干我们这行久了,什么客户都见过。
有的老板,车间几百台机床,刀用在刀刃上,从来不跟你磨价格,因为他知道一把刀省下来的毛刺、停机时间,远比刀钱贵。也有的客户,一上来就问"最便宜多少钱",你报完价他嫌贵,转头去买三块钱一把的,崩了刃打坏工件,回来骂刀具行业都是坑。
我做了十几年倒角刀、斜孔锪钻,今年把话撂这儿:有几种钱,我不挣。
第一种:只比价格、不问参数的钱,不挣
便宜刀我能不能做?能。材料换差一点,涂层省掉,刃磨少走一道工序,三块钱一把我也能出。但我不做。
为什么?因为买便宜刀的客户,往往是真不懂。他拿回去切不锈钢,半小时就钝了,孔边全是毛刺,还得人工去披锋。一块钱一把的刀,废了不心疼,但他那批工件一件多少钱?耽误的工期多少钱?
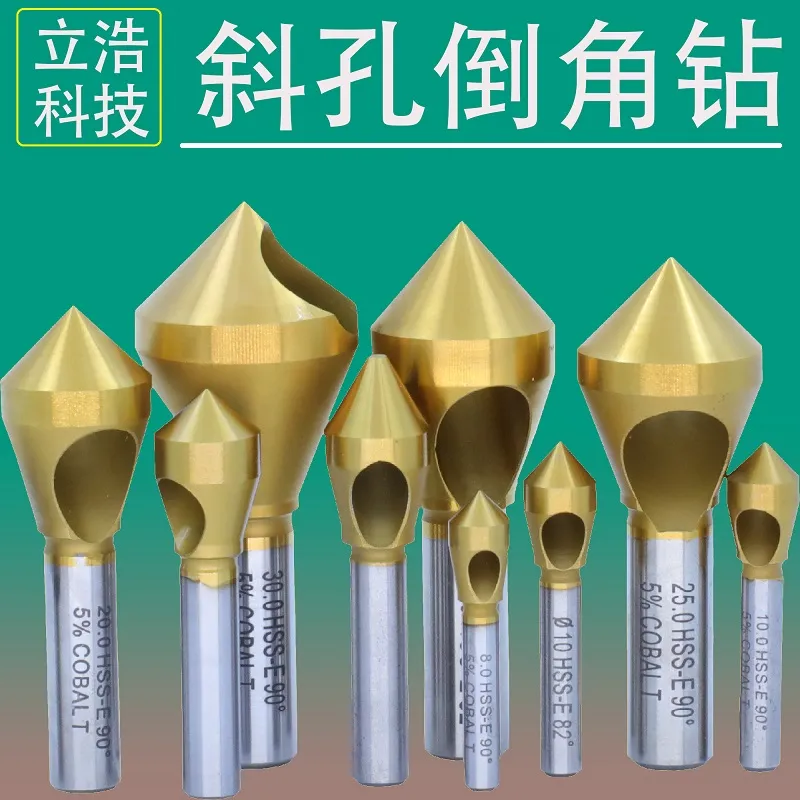
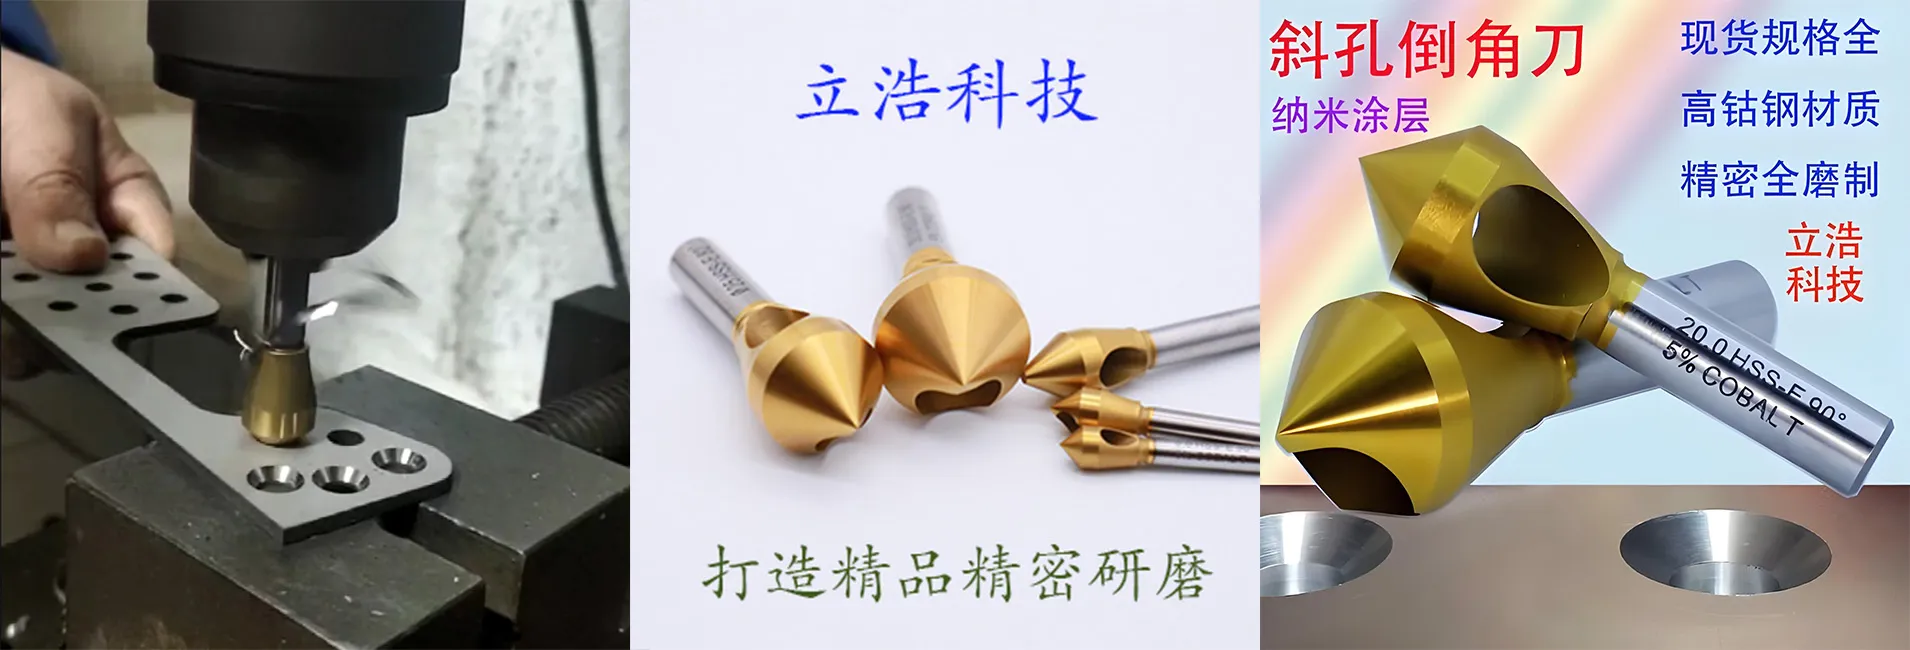
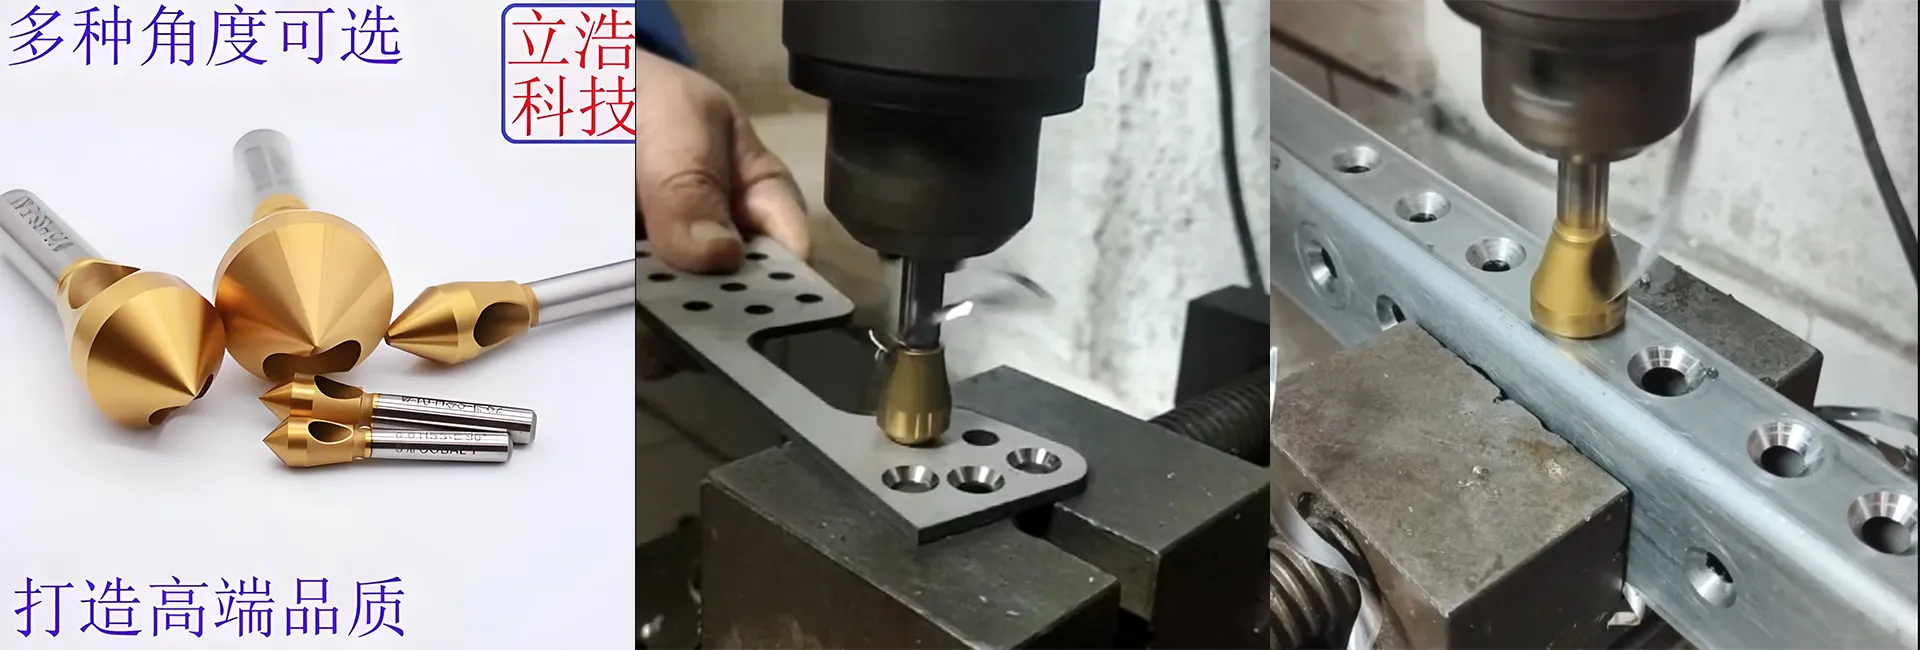
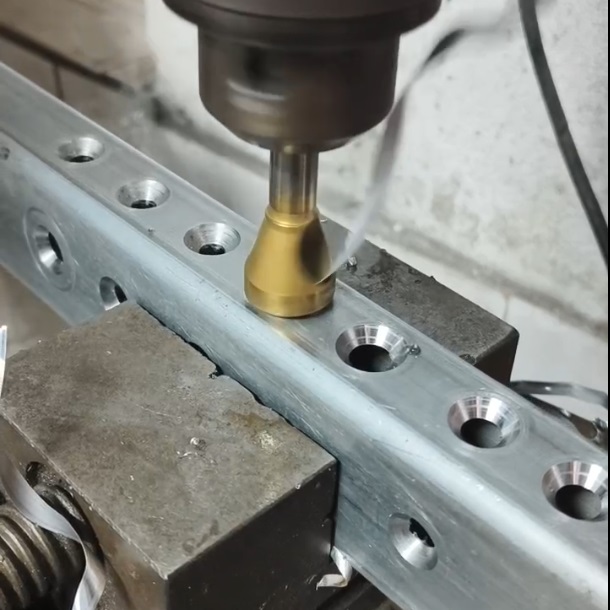
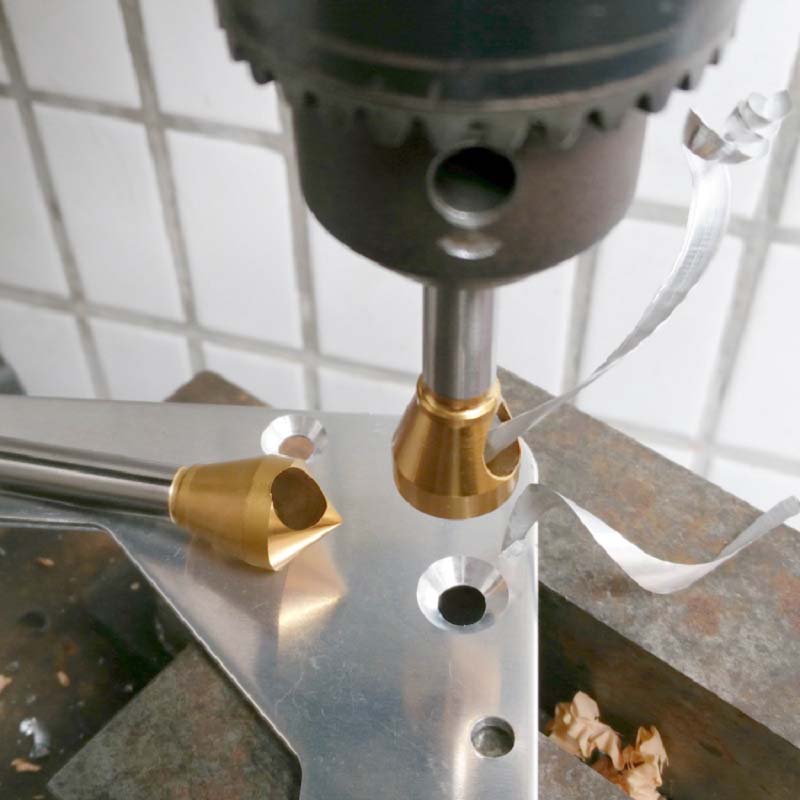
我卖的刀,高钴钢材质,巴尔查斯涂层,切不锈钢不烧刃。看着一把贵个二三十块,一件工件上能省多少人工、多少废品,干机加工的心里都有数。我不挣"图便宜最后吃大亏"的钱。
第二种:刀没问题、硬赖刀的钱,不挣
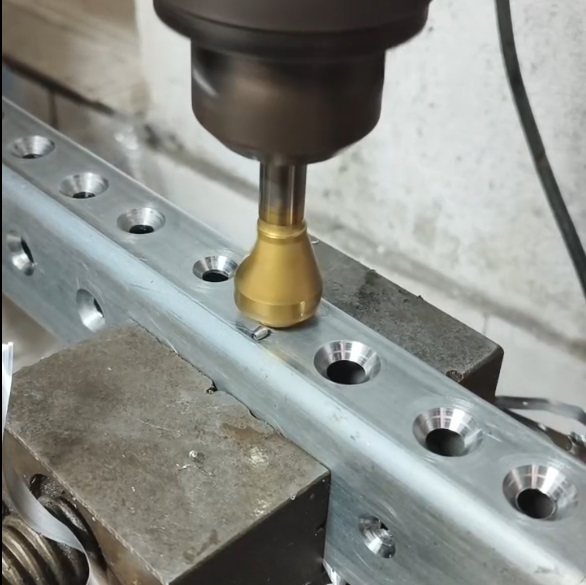
说个真事。前阵子有个客户,刀收到第二天就来找,说孔边有划痕,是刀质量不行。我让他发照片过来——一排孔漂漂亮亮,就一个孔有印子。干了十几年,我一眼就看出来:转速和进给没配合好,铁屑排不出去,拉伤的。
我跟他说你把转速降一点、进给调一下试试。他不听,认定是刀的问题,非要退。平台直接秒退,我连争辩的机会都没有。
说句实在话:刀具是死的,机床是活的,材料是变的。同样一把刀,铝件上能用半年,不锈钢上可能一个月就得换;参数调对了,一把顶三把;参数乱来,再贵的刀也给你磨坏。
这种客户,刀退了就退了,我不纠缠。但以后他再来,我也会多问两句:你机床什么情况?材料是啥?参数怎么给的?问清楚了,不合适我宁可不卖,省得后面扯皮。
第三种:白嫖型的钱,不挣
还有一种人,上来不是买刀,是考你。参数问一遍,角度问一遍,材质问一遍,问完了说"我再想想",转头去别家下单了。这种我见多了,不生气——你连试一把的诚意都没有,咱也别浪费彼此时间。
但话说回来,我也不是一毛不拔的铁公鸡。
你真有加工难题,刀在别的地方买的,参数不会调、排屑不顺、孔边塌边——你来找我,我免费教你怎么调。干这行二十多年,这些经验不值钱,攒着也是攒着,能帮一个是一个。
我图啥?图你以后真要补货了,想起有个老刘,刀靠谱、人痛快。
最后说句掏心窝的
网上那些销量,其实只是零头。我真正的饭碗,是这么多年线下的老客户、微信上一个一个攒下来的回头客、工厂里公对公走了十几年的单子。这些人为什么年年回来?不是因为我最便宜,是因为我的刀不坑人——该什么样就什么样,寿命到了我告诉你该换了,不硬撑。
做刀这事儿,说到底是个良心活。材料差一点,你不知道;涂层薄一点,你不知道;角度磨偏一分,你上机试了才知道。但机床知道,铁屑知道,用久了客户自己会知道。
我是老刘,东莞做斜孔锪钻、倒角刀的。
- 高钴钢材质,标准规格有现货;
- 非标角度、特殊柄径,能做就做,做不了我直说;
- 买回去参数不会调,我免费教。
但你要是只想找全网最低价,或者刀没坏先赖刀的——那您另请高明,我这儿庙小,伺候不起。
懂行的老板,咱们长久打交道。