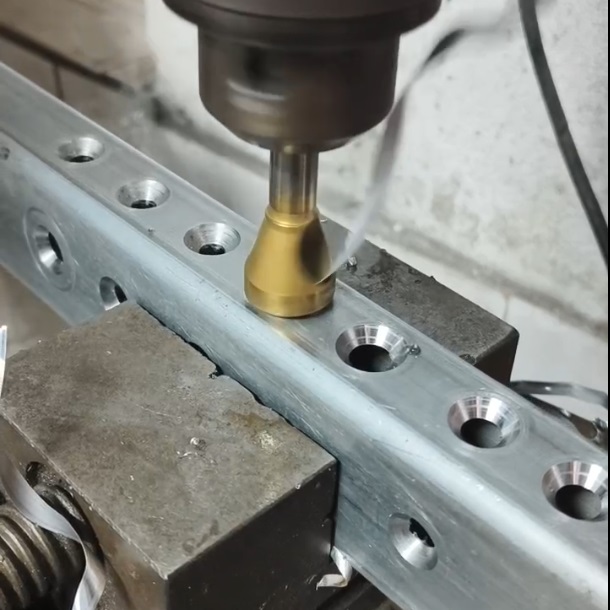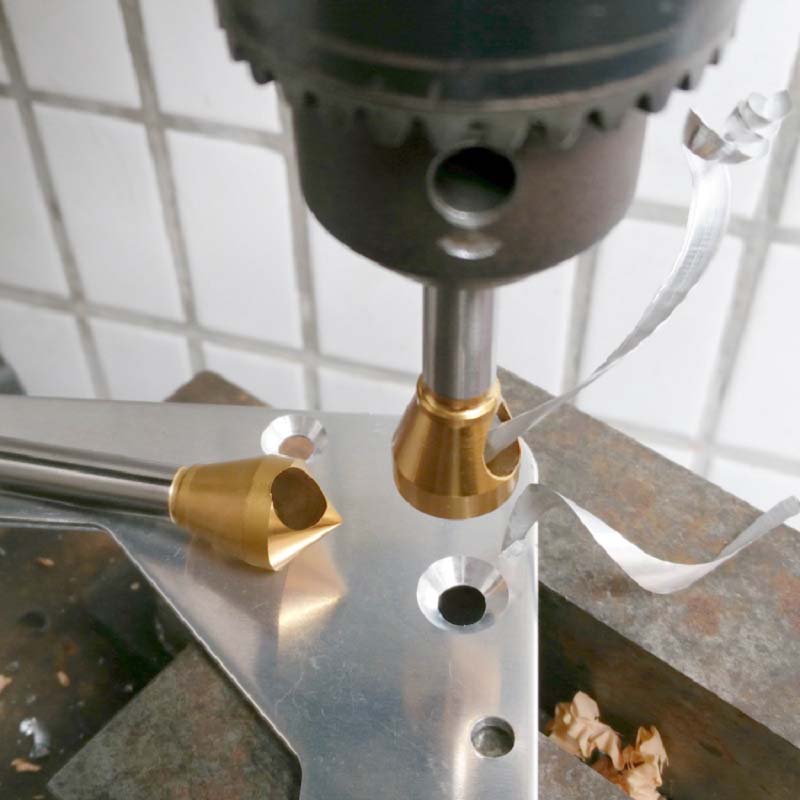
国产倒角刀这几年,真不是“能用就行”的水平了。很多做得认真的国产品牌,性能能摸到进口刀的八成多,价格却只要进口的四到七成。尤其是加工不锈钢沉头孔这种活,看着简单,实际上最考验刀,也最能看出国产刀具到底有没有真功夫。
一、不锈钢沉头孔,难在哪?
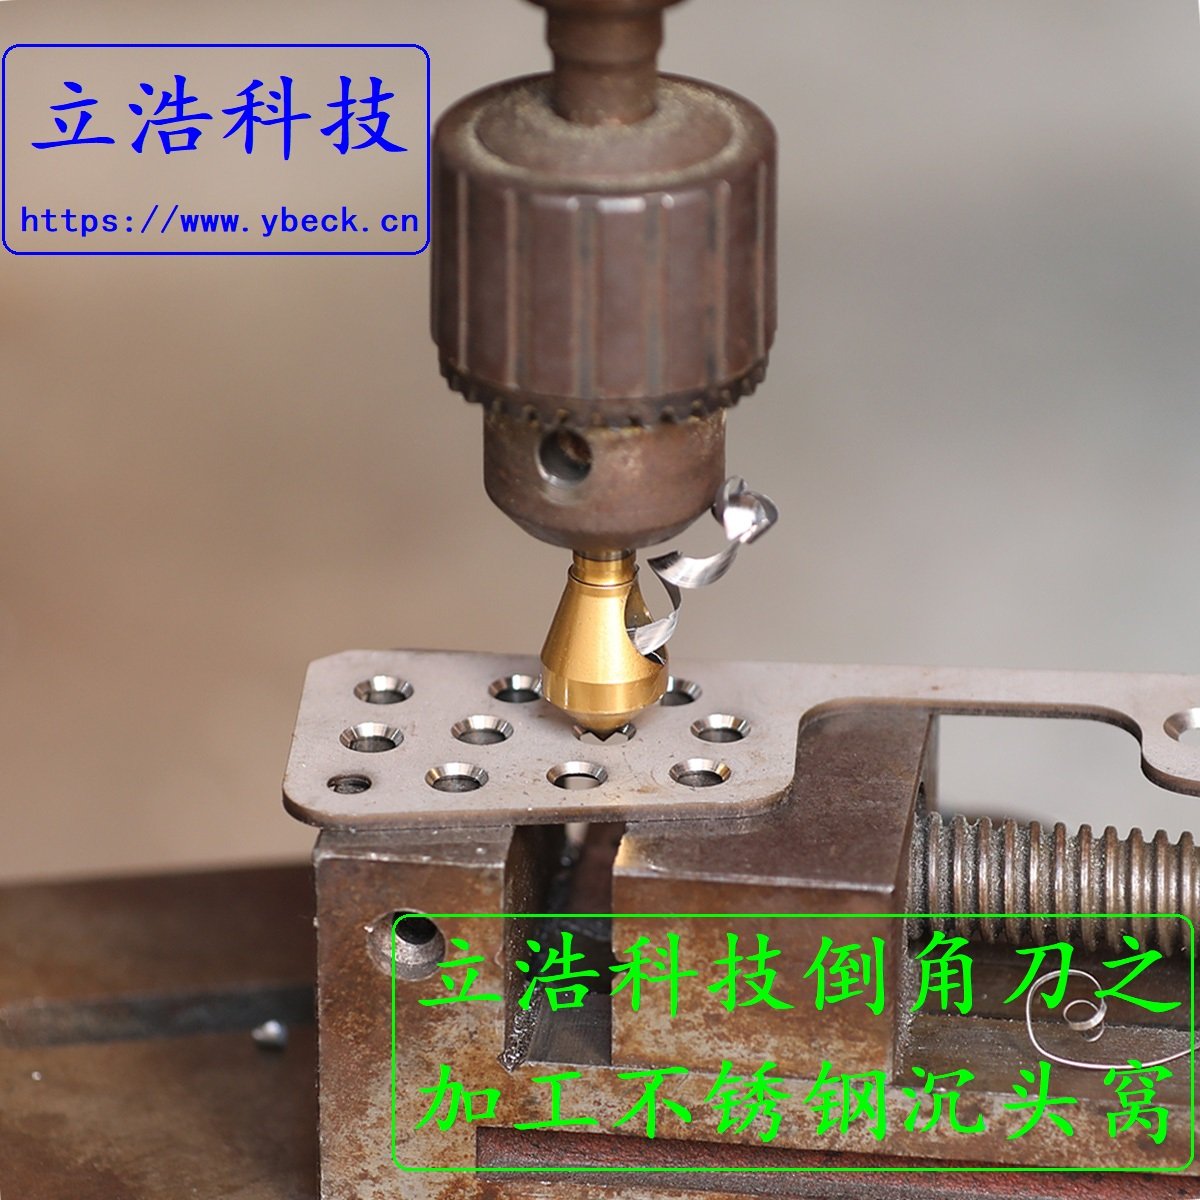
不锈钢这东西,韧、黏、导热还差。你钻完底孔,再用倒角刀去沉头,如果刃口不够锋利、涂层不行、转速进给不对,马上就给你脸色看:粘刀、烧刀、崩刃,孔口拉毛,锥面不光。
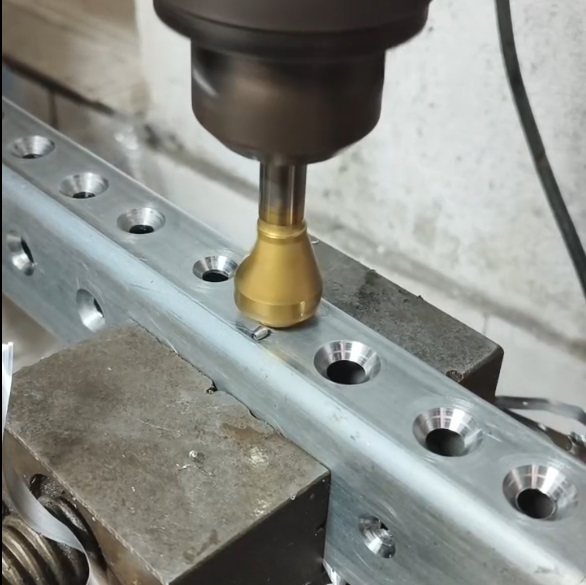
更麻烦的是,沉头孔不是随便倒个角就完事。螺丝要沉得平,角度就得准。90°偏一点,螺丝头就翘;锥面有一圈毛刺,装配就难看。所以别小看这一刀,它背后是材料、角度、涂层、参数一整套东西。
二、选刀:材质、角度、涂层,一个都别省
先说材质。普通高速钢HSS加工不锈钢,基本是硬扛,磨损快。优先选高钴高速钢HSS-E,或者硬质合金。含钴材质加上TiAlN、AlCrN涂层,寿命会明显不一样。要是加工铝合金、铜这些要镜面高光的,再考虑PCD或金刚石。
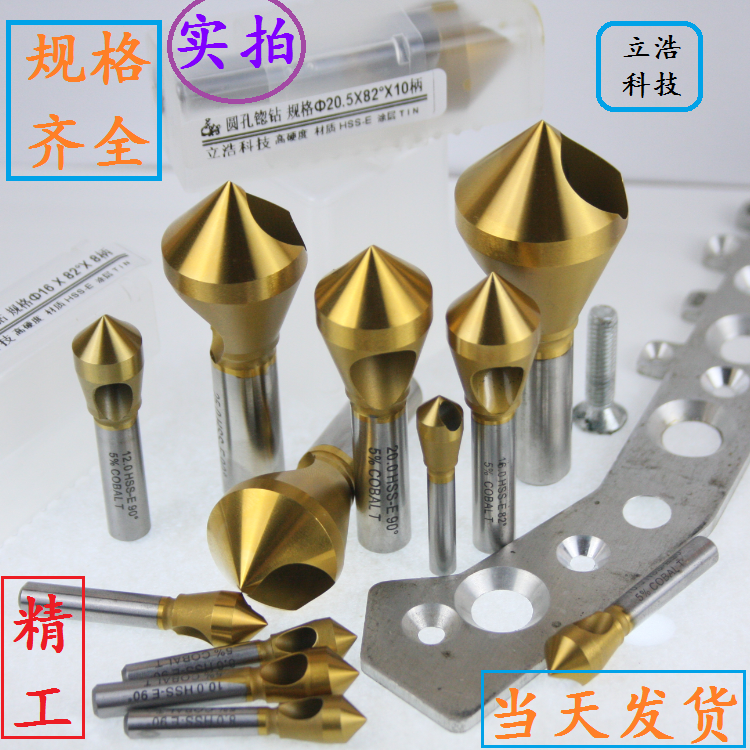
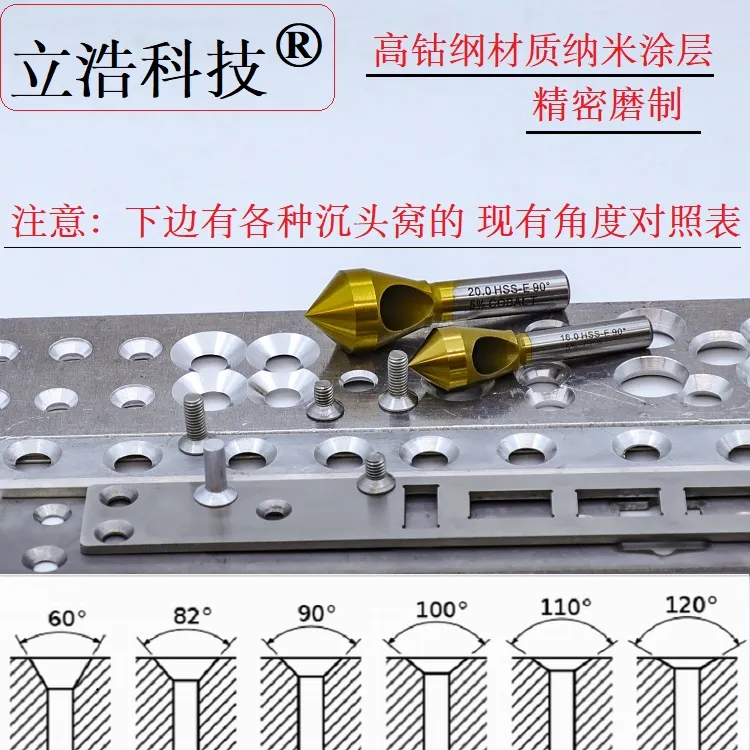
再说角度。公制沉头螺丝,90°最通用;45°多用于去毛刺和焊接坡口;60°、120°属于特定斜面过渡或大角度倒角。斜面上加工沉头孔,角度稳定性特别重要,不然沉出来一边深一边浅。
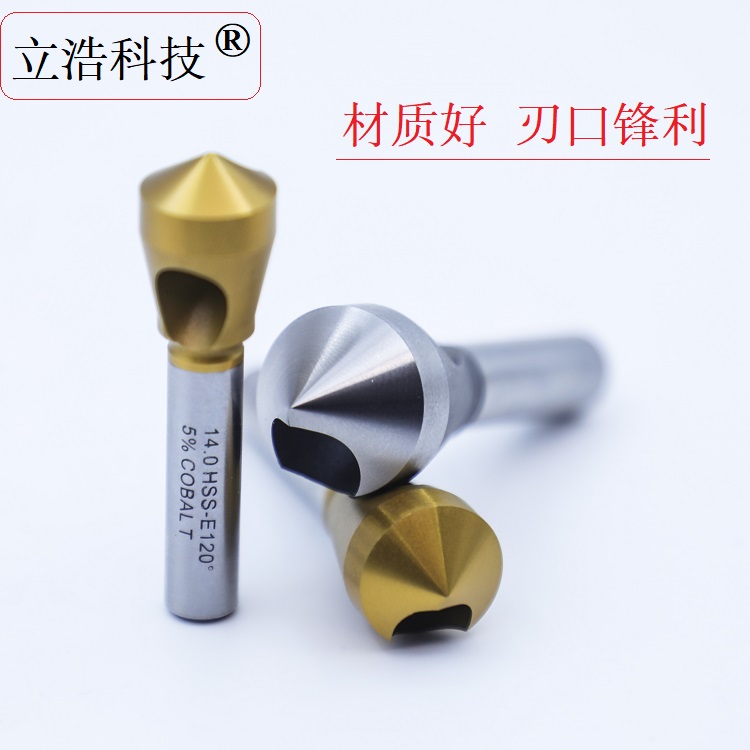
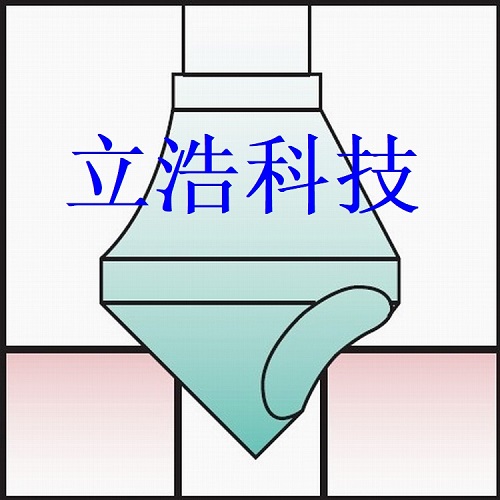
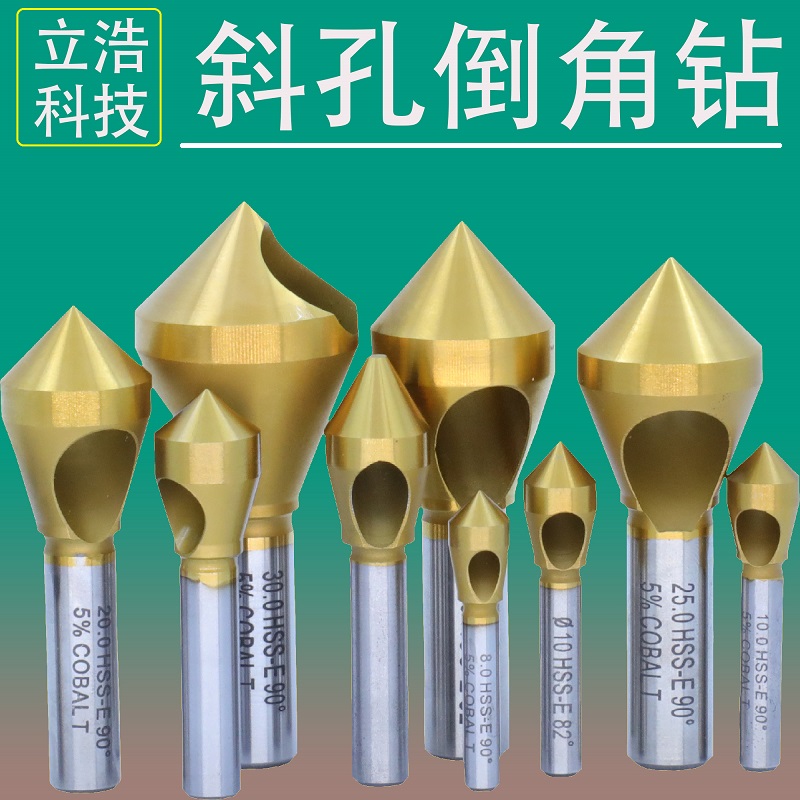
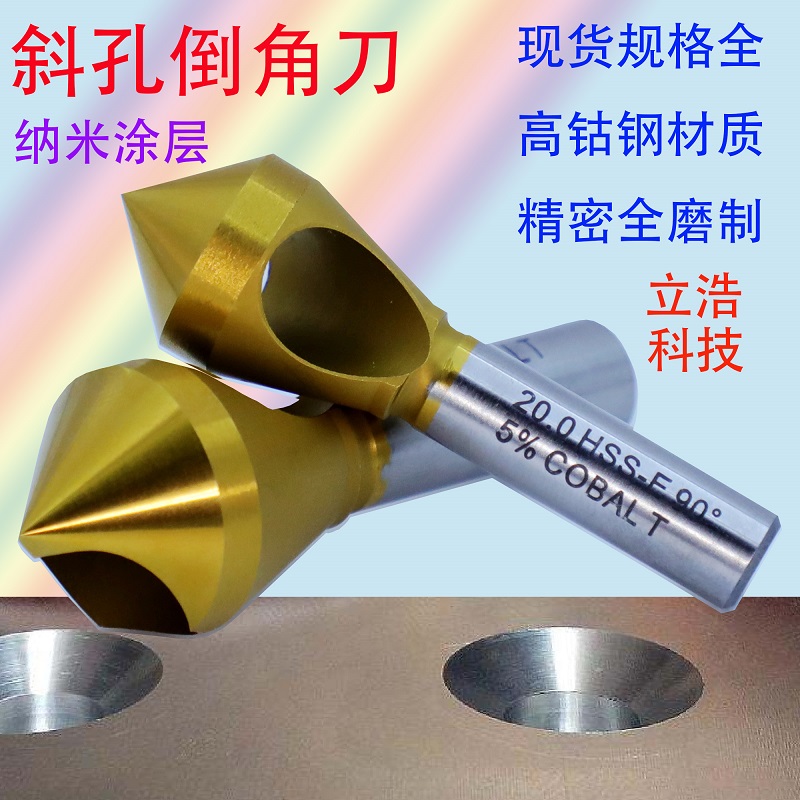
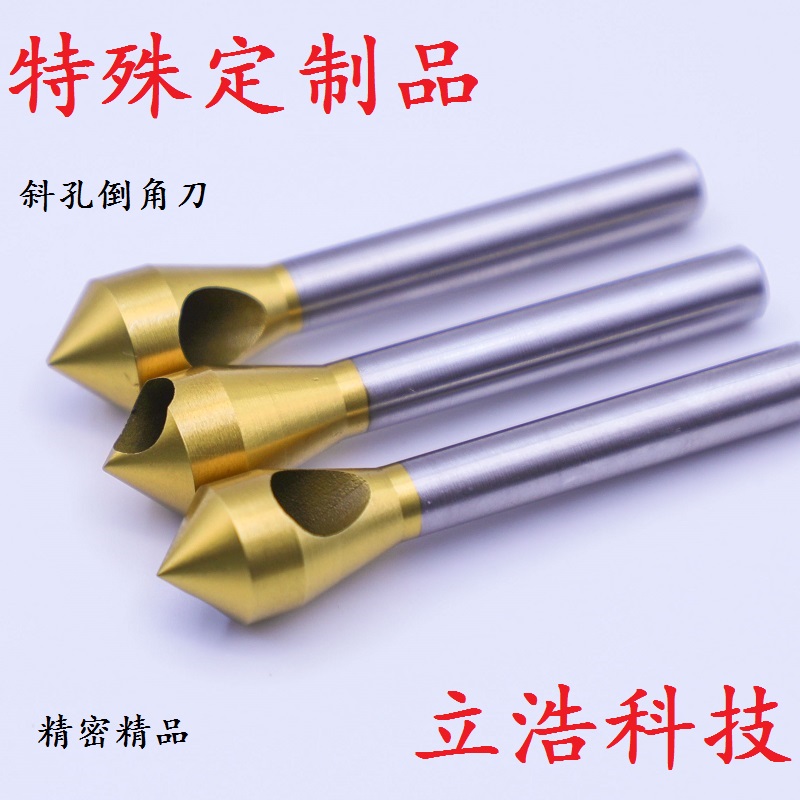
具体到品牌,立浩科技的HSS-E斜孔倒角刀,就是明确针对304、316不锈钢沉头孔设计的。它的100°、110°角度在斜面上加工沉头孔比较稳,硬度能到HRC67,可选TiAlN或AlCrN纳米涂层,寿命能提升约3倍,角度误差控制在±0.5°以内,对沉头孔精度有要求的话,值得看。想要亲民平替,天工M35含钴90°倒角刀也可以。硬质合金方向,苏州硕朔、睿麒都有适合不锈钢的沉头铣刀和斜孔倒角器。再往大了看,株洲钻石、厦门金鹭是国产硬质合金的头部;航骏、HDK、英迈数控、巨锋、天美、锐者工具各有侧重;木工和通用领域有沪豪、诺佳;超硬材料有华锐精密、欧科亿、深圳中刃这些。不是让你全买,是让你知道,国产倒角刀真有不少能选的。
三、参数和避坑,别等刀崩了才后悔
加工304不锈钢,参考转速800到1200转,进给0.05到0.1毫米每转,切削液必须给足,乳化液或煤油都行。316更黏更硬,转速再降20%左右。刃数上,单刃或三刃排屑更顺,薄板别用多刃刀,容易堵屑。
避坑就一句话:别用普通HSS硬干不锈钢,别贪便宜买无涂层、材质不明的刀。优质刃口一般会做钝化处理,能降低崩刃率。参数只是参考,实际还得看机床、夹具、底孔情况,先试切最靠谱。
四、国产替代,是一把刀一把刀磨出来的
说到底,选倒角刀表面上是选参数,实际上选的是背后那家厂有没有认真做。材料、热处理、磨削、涂层、角度设计、应用服务,少一环都不行。
这也是为什么,像立浩科技盛总这样,十几年在车间里磨刀、写文章的人,值得被看见。国产刀具从“能用”到“好用”,再到“替代进口”,靠的不是喊口号,是把不锈钢沉头孔这种细分活做专、做透、做稳。
一把倒角刀不大,却藏着制造业的功夫。盛总,您继续在车间里磨您的刀,写您的文章。我们把这些文字整理出来,让更多人看见。
祝立浩科技,越走越远。也祝每一个在车间里认真磨刀的人,都能被更多人看见。