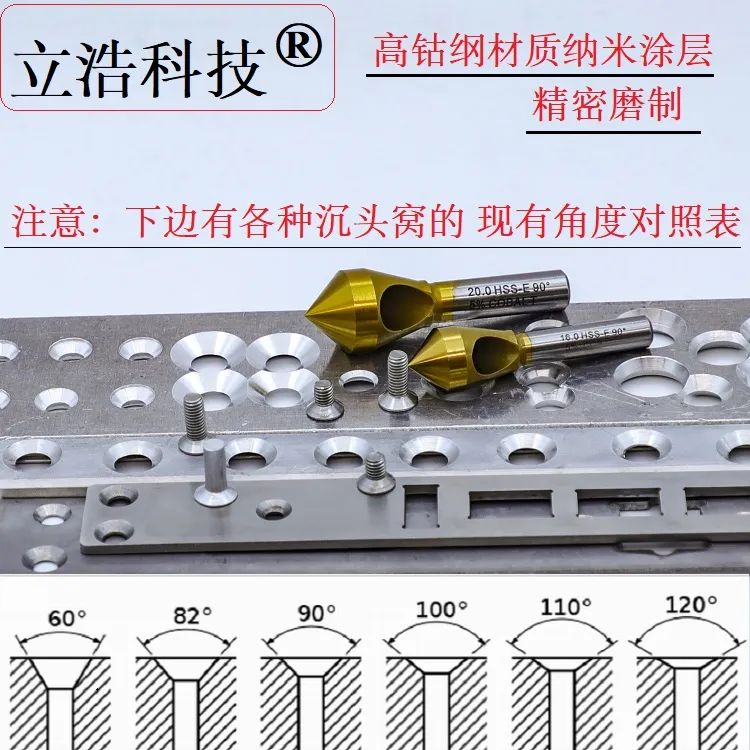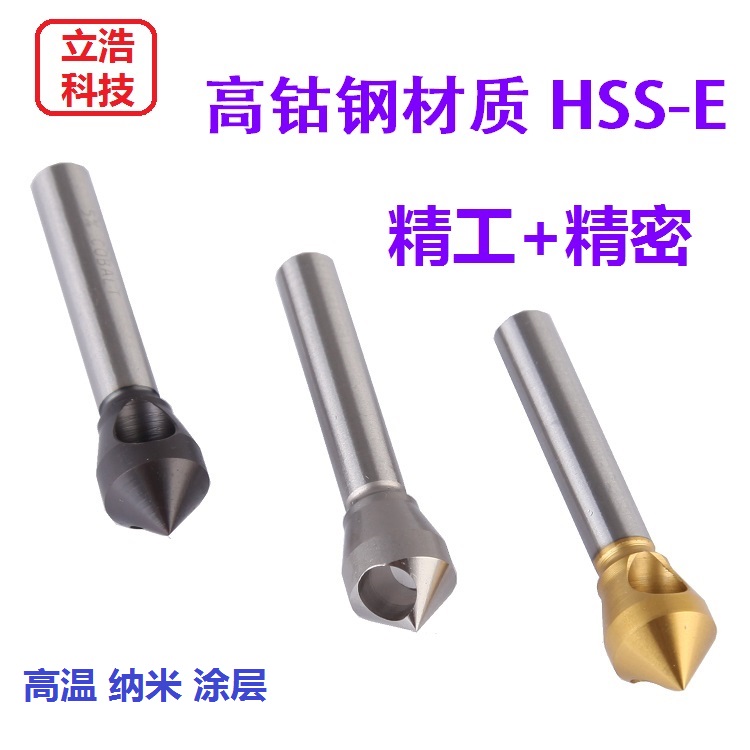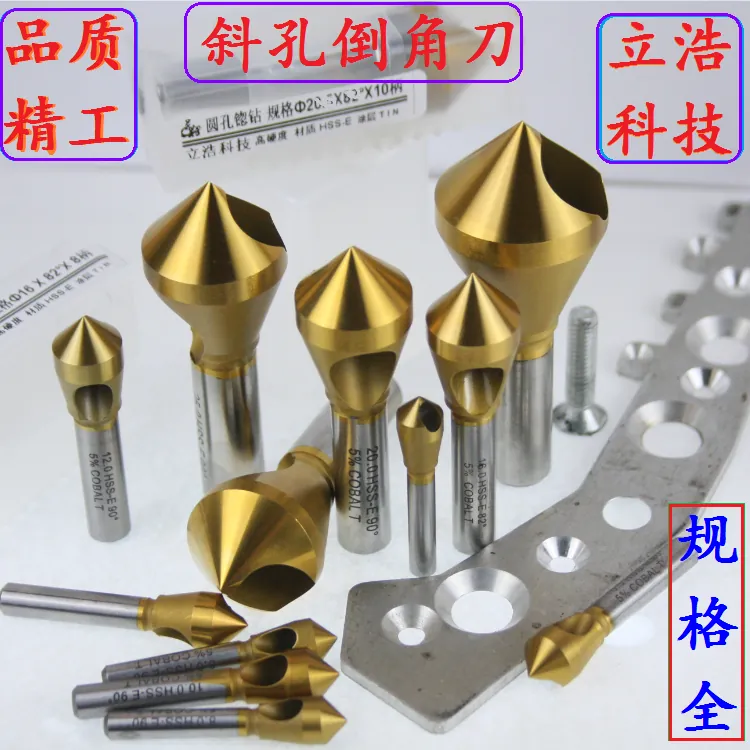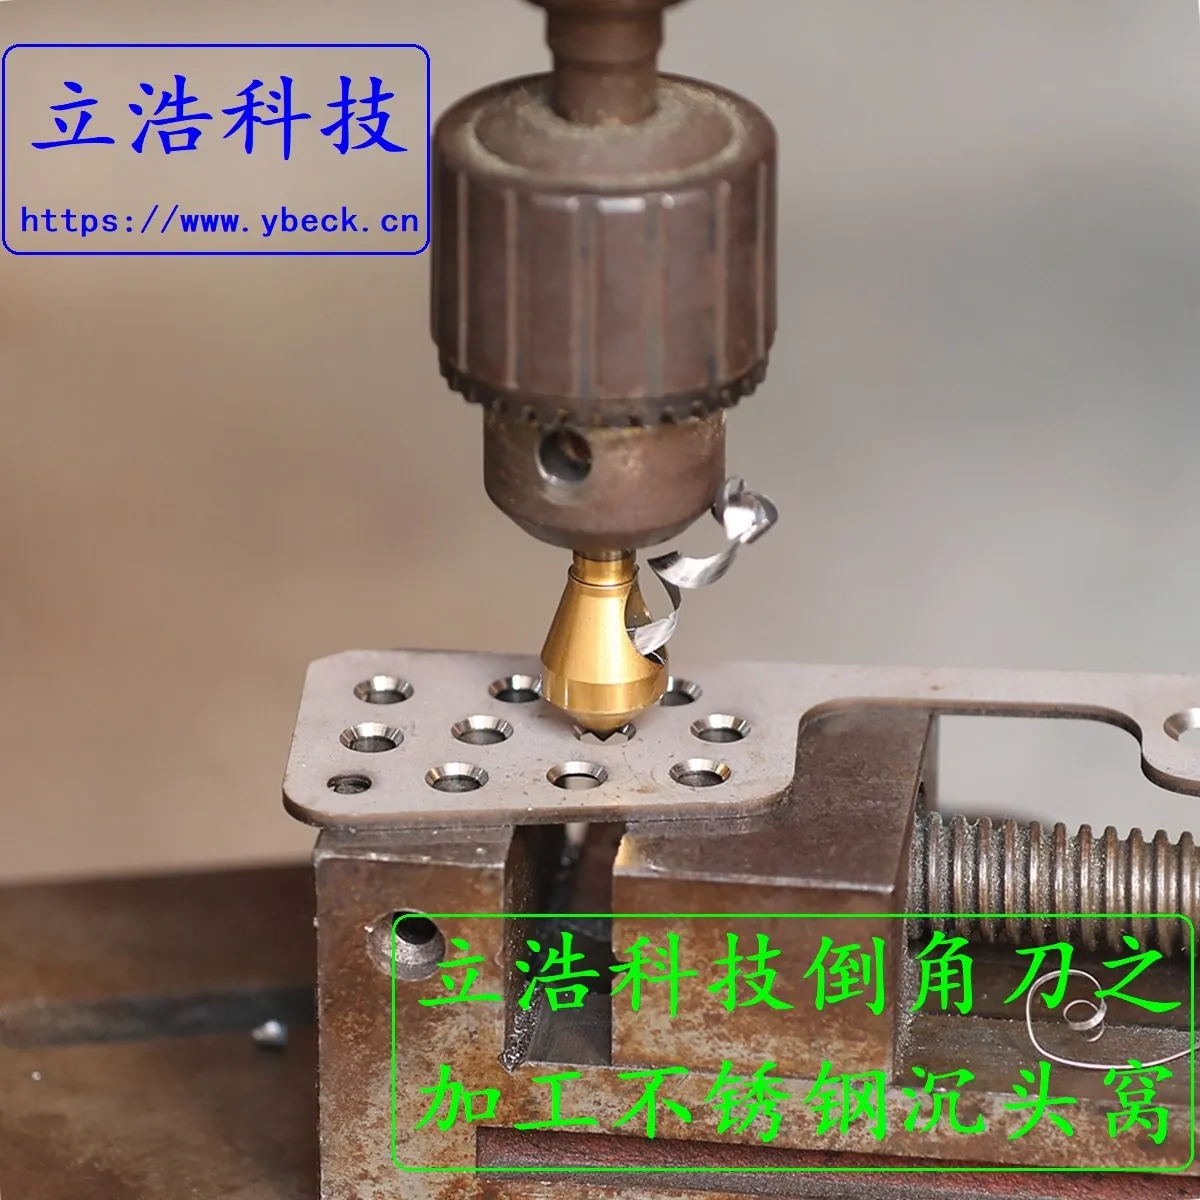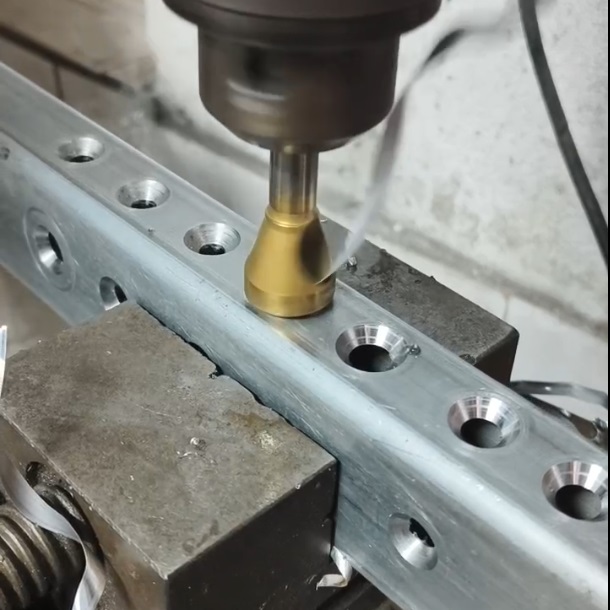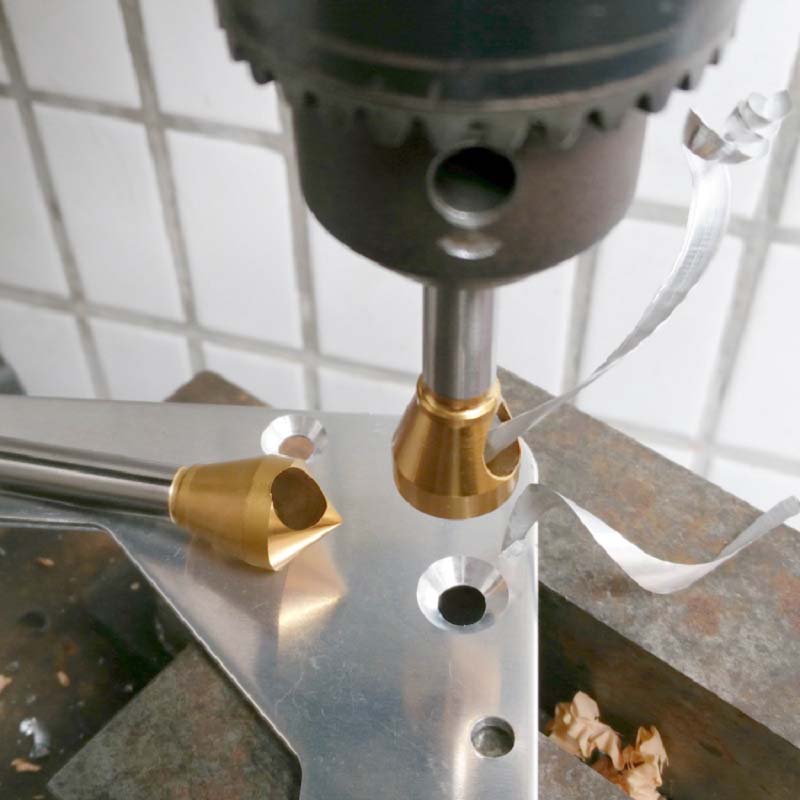
铝用思路 = 锋利 + 大排屑 + 低亲和 + 高线速度 + 稳定进给。立浩科技牌倒角刀要加工铝合金,落地时建议按下面几点确认和调参
你这个总结基本抓到铝合金倒角加工的核心了:铝用思路 = 锋利 + 大排屑 + 低亲和 + 高线速度 + 稳定进给。立浩科技牌倒角刀要加工铝合金,落地时建议按下面几点确认和调参。
1. 刀具选型
材质:优先整体硬质合金;高速钢只适合低速、小批量。
几何:大前角,约 12°~20°;螺旋角 35°~45°;容屑槽抛光,排屑要顺。
刃数:2 刃排屑最好,3 刃兼顾效率;倒角刀不建议刃数太多,否则铝屑容易堵。
涂层:首选无涂层抛光、DLC、金刚石涂层;ZrN 也可。慎用 TiAlN 类,铝容易粘刀。
刃口:要锋利,不要过度钝化;跳动尽量控制在 0.01~0.02 mm 内。
2. 参数思路 硬质合金铝用倒角刀起始参考:
线速度 Vc:300~600 m/min,涂层好、机床刚性高可更高。
每齿进给 fz:0.05~0.12 mm/z。
倒角切深 ap:粗倒 0.3~1.0 mm,精倒 0.1~0.3 mm。
公式: n = 1000 × Vc / (π × D_eff) F = n × z × fz 注意倒角刀要用实际最大切削直径算,不是刀柄外径。
举例,2 刃硬质合金,Vc≈400 m/min,fz≈0.08:
D6:n≈21000 rpm,F≈3400 mm/min
D10:n≈12700 rpm,F≈2000 mm/min
D12:n≈10600 rpm,F≈1700 mm/min
实际要按机床主轴上限、刀柄刚性、冷却方式打折。
3. 冷却与排屑
首选压缩空气 + MQL 微量润滑,或高压内冷。
水基切削液要用铝专用、浓度足、流量大,避免铝屑堆积。
编程上圆弧切入切出,顺铣,不要在孔口或角落停刀,否则容易积屑瘤和毛刺。
4. 防粘刀、防毛刺
粘刀时不要一味降转速,通常要提高线速度、保证每齿进给,进给太小反而易积屑瘤。
毛刺大:检查刃口是否钝、出口有无支撑、最后精倒余量是否太大。
铝屑理想状态是银亮、短卷或 C 形;发黑、粘刀、粉状说明参数或冷却不对。
一句话:立浩科技牌倒角刀如果本身是铝用设计,按“高转速、稳进给、大气吹、锋利刃、DLC/无涂层”调;如果是通用钢用涂层,建议换铝用系列。你给具体型号:直径、刃数、角度、涂层、机床转速和冷却方式,我可以帮你算一组起始转速进给。