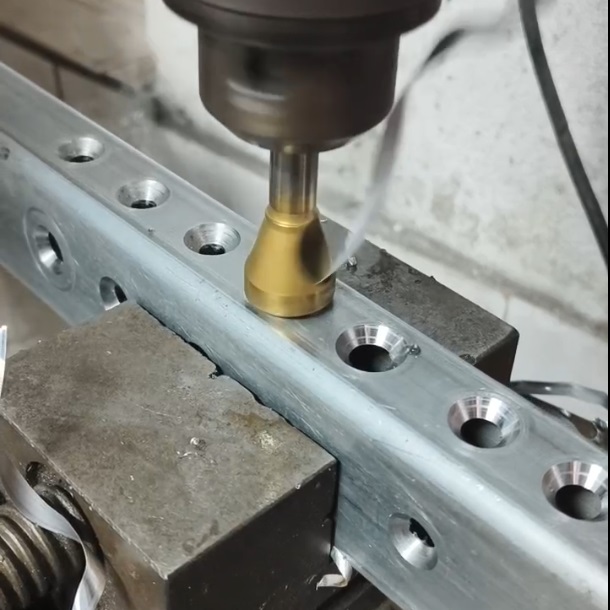
不同底孔类型的倒角加工参数怎么选?一张表讲清楚

不同底孔类型的倒角加工参数怎么选?一张表讲清楚
激光割孔、冲压孔、钻孔、铸孔,不同底孔的倒角参数差很多。选错了要么崩刀,要么效率低。

很多客户问我:"同样是倒角,为什么别人加工又快又好,我的刀用两天就坏了?"

我问他:你加工的是什么孔?他说不知道,反正都是孔。

这就是问题所在。不同的底孔类型,倒角加工参数完全不一样。拿加工钻孔的参数去加工激光割孔,不崩刀才怪。

今天我把常见的几种底孔类型,对应的加工参数给你理清楚。

一、四种常见底孔的特点

底孔类型
孔口状态
加工难度
刀具寿命

钻孔
边缘连续,无氧化皮
最简单
最长

激光割孔
有氧化皮,孔形圆整
中等
较长

冲压孔
有毛刺和应力
较难
较短

铸孔
有夹砂、硬点
最难
最短

二、钻孔:标准参数就行

钻孔是最理想的底孔。钻头钻出来的孔,边缘连续、无氧化皮、无毛刺,应力也小。

加工钻孔,你直接按标准参数来就行:

钢材:Vc 20-30m/min,进给0.05-0.08mm/rev

不锈钢:Vc 10-15m/min,进给0.03-0.05mm/rev

铝合金:Vc 60-80m/min,进给0.1-0.15mm/rev

这种底孔,刀具寿命最长,表面质量最好。

三、激光割孔:降速20%,先轻后重

激光割孔有氧化皮,所以第一刀切的时候要慢。

转速比加工钻孔低20%到30%

进给慢30%左右

最好分两次走刀,第一遍破氧化皮,第二遍加工到尺寸

必须加冷却

虽然第一遍慢,但整体来说,激光割孔的刀具寿命比冲压孔长。因为后面切削稳定。

四、冲压孔:降速50%,先去毛刺

冲压孔是最难加工的之一。

转速降一半

进给降一半

如果背面毛刺大,先单独去一遍毛刺

选韧性好的高钴钢刀,不要用太脆的硬质合金

冲压孔加工起来,刀具寿命大概只有钻孔的一半。如果批量大,建议改工艺。

五、铸孔:选对刀具最重要

铸孔有夹砂和硬点,最费刀。

加工铸孔,必须用高钴钢+涂层的刀具,而且转速要更低,进给要更慢。

如果批量很大,建议先扩孔或者镗孔,把硬皮去掉,再倒角。

六、总结

底孔不一样,参数就不一样。不要一套参数走天下。

搞清楚你加工的是什么孔,选对参数,刀具寿命和加工质量都会上一个台阶。

拿不准的话,把你的工件和材料发给我,我帮你算参数。
📖 相关文章推荐

Mũi khoét chìm & Mũi vát mép — Giải pháp gia công chuyên nghiệp từ Đông Quản Lập Hạo (Libra Technology)

Mũi khoét chìm & Mũi vát mép — Giải pháp gia công chuyên nghiệp từ Đông Quản Lập Hạo (Libra Technology)

2026-10-16 · 选型指南

别再傻傻分不清!倒角刀、倒角器、倒角钻,到底是不是同一个东西?

别再傻傻分不清!倒角刀、倒角器、倒角钻,到底是不是同一个东西?

2026-10-08 · 选型指南

国内做倒角刀的厂家怎么选?先看这 6 项

国内做倒角刀的厂家怎么选?先看这 6 项

2026-10-05 · 选型指南

东莞做倒角刀的源头工厂长什么样?

东莞做倒角刀的源头工厂长什么样?

2026-10-05 · 选型指南

深圳倒角刀厂家怎么找?就近供货与打样要点

深圳倒角刀厂家怎么找?就近供货与打样要点

2026-10-05 · 选型指南

广东倒角刀厂家有哪些?怎么挑不踩坑

广东倒角刀厂家有哪些?怎么挑不踩坑

2026-10-05 · 选型指南

💡 您可能还需要这些解决方案

🏭 钣金加工方案 🔗 合页加工方案 🚪 铝合金门窗方案 🚗 汽车零部件方案 📱 电子设备方案
⚠️ 倒角有毛刺? 〰️ 倒角刀振纹? 💥 倒角刀崩刀? 📏 薄板螺丝凸出? 🔩 铝合金粘刀?

相关产品推荐

HSS-E高钴钢斜孔锪钻 120°

HSS-E高钴钢斜孔锪钻 120°

面议

HSS-E高钴钢斜孔锪钻 110°

HSS-E高钴钢斜孔锪钻 110°

面议

HSS-E高钴钢斜孔锪钻 100°

HSS-E高钴钢斜孔锪钻 100°

面议

HSS-E高钴钢斜孔锪钻 90°

HSS-E高钴钢斜孔锪钻 90°

面议

📞 电话咨询:15338372359 ✉️ 在线询盘

微信咨询

微信二维码
(请上传二维码图片)

微信号:s15338372359

电话:15338372359(微信同号)