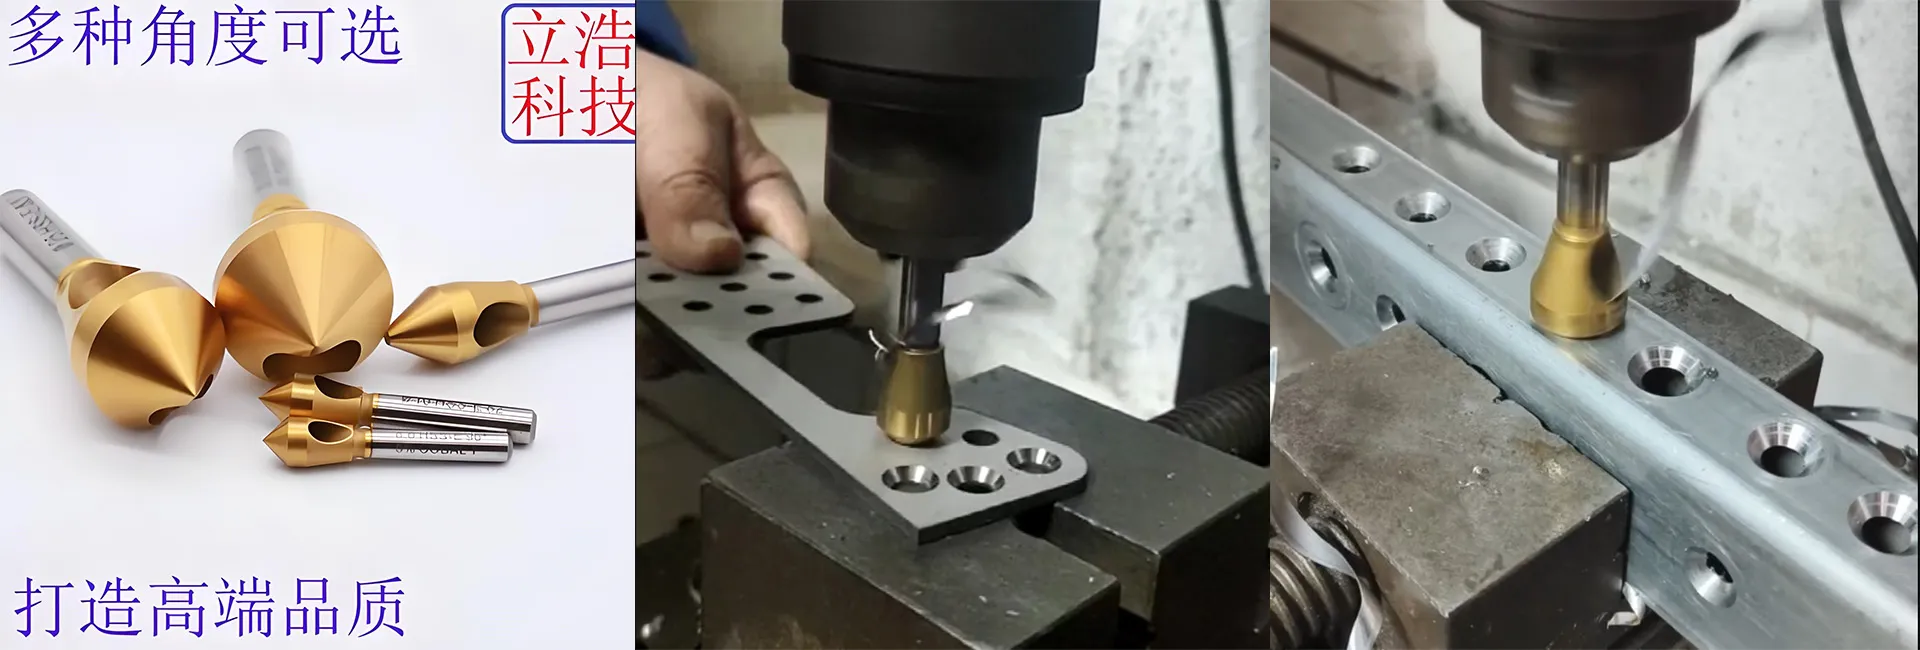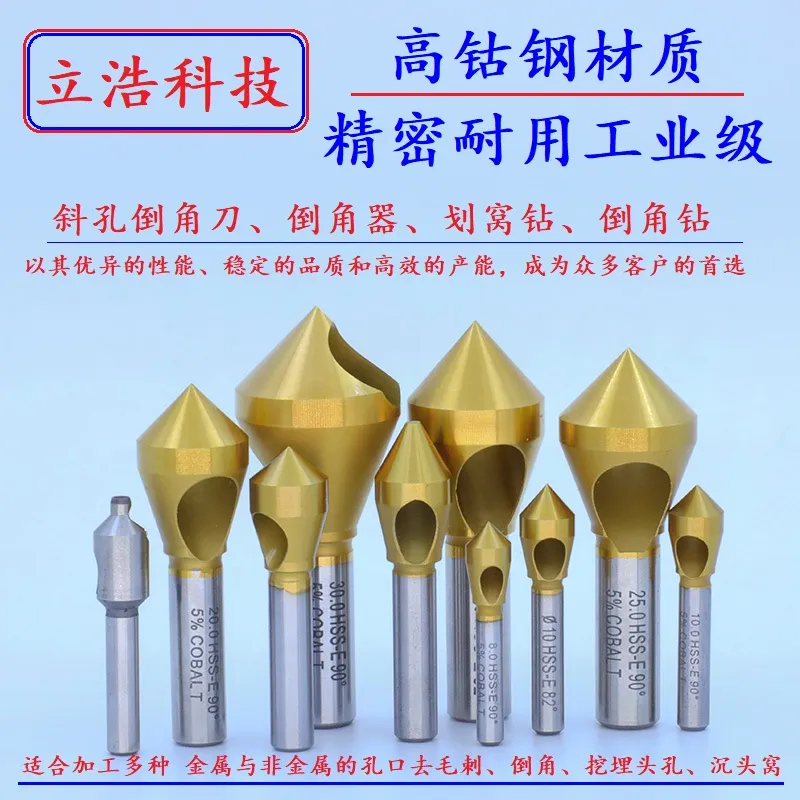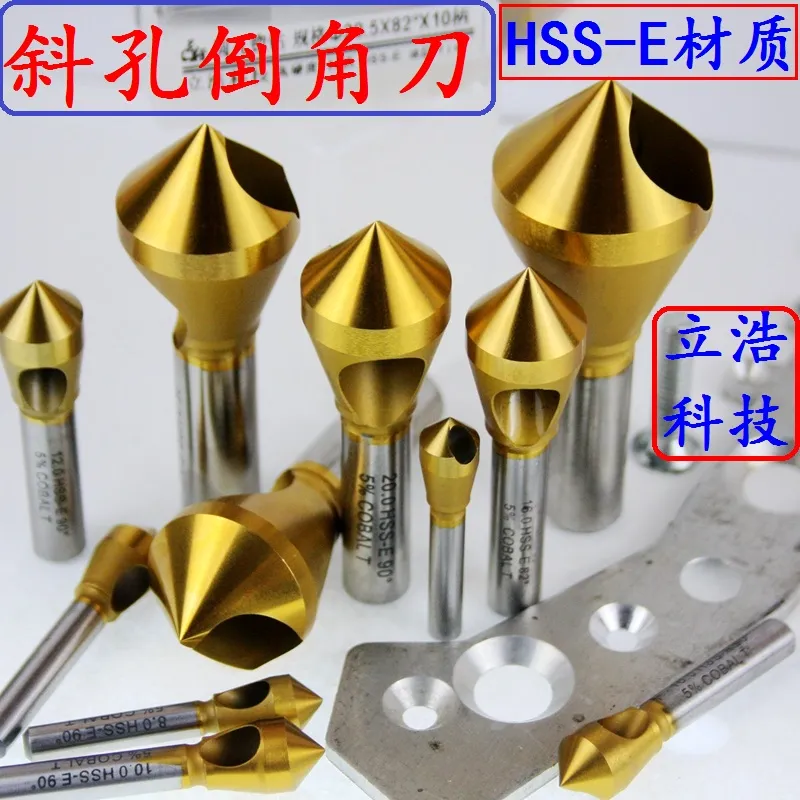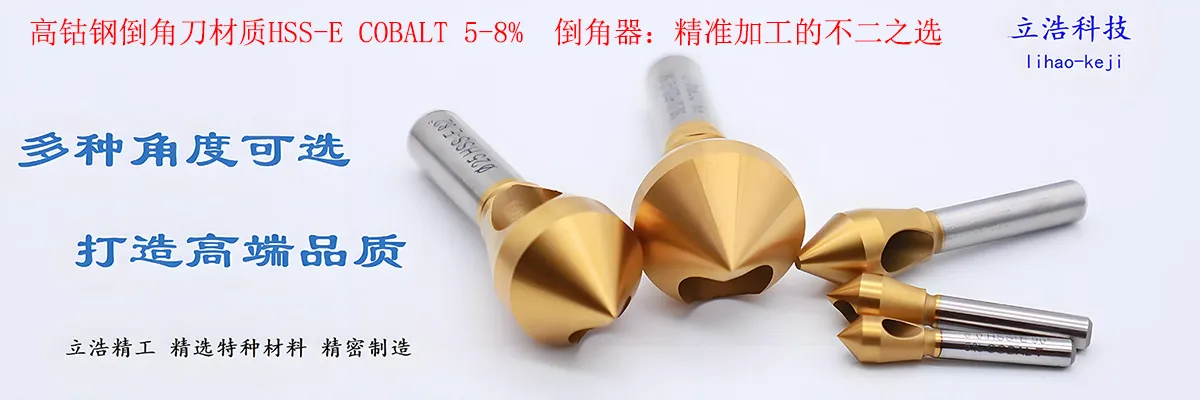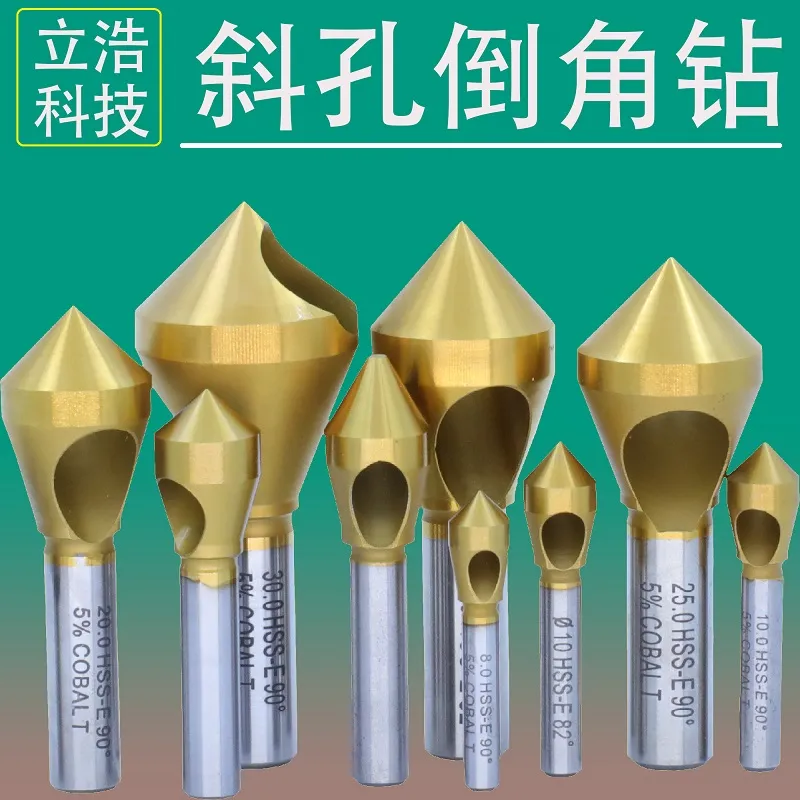
在机加工车间待久了,你肯定会遇到这种场景:操作工跑来找你,“师傅,那个90度的倒角钻崩刃了,领一把新的!”转头采购部的小王就在群里问:“车间报上来要买一批倒角刀,规格是120度的,谁家有现货?”而技术部出的图纸上,写的偏偏又是“孔口倒角器,D16,90°”。
倒角刀、倒角器、倒角钻、锪钻、划窝钻……叫法五花八门。很多刚入行的新人往往会被这些名词绕晕,甚至以为它们是功能不同的几种产品。今天,我们就来把这个机加工行业的“隐藏常识”彻底说清楚。
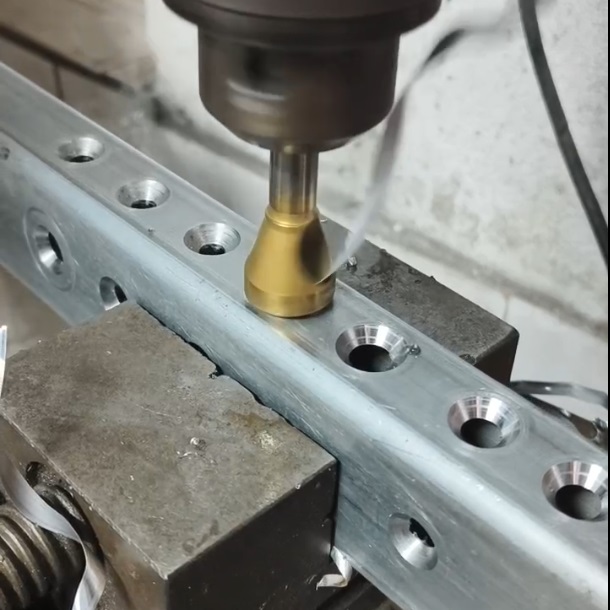
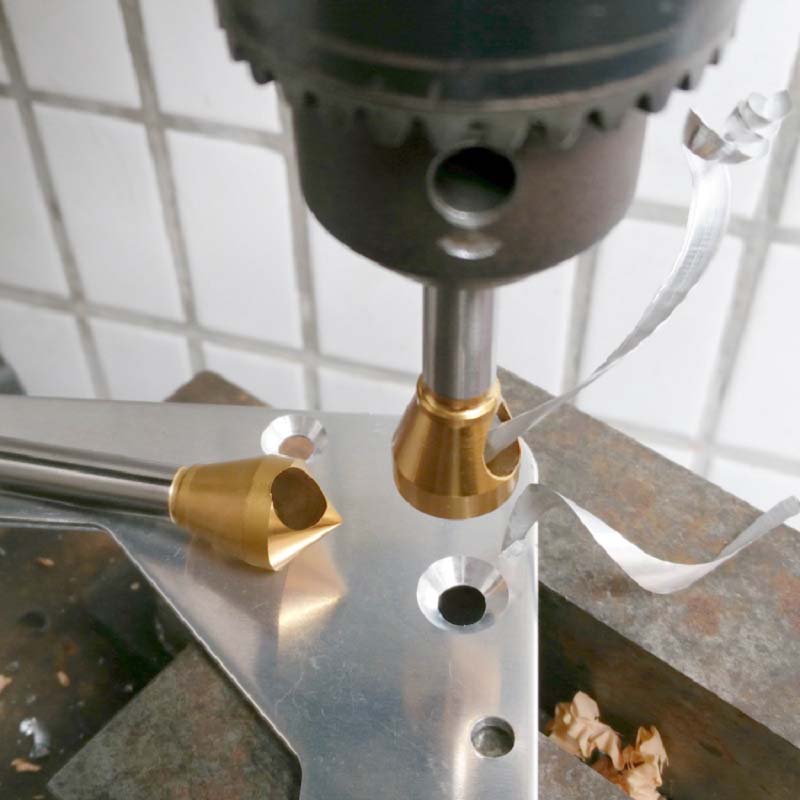
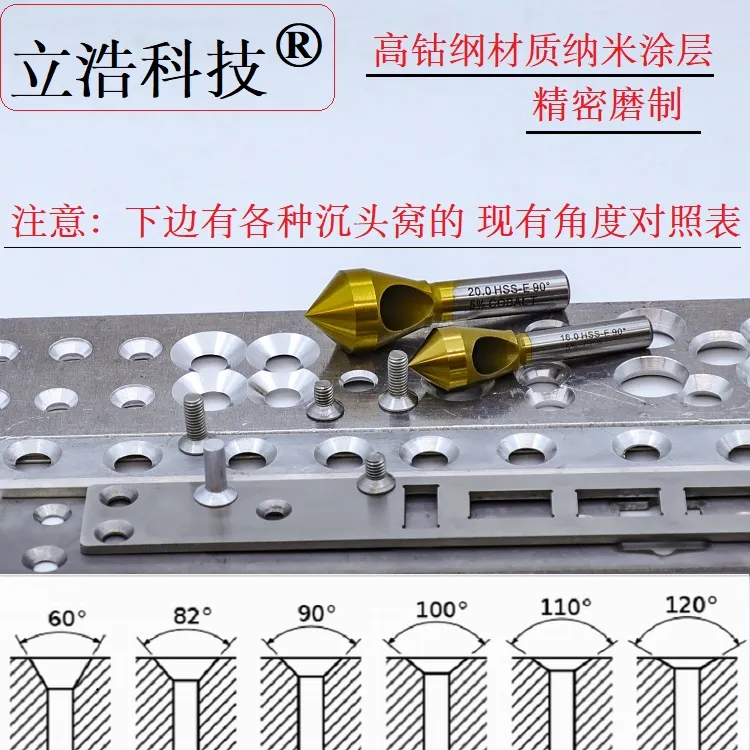
核心结论先行:无论是倒角刀、倒角器还是倒角钻,它们在本质上就是同一种产品——带有特定锥角(如90度或120度)的孔口切削工具。同样,针对垂直孔和斜孔的“圆孔倒角刀”和“斜孔倒角刀”,其产品功能也是一模一样的,只是加工时机床的姿态有所不同。
一、 为什么会有这么多叫法?
之所以产生这种“同物异名”的现象,主要是行业习惯和应用侧重点的差异:
- 叫“倒角刀”:偏向于切削原理,强调的是它去除锐边、加工倒角面的刀具属性,多用于铣床和加工中心。
- 叫“倒角器”:偏向于工具属性,很多时候用在钳工台、手电钻或便携式攻丝机上,带一点通用工具的意味。
- 叫“倒角钻”或“锪钻”:偏向于加工工艺,因为在钻床上使用时,它和钻头一样做旋转切削,用来锪平孔口或加工沉头孔,所以顺理成章被称为钻。
- 叫“划窝钻”:这是比较传统的叫法,特指为螺丝头加工锥形沉孔的应用。
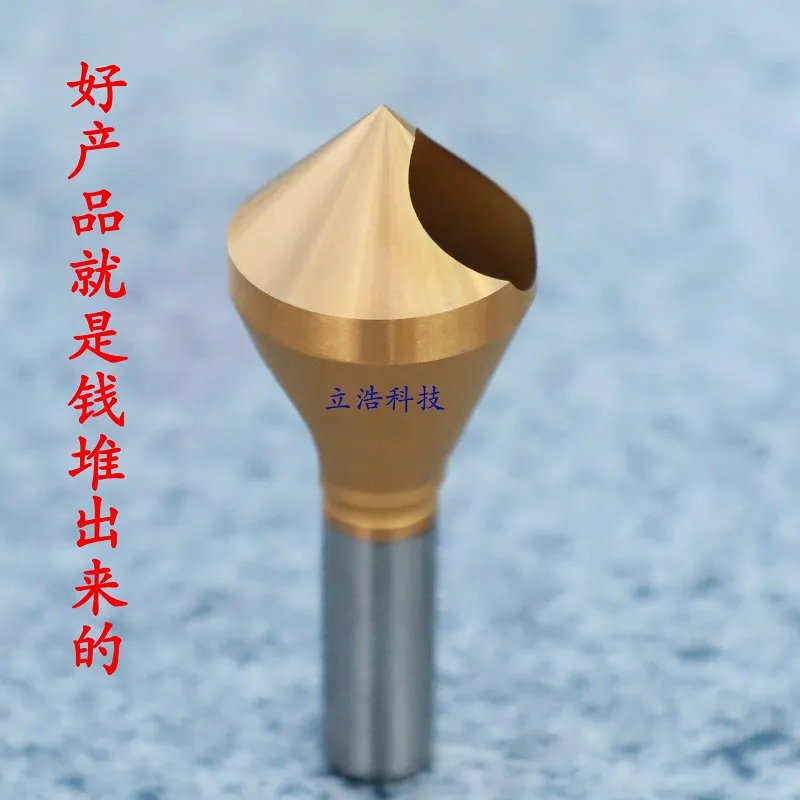
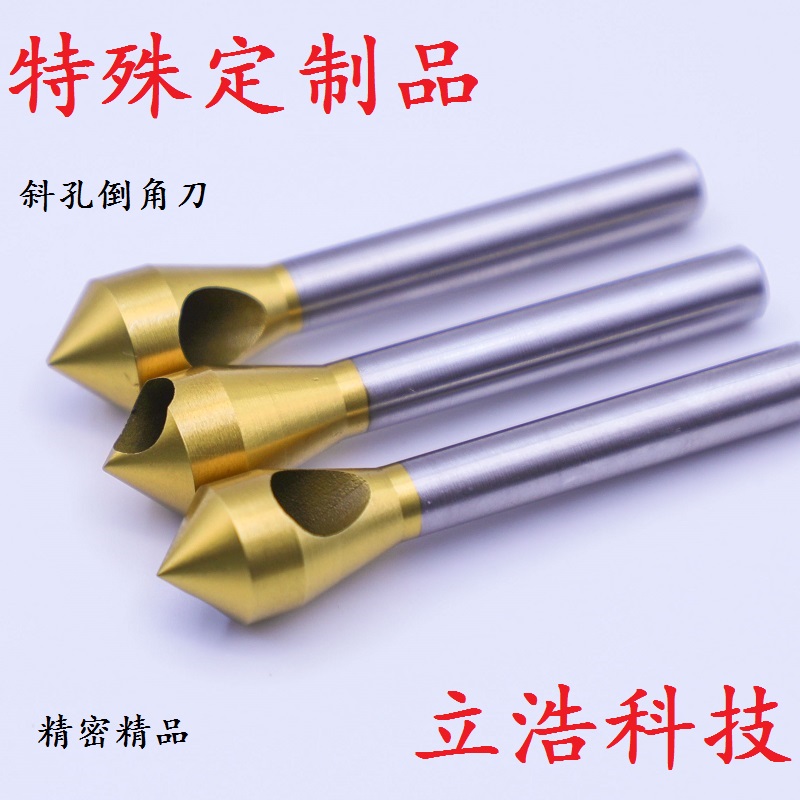
无论称呼怎么变,只要它是圆柱刀柄加上圆锥切削头,用于孔口边缘的成型加工,那就是同一类产品。
二、 圆孔与斜孔:功能一致,姿态不同
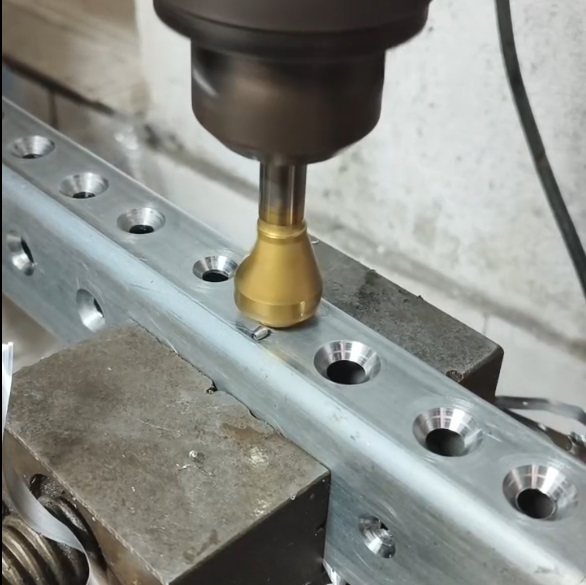
很多人误以为斜孔需要专门的“斜孔倒角刀”,其实这也是一个误区。对于一款标准的90度或120度倒角刀来说,它既能加工垂直表面的圆孔,也能加工倾斜表面的斜孔(如上一轮我们探讨的斜孔倒角)。
它们的核心功能是完全一致的:在孔口边缘切削出一个标准锥面。区别仅仅在于加工策略:
- 加工垂直圆孔时,刀具轴线与孔轴线重合,机床只需Z轴垂直进给。
- 加工斜孔时,如果孔口表面是倾斜的,为了保证倒角均匀不偏斜,机床(特别是多轴加工中心)需要利用A/B/C旋转轴调整刀具姿态,使其垂直于倾斜的孔口表面,再进行进给。
因此,对于刀具制造端(比如你那台六轴数控磨床)来说,不需要专门去设计两套产品,只需要把刀具的同心度、刃口几何参数做到位,它就能完美胜任这两种工况。
三、 重载加工的真相:“一刀吃很多”必须“低转速大扭矩”
在实际生产中,尤其是在加工316不锈钢这种难啃的材料时,很多工厂为了提升效率,采用的是“一刀吃很多”的重负荷加工策略。这时候,如果盲目追求高转速,刀刃瞬间就会因为切削区温度过高而烧毁或崩刃。
真正适合大切深、重载加工的,绝对是“低转速、大扭矩、大进给”的加工方案。
比如,用D16的倒角刀在不锈钢上加工2-2.5mm深的沉头孔,转速往往要压在S400-500转,进给给到F50-80。这种工况下,刀刃直接切入,切断了316不锈钢表面的加工硬化层,避开了最折磨刀具的硬化区,铁屑被强行挤出。
这种暴力切削对刀具提出了极其苛刻的要求:
- 刚性与同心度:机床主轴必须有大扭矩,且刀具同心度必须极高,否则在重载下必然震刀、崩刃。
- 排屑槽容屑量:这是六轴磨床加工排屑槽时最头疼的地方。容屑槽必须足够深、足够宽,且槽壁必须极度光滑(Ra1.6以上),配合内排屑孔,才能让沉重的铁屑顺畅排出。如果芯厚(如D16的刀,芯厚8mm)留得过大,排屑空间不够,切屑挤压就会直接打刀。
- 刃口钝化:重载切削的刀具绝对不能太锋利,必须留微小的负倒棱(0.02-0.05mm),用钝化的刃口去“挤”断不锈钢,而不是去“切”断它,这样才能从根本上防止崩刃。
- 材质与涂层:普通HSS高速钢在这种工况下撑不过20件。高钴钢(M35/M42)配合TiAlN纳米涂层,才能提供足够的红硬性和耐高温保护。
四、 终端选型:实用才是硬道理
既然倒角刀、倒角器、倒角钻都是一回事,终端加工厂在采购时就不必被花里胡哨的名字和包装迷惑,只需要盯紧以下几个硬指标:
- 锥角精度:90度还是120度,直接影响后续螺丝装配是否平齐。
- 刀体同心度:小孔去毛刺最怕“让刀”,同心度差的刀具会让倒角大小忽大忽小。
- 刃口研磨质量:直接影响加工表面的光洁度(能否达到Ra1.6免抛光)。
- 交期与定制能力:非标角度、特殊柄径的需求很多,能不能快速打样、快速交货,是解决产线卡壳的关键。
总而言之,机加工行业越来越务实,名称只是表象。作为制造端,不管是叫它“倒角器”还是“倒角钻”,只要把材质、排屑槽设计、刃口处理这些基础细节做到极致,能在低转速大扭矩的重载切削下不崩刃、排屑顺畅、尺寸稳定,那就是能为工厂省钱、省心的好产品。
与其纠结名字怎么叫,不如找对那个能把性能做扎实的源头厂家。无论你喊的是“来把倒角刀”还是“换把倒角钻”,能踏踏实实把不锈钢小孔边缘整得漂漂亮亮的,就是好工具。