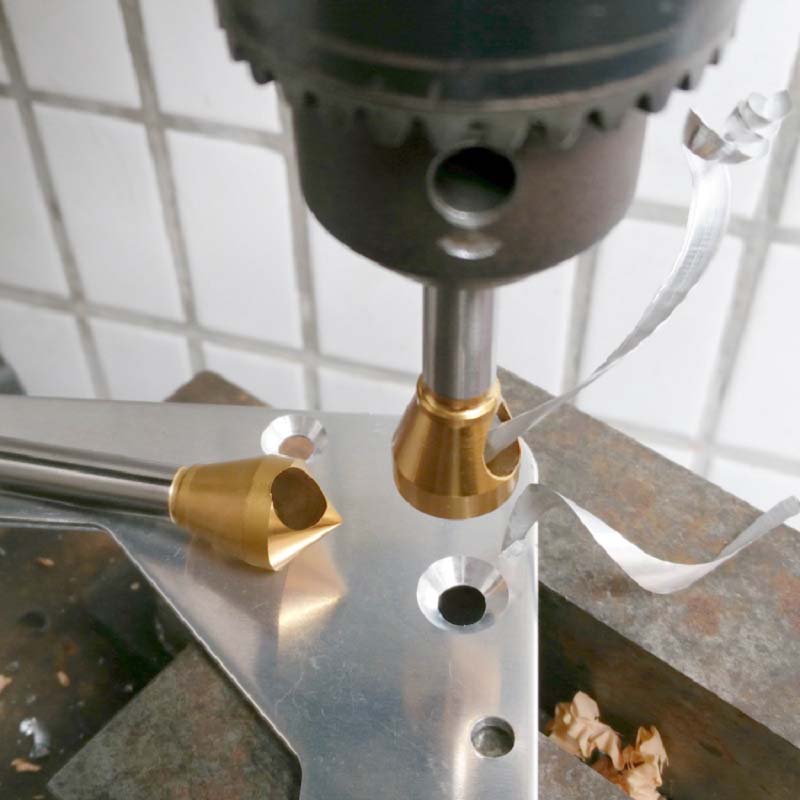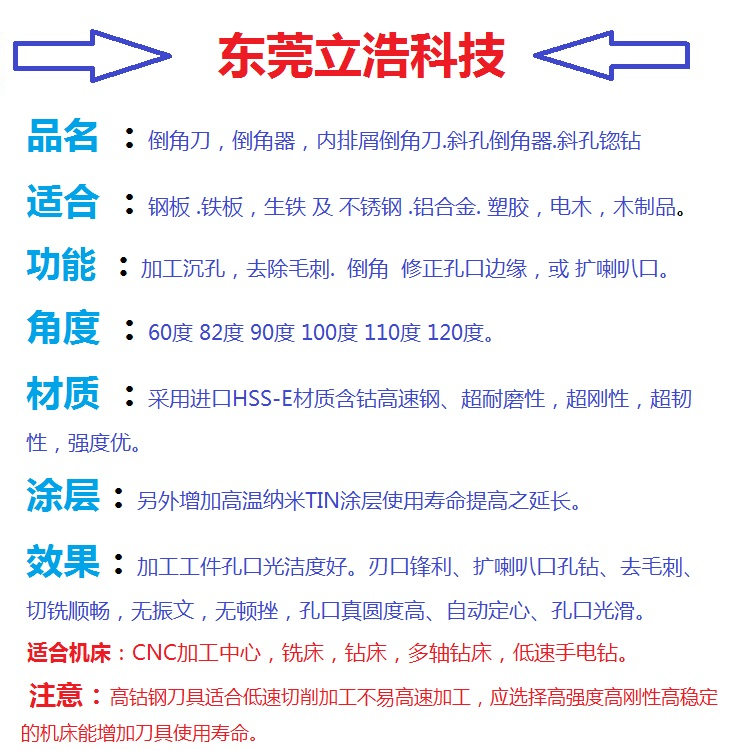
倒角刀切削参数优化指南:转速与进给的科学匹配

倒角刀切削参数优化指南:转速与进给的科学匹配

倒角刀切削参数优化指南:转速与进给的科学匹配
本文详细介绍倒角刀切削参数优化指南:转速与进给的科学匹配,从加工材料、设备类型、精度要求等角度分析倒角刀的选型要点和应用技巧。立浩科技提供全系列倒角刀产品,涵盖60°-120°全角度、φ8-φ30全规格,支持非标定制,专业工程师团队为您提供一对一选型指导。

随着制造业的不断发展,对倒角刀的要求也越来越高。很多加工企业在选择和使用倒角刀时常常遇到各种问题。本文系统介绍倒角刀切削参数优化指南:转速与进给的科学匹配,为您提供专业的参考和建议。
倒角刀切削参数优化指南:转速与进给的科学匹配

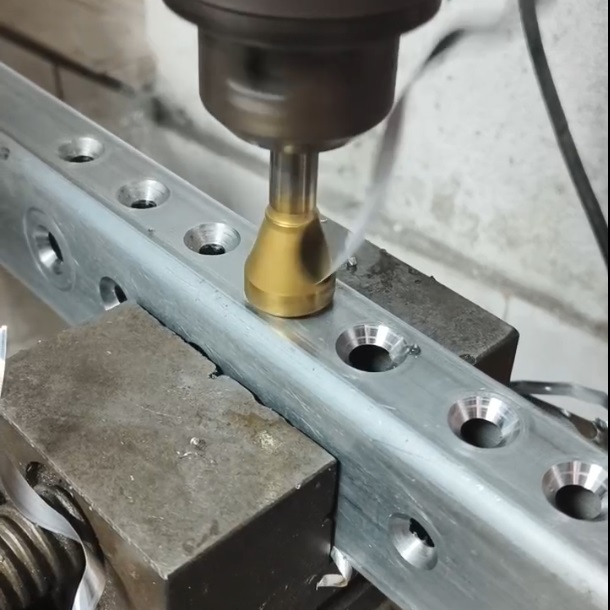
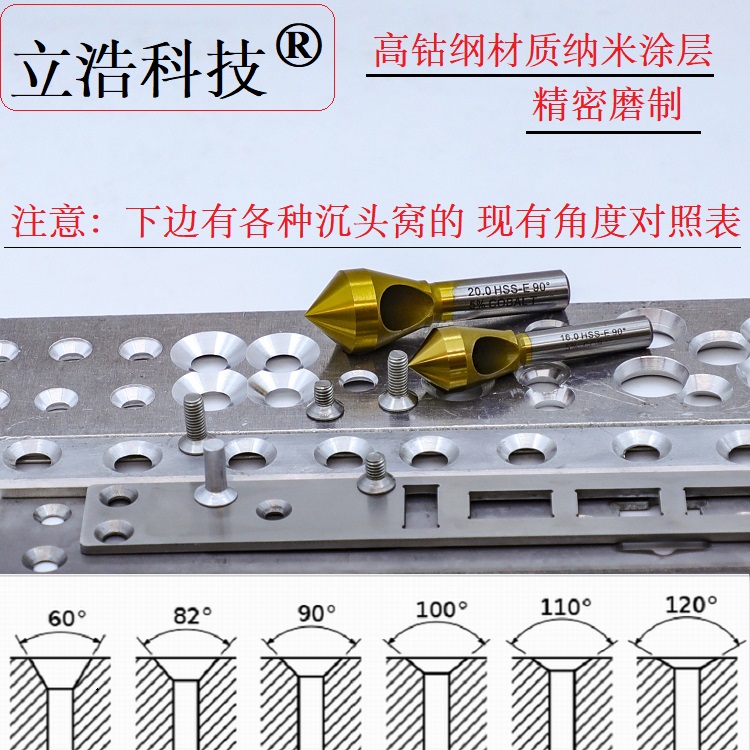
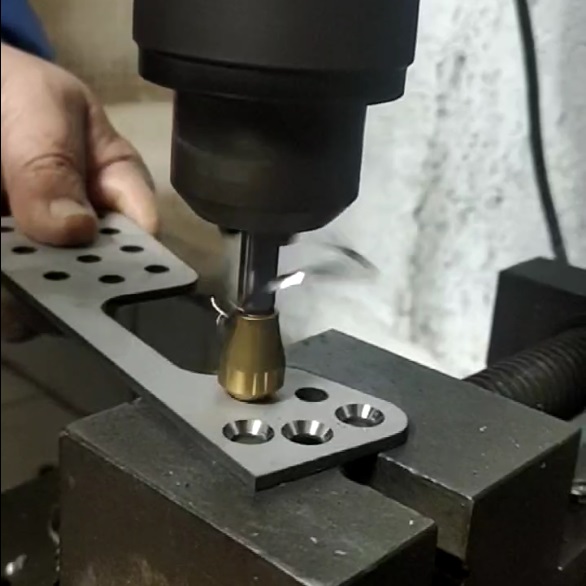
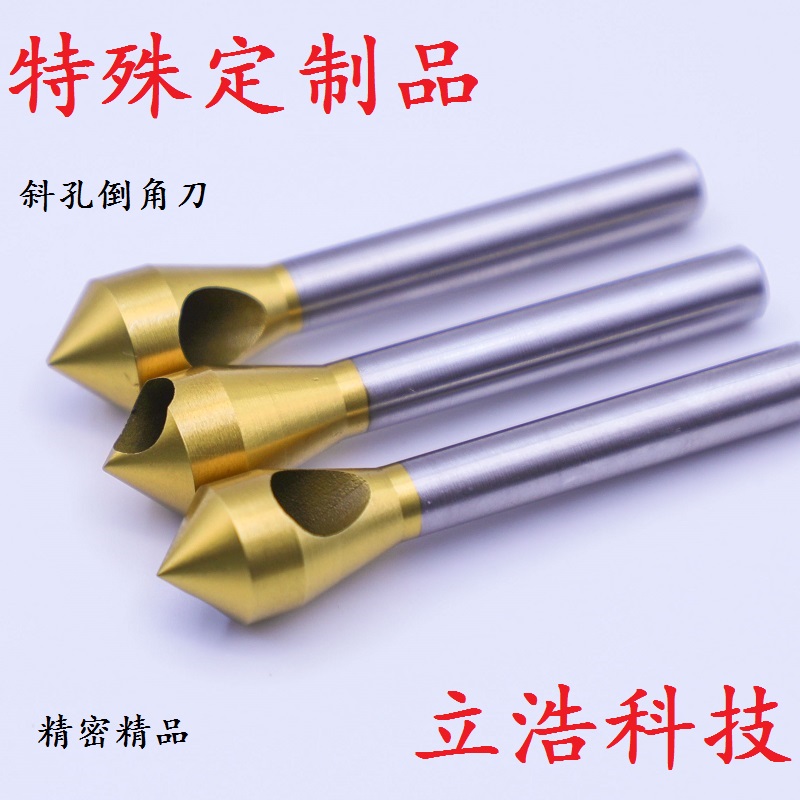
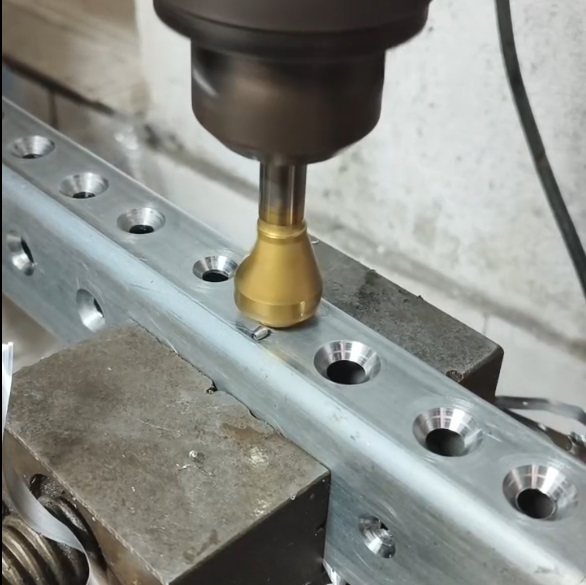
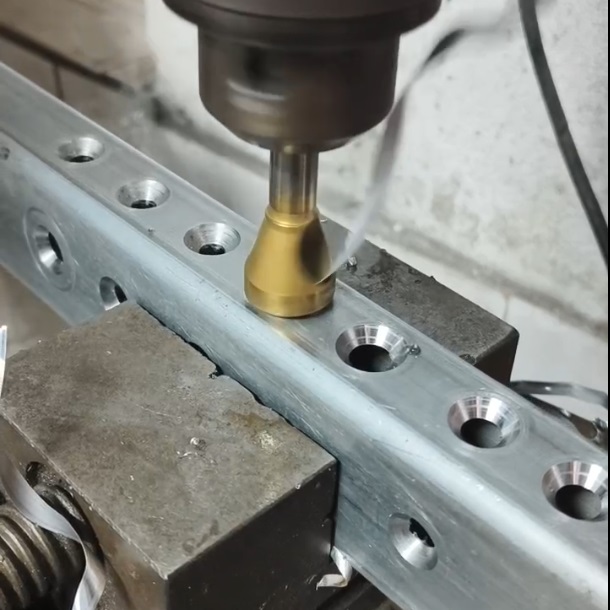
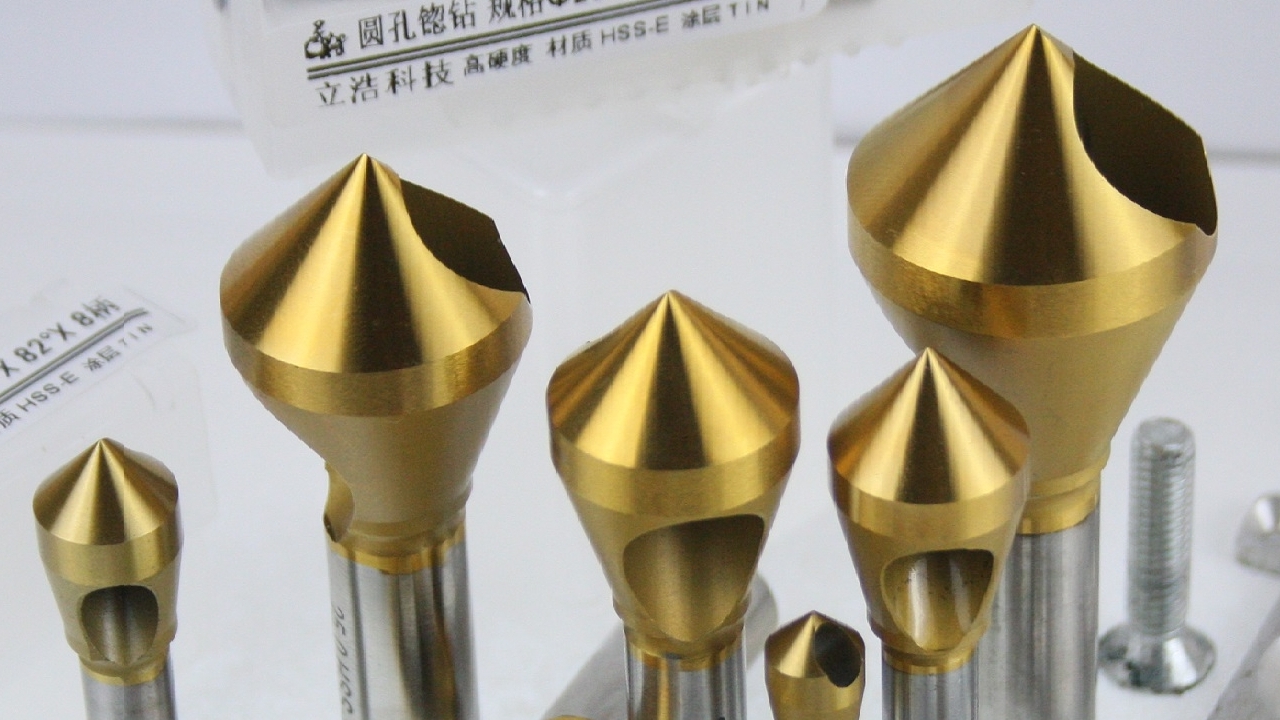
▲ 选型指南 - 立浩科技倒角刀产品展示

切削参数与刀具损耗的关联逻辑最为直接——参数过小会加剧刀具摩擦磨损,参数过大则会在短时间内引发极高的切削热,造成刃口热软化甚至局部熔化。参数匹配不合理,是实操中刀具异常磨损的最常见诱因。

切削速度:切削速度与切削热的生成量正相关,转速过高会加剧刀具与工件间的摩擦速率,单位时间内产生的热量显著增加。加工不锈钢时,切削速度不得超过150m/min;加工高强度合金钢时,需在此基础上进一步降低切削速度,避免热负荷过大。

进给量:进给量过小,会导致刀尖与工件的接触面积增大,加剧后刀面摩擦磨损;进给量过大,则会直接放大刃口承受的机械负荷。精加工淬硬钢时,每齿进给量需控制在0.05-0.3mm/z区间,超出这一区间会显著增加损耗风险。

切削深度:当倒角深度超过刀具直径的20%时,需要将进给量降低15%,通过弱化每齿切削负荷,抵消切深过大带来的负面影响。加工大倒角时,优先采用分层切削工艺,将单次切削深度控制在合理区间。

参数超标后果:加工不锈钢时,转速过高会导致刀片月牙洼磨损加剧;进给量过大则会诱发微崩刃;加工铝合金时,进给量过小会提升积屑瘤的发生概率,破坏刃口精度。

立浩科技技术团队可为客户提供专属工艺参数适配表,匹配最优的切削速度、进给量、切削深度、冷却方案,最大化发挥刀具性能优势。

总结

以上就是关于切削参数优化指南转速与进给的科学匹配的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。

如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。

👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案!

📚 相关文章推荐

总结

综上所述,选择合适的倒角刀需要综合考虑加工材料、设备类型、精度要求和成本预算等多个因素。立浩科技提供全系列倒角刀产品,涵盖60°-120°全角度、φ8-φ30全规格,支持非标定制。

如果您在选型过程中有任何疑问,欢迎联系立浩科技专业工程师团队,我们将根据您的实际加工需求,为您推荐最合适的倒角刀规格和参数。
📖 相关文章推荐

选倒角刀别再看十大品牌了,看这6个硬指标才靠谱

选倒角刀别再看十大品牌了,看这6个硬指标才靠谱

2026-09-12 · 选型指南

小孔去毛刺用什么方法好?倒角钻 vs 其他方案对比

小孔去毛刺用什么方法好?倒角钻 vs 其他方案对比

2026-09-12 · 选型指南

沉头螺丝窝怎么加工才标准?90°/82°/120°角度选择指南

沉头螺丝窝怎么加工才标准?90°/82°/120°角度选择指南

2026-09-12 · 选型指南

不同底孔类型的倒角加工参数怎么选?一张表讲清楚

不同底孔类型的倒角加工参数怎么选?一张表讲清楚

2026-09-12 · 选型指南

倒角刀加工参数计算器怎么用?从入门到精通的使用技巧

倒角刀加工参数计算器怎么用?从入门到精通的使用技巧

2026-09-12 · 选型指南

120°和90°倒角刀有什么区别?选错了效率差一半

120°和90°倒角刀有什么区别?选错了效率差一半

2026-09-12 · 选型指南

💡 您可能还需要这些解决方案

🏭 钣金加工方案 🔗 合页加工方案 🚪 铝合金门窗方案 🚗 汽车零部件方案 📱 电子设备方案
⚠️ 倒角有毛刺? 〰️ 倒角刀振纹? 💥 倒角刀崩刀? 📏 薄板螺丝凸出? 🔩 铝合金粘刀?

相关产品推荐

HSS-E高钴钢斜孔锪钻 120°

HSS-E高钴钢斜孔锪钻 120°

面议

HSS-E高钴钢斜孔锪钻 110°

HSS-E高钴钢斜孔锪钻 110°

面议

HSS-E高钴钢斜孔锪钻 100°

HSS-E高钴钢斜孔锪钻 100°

面议

HSS-E高钴钢斜孔锪钻 90°

HSS-E高钴钢斜孔锪钻 90°

面议

📞 电话咨询:15338372359 ✉️ 在线询盘

微信咨询

微信二维码
(请上传二维码图片)

微信号:s15338372359

电话:15338372359(微信同号)