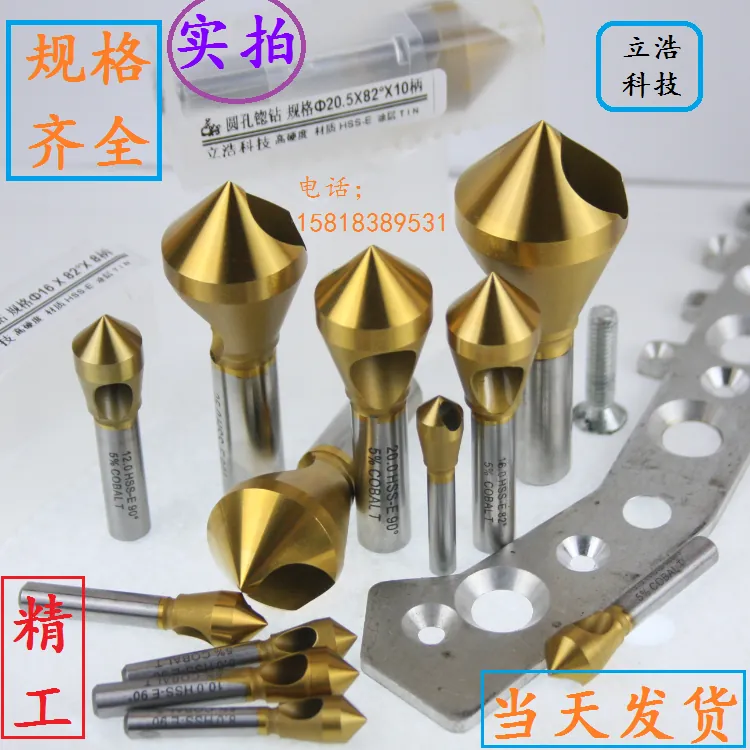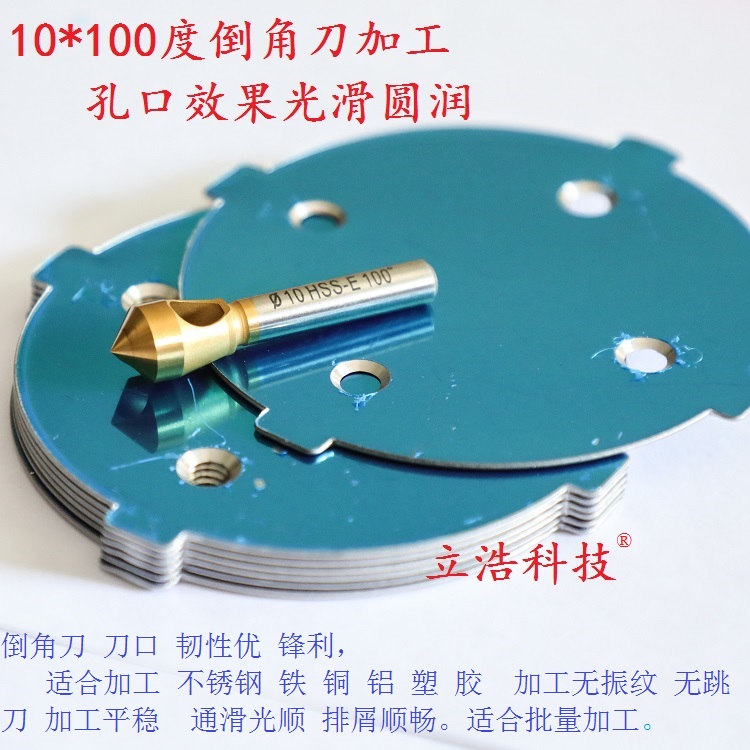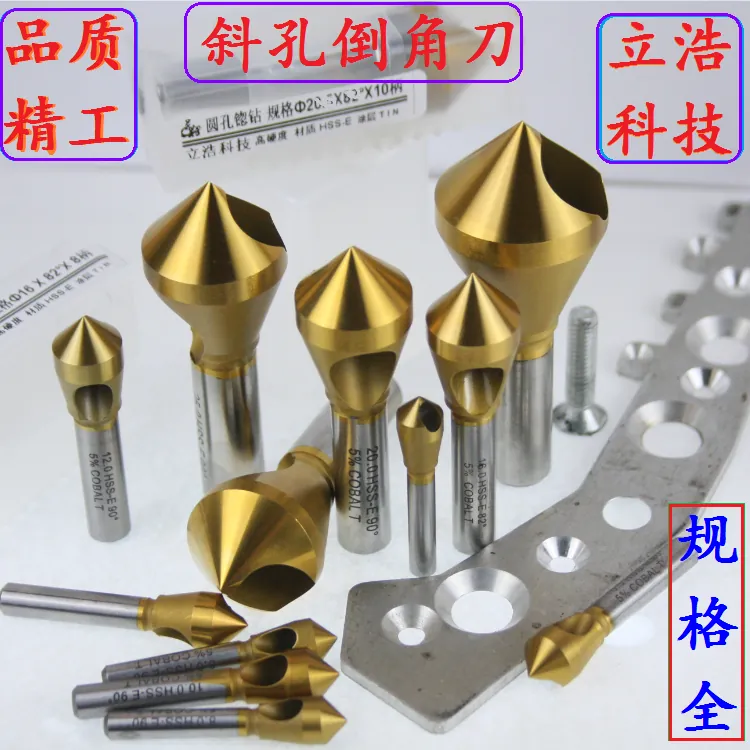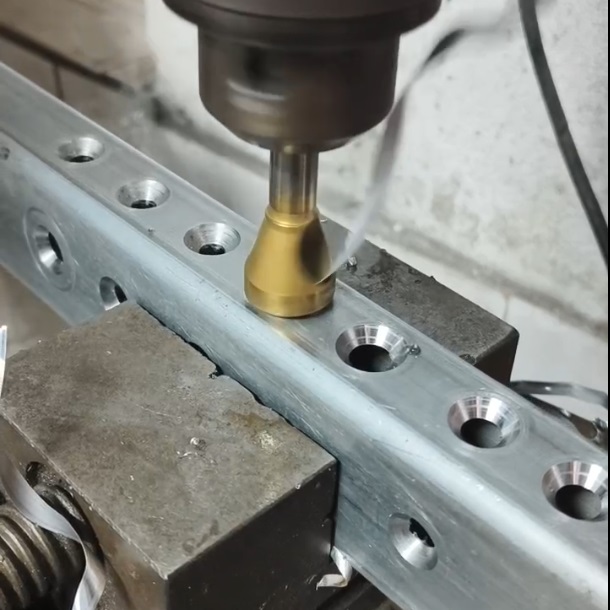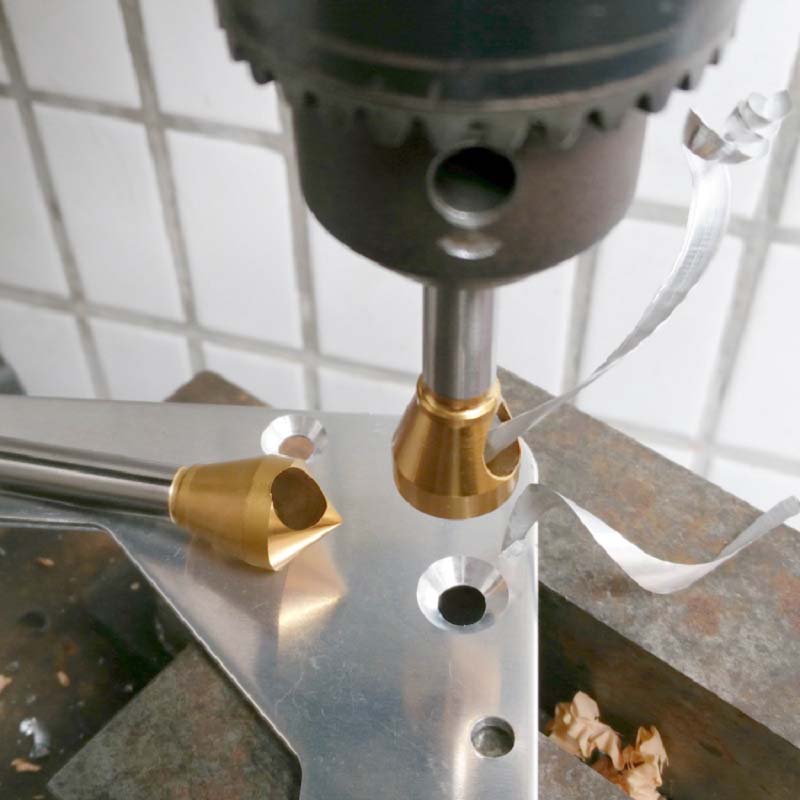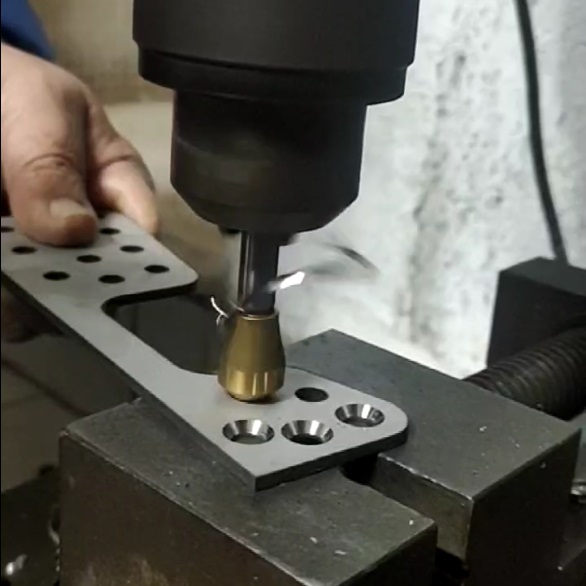
倒角刀在加工过程中出现振纹(震纹),是影响加工表面质量和产品合格率的常见问题。振纹不仅影响工件外观,还可能影响后续装配精度。本文结合立浩科技的技术积累,系统分析振纹产生的原因并提供解决方案。 倒角刀作为精密加工的核心刀具,在汽车、模具、3C电子、航空航天等行业有着广泛应用。本文深入解析倒角刀加工振纹的原因分析与解决方法,帮助您掌握关键技术要点,提升加工效率。
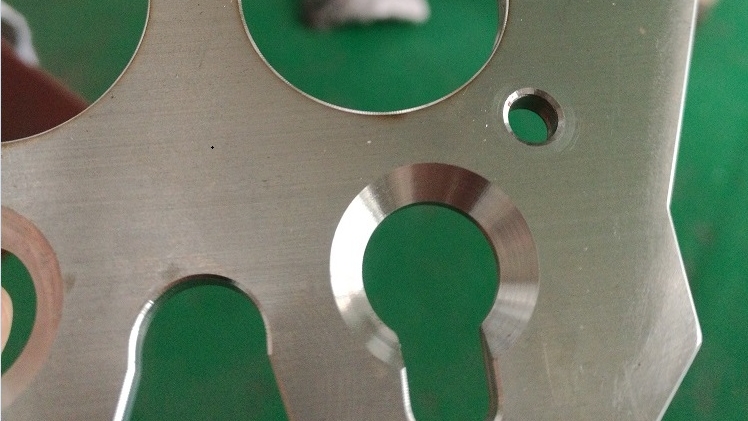
一、振纹产生的常见原因
倒角刀加工振纹的产生通常与以下几个因素有关: 切削参数不当:转速过高或进给量过小都可能导致振纹。
转速过高时刀具与工件之间的振动频率增加;进给量过小时切削力不稳定,容易产生颤纹。
- 刀具刚性不足:刀杆伸出过长或刀柄夹持力不够,会导致刀具系统刚性下降。
- 刀具磨损:刀具刃口变钝后切削力增大,振动加剧。
- 工件或刀具装夹不稳:工件夹紧力不足或刀具安装不在中心,都会引发振动。
二、振纹解决方法
针对上述原因,可采取以下解决措施: 优化切削参数:适当降低主轴转速(保持进给不变),或略为加大进给量以避开共振点。
- 增强刀具刚性:尽量缩短刀杆伸出长度,确保刀柄与主轴接口的夹持力充足。
- 及时更换或刃磨刀具:定期检查刃口磨损情况,磨损严重时应及时更换或刃磨。
- 检查装夹系统:确保工件和刀具装夹牢固,刀具安装位置对准主轴中心。
三、立浩科技倒角刀的抗振设计
立浩科技倒角刀在设计和制造层面充分考虑了抗振性能。
基材经真空热处理加深冷处理工艺,微观组织更致密,能有效减少振动带来的崩刃风险。
全工序精密磨削工艺确保刃口的均匀性和一致性,消除普通刀具手工磨削工艺产生的微观缺口。
< 总结 以上就是关于加工振纹的原因分析与解决方法的全部内容。
选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。
如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!
立浩科技专业工程师团队为你提供一对一选型指导和技术支持。
- 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案!
📚 相关文章推荐
总结
通过本文的介绍,相信您对倒角刀相关内容有了更深入的了解。立浩科技作为专业的倒角刀制造商,始终致力于为客户提供高品质的产品和专业的技术服务。
如果您有任何疑问或需要定制特殊规格的倒角刀,欢迎随时联系立浩科技专业团队,我们将为您提供一对一的技术咨询和解决方案。