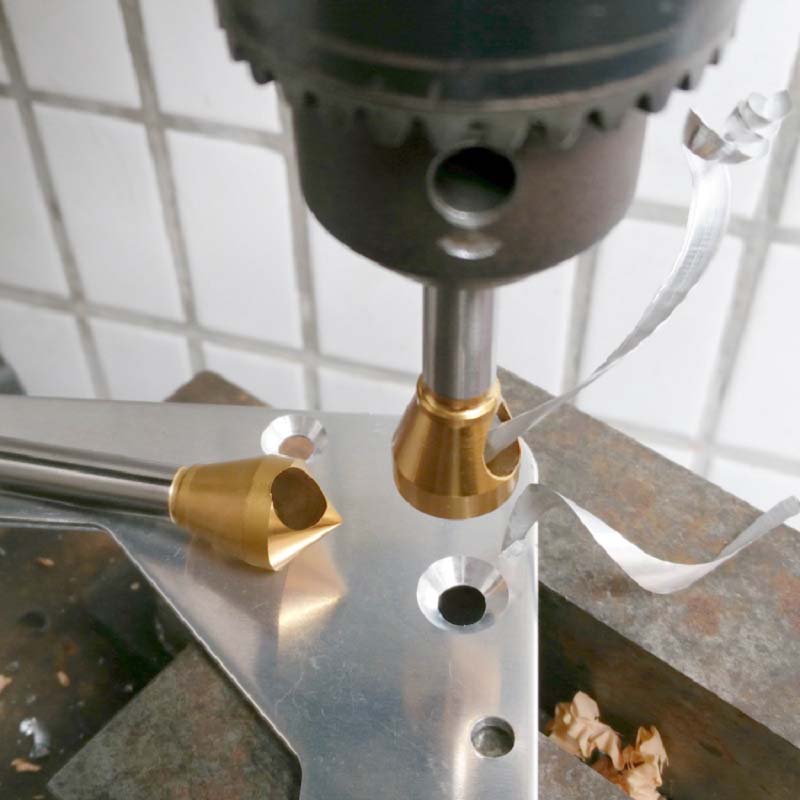
在机加工车间待久了,你肯定遇到过这种场面。
操作工攥着一把崩了刃的刀具推门进来:“师傅,那个90度的倒角钻崩刃了,领一把新的!”
你还没应声,采购部的小王已经在群里@所有人:“车间报上来要买一批倒角刀,规格120度,谁家有现货?”
你把技术部的图纸抽出来一看,上面工工整整一行字:“孔口倒角器,D16,90°。”
三句话,三个名字,说的是同一种东西。
一、不是谁叫错了,是这行本来就有好几套叫法
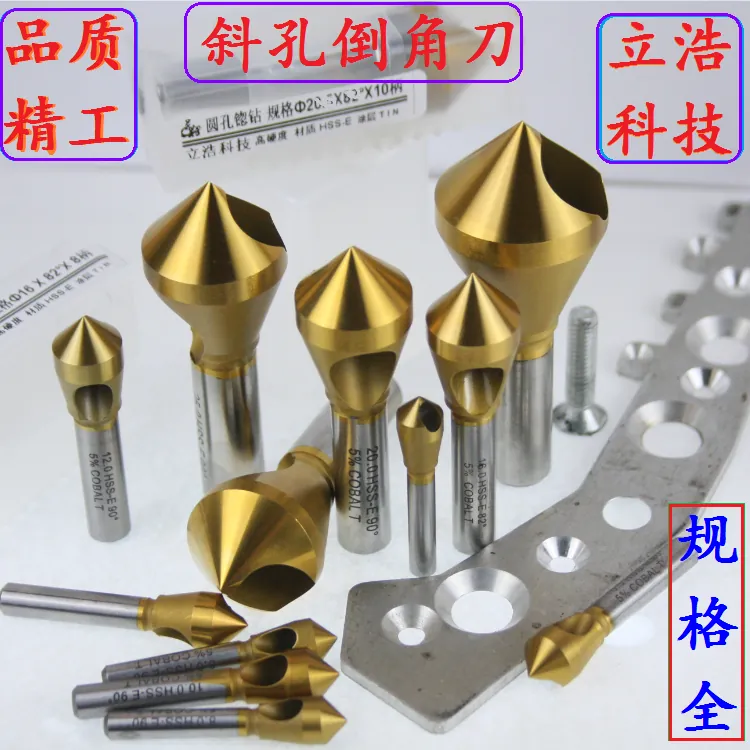
车间里师傅口语叫“倒角钻”,因为它确实是在孔口“钻”出一个斜面;采购口里是“倒角刀”,因为它归在刀具类目里报计划;技术图纸上则是“孔口倒角器”,或者干脆写“锪钻”“划窝钻”。再往南走几个厂,同样的东西还可能被叫成“喇叭钻”“沉头钻”。
操作工常说的:倒角钻、喇叭钻。规范叫法:倒角刀、锪钻。英文:Chamfer cutter / Countersink。
采购报计划时:倒角刀。一般按角度报规格。英文:Chamfer cutter。
技术图纸上:孔口倒角器、沉头钻。规范叫法:锪钻(沉头孔刀具)。英文:Countersink。
去毛刺工序:去毛刺刀。规范叫法:倒角刀,用于小角度轻切削。英文:Deburring tool。
叫法乱,问题不大;规格报错,钱就白花了。
二、一次报错,三处返工
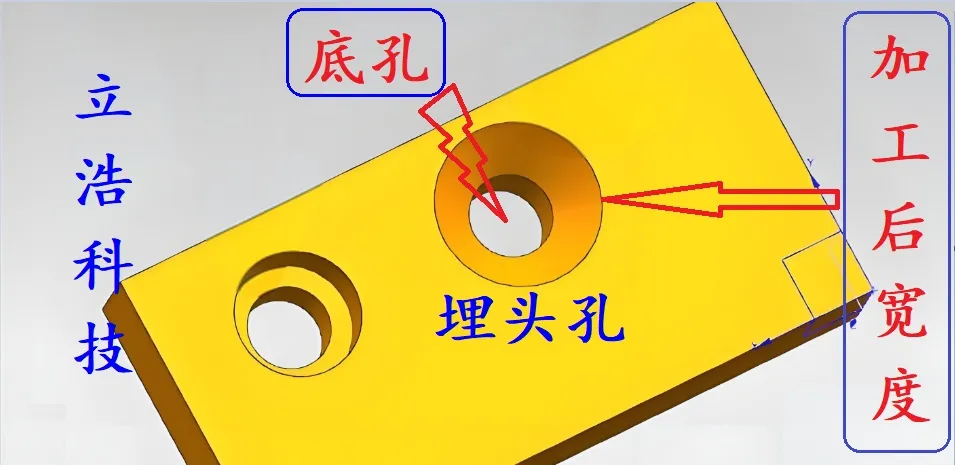
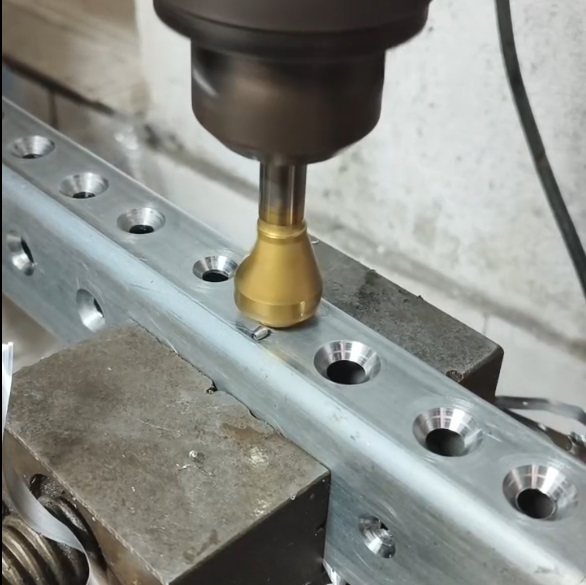
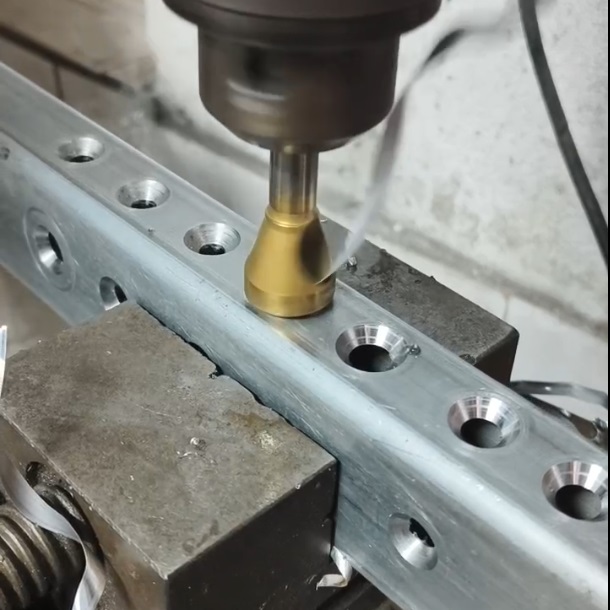
最常见的是角度报错。90°的沉头孔,买回120°的刀,锥面贴不上螺钉,装配时螺钉头是悬空的;反过来,120°的铆钉窝用了90°的刀,孔的深度和直径全都对不上。
其次是刃径。刀下去了,沉头窝却大了一圈或者小了一圈。
最容易背锅的是柄径和接口。刀夹不上机床,或者跳动大,一上去就崩刃。很多人以为的“质量不行”,其实是柄径没对上。
三、报规格,其实只要三个数
下次车间再喊“领一把”,让他报这三个数,基本不会错。
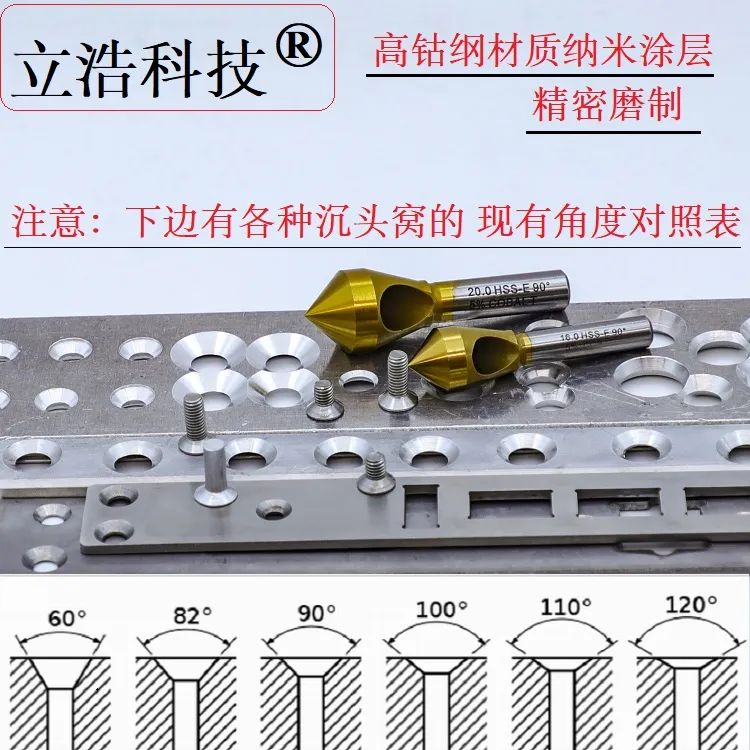
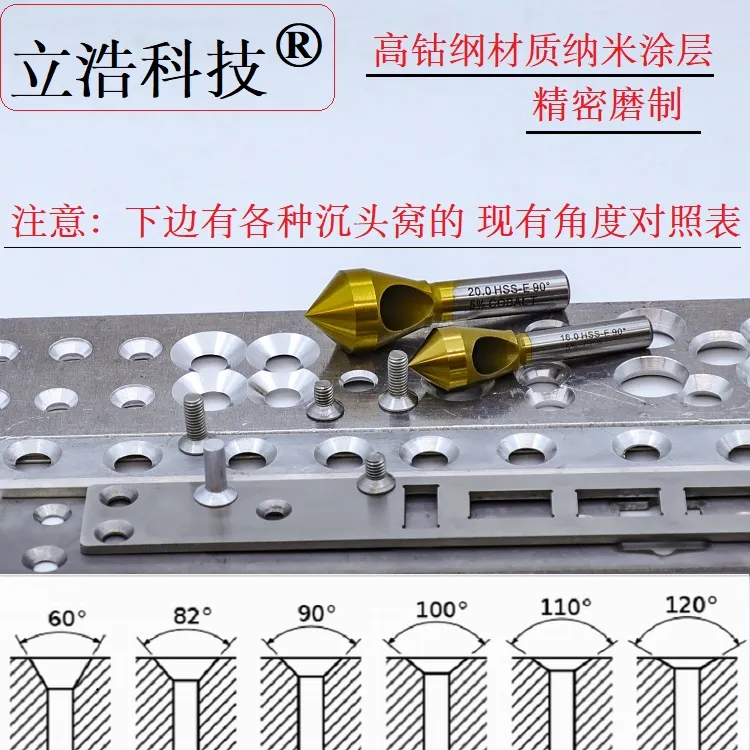
1、角度:60°、82°、90°、100°、120°。沉头螺钉多为90°,英制常用82°。
2、刃径D:孔口要覆盖的直径,比如D16。
3、柄径和接口:直柄还是锥柄,跳动要求多少。
想更稳,再加两个:加工材料,是碳钢、不锈钢、铸铁还是铝;是否要涂层。不锈钢和高温合金,材质不对、没涂层,崩刃是迟早的事。
四、立浩科技牌:把“叫法”和“规格”一次对齐
东莞市立浩五金科技,也就是立浩科技牌,做的就是这件事:不做含糊的“一把刀”,做报得出规格的刀。
全角度覆盖:60°到120°,90°沉头、82°英制、120°特殊窝口都有对应型号。
全规格刃径:φ8到φ30,常规沉头孔加工基本都能覆盖。
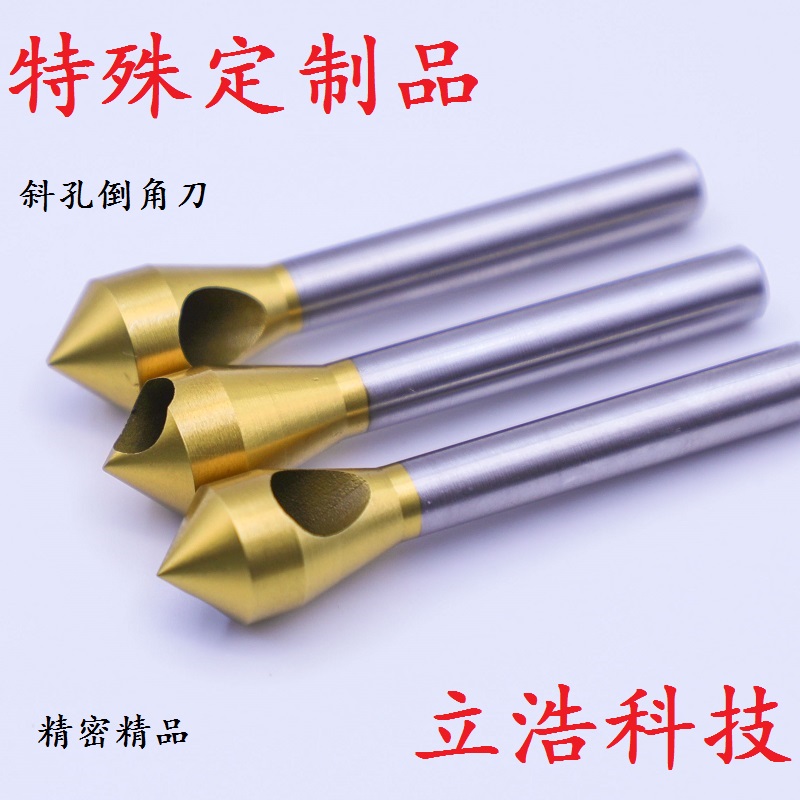
材质到位:HSS-E高钴钢,硬度HRC67,耐磨性和红硬性比普通高速钢高一档。
涂层可选:巴尔查斯涂层,不锈钢、高温合金加工不易烧刃。
磨制精度:瑞士精密机床磨制,刃口一致性好,减少单边受力崩刃。
18个月质保,支持按图纸、来样非标定制。
所以图纸上写“孔口倒角器 D16 90°”,操作工说“90度倒角钻”,采购写“倒角刀 120度”,在立浩科技牌这里,最终都能落到同一张规格表上。
下次崩刃了,你只需要说清三个数:角度、刃径、柄径。