
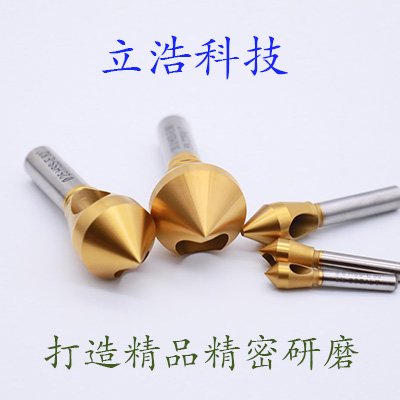
产品详情
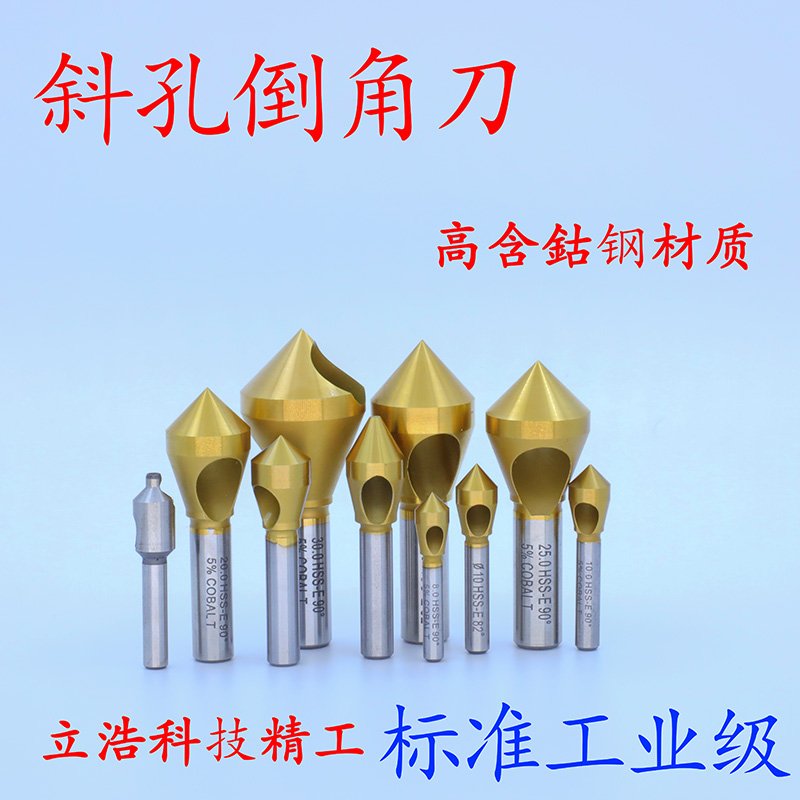
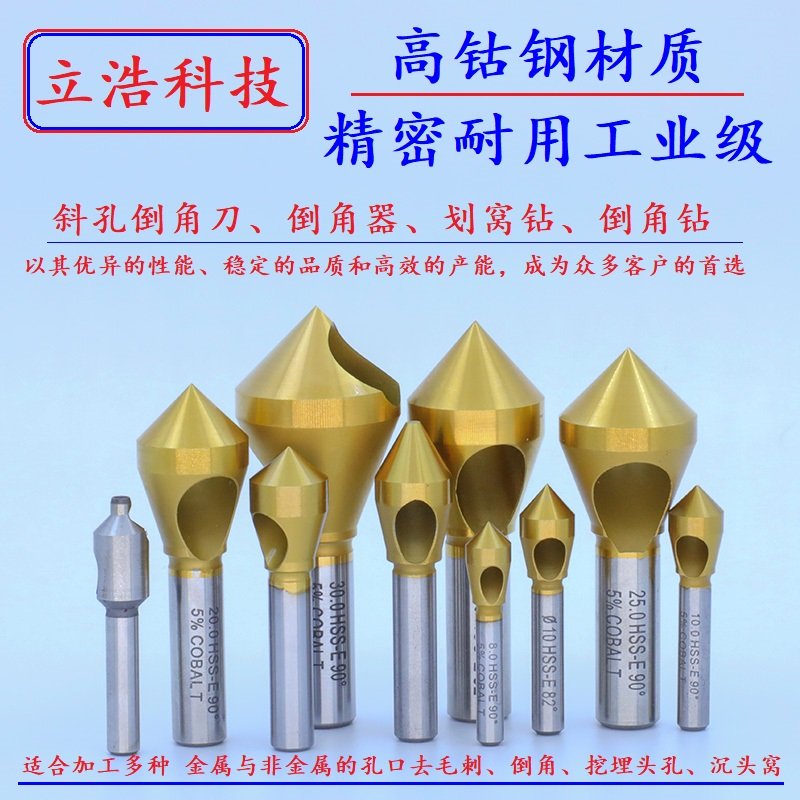
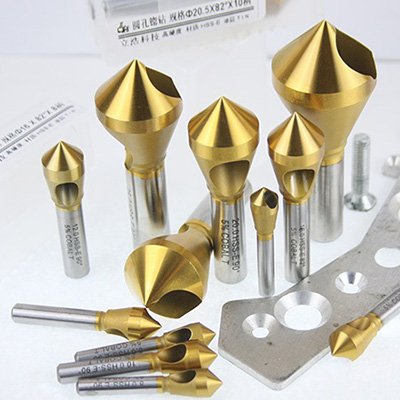
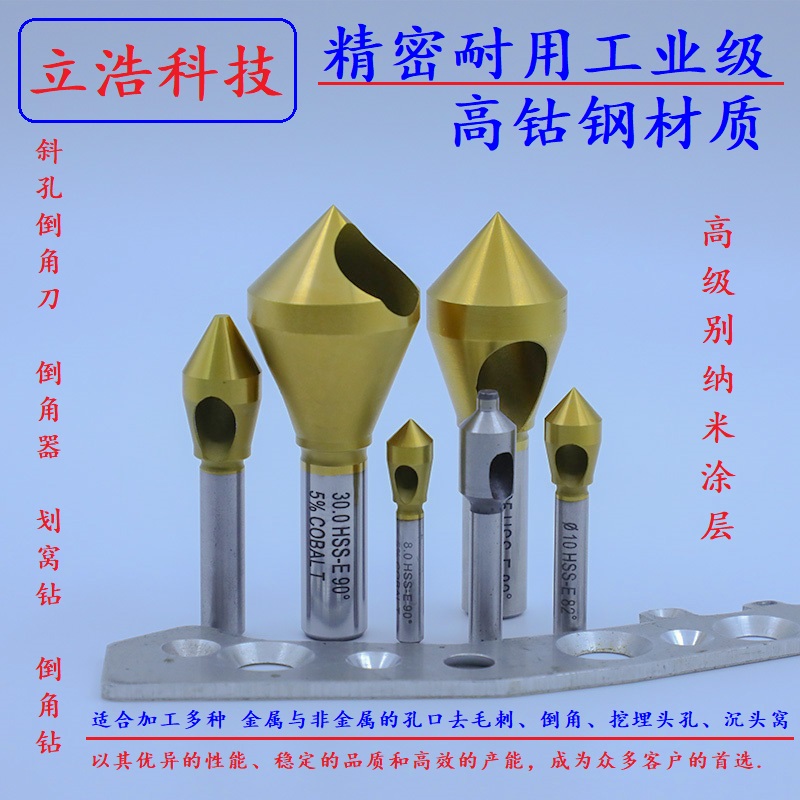
斜孔划窝钻,又称斜孔锪钻、斜孔倒角刀、斜孔沉孔钻;英文 cross-hole spot drill / countersink。
规格参数
| 产品名称 | HSS-E高钴钢斜孔划窝钻 82° |
| 材质 | 高钴钢(HSS-E)/ 高速钢(HSS) |
| 角度 | 90° / 60° / 120°(可定制) |
| 刃数 | 圆弧刃/单刃可选 |
| 涂层 | TiN / TiCN / AlTiN / TiA复合涂层(可选) |
| 适用机床 | 钻床 / 车床 / 加工中心 / 铣床 |
| 加工材质 | 碳钢 / 不锈钢 / 合金钢 / 铜铝 / 铸铁 |
* 以上参数为常规规格,具体参数可根据客户需求定制。如需特殊规格,请联系客服。
产品特点与优势
🔩
高钴钢材质
采用优质高钴钢(HSS-E),硬度高、耐磨性好,刀具寿命比普通高速钢提升3倍以上。
⚙️
精密磨削工艺
瑞士安卡精密机床磨削,刃口损伤层控制在3-5微米,倒角表面光洁度高,无毛刺。
🌡️
U型排屑槽设计
创新U型排屑槽结构,排屑顺畅,刀尖温度降低20%,有效减少积屑瘤和刀具磨损。
🛡️
优质涂层可选
TiN/TiCN/AlTiN/TiA复合涂层可选,根据加工材质选择最佳涂层,进一步提升刀具寿命。
📏
精度稳定
每把刀具出厂前经过严格检验,尺寸精度、角度公差符合标准,批量加工一致性好。
💰
高性价比
国产替代进口品牌,价格仅为进口的1/3,性能达到进口水平,大幅降低刀具成本。
应用场景
🚗
汽车零部件
发动机、变速箱、底盘零件倒角加工
🔧
模具制造
塑胶模、五金模、压铸模倒角加工
⚡
不锈钢加工
304/316不锈钢沉头孔、倒角加工
🏭
机械制造
通用机械、自动化设备零件加工
🔩
五金配件
紧固件、连接件、五金件倒角加工
🛠️
薄板加工
0.8mm/1.1mm/1.3mm薄板沉头孔
推荐切削参数
| 加工材质 | 转速(rpm) | 进给(mm/min) | 切削深度 | 冷却方式 |
|---|---|---|---|---|
| 碳钢(45#) | 1500-2500 | 100-200 | 0.5-1.5mm | 乳化液/风冷 |
| 不锈钢(304) | 800-1500 | 50-120 | 0.3-1.0mm | 乳化液/微量润滑 |
| 合金钢(40Cr) | 1200-2000 | 80-150 | 0.5-1.2mm | 乳化液 |
| 铜/铝合金 | 2500-4000 | 200-400 | 1.0-2.0mm | 风冷/乳化液 |
| 铸铁(HT200) | 1000-1800 | 100-180 | 0.8-1.5mm | 风冷 |
* 以上参数仅供参考,实际切削参数请根据机床性能、刀具规格、加工要求等因素调整。如需技术支持,请联系我们。
相关产品推荐
💡 相关解决方案推荐
🛡️
18个月质保质量问题免费退换
⚡
48小时响应技术支持快速到位
🔧
免费工艺优化专业团队技术支持
✅
假一赔十材质保证品质可靠
常见问题
斜孔锪钻和普通倒角刀有什么区别?
斜孔锪钻在刀头开了斜孔排屑通道,配合底部偏心刃口,铁屑切下来直接顺着斜孔被离心力甩出,不会缠在刀头上、不会二次划伤工件表面。普通倒角刀排屑靠自然飞,容易缠屑、留划痕。
常用角度有哪些?对应什么螺丝?
常用90°(对应十字沉头螺丝,最常用)、82°(对应美制沉头螺丝)、120°(对应特殊沉头螺丝)。60°-120°全角度支持非标定制。
材质是什么?寿命多长?
采用HSS-E高钴钢材质(含钴5%-8%),硬度HRC64-67度,耐磨性是普通高速钢的3倍以上。正常加工不锈钢、铝合金等材料,寿命可达普通刀具的3倍。
支持非标定制吗?
支持。角度、直径、刃型、柄径都可以按需求定制,起订量灵活,源头工厂直接生产,48小时内回复方案。
同角度其他刀具类型
获取报价 / 技术咨询
填写以下信息,我们将在24小时内与您联系