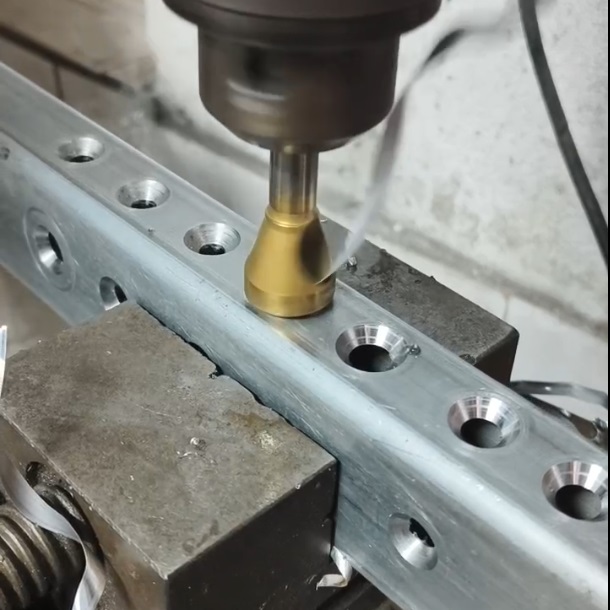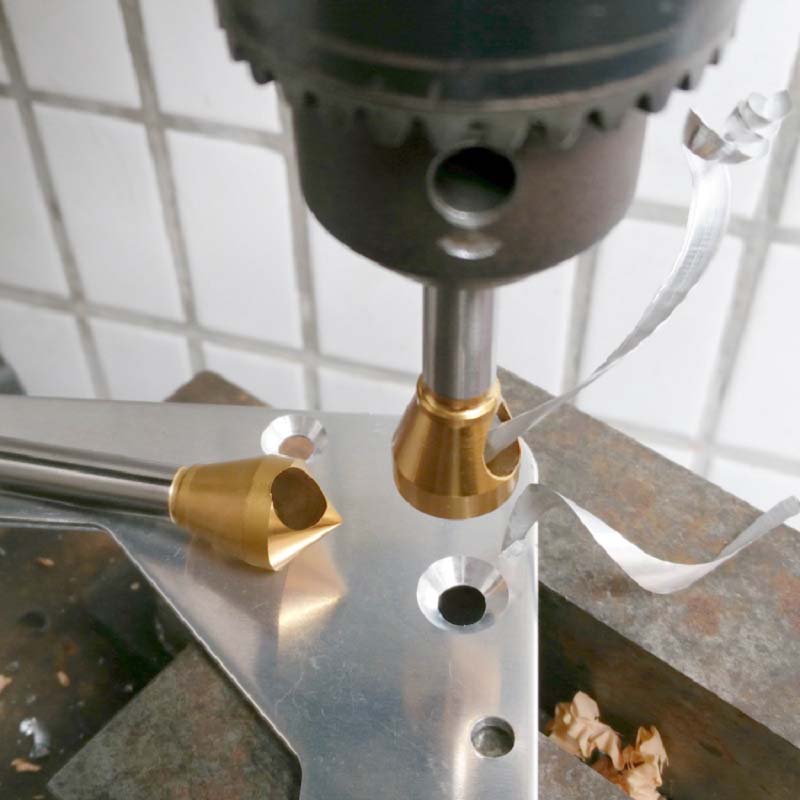
加工沉头孔前,师傅最常问的一句是:“我用 M6 的沉头螺丝,底孔钻多大?锪钻选多大?”
下面这张对照表,把常用公制沉头螺丝的头径、头厚、预留底孔和锪钻直径一次列清。先说清楚:表里的数字都是参考范围,不是死标准——不同厂家的螺丝头直径和厚度会有出入,沉头窝深度要上机试切后微调,不能照表直接干。
一、常用规格对照表(公制 M3–M12)
速查:M3 沉头孔:头径约 6.0mm,头厚 1.5–2mm,底孔 ø3.4,推荐锪钻 ø6–8;M5 沉头孔:头径约 9.5–10mm,头厚 2.5–3mm,底孔 ø5.5,推荐锪钻 ø10–12;M8 沉头孔:头径约 15mm,头厚 4–4.5mm,底孔 ø9.0,推荐锪钻 ø16–20。
| 螺丝规格 | 螺丝头直径(约) | 螺丝头厚度(约) | 预留底孔(约) | 推荐锪钻直径 |
|---|---|---|---|---|
| M3 | 6.0 mm | 1.5–2 mm | ø3.4 | ø6–8 |
| M4 | 8.0 mm | 2–2.5 mm | ø4.5 | ø8–10 |
| M5 | 9.5–10 mm | 2.5–3 mm | ø5.5 | ø10–12 |
| M6 | 11 mm | 3–3.5 mm | ø6.6 | ø12–14 |
| M8 | 15 mm | 4–4.5 mm | ø9.0 | ø16–20 |
| M10 | 18 mm | 5–5.5 mm | ø11.0 | ø20–25 |
| M12 | 22 mm | 6–6.5 mm | ø13.5 | ø25–30 |
表里是参考范围,实际以你手里那颗螺丝量出来的头径和头厚为准。
二、这张表怎么用:四步选刀
- 量螺丝头直径——这是选锪钻大小的主要依据,以你手里那把螺丝量出来为准;
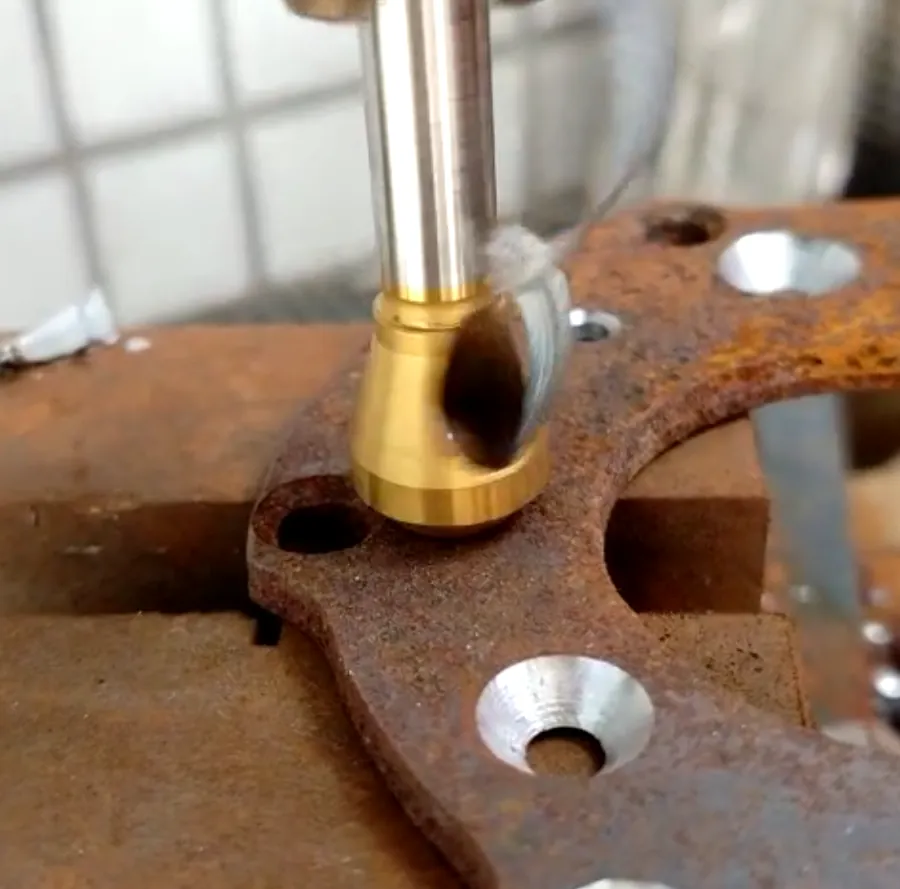
- 定沉头窝深度——由螺丝头厚度决定,在机床进给深度里调,先试切一个,螺丝头顶面和工件齐平了再批量;
- 定预留底孔——螺丝杆穿过的孔,一般比螺丝杆大 0.2–0.5 mm,冲压孔、激光割孔会略有差异;
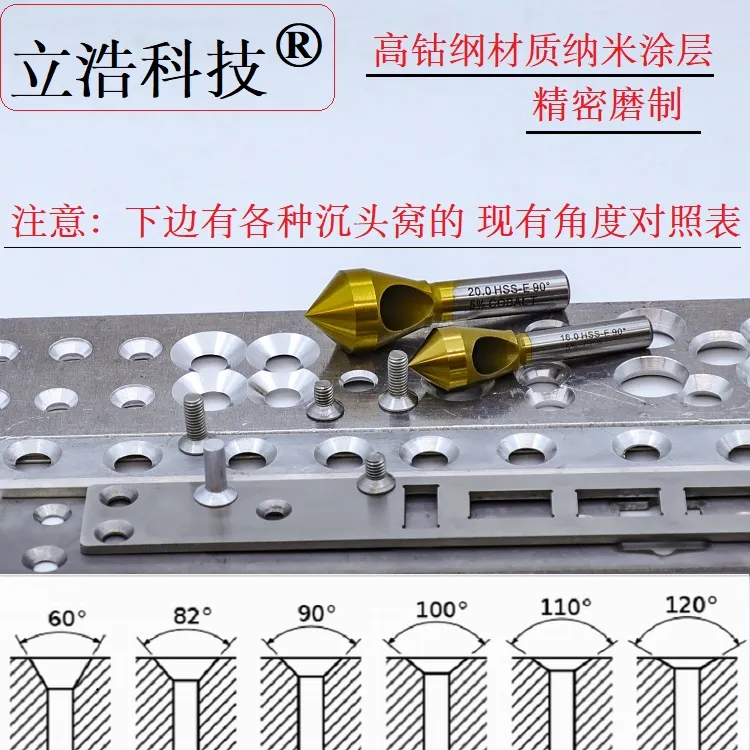
- 选角度——角度必须和螺丝头角度一致:90° 公制、82° 美制、100° 航空、120° 薄板。
选直径的小技巧:不锈钢选大一号(表中上限),铝件选小一号(表中下限)。
三、两个实操例子
例1:M6 不锈钢机箱
螺丝头直径约 11 mm,厚约 3 mm;底孔约 ø6.6;锪钻选 ø12 或 ø14(不锈钢选大一号);先试切一个,把螺丝放进去看平不平,不平就微调 Z 轴深度,齐平了再批量。
例2:M8 铝面板
螺丝头直径约 15 mm,厚约 4 mm;底孔约 ø9.0;锪钻选 ø16;同样先试切调深度。
四、美制沉头螺丝(82°)怎么选
出口产品用美制沉头螺丝(82° 沉头),角度就选 82° 锪钻:
| 美制规格 | 螺丝头直径(约) | 推荐锪钻直径 |
|---|---|---|
| #6 (3.5mm) | 8.5 mm | ø10 |
| #8 (4.2mm) | 10 mm | ø12 |
| #10 (4.8mm) | 11.5 mm | ø12–14 |
| 1/4 (6.3mm) | 14 mm | ø16 |
| 5/16 (7.9mm) | 18 mm | ø20 |
| 3/8 (9.5mm) | 22 mm | ø25 |
美制螺丝按 82° 选锪钻;公制沉头螺丝按 90°,航空件按 100°,薄板扁平头按 120°。
五、常见问题
Q1:沉头窝深度怎么定?
A:不要照表设死。先在机床上切一刀浅的,把实际螺丝放进去试,螺丝头顶面和工件表面齐平了,那个深度就是对的,再记下来批量做。不同批次螺丝厚度可能不一样,换批螺丝最好重新试一下。
Q2:沉头窝口做大了一点怎么办?
A:只要不超过螺丝头直径太多,螺丝头能盖住,不影响装配。超过 2 mm 以上影响外观。
Q3:表上尺寸和我实际螺丝对不上?
A:正常。不同厂家、不同标准的螺丝有差异。以你实际用的螺丝为准——拿卡尺量一下头径和头厚,比查表靠谱。
Q4:100°、120° 的螺丝怎么选?
A:航空件常用 100°,薄板扁平头用 120°。角度必须和螺丝头一致,不然贴不平。非标角度我们可以定制。
六、按角度直接找刀
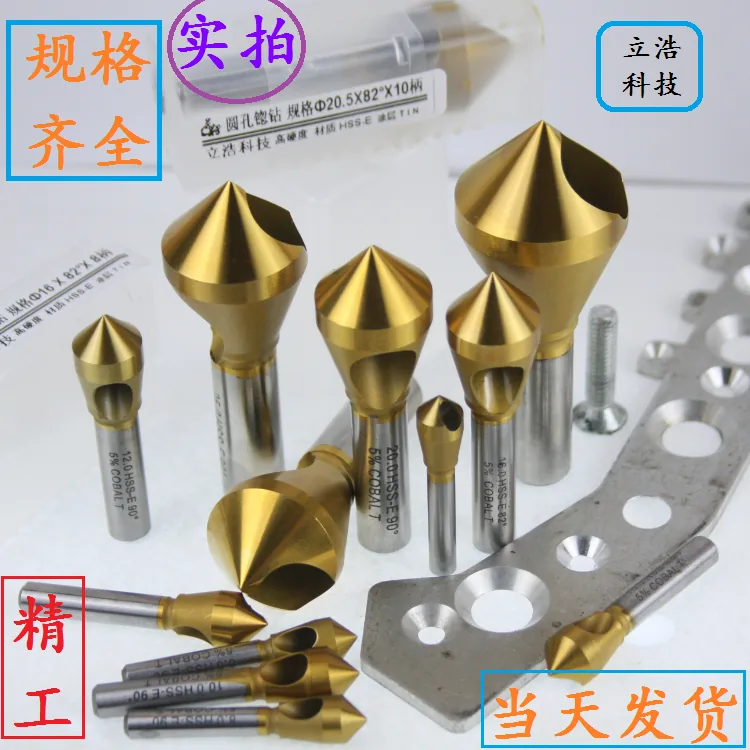
规格不全?查看全部 ø6–ø30 规格,或直接报规格定制。
🔧 沉头孔刀具选型 / 非标定制
把你的螺丝规格、工件材质、板厚发给我们,立浩科技工程师直接给角度和直径建议,可免费拿样试切。
东莞长安源头工厂 · 15 年斜孔锪钻制造 · 90°/82°/100°/120° 常备现货 · 非标角度 7 天交付
本文尺寸为参考范围,不是标准值。实际加工请拿卡尺量你手里的螺丝,并上机试切调整深度。更多参数可看参数计算器,或按行业看解决方案。