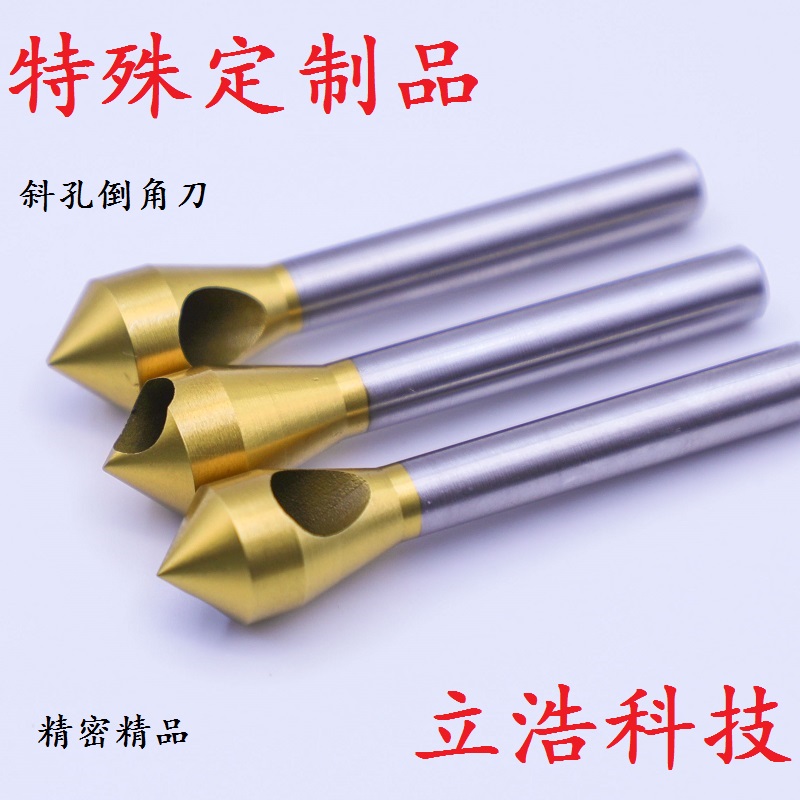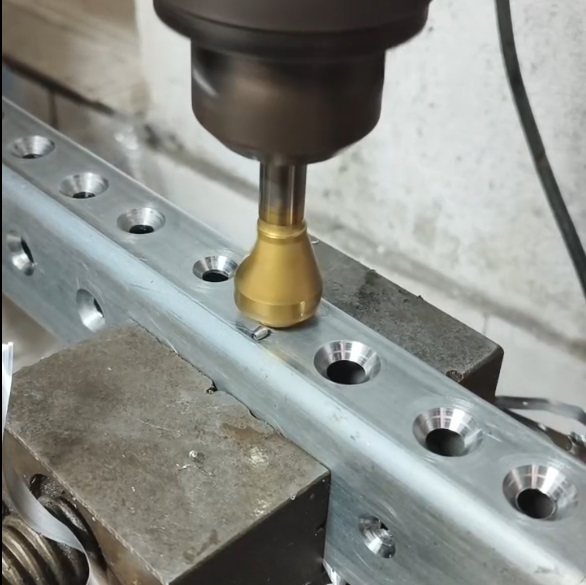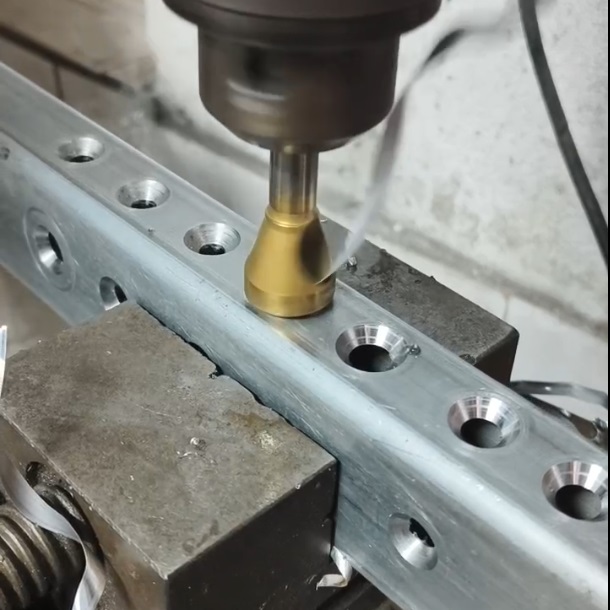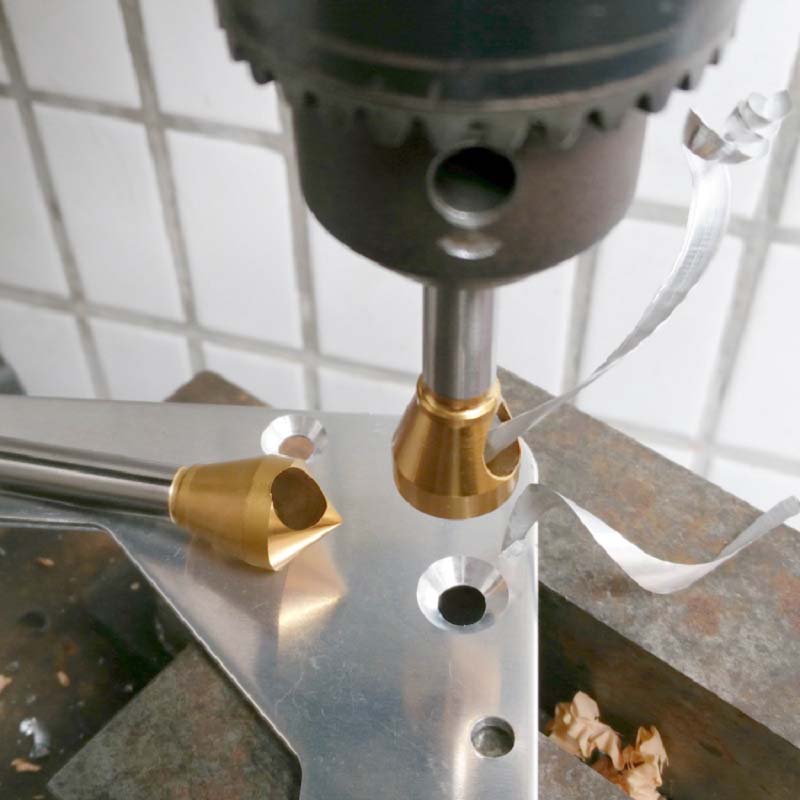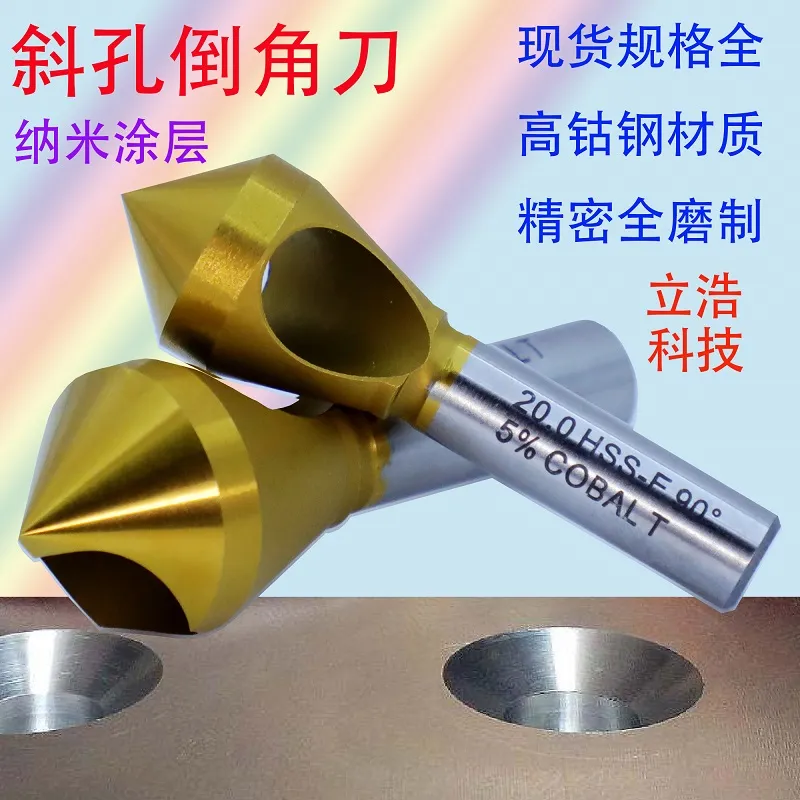
采购倒角刀,网上一搜:3 块的有,30 块的也有。很多人第一反应是:不就是个高速钢刀吗?差别能有多大?
我们做了十几年刀,见过太多车间老板——一开始图便宜买 3 块的,三个月后回来找我们买 30 块的。原因不是他们想通了,是便宜刀在这三个月里已经偷偷把钱赚回去了。
这篇算一笔明白账。
便宜刀省了什么,又赔了什么
假设你一个月要用 100 把倒角刀。
买 3 块的刀:
一把 3 块,100 把 = 300 块;寿命短,加工不锈钢可能 200 件就钝了;钝了不换,毛刺变大,后面要人工去毛刺;崩一把,打坏工件,一件钣金件可能就几十上百块;频繁换刀,每次停机 5 分钟调机。
买 30 块的刀:
一把 30 块,100 把 = 3000 块;寿命是便宜刀的 3 倍,实际只需要 33 把 = 990 块;崩刃率低,工件废品少;换刀次数少,停机时间短。
便宜刀一次投入 300,贵刀一次投入 990。但便宜刀省下来的 690 块,会从这三个地方赔回去:
- 废品率:崩一把刀打坏一个工件,几十块没了,一个月崩几次就超标;
- 人工去毛刺:刀钝了毛刺大,工人拿刀铲,一个小时人工就是几十块;
- 停机调机:频繁换刀,每次 5 分钟,一个月累计几十分钟。
我们算过:用便宜刀看着省钱,实际三个月后总成本反而高 30% 以上。
便宜刀到底差在哪
不是偷工减料那么简单,差在三个地方:
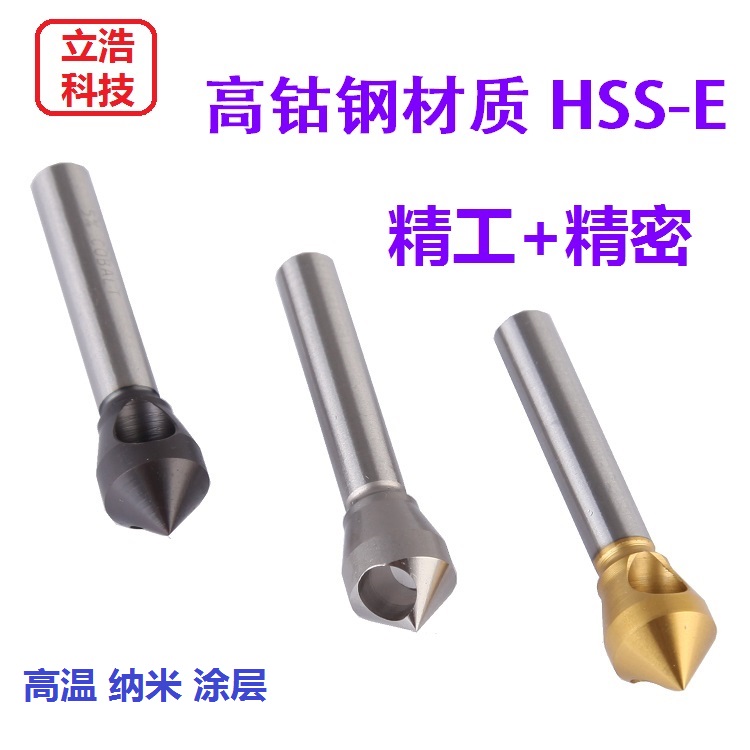
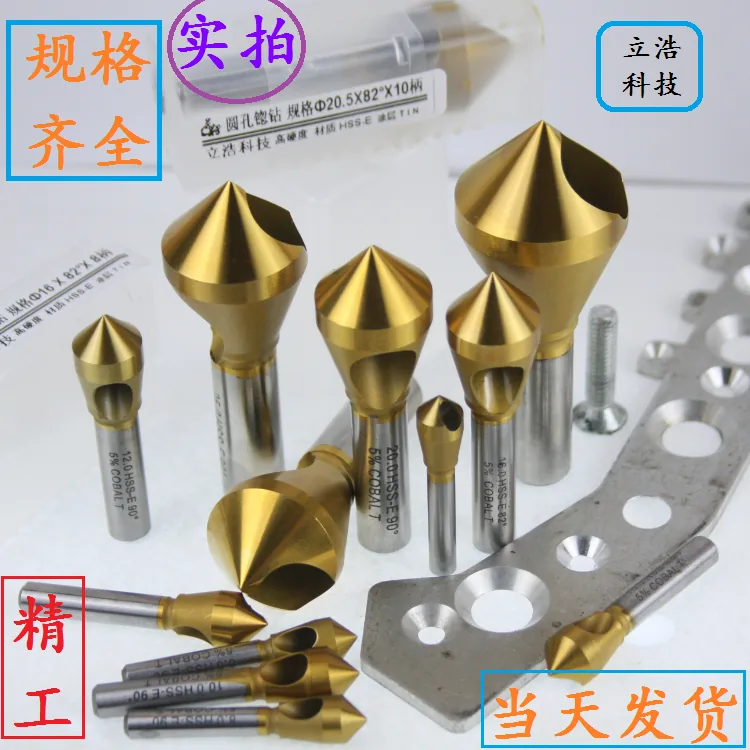
材质差。便宜刀用普通高速钢,硬度低、不耐磨;我们用高钴钢 HSS-E,硬度 HRC67,红硬性好,切不锈钢不烧刃。你拿便宜刀切不锈钢,半小时后摸一下刀刃,已经烫手了。
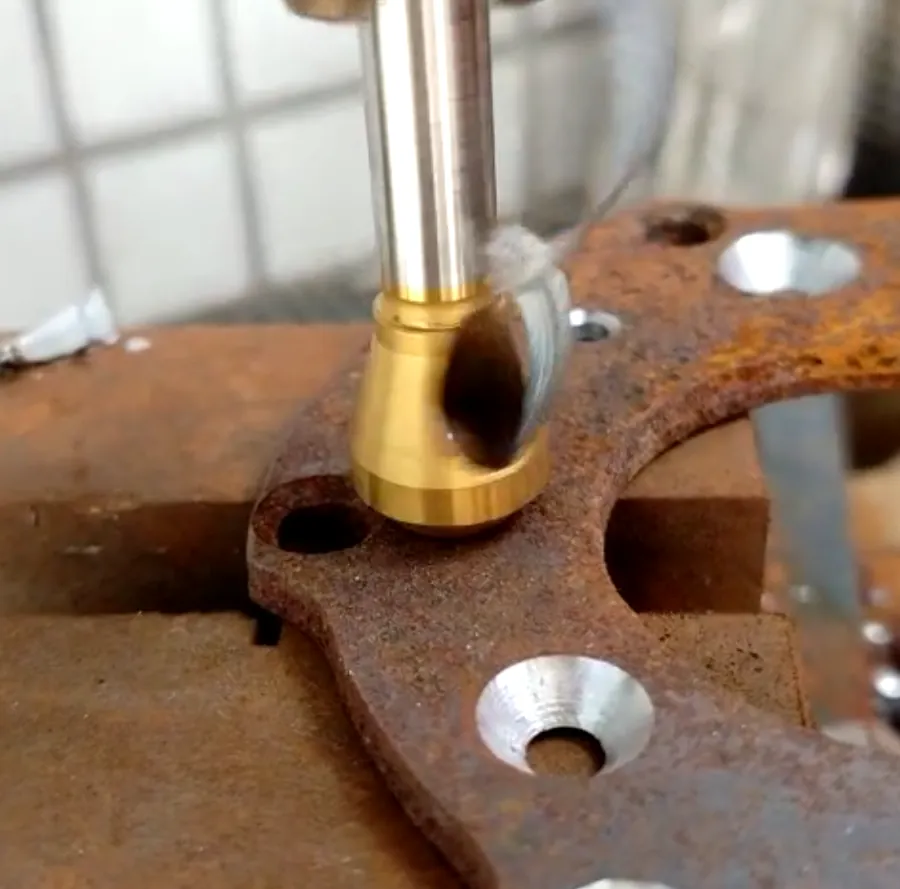
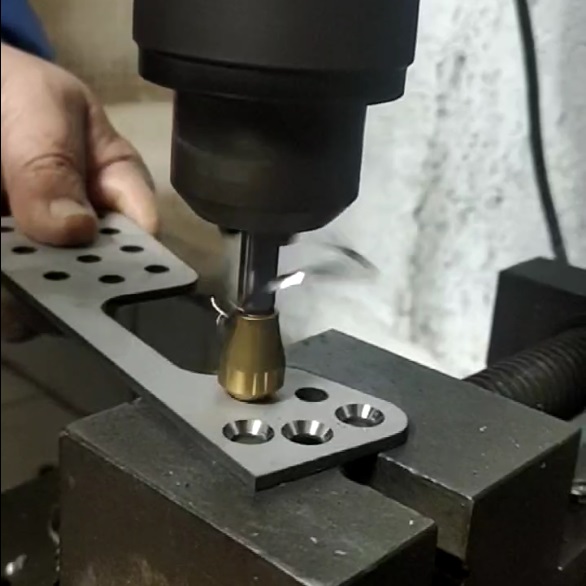
磨得差。便宜刀角度公差 ±0.3° 甚至更差,切出来的沉头窝一边深一边浅,螺丝放进去歪的。我们每把刀磨到 ±0.1°,沉孔和螺丝头贴合。
涂层差。便宜刀基本无涂层,或者刷一层黄漆冒充 TiN。真正的 TiAlN 涂层是 PVD 镀上去的,摩擦系数 0.15,切铝不粘刀。
什么材料最费刀
加工界都知道,不锈钢是最难对付的材料:导热差、加工硬化、粘刀。我们的刀不锈钢都能扛住,切碳钢、铝、铜这些常规材料更不在话下。
但有一种情况要注意:有些材料看着软,实际杂质大,刀具磨损反而快。比如回收铝杂质多、冷轧板表面有氧化皮、热轧板黑皮没除干净——这些硬杂质像砂纸一样磨刀刃,好刀都扛不住,便宜刀更别说。
所以选刀不是看材料硬不硬,是看材料干不干净、切不切得动。批量生产不管切什么材料,用好刀都比省那几块钱划算。
偶尔用一次可以买便宜刀:一个月用不了几把,坏了就扔。但天天批量生产,便宜刀省的钱,三个月内一定从废品和人工里赔回去。
常见问题
Q:贵刀真的寿命是便宜刀 3 倍吗?
A:在不锈钢批量加工工况下,我们测过,高钴钢+TiAlN 涂层刀寿命是普通涂层刀的 3 倍以上。切铝差别小一些。
Q:那我直接买最贵的?
A:不用。看你加工什么材料——切铝用无涂层抛光刀反而更好,切不锈钢才需要 TiAlN。选对材质比选贵刀重要。
Q:刀钝了继续用会怎样?
A:毛刺变大、尺寸跑偏、崩刃风险高。后面发现的时候已经出一批废品了。后刀面磨损带到 0.3mm 就换。
本文由立浩科技技术整理。一把刀省几块钱不重要,算上废品和停机才是真实成本。需要选型建议联系我们。