斜孔锪钻,还有哪些名字?
很多人在车间找这种刀具,叫法五花八门。它常见的别名有:
斜孔倒角刀:最常用的叫法,突出斜孔和倒角两个关键词
斜孔划窝钻:突出划窝(沉头窝)这个功能
斜孔沉孔钻:突出沉孔(沉头孔)这个用途
斜孔倒角器:比较口语化的叫法
偏心倒角刀:突出偏心刃口这个构造特点
英文名:Cross-hole countersink / Chamfer cutter / Spot drill
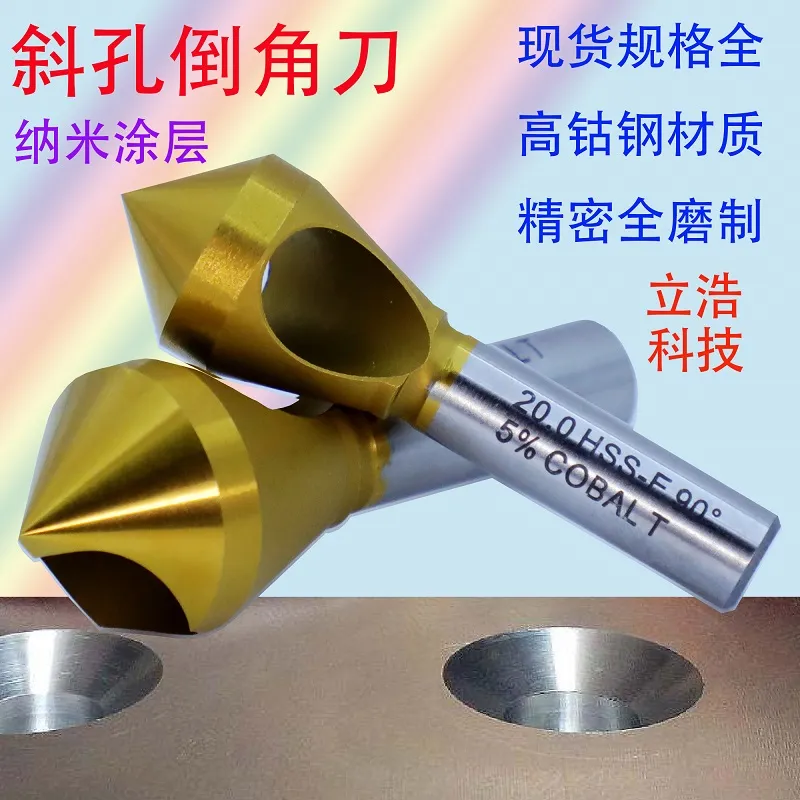
不管叫哪个名字,指的都是同一种刀具——刀头带斜孔排屑通道的倒角锪钻。
它不是什么?三个最常见的误解
误解一:它是钻斜孔的刀
错。它不负责在工件上钻一个倾斜的孔。钻斜孔是另一类刀具和工艺的事。
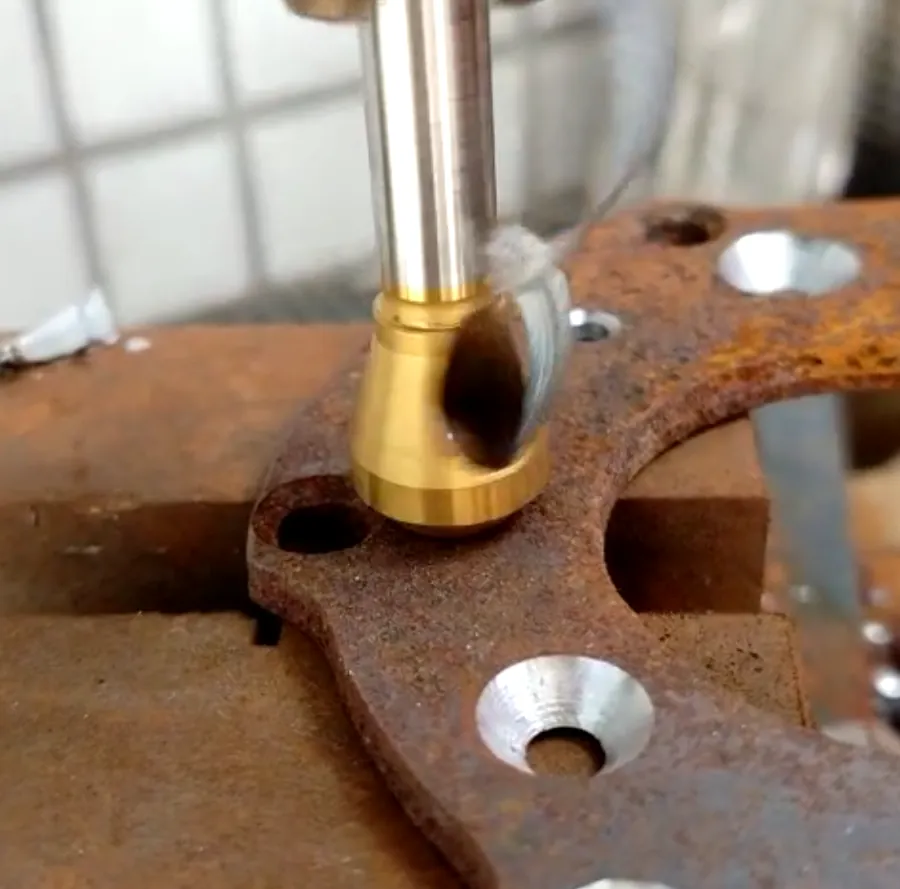
它的本职工作是:修孔口、做沉头窝、去毛刺、倒角。和普通倒角刀干的活基本一样。
误解二:它是铣斜面的刀
错。它不负责把工件表面铣成斜面。
它在斜面上加工的是孔口的沉头窝,不是把整个工件表面加工成斜面。
误解三:斜孔是工件上的特征
错。这是最关键的一点:
斜孔在刀上,不在工件上。
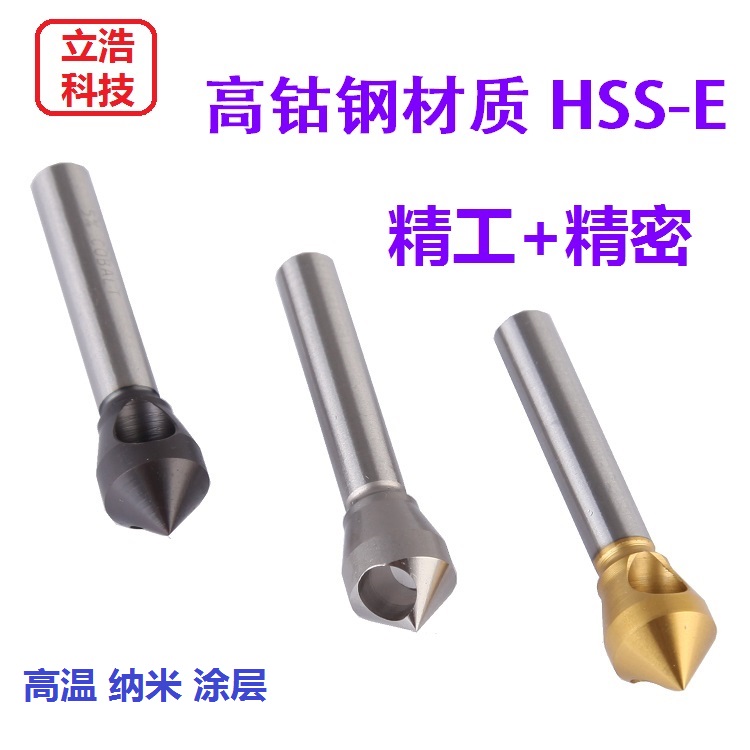
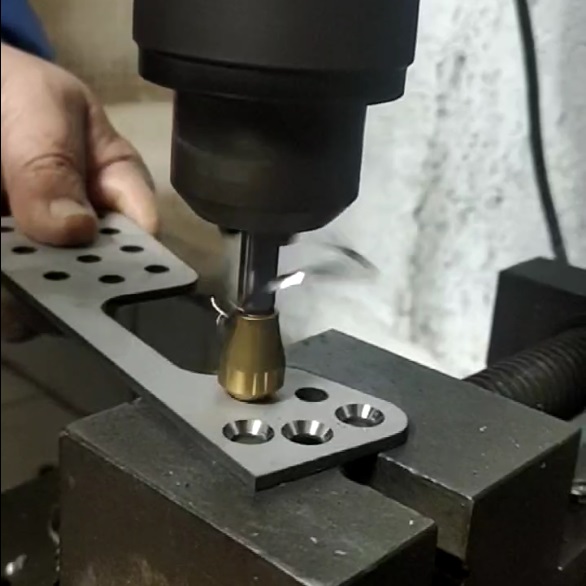
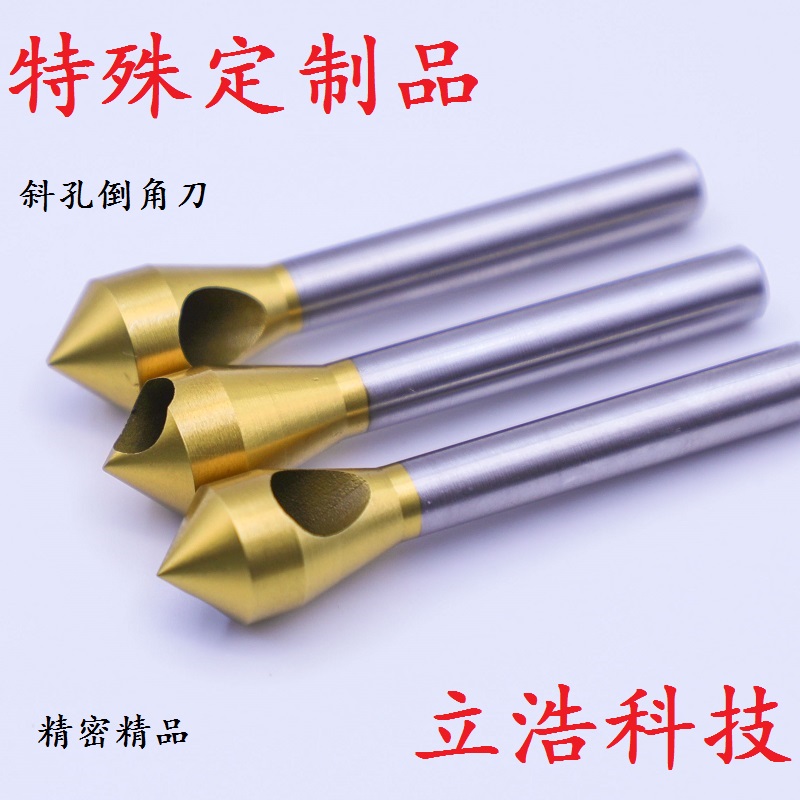
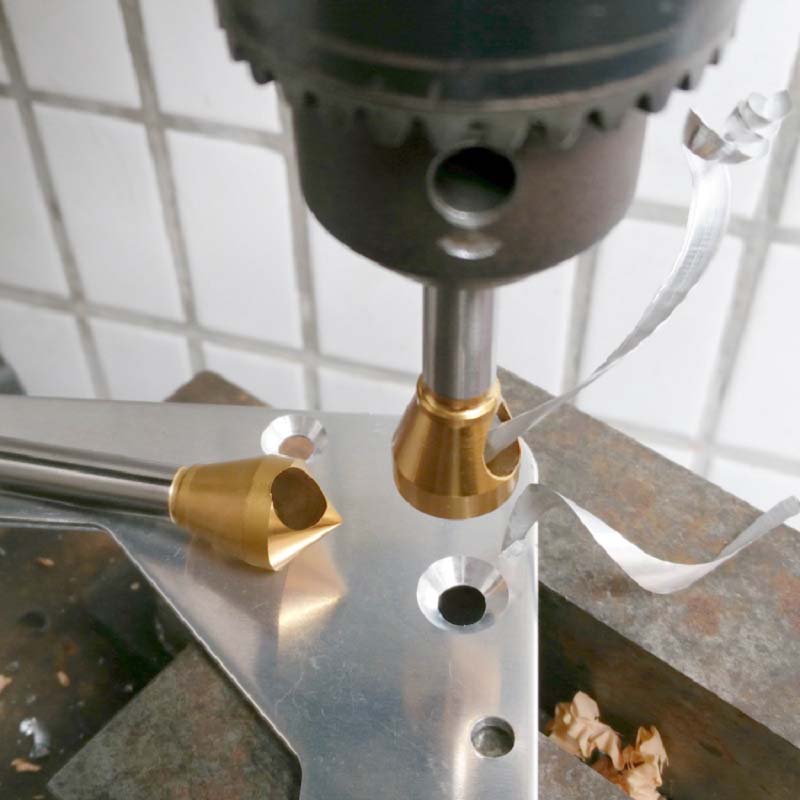
它名字里的斜孔,说的是刀具头部开了一个斜孔——这是刀具自身构造的一部分,是一条排屑通道,不是工件要加工出来的特征。
它到底是什么?
一句话定义:
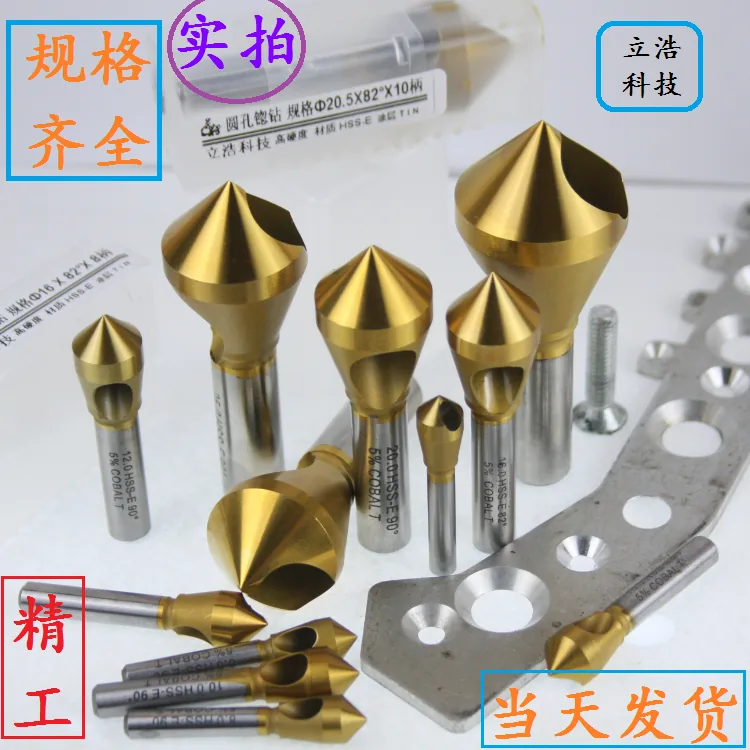
斜孔锪钻就是一把刀头带斜孔排屑通道的倒角刀。
它和普通倒角刀功能基本一样——都是修孔口、做沉头窝。区别在构造,在排屑逻辑,在加工时的从容程度。
两个核心构造设计
1. 底部偏心刃口
刃口不是对称地切,而是偏置切入
切屑从产生那一刻起就有明确流向,不会两边乱挤
2. 头部斜孔通道
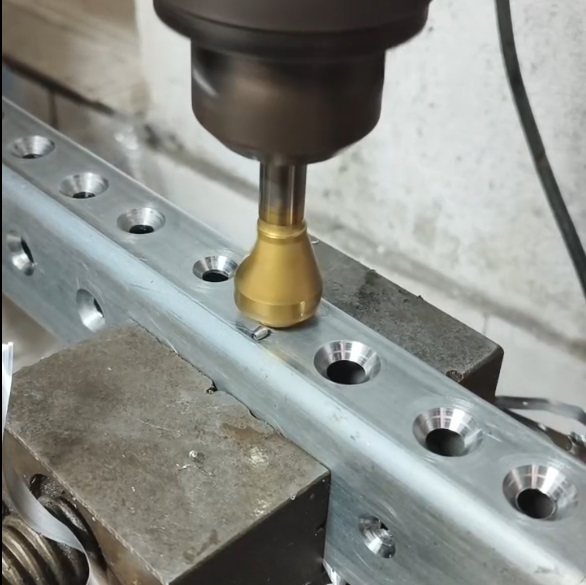
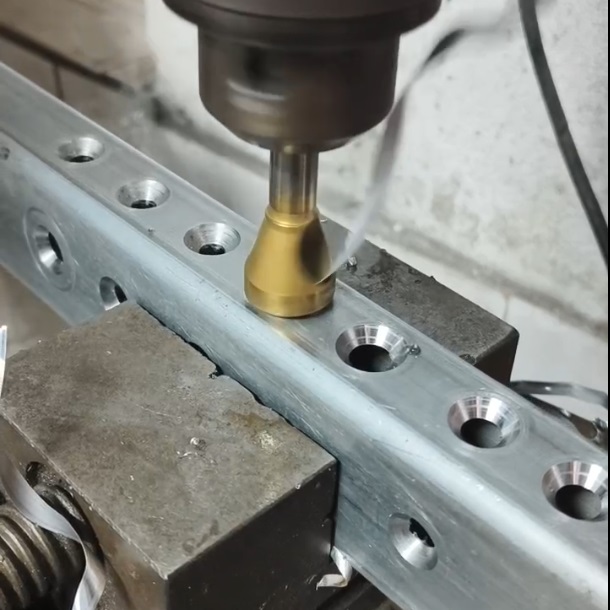
切屑被偏心刃口推着走,顺着斜孔进入通道
刀具高速旋转,离心力再把铁屑向外甩出
整套逻辑相当于给铁屑修了一条单行道:切下来就走,不在加工区域停留。
一个核心功能:自动定心
加工锥形沉头孔时,通常不需要导向柱引导。刀具靠自身锥面接触工件后自然找正,像漏斗扣上去一样往中间走。
这在斜面上加工沉头窝时尤其有用——斜面孔口本身是歪的,自动定心能减少偏斜,让锥面切削更均匀。
为什么要选斜孔锪钻?三个实实在在的好处
好处
普通倒角刀
斜孔锪钻
排屑
铁屑乱跑,容易缠刀头、划工件
铁屑走斜孔通道,离心力主动排出
表面质量
铁屑二次划伤,容易留划痕、拉花
铁屑不停留,孔口表面更干净
加工效率
频繁停机清屑、吹气
连续加工,少停机
斜面加工
容易跑偏、中心偏移
自动定心,偏斜少
对于铝合金面板、不锈钢外壳、精密模具型腔这类表面质量要求高的工件,这个优势非常实在。
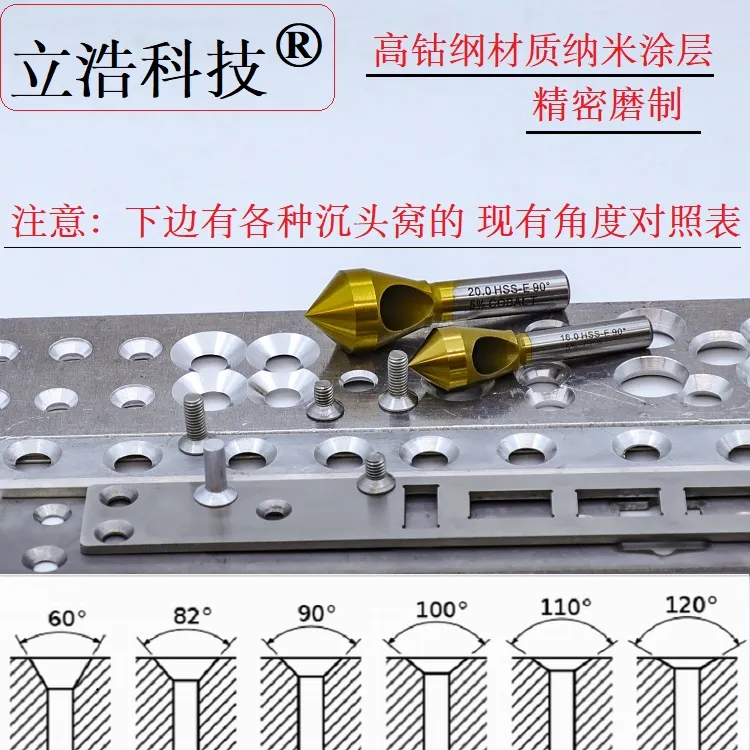
常见角度和用途
角度
对应螺丝头型
典型用途
90°
十字沉头螺丝
最常用,机箱机柜、钣金件
82°
美制沉头螺丝
出口产品、美标设备
120°
特殊沉头螺丝
薄板、精密件
60°/100°/110°
非标定制
特殊需求
一句话总结
斜孔在刀上,不在工件上;它不是钻斜孔的刀,也不是铣斜面的刀,而是带斜孔排屑构造的倒角锪钻。
弄懂这一点,才算真正看懂了这把刀。
立浩科技斜孔锪钻:东莞立浩五金科技有限公司专注斜孔锪钻研发生产15年,采用HSS-E高钴钢材质,硬度HRC67度,精密磨削工艺,支持非标定制,源头工厂直销。