一个名字引发的三种误解
“斜孔锪钻”——这五个字放在一起,太容易让人想歪了。有人以为它是专门钻斜孔的,有人以为它是加工斜面的,还有人以为它要在工件上搞出一个倾斜的沉头窝。三种误解,其实都指向同一个问题:把“斜孔”两个字安到了工件头上。
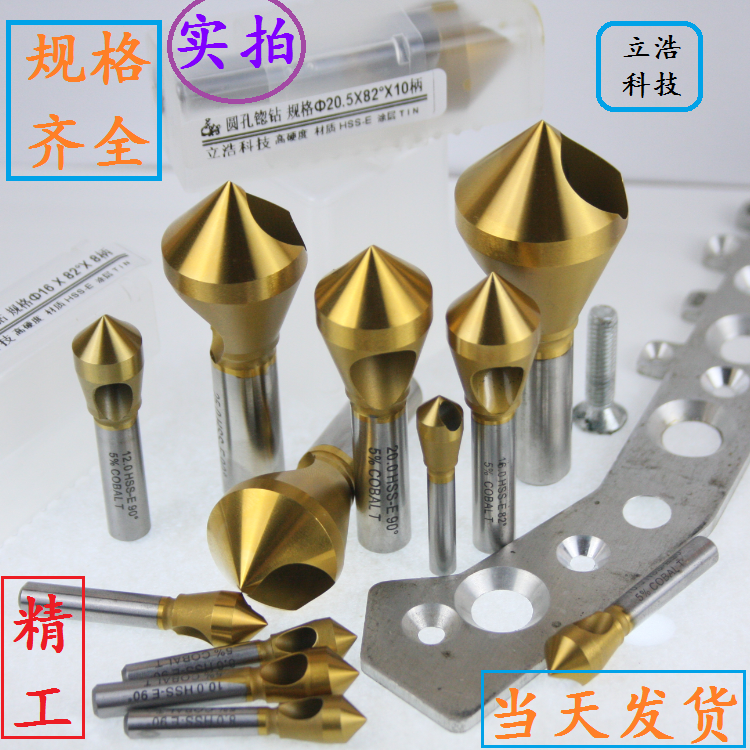
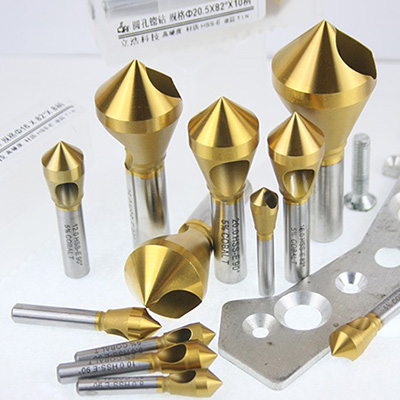
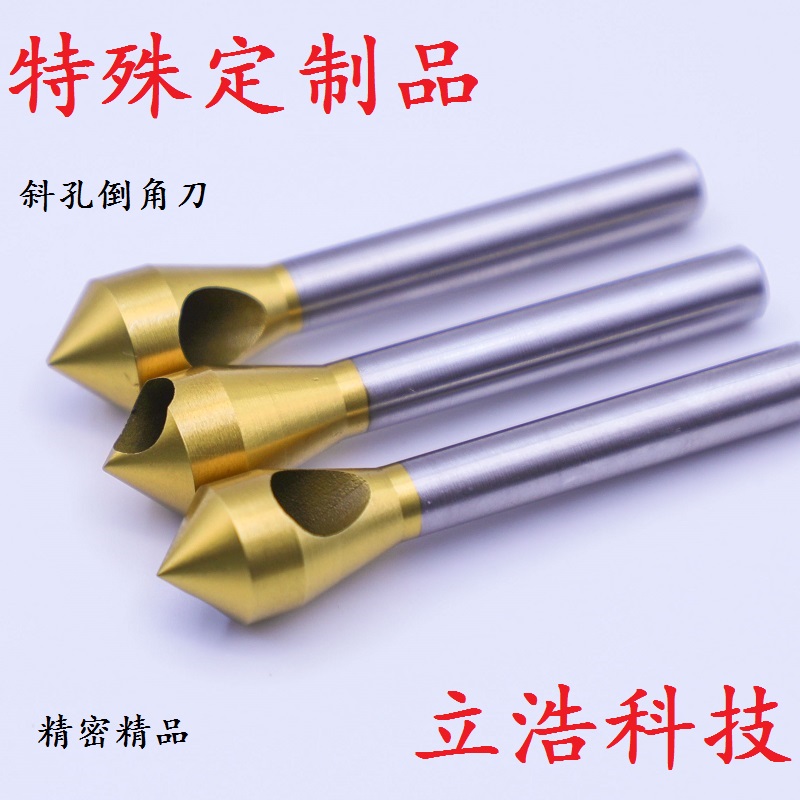
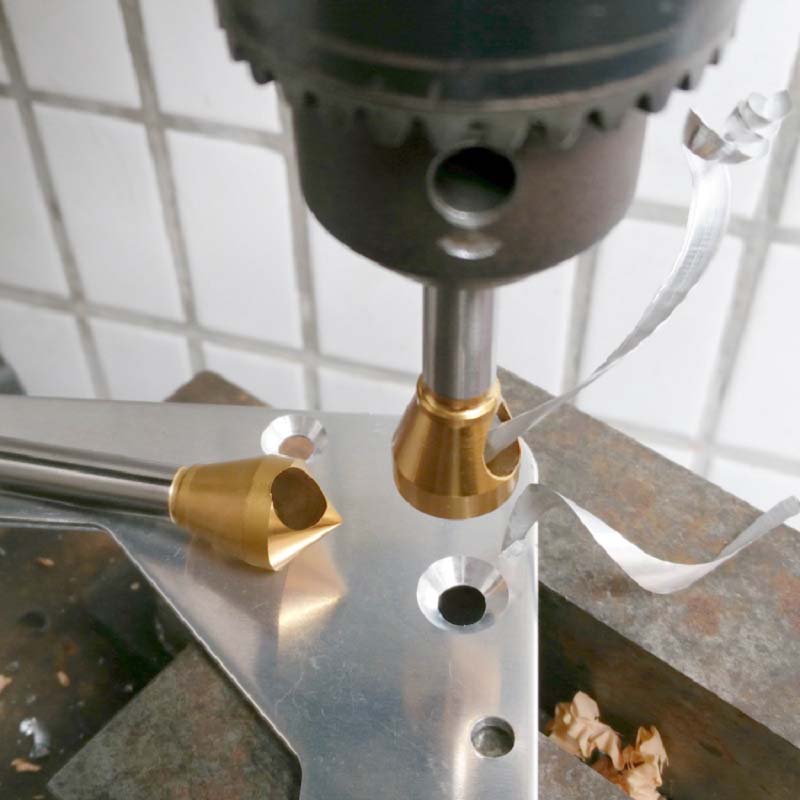
真相是:斜孔在刀上,不在工件上。这个斜孔,是刀具头部开的一个排屑通道,不是工件要加工出来的特征。它不钻斜孔,不铣斜面,干的活和普通倒角刀基本一样——孔口去毛刺、倒角、加工螺丝沉头窝。只不过它在刀具构造上动了一个巧妙的脑筋,让排屑这件事变得完全不一样。
它到底加工什么?
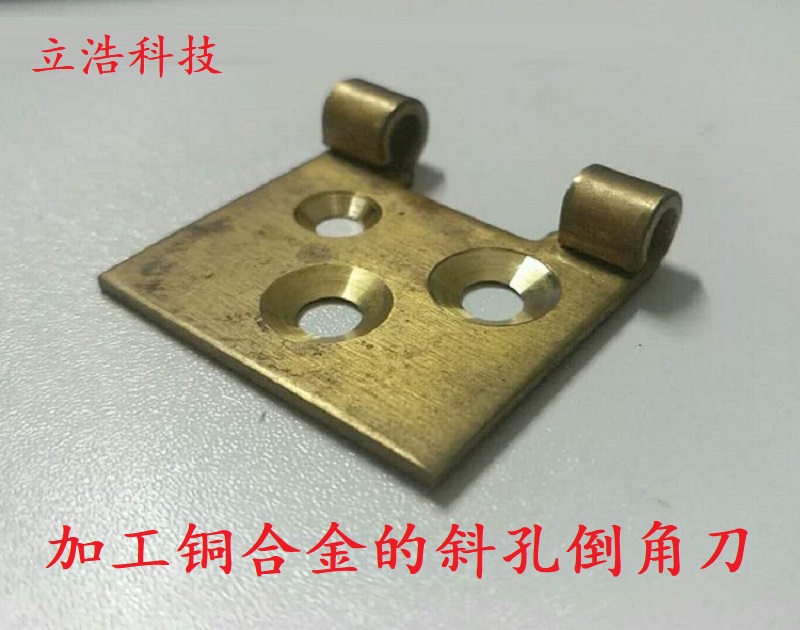
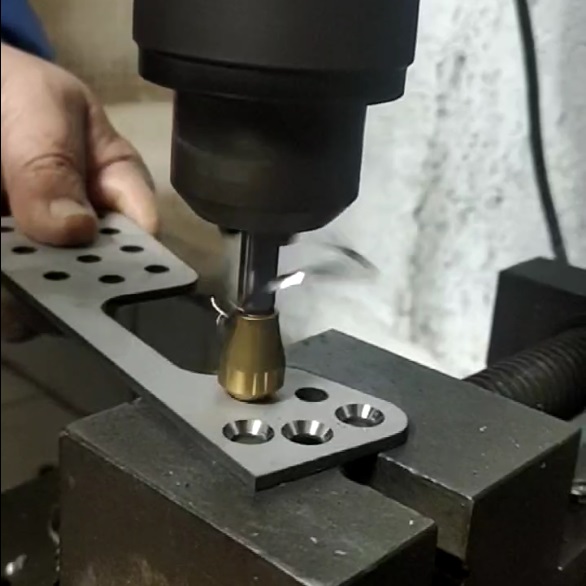
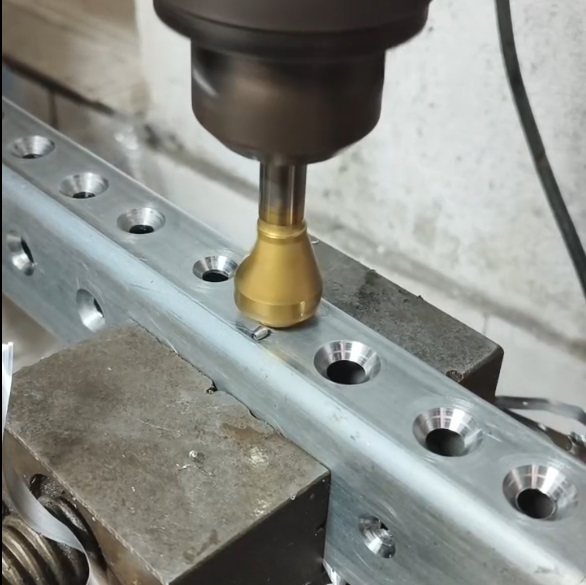
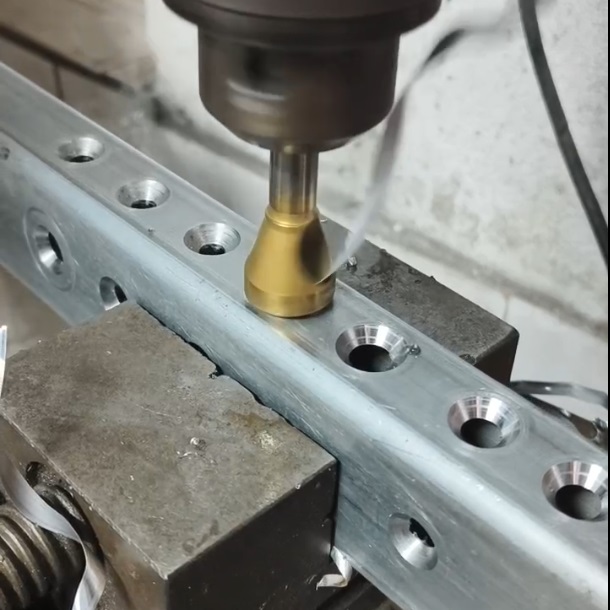
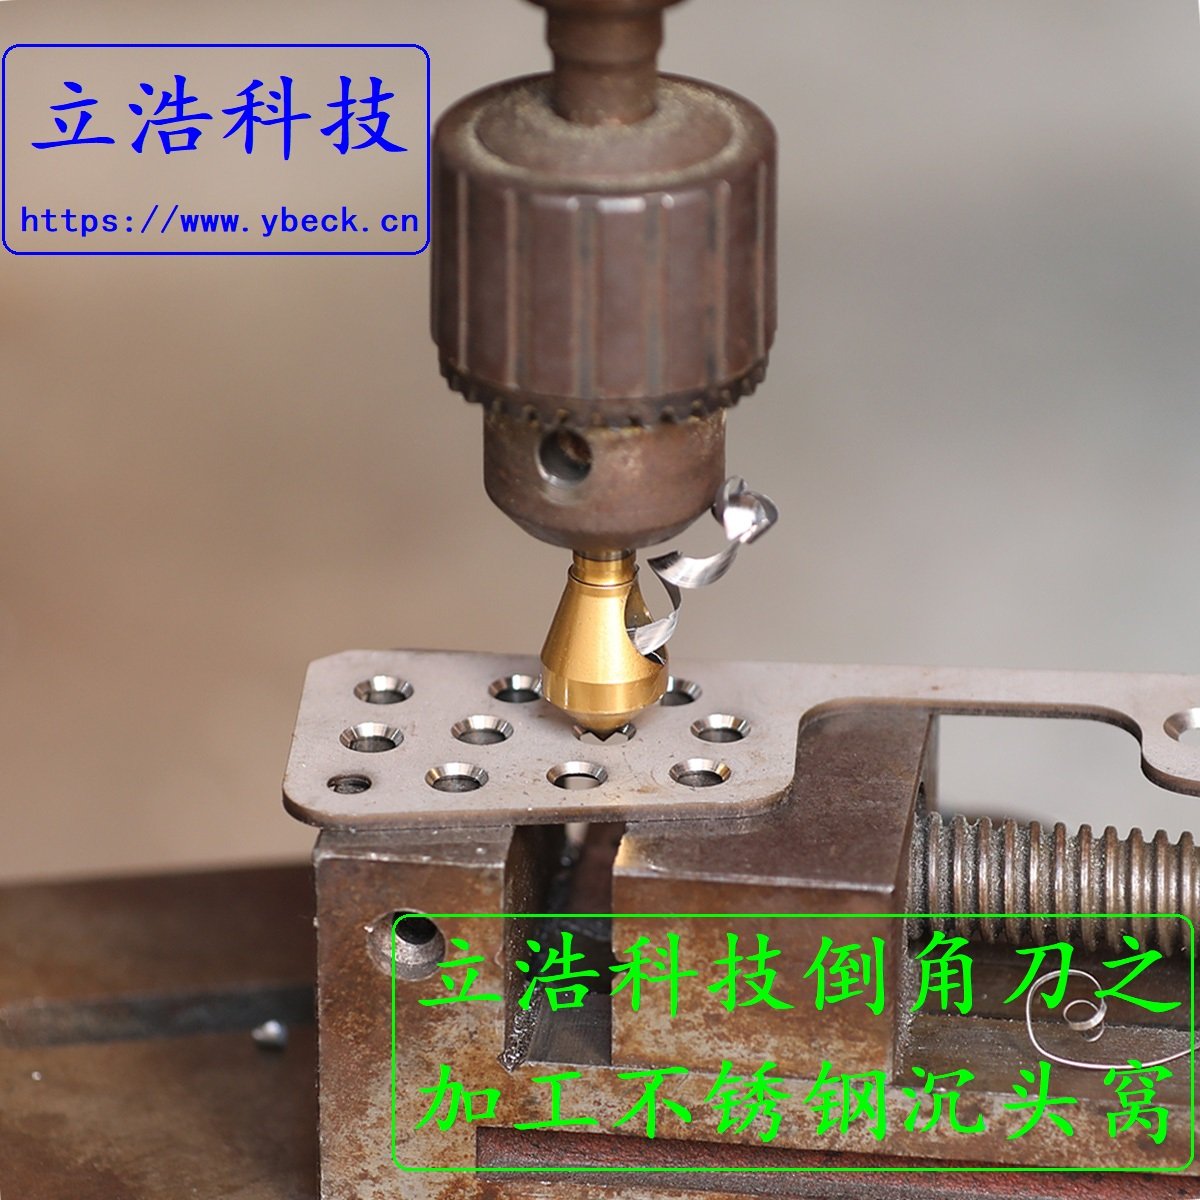
先把它能干的活说清楚。斜孔锪钻用来加工工件的孔口,包括去毛刺、倒角,以及加工放螺丝的沉头窝。沉头窝是什么?就是螺丝头藏进去的那个喇叭口,让螺丝拧紧后不凸出工件表面。为了配合不同螺丝头型,斜孔锪钻有很多角度规格,常见的有90度、120度等。
工件表面可以是平的,也可以是斜面。但要注意,它在斜面上加工的是孔口的沉头窝,不是把工件表面铣成斜面。它也不负责在工件上钻一个斜孔。钻斜孔是另一类刀具和工艺的事,和斜孔锪钻不搭边。
斜孔在刀上,是排屑的“专用通道”
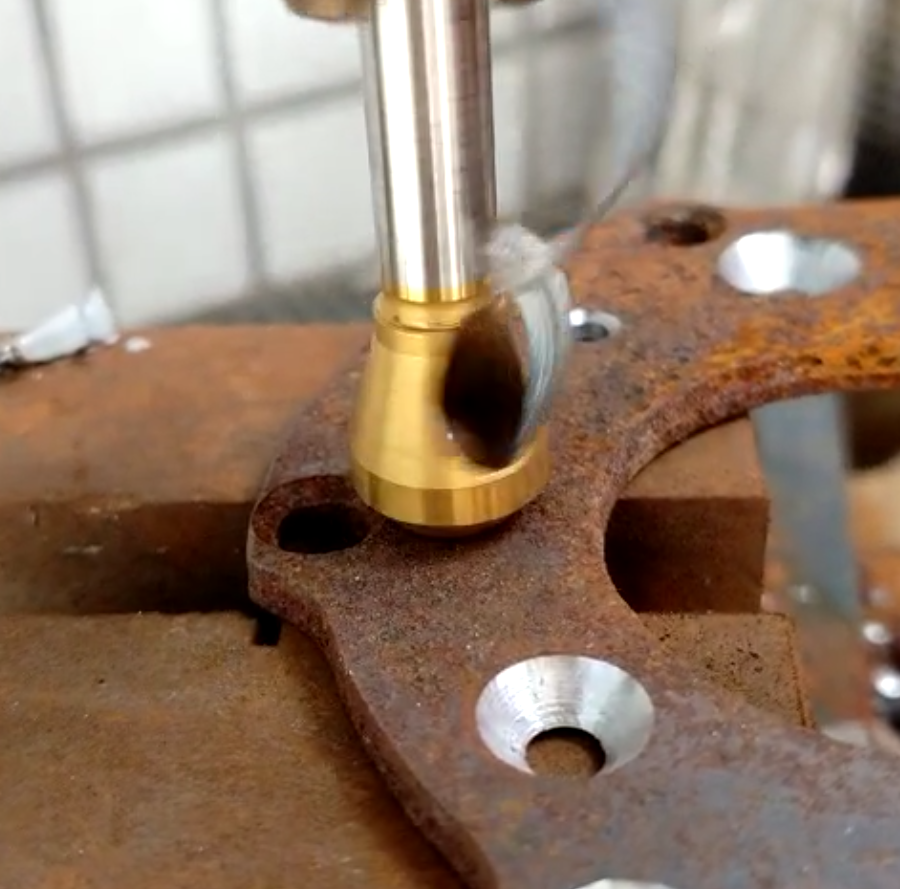
那刀头上的斜孔到底干什么用?答案是排屑。斜孔锪钻的底部有偏心刃口,切削时不是对称地刮,而是偏置切入。切屑从产生那一刻起,就被推着往一个方向走,进入刀头斜孔。刀具高速旋转,离心力再把铁屑沿着斜孔通道向外甩出。
这套逻辑,相当于给铁屑修了一条单行道。普通倒角刀加工时,铁屑容易缠在刀头上,或者堆在孔口,刀一转,铁屑就在工件表面划来划去。斜孔锪钻不让铁屑在加工区域停留,切下来就顺着斜孔走,离心力再送一程。铁屑不接触已加工表面,二次划伤的风险就大大降低。
对于铝、不锈钢这类容易产生黏屑、长屑的材料,这个设计尤其管用。操作者不用频繁停机清屑,孔口表面也更干净。
自动定心,不用导向柱
斜孔锪钻的另一个核心特点,是自动定心。加工锥形沉头孔时,通常不需要导向柱引导。导向柱的作用是帮刀具对准孔中心,但有了自动定心,刀具靠自身锥面接触工件后就能自然找正。
这对斜面加工很有意义。斜面孔口是歪的,刀具容易跑偏,加工出来的沉头窝深浅不一、角度不正。斜孔锪钻的自动定心功能,能在接触工件的瞬间找到中心,减少偏斜。操作者不用为每个孔位单独配导向套,装夹换位更灵活,加工效率也更高。
和倒角刀是什么关系?
从功能上看,斜孔锪钻和倒角刀基本一样,都是修孔口、做沉头窝。区别在构造,在排屑方式。普通倒角刀排屑靠自然飞、靠气吹、靠停机清理;斜孔锪钻靠刀头斜孔、底部偏心刃口和旋转离心力,把铁屑主动排出去。
所以它不是换了个名字的倒角刀,而是在排屑这件事上重新动了脑筋。它把斜孔做在刀上,把偏心刃口做在底部,把自动定心做进锥面,几项设计配合起来,才让沉头孔加工变得清爽。
一句话记住它
斜孔在刀上,不在工件上;它不是钻斜孔的刀,也不是铣斜面的刀,而是带斜孔排屑构造的倒角锪钻。立浩五金科技有限公司推出的这款产品,巧就巧在把排屑通道放对了位置。弄懂这一点,就不会再被名字带偏了。