从车间里最常见的烦心事说起
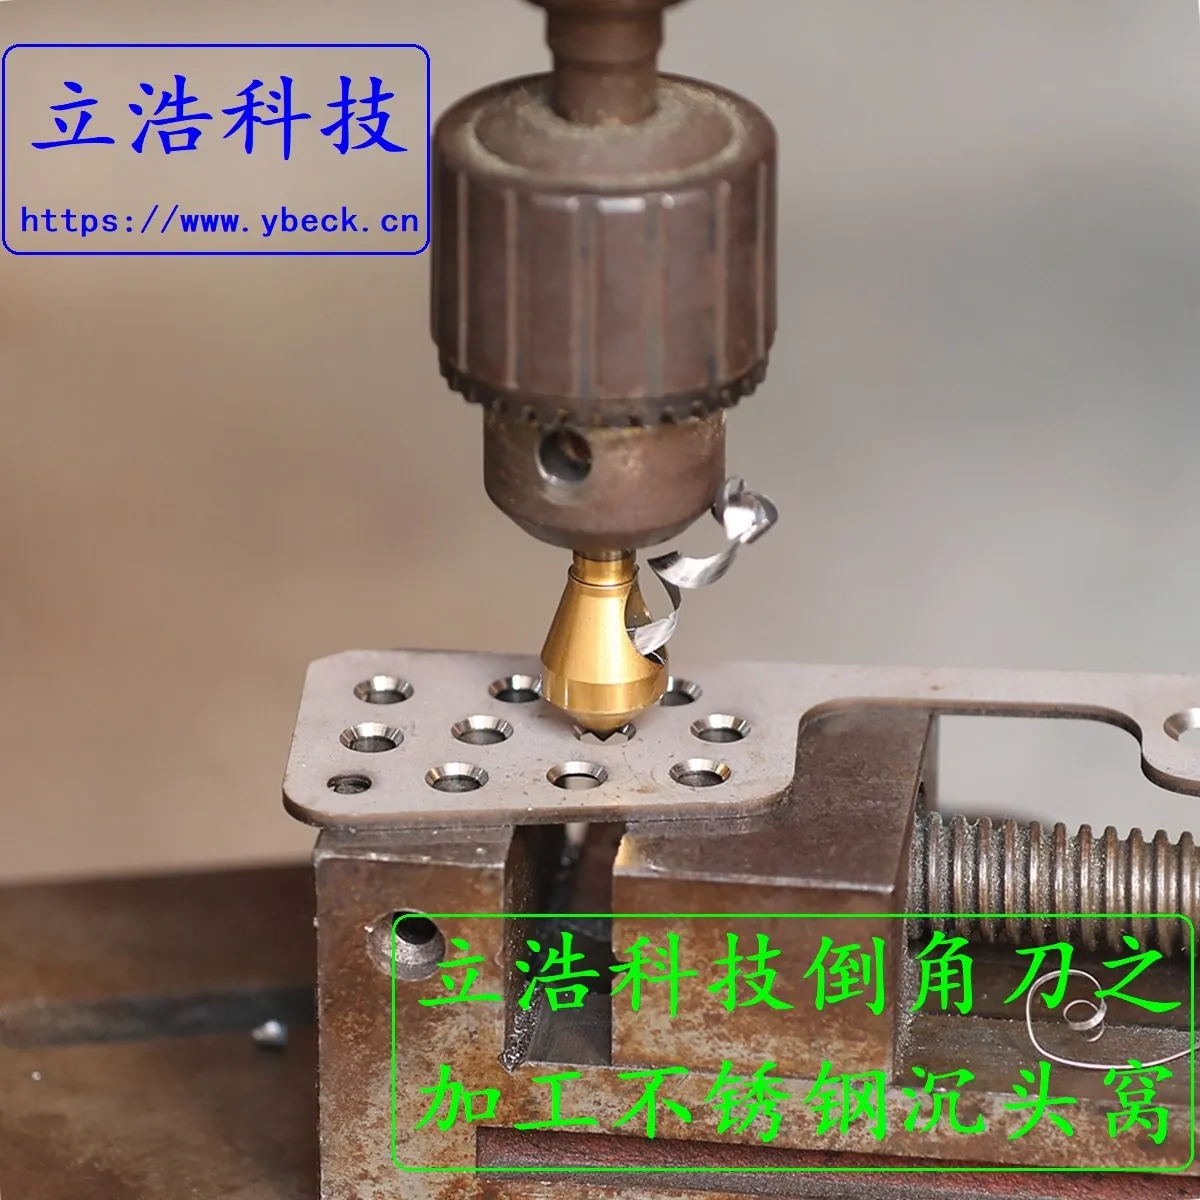
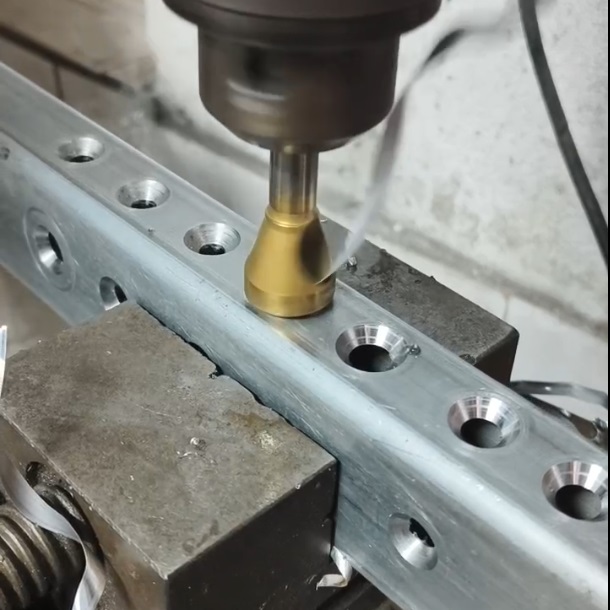
干过机加工的人都知道,沉头孔加工本身不难,难的是铁屑不听话。一把普通的倒角刀或锪钻,刃口切下去,铁屑往哪儿飞、往哪儿缠,基本靠运气。铝屑又黏又长,不锈钢屑又硬又利,切着切着就绕在刀头上,或者堆在孔口边上。刀还在转,铁屑就在工件表面蹭来蹭去,轻则留下划痕,重则把已经加工好的沉头窝拉花。操作者只能停下来,吹气、清屑、再继续,一来二去,效率没了,表面质量也不稳定。
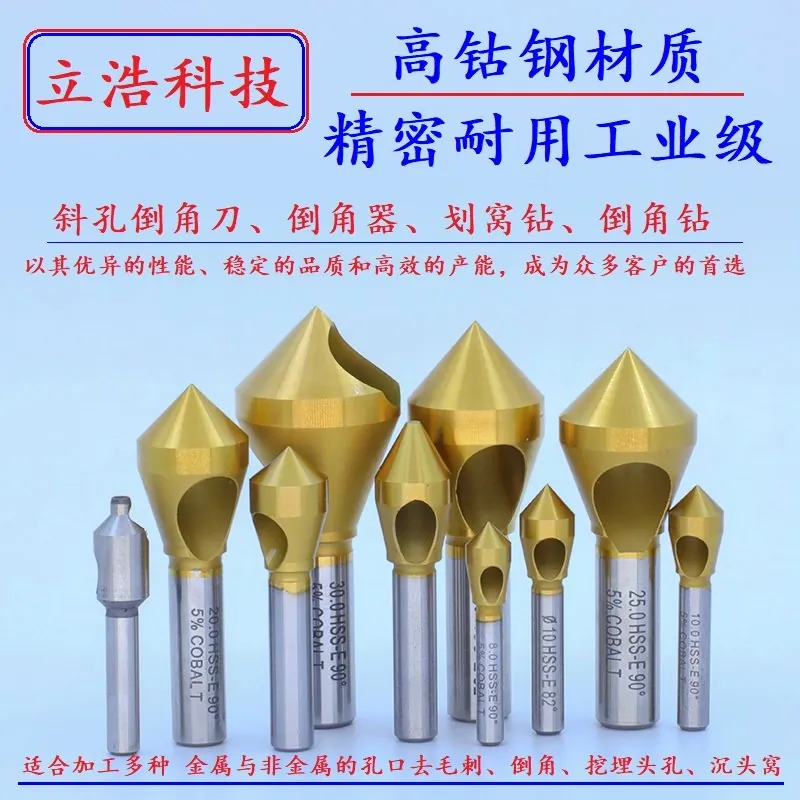
立浩五金科技有限公司近几年推出的斜孔锪钻,就是冲着这个烦心事来的。它的思路不复杂,但很巧妙:既然铁屑乱跑会划伤工件,那就在刀头上给它修一条路,让它乖乖走人。
斜孔在刀上,不在工件上
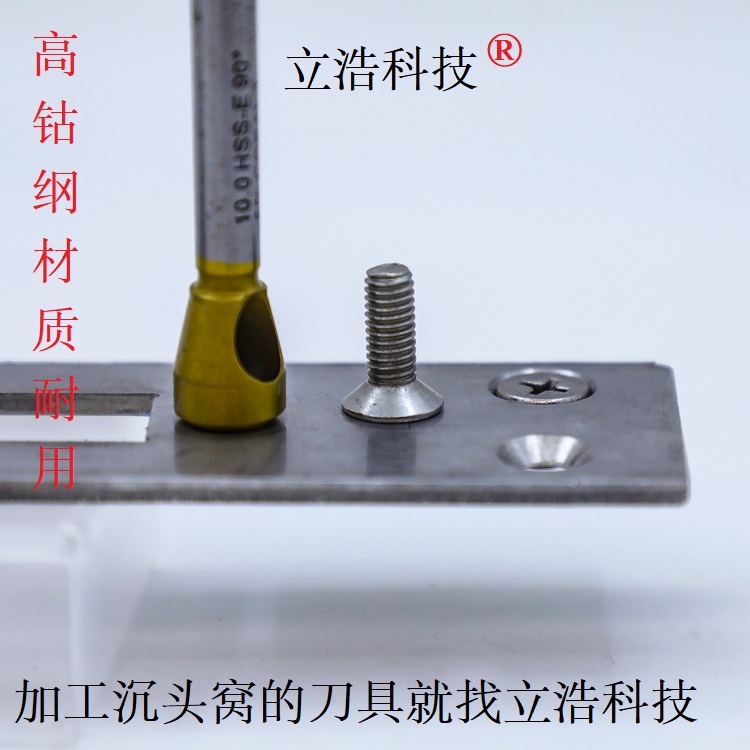
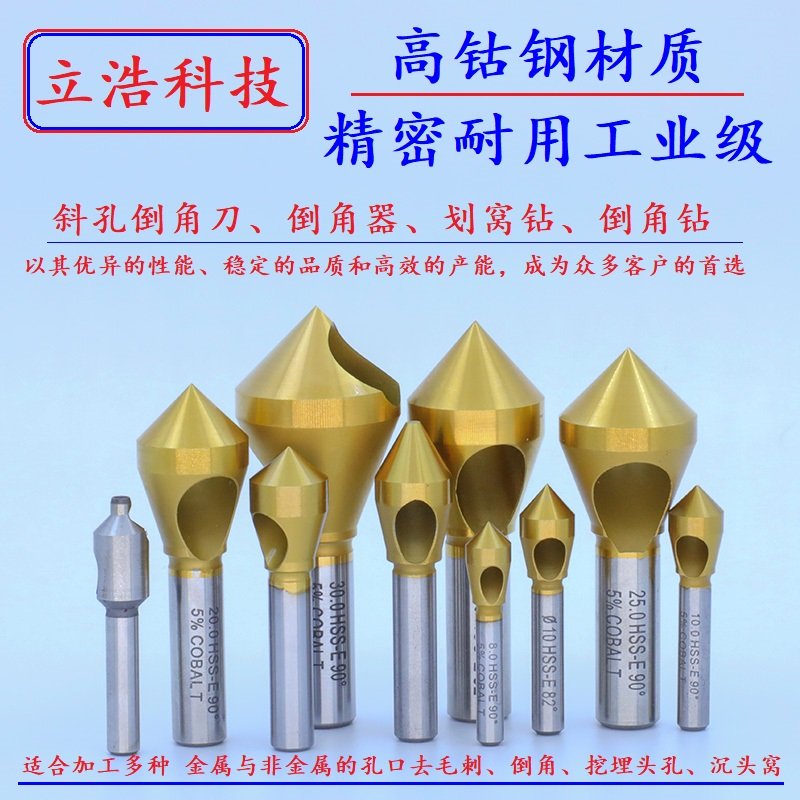
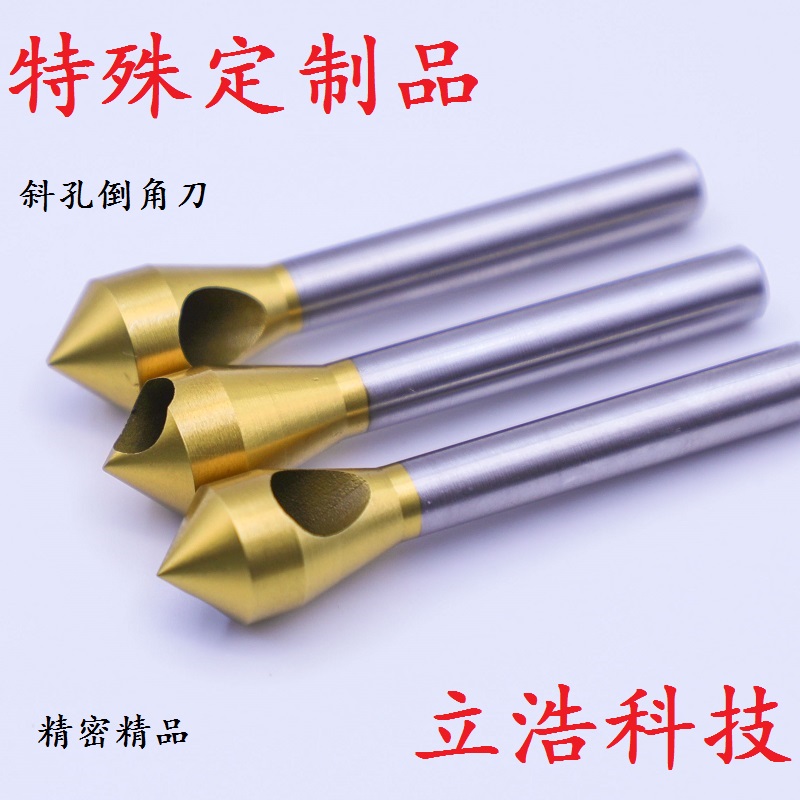
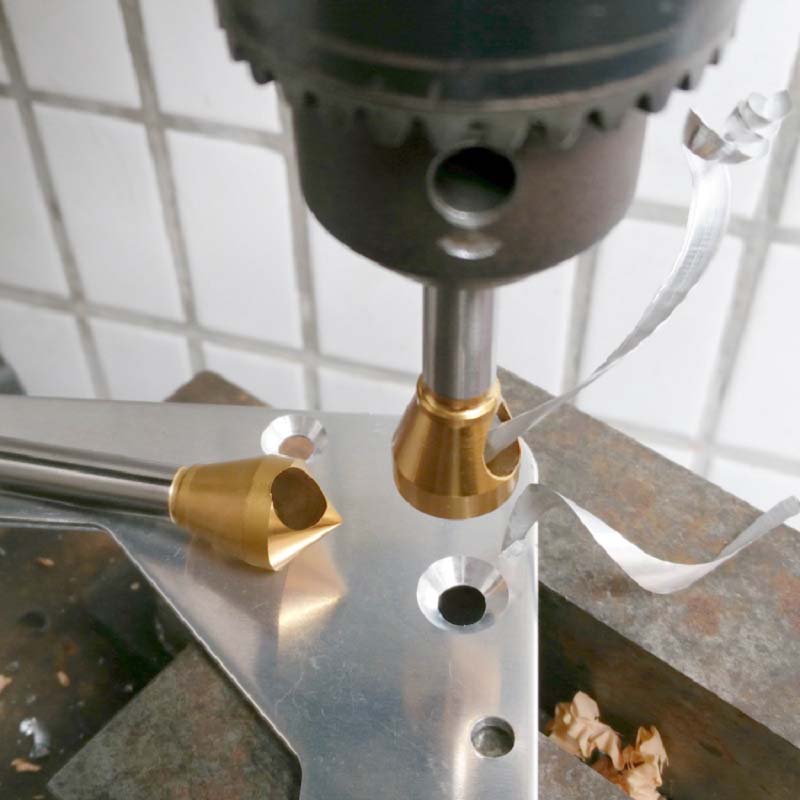
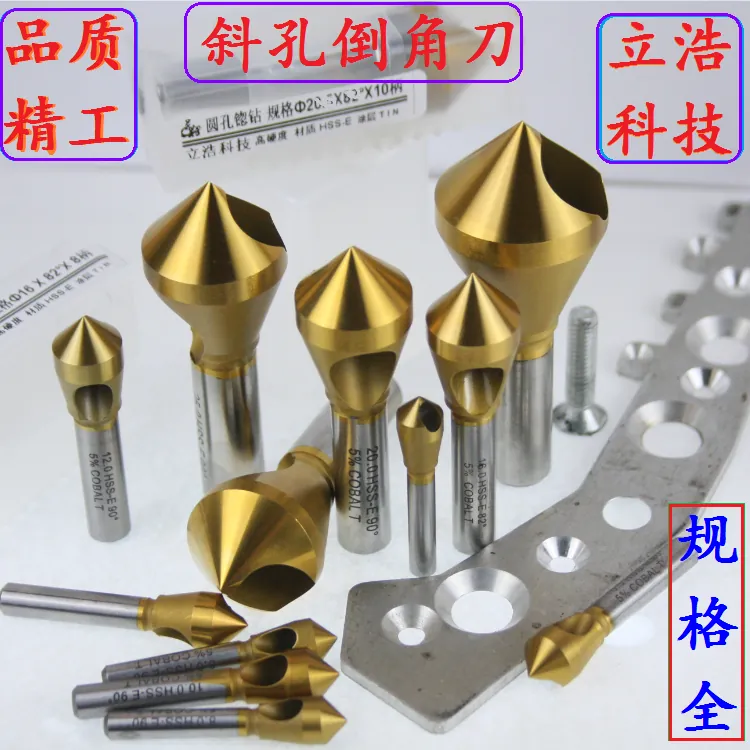
很多人第一次听到“斜孔锪钻”,会以为这是加工斜孔的刀具,或者在工件上钻一个歪着的孔。其实完全不是。它名字里的“斜孔”,说的是刀具头部开了一个斜孔。这个斜孔不是工件要加工出来的特征,而是刀具自身构造的一部分,是一条排屑通道。
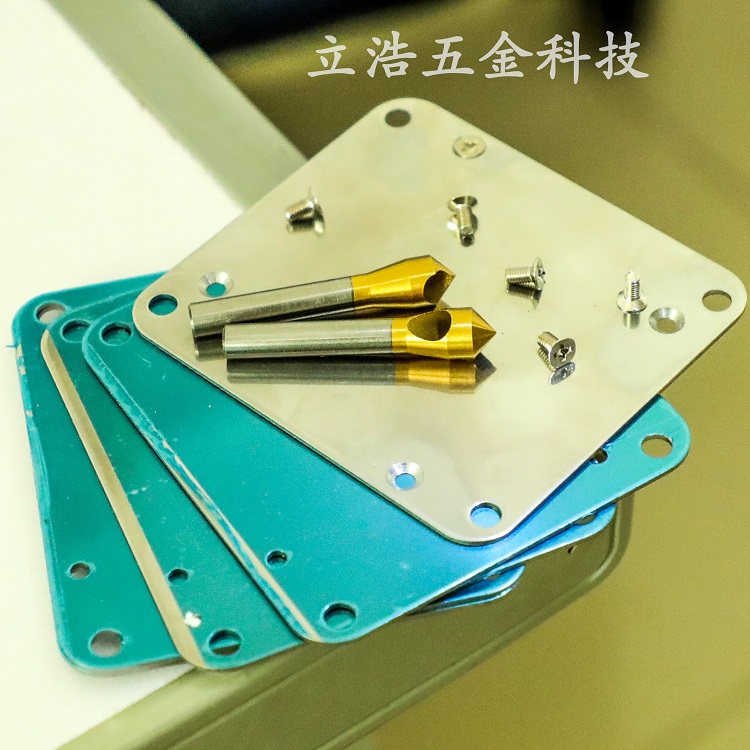
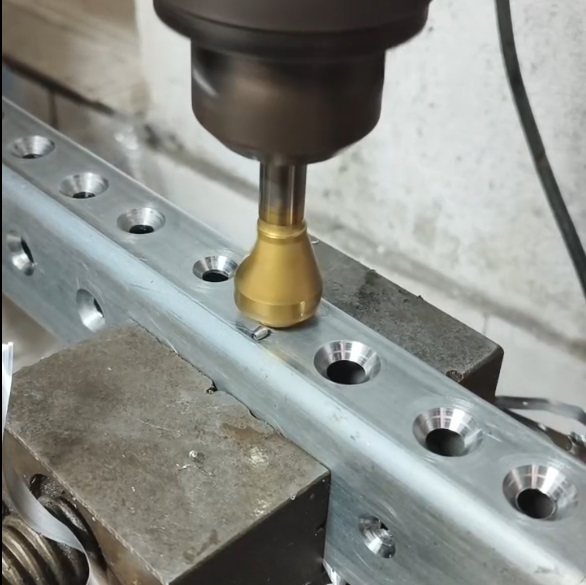
它真正干的活,和常见倒角刀基本一样:给孔口去毛刺、倒角,加工放螺丝的沉头窝。不同角度对应不同螺丝头型,常见的有90度、120度等。工件表面可能是平的,也可能是斜面,但它加工的对象始终是孔口,不是斜面本身,更不是斜孔。斜孔在刀上,不在工件上——这句话是理解它的关键。
偏心刃口加斜孔导向,铁屑有了“单行道”
斜孔锪钻的排屑逻辑,靠的是两个设计配合。第一个是底部偏心刃口。刃口不是对称地切,而是偏置切入,切屑从产生的那一刻起,就有明确的流向,不会两边乱挤。第二个是头部斜孔。切屑被偏心刃口推着走,顺着斜孔入口进入通道,再被刀具高速旋转产生的离心力向外甩出。
整个过程像什么?像一把带滑梯的倒角刀。铁屑切下来,不用在孔口打转,直接上滑梯,离心力再补一脚,把它送走。铁屑不在加工区域停留,自然就不会二次划伤工件表面。对于表面质量要求高的工件,比如铝合金面板、不锈钢外壳、精密模具型腔,这个优势非常实在。
自动定心,斜面加工也不慌
斜孔锪钻还有一个核心特点:自动定心。加工锥形沉头孔时,通常不需要导向柱引导。导向柱是什么?就是额外加一个套子或杆子,帮刀具对准孔中心。有了自动定心,刀具靠自身锥面接触工件后自然找正,像漏斗扣上去一样往中间走。
这在斜面上加工沉头窝时尤其有用。斜面孔口本身是歪的,刀具容易受力不均、中心偏移。斜孔锪钻依靠自动定心,能减少偏斜,让锥面切削更均匀。操作者不用每个孔都装导向工装,换位置、换工件都更灵活。
它不是钻斜孔的刀,也不是铣斜面的刀
这里必须再强调一次:斜孔锪钻不是钻斜孔的刀,也不是铣斜面的刀。它不负责在工件上打一个倾斜的孔,也不负责把工件表面铣成斜面。它的本职就是倒角锪钻那一类——修孔口、做沉头窝。只不过它把排屑斜孔做在了刀头上,把偏心刃口做在了底部,把自动定心做进了锥面里。
说得再直白一点:斜孔锪钻就是一把“刀头带斜孔排屑通道的倒角刀”。它和普通倒角刀功能基本一样,区别在构造,在排屑逻辑,在加工时的从容程度。普通倒角刀切下来再说,铁屑往哪跑看运气;斜孔锪钻切下来就送走,铁屑有专门通道。
小构造,大不同
对每天和孔口加工打交道的操作者来说,斜孔锪钻带来的改变并不轰轰烈烈,却实实在在。铁屑不再随意划伤工件,孔口质量更稳定,导向柱用得少了,连续加工也不用频繁停机清屑。立浩五金科技有限公司这款产品,妙就妙在把一个小斜孔放对了位置,解决了排屑这个大麻烦。
斜孔在刀上,不在工件上;它不是钻斜孔的刀,也不是铣斜面的刀,而是带斜孔排屑构造的倒角锪钻。弄懂这一点,才算真正看懂了这把刀。