薄板沉头孔总是塌?这家水龙头厂换刀后良品率 99%
水龙头、花洒这些五金件,都是薄板做的,厚度只有 1mm 左右。在薄板上加工沉头孔,最怕什么?怕塌孔 —— 刀一压上去,薄板直接变形,孔口周围凹进去一块,电镀之后全是印子,外观全废。
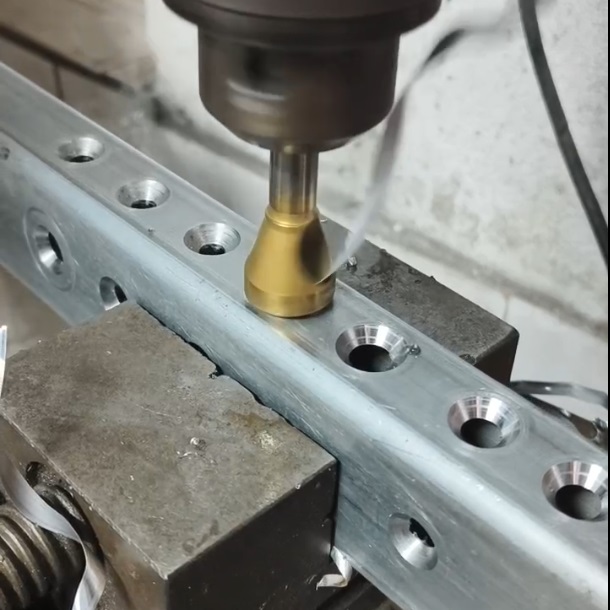
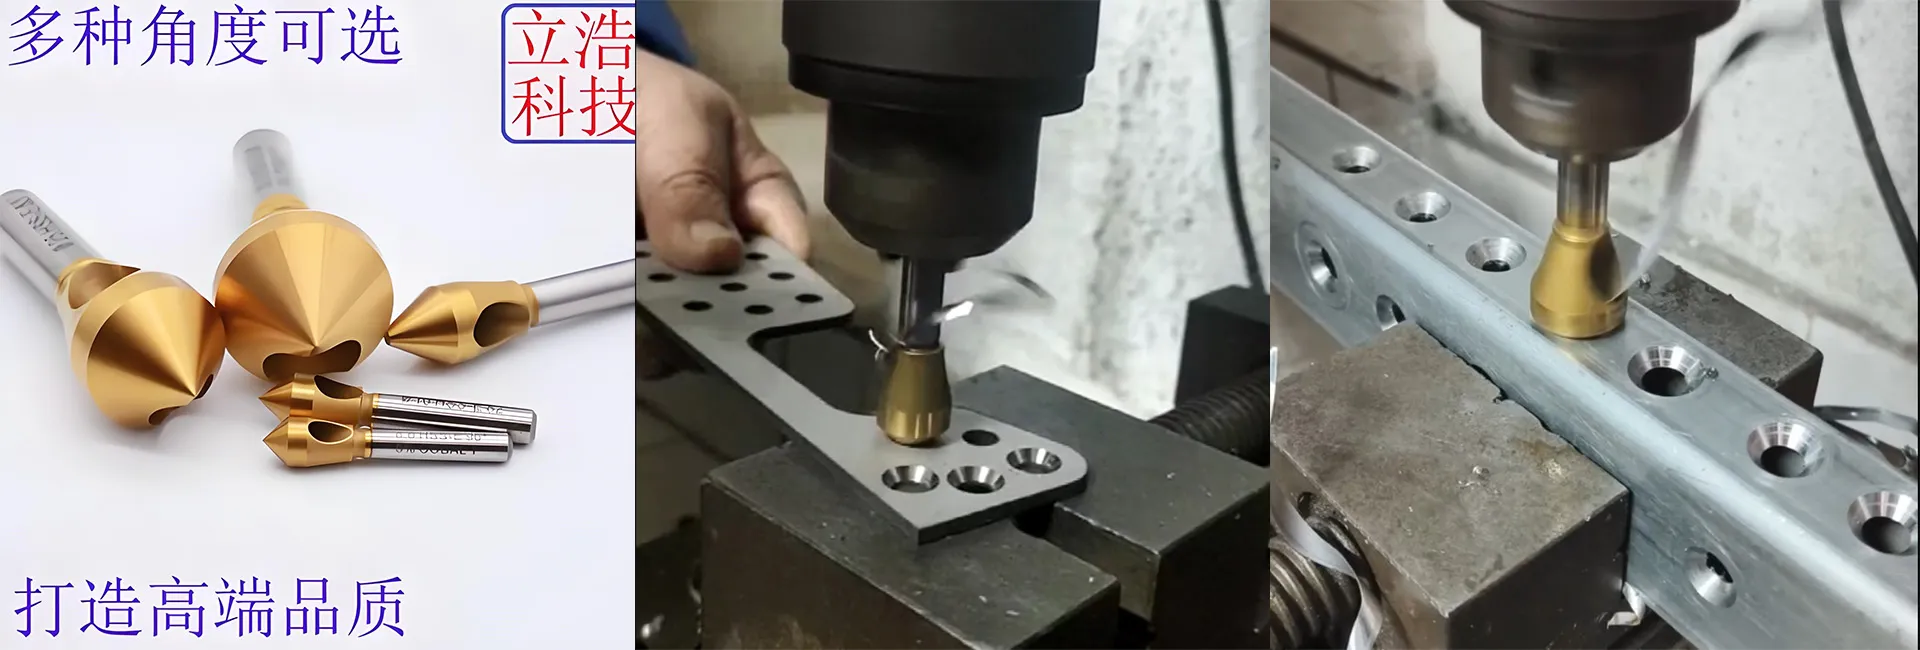
福建有家做水龙头的工厂,之前就被这个问题折腾了大半年。换了好几家的倒角刀都不行,后来用了立浩的薄板专用倒角刀,问题终于解决了。
客户遇到的问题
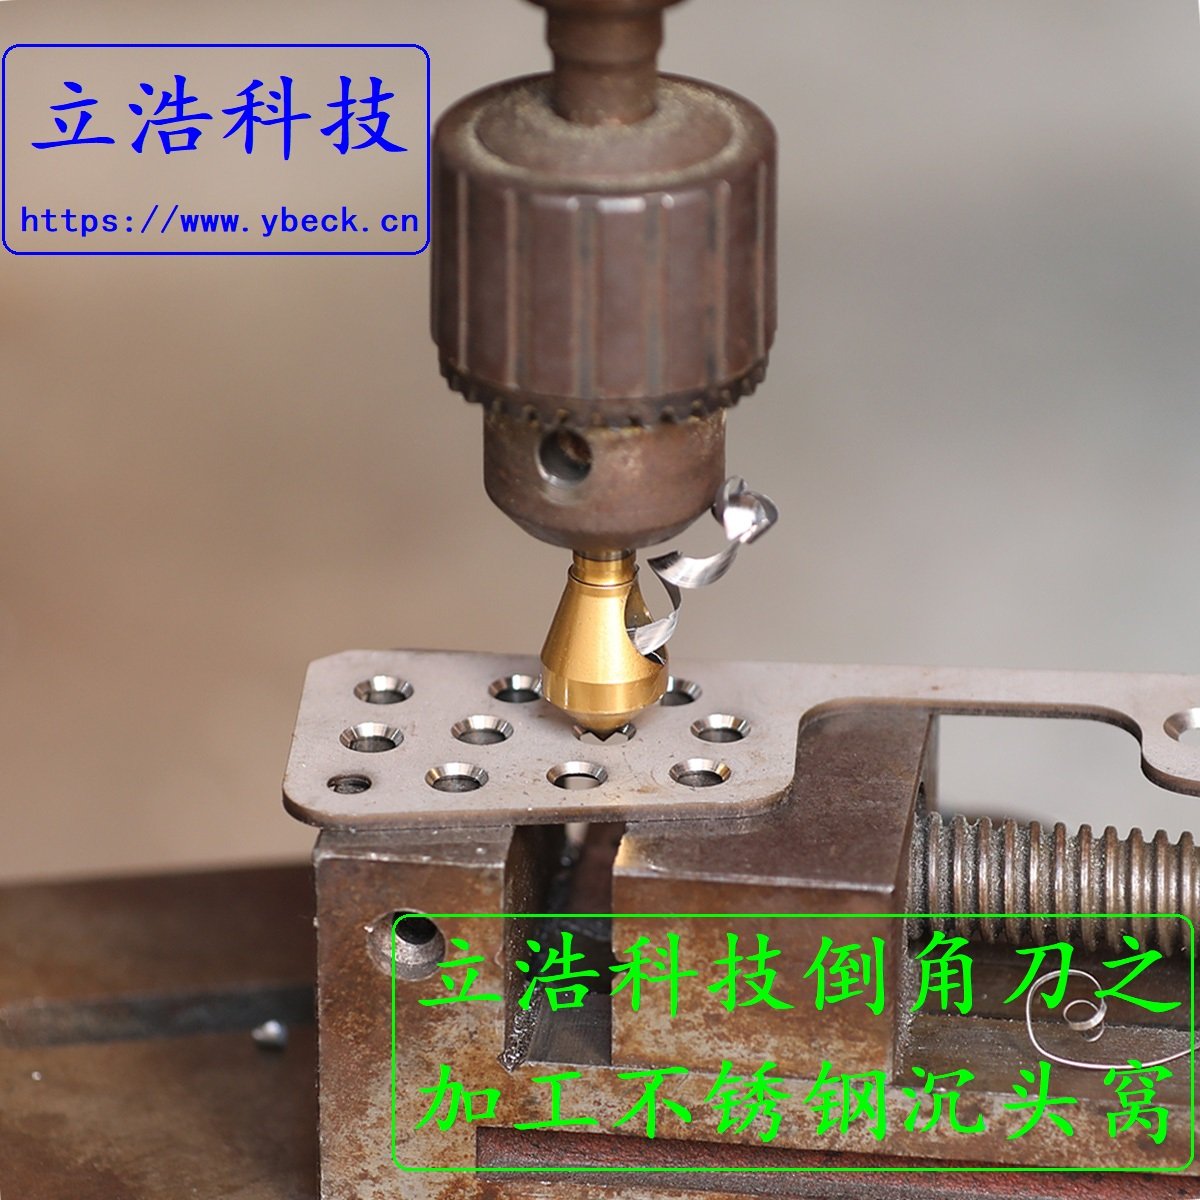
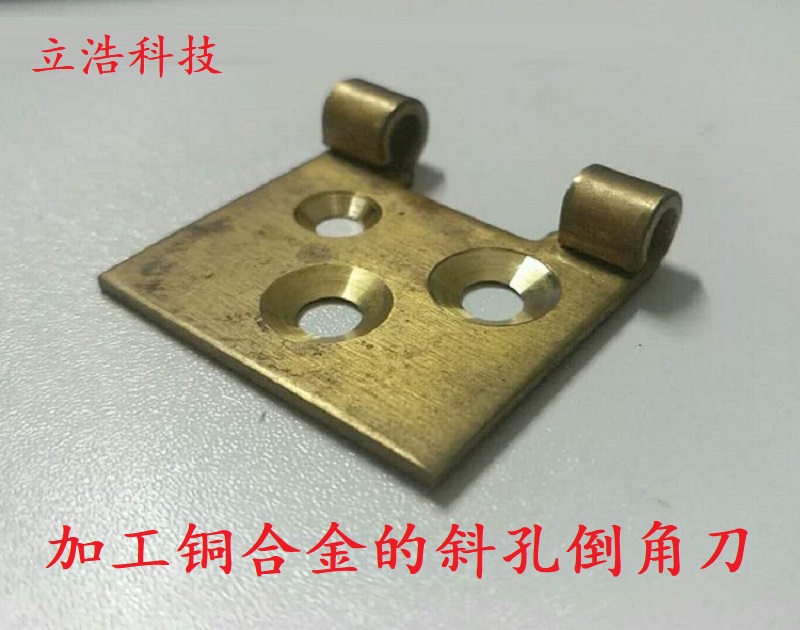
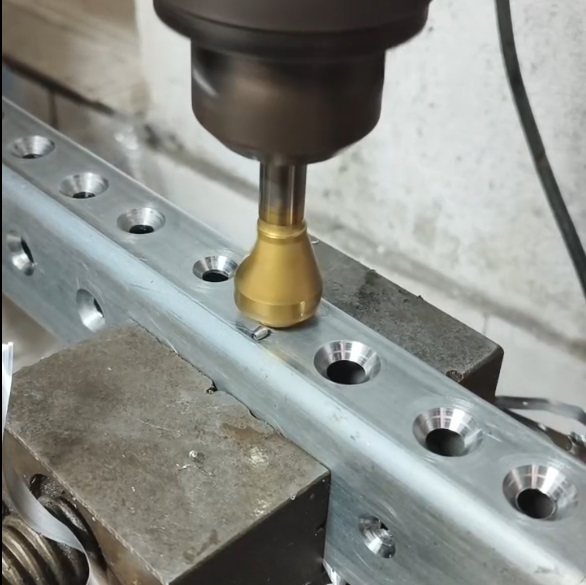
这家厂做不锈钢面盆水龙头,主体是 1.2mm 厚的不锈钢板拉伸成型,上面有几个安装螺丝孔。需要在孔口加工沉头,让 M4 螺丝头沉进去,表面光滑平整,电镀之后看不到刀痕。
他们之前用的是普通三刃倒角刀,问题一大堆:
薄板压塌 — 三刃刀切削力大,一压上去薄板就变形,孔口周围凹下去一圈
毛刺翻边 — 不锈钢薄板本来就软,倒角之后边缘翻毛刺,要用砂纸挨个磨
刀痕明显 — 三刃刀排屑不好,在孔壁上划出一道道印子,电镀之后特别明显
良品率低 — 十件里面有两三件因为外观不合格报废,成本很高
做水龙头的都知道,外观就是生命。 表面有一点瑕疵,客户就退货。厂里急得不行。
我们的解决方案
客户是通过百度找到我们的,先要了 10 支薄板专用倒角刀试切。
我们给他们推荐的方案:
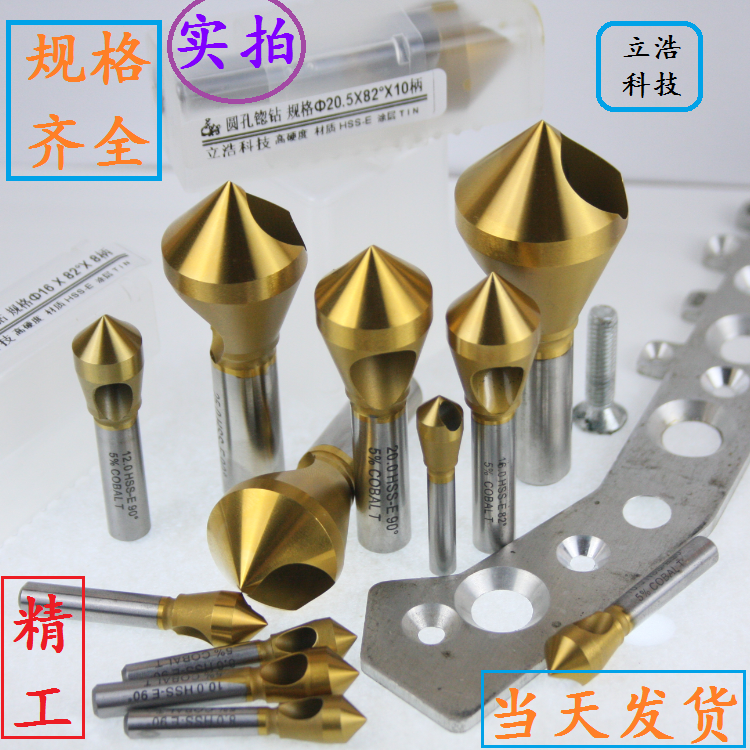
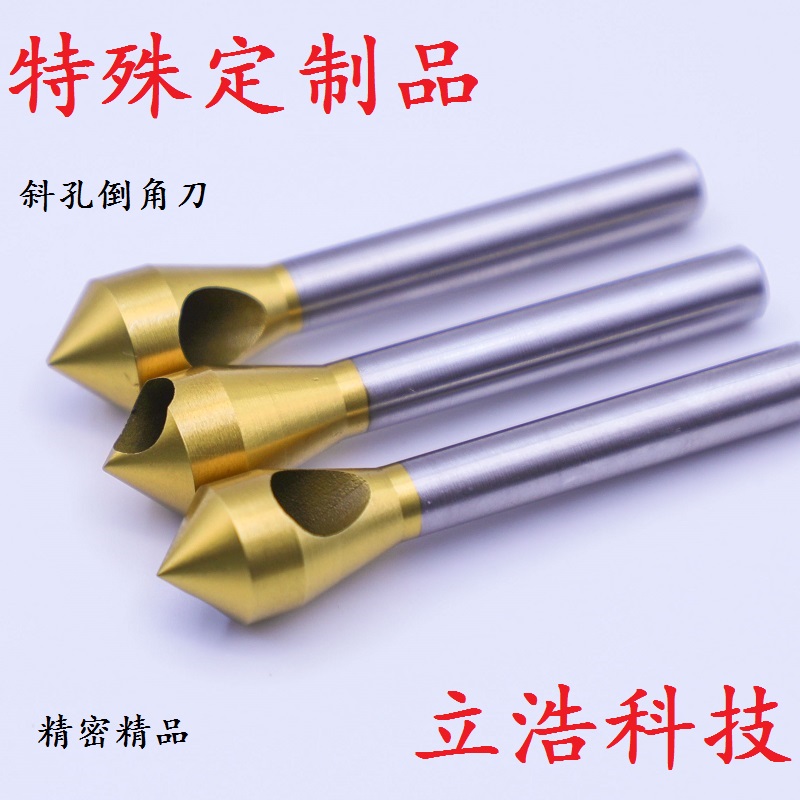
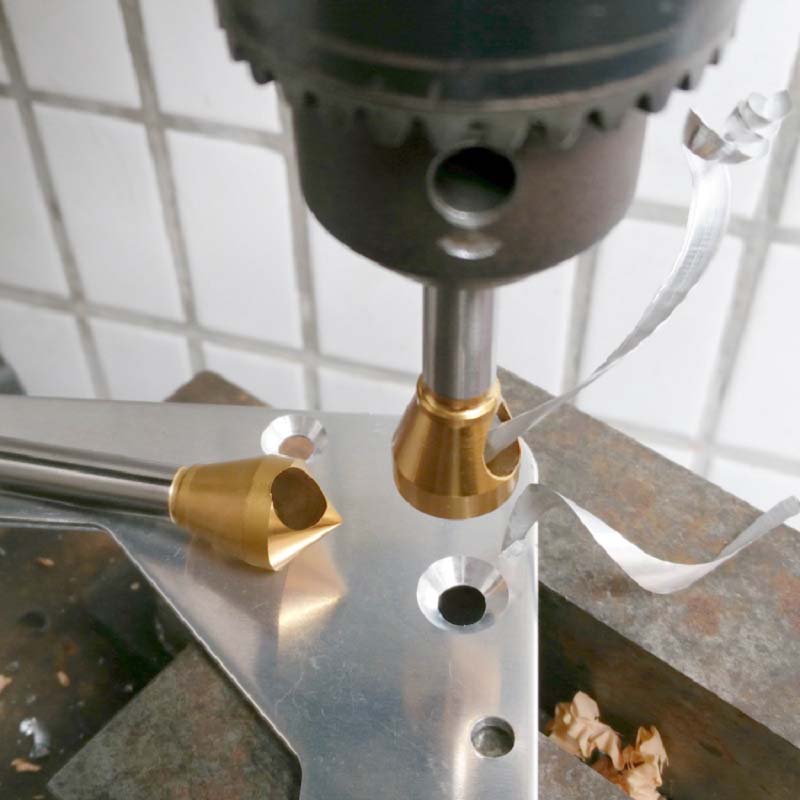
单刃圆弧刃设计
三刃刀切削力大,薄板扛不住
单刃刀切削力小,一点点切进去,不会压塌薄板
圆弧刃口,接触面积小,压力分散,薄板不变形
材质:HSS-E 含钴高速钢
不锈钢板虽然薄,但黏,容易粘刀
含钴材质硬度高,耐磨,刃口能保持锋利
锋利了切削力才小,才不会压塌薄板
涂层:TiN 氮化钛涂层
摩擦系数低,不锈钢不粘刀
排屑顺畅,不会在孔壁上留下刀痕
加工出来的孔壁光滑,电镀之后看不到痕迹
试切效果
客户上机试第一个工件的时候,师傅说:"这个刀轻。"
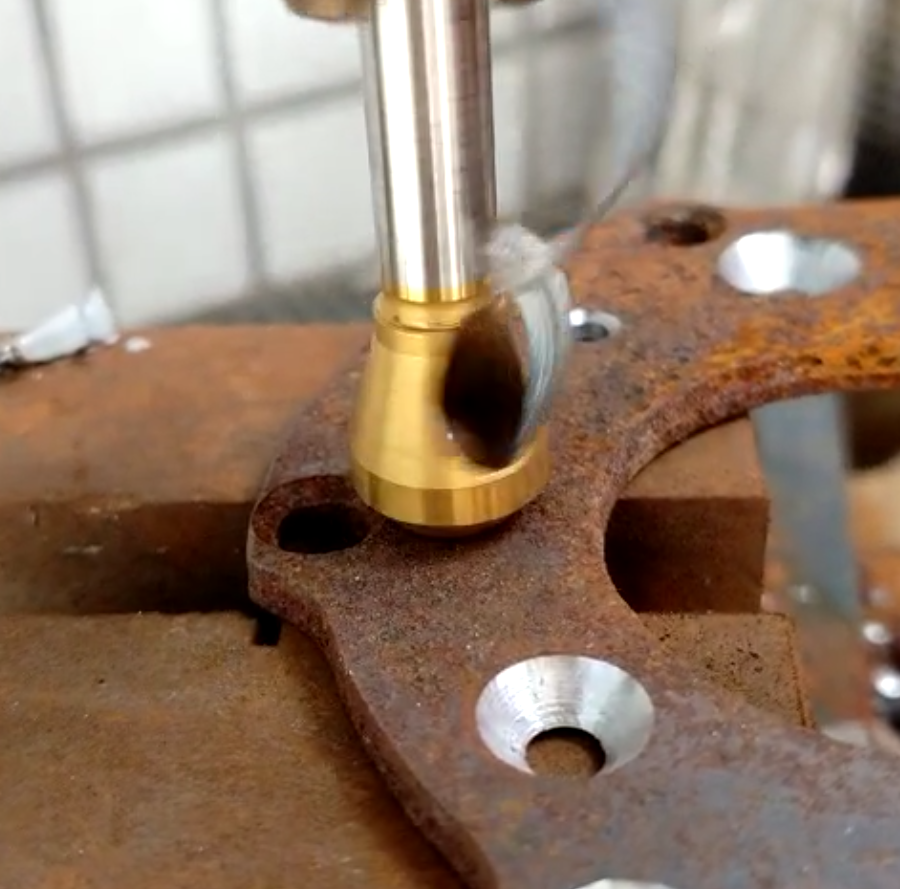
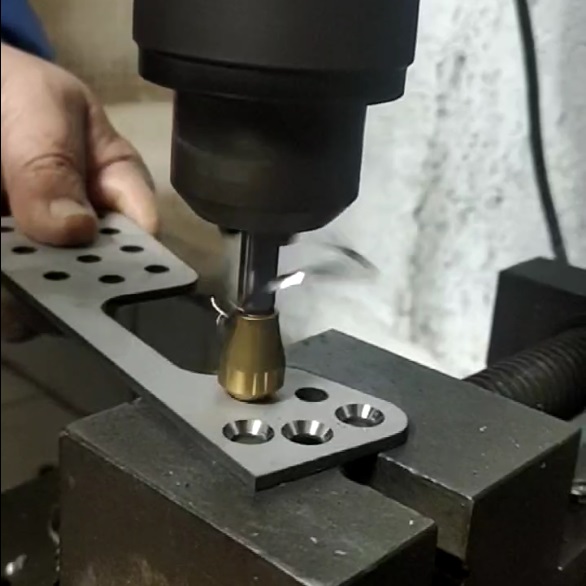
确实 —— 单刃刀比三刃刀切削力小很多,薄板放上去,刀慢慢切进去,不会压下去。
具体改善:
不塌孔了 — 切削力小,薄板不变形,孔口周围平整光滑
没有毛刺 — 刃口锋利,一刀下去孔口干净,不用二次打磨
刀痕消失 — TiN 涂层不粘刀,排屑顺,孔壁光滑,电镀之后看不到印子
良品率从 75% 提升到 99% — 以前十件废两三件,现在一百件才废一两件
客户算了笔账:以前每天生产 500 个水龙头,报废 100 个,每个成本 20 块,一天亏 2000。现在一天才废 5 个,省了 1900。刀具钱一天就赚回来了。
后续合作
试切满意后,客户直接下了 100 支的订单。现在已经合作一年多了,每季度固定补货。
我们还帮他们做了一件事:调整切削参数。 之前他们转速开太高,薄板容易发热变形。我们建议把转速降到 1500 转,进给放慢一点,加工出来的孔更光滑。师傅试了一次就调好了。
客户采购说:"之前买刀只看能不能倒角,现在知道了 —— 薄板有薄板的刀,厚板有厚板的刀,不能乱用。"
很多人买倒角刀,不管材料厚薄,拿过来就用。薄板和厚板,用的刀完全不一样。
厚板不怕压,三刃刀效率高。薄板怕压塌,必须用单刃锋利刀。用错了,不是塌孔就是拉伤,怎么调参数都没用。
如果你也做薄板、做五金、做水龙头花洒,遇到塌孔、毛刺、刀痕这些问题,可以先买几支试试。立浩科技做倒角刀 15 年,薄板加工有成熟方案。
📞 电话 / 微信:15818389531