客户打电话来,最常问的一句话是:"我要打沉头孔,预留孔 3mm,该买多大的刀?"
这个问题看起来简单,但选错了后果很实际:刀太小,沉头窝做不完整,螺丝头凸出来刮手;刀太大,小工件上沉孔一圈刮得到处都是,还容易崩刃。
很多人选刀只看预留孔大小,其实这只是其中一步。正确的选法是三步:先看你用什么螺丝,再看预留孔多大,最后按材质微调。
第一步:先看螺丝头,窝是照着螺丝头做的
你加工沉头孔,目的是让螺丝头埋进去。所以沉头窝长什么样,不是你说了算,是螺丝头说了算。
沉头螺丝的头部本身就是一个圆锥台,它有三个参数:
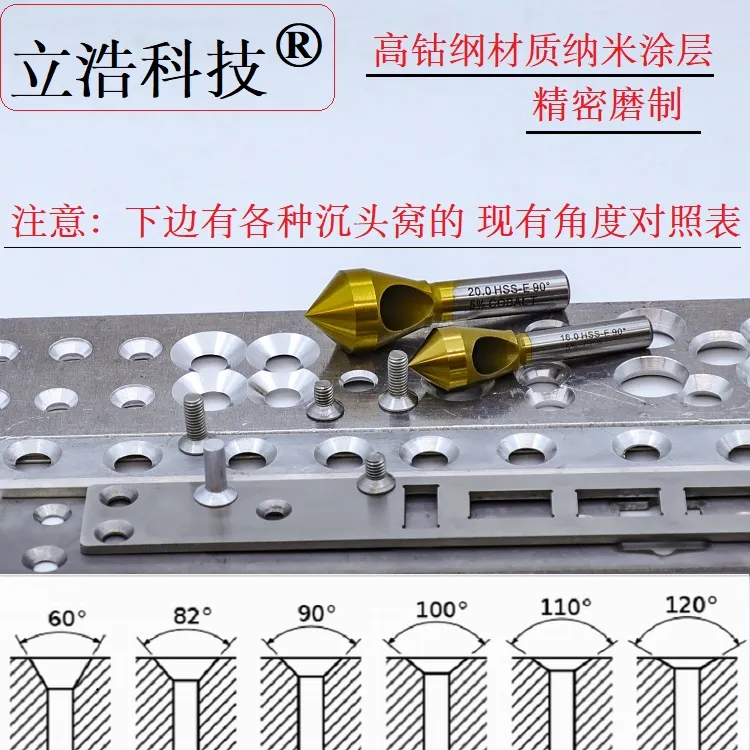
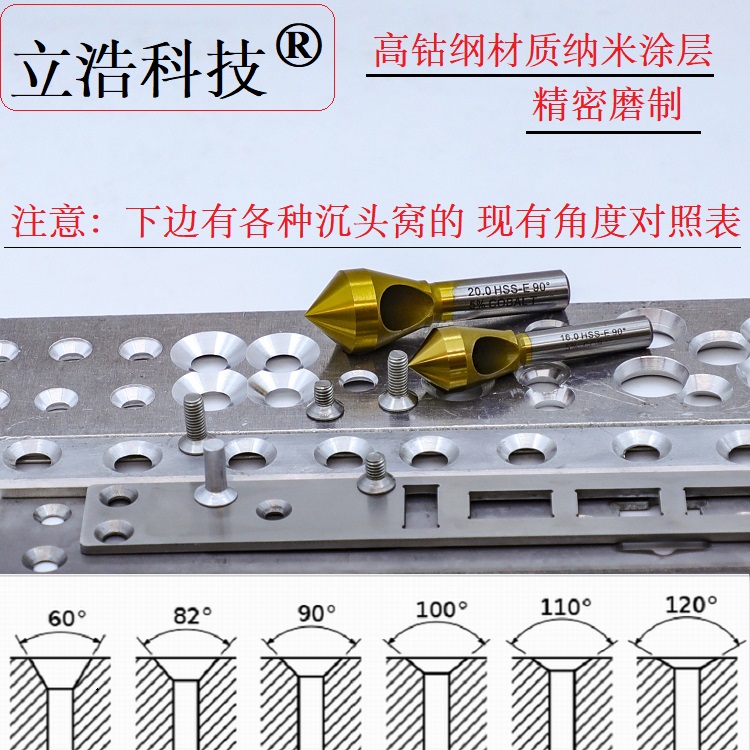
角度:公制沉头螺丝一般是 90°,美制是 82°,航空件常用 100°,薄板扁平头有用 120° 的。螺丝头是什么角度,你的刀就要用什么角度。角度差 5°,螺丝头要么挂在孔口上凸出来,要么陷进去晃荡。
头部直径:螺丝头最大处有多宽,你的沉头窝口就要做到多宽。这个尺寸直接决定了刀头直径不能太小。
头部厚度:螺丝头有多厚,窝就要切多深,保证螺丝头顶面和工件表面齐平。
常见角度对照:
| 螺丝头角度 | 典型用途 | 配刀角度 |
|---|
| 90° | 公制十字沉头螺丝,最通用 | 90° |
| 82° | 美制沉头螺丝,出口设备 | 82° |
| 100° | 航空、高强度结构件 | 100° |
| 120° | 薄板、扁平头螺丝 | 120° |
| 60° / 110° | 特殊非标螺丝 | 可定制 |
第二步:看预留孔大小,选刀头直径
螺丝头确定了角度和大致尺寸,接下来才看工件上的预留孔。这里有一条铁律:
刀头直径一定要大于预留孔。
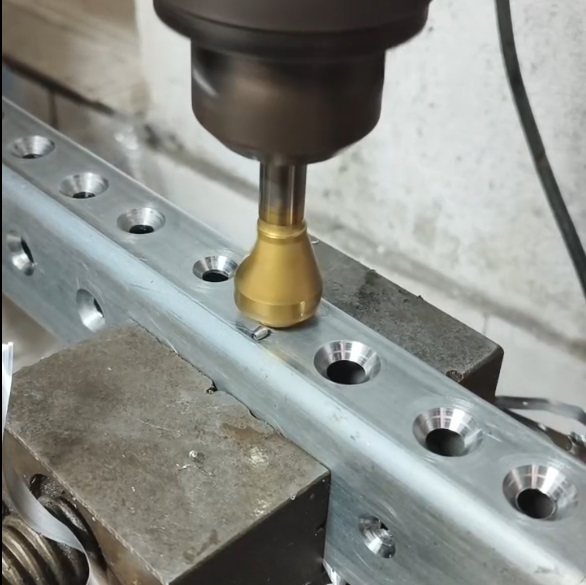
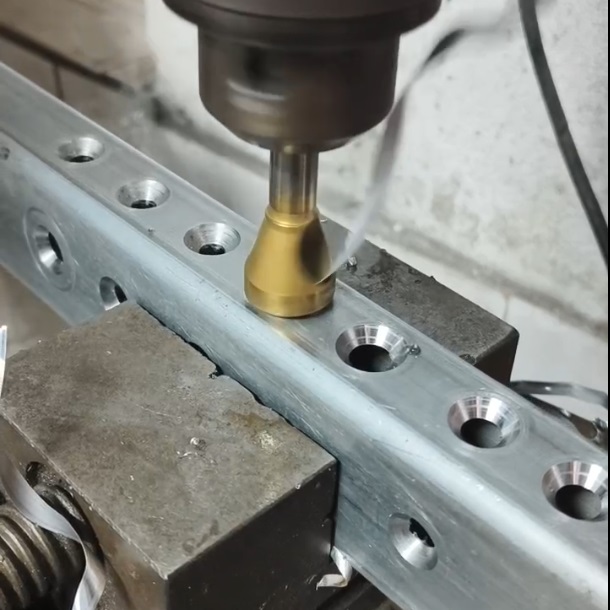
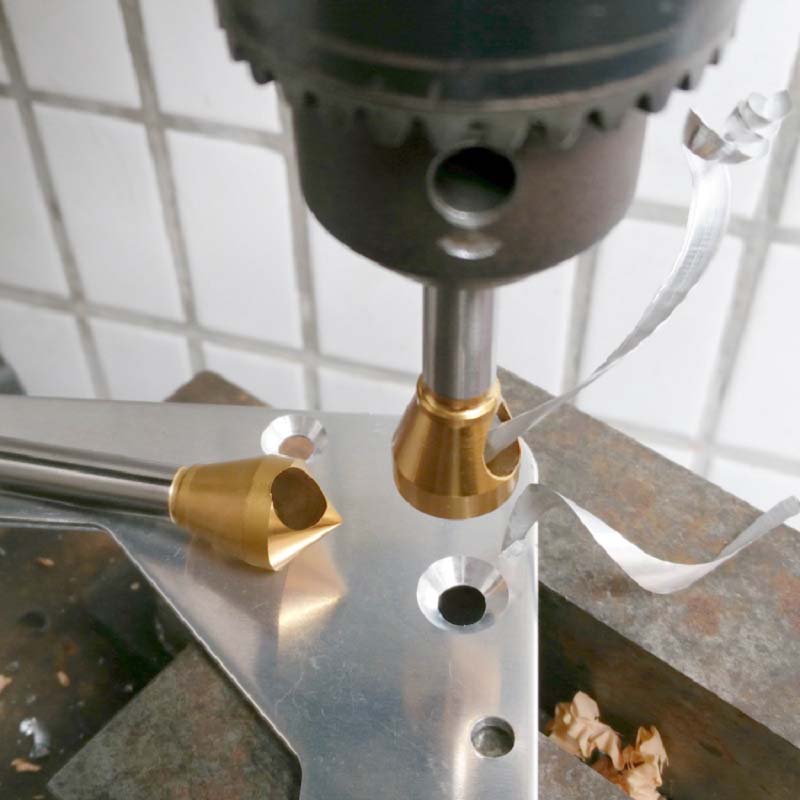
锪钻是靠前端锥面切削,把预留孔口扩成沉头窝。刀头比预留孔小,锥面够不到孔口,等于空转;刀头和预留孔一样大,切出来就是直角,没有沉头效果。
反过来,加工完的沉头孔口直径,不能超过刀头最大直径。这就是为什么刀要比预留孔大一圈。
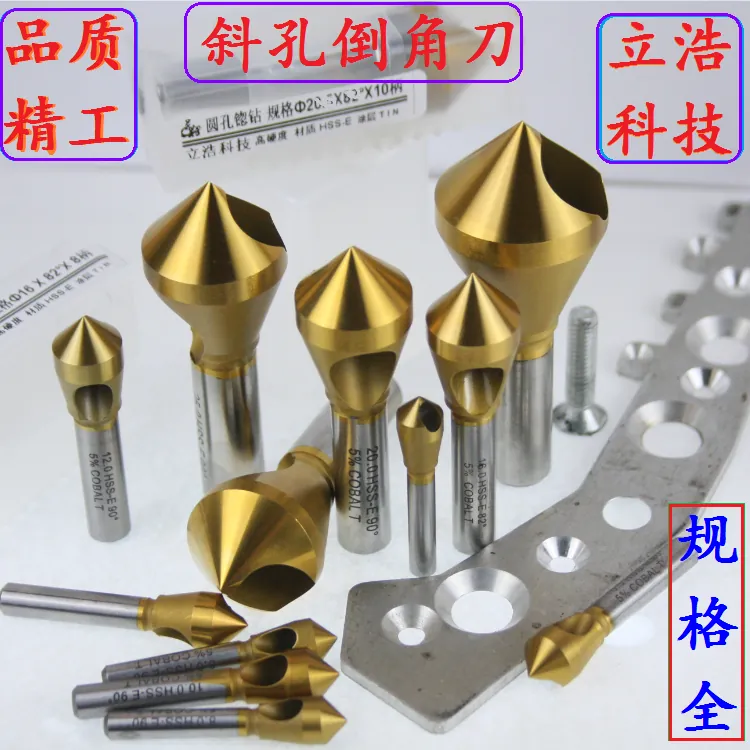
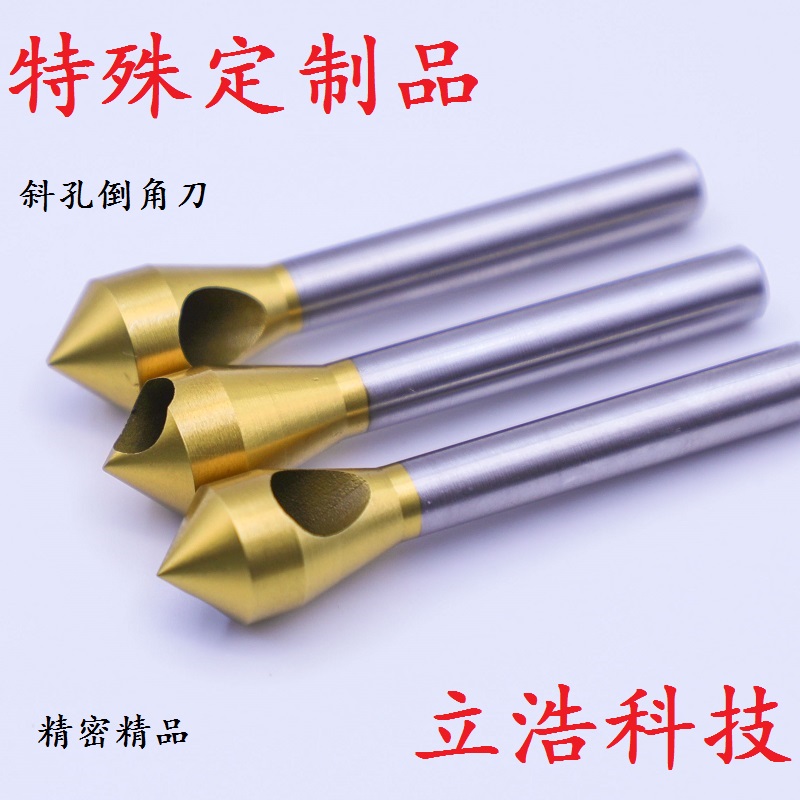
立浩科技的斜孔锪钻刀头直径从 φ8 到 φ30,宽范围设计:
| 刀头直径 | 适合加工的预留孔范围 | 典型用途 |
|---|
| φ8 | 2–8 mm | 薄板、小螺丝孔 |
| φ10 | 3–10 mm | M3–M5 螺丝、通用小件 |
| φ12 | 4–12 mm | M5–M6 螺丝、机箱机柜 |
| φ14 | 5–14 mm | M6–M8 螺丝 |
| φ16 | 6–16 mm | M8 螺丝、中等结构件 |
| φ20 | 8–20 mm | M10 螺丝、较大沉头 |
| φ25 | 10–25 mm | M12 螺丝、厚板 |
| φ30 | 12–30 mm | 大孔、非标定制 |
举个例子:预留孔 3mm,选 φ8 或 φ10 都能用。φ8 刀体小,适合排屑空间紧、孔浅的工况;φ10 锥面更宽,沉头窝更饱满。
第三步:按材质微调,软料选小、硬料选大
同一把刀,加工不同材质表现不一样。选直径时还要看你切的是什么:
软材质(铝、铜、冷轧薄板、塑料):切削力小,刀可以选稍小一档。比如预留孔 5mm,铝件用 φ12 就够,切削轻快、孔口不塌边。
硬材质(不锈钢、合金钢、热轧板):切削力大,选大一档更稳。同样预留孔 5mm,不锈钢建议上 φ14,锥面接触宽,不容易崩刃或偏摆。
厚板、深孔:选大一号,容屑空间足,排屑不堵。
一句话:软料求锋利,硬料求稳。
三个常见问题
Q:预留孔正好卡在两个规格之间怎么办?比如预留孔 9mm。
A:往上靠。不锈钢选 φ12,铝件可以用 φ10。
Q:"加工范围 4–12mm" 是什么意思?是只能加工 12mm 的孔吗?
A:不是。这是指 φ12 的刀可以加工预留孔 4–12mm 之间的工件,宽范围设计,一把刀覆盖一段尺寸。
Q:沉头孔口做大了,比刀头直径还大,怎么回事?
A:刀头直径是沉头窝口的物理上限。如果实际孔口超过刀头直径,说明参数有问题 —— 进给太快或者刀在偏摆,不是刀小了。
Q:刀选小了会怎样?
A:锥面够不到孔口,切出来没有沉头效果,螺丝头放进去还是凸着。