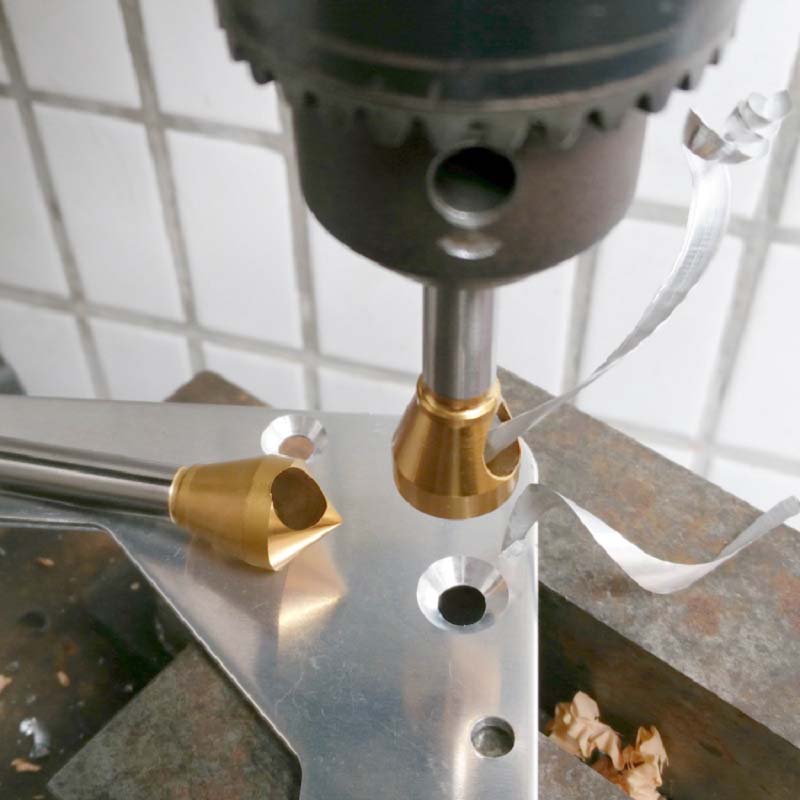
客户询价时最常问的一句话:"斜孔锪钻多少钱一把?"
这个问题不好直接报一个数字,因为同样叫"斜孔锪钻",从几块钱到几十块、上百块都有,差的不是品牌溢价,是材质、规格、涂层、定制程度完全不同。这篇把影响价格的因素拆开讲清楚,你比价的时候就知道差在哪、该省哪里。
一、材质:高钴钢比普通高速钢贵,但寿命差3倍
材质是价格的第一决定因素:
普通高速钢(HSS):最便宜,但硬度低、不耐磨,加工不锈钢很快就钝;
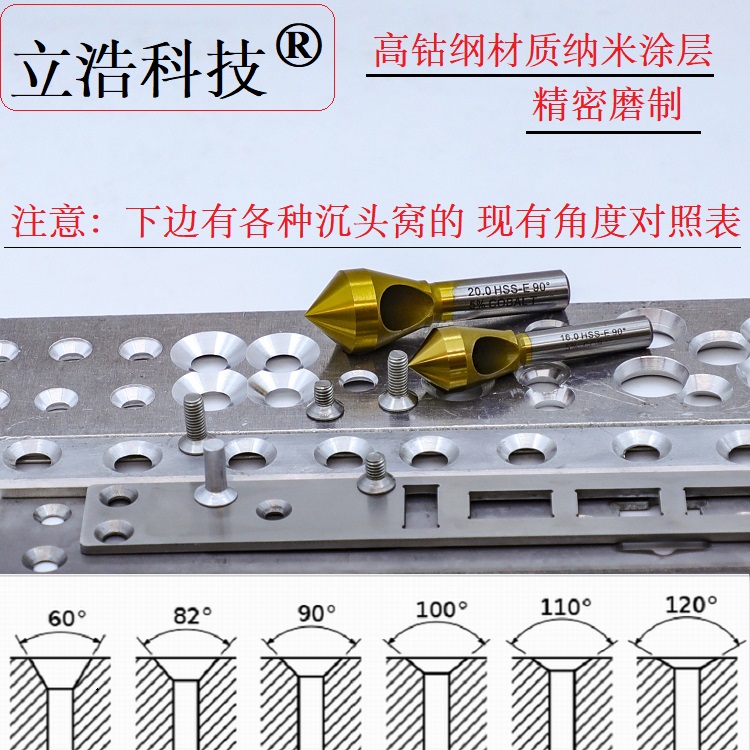
高钴高速钢(HSS-E,含钴5%):硬度HRC67以上,红硬性好,加工不锈钢和合金钢寿命是普通刀的3倍以上;
整体硬质合金:更硬更耐磨,但价格高、韧性差,撞一下就崩,一般用在高精度大批量场合。
斜孔锪钻因为要在刀头开斜孔、对刃口强度要求高,我们用的是HSS-E高钴钢。看起来单价比普通HSS刀贵,但寿命是3倍,算下来单件成本反而更低。
二、规格:直径越大越贵,角度特殊更贵
在同一材质下,价格跟这几个规格走:
直径:φ8的小刀和φ30的大刀,用料差好几倍,价格自然不同;
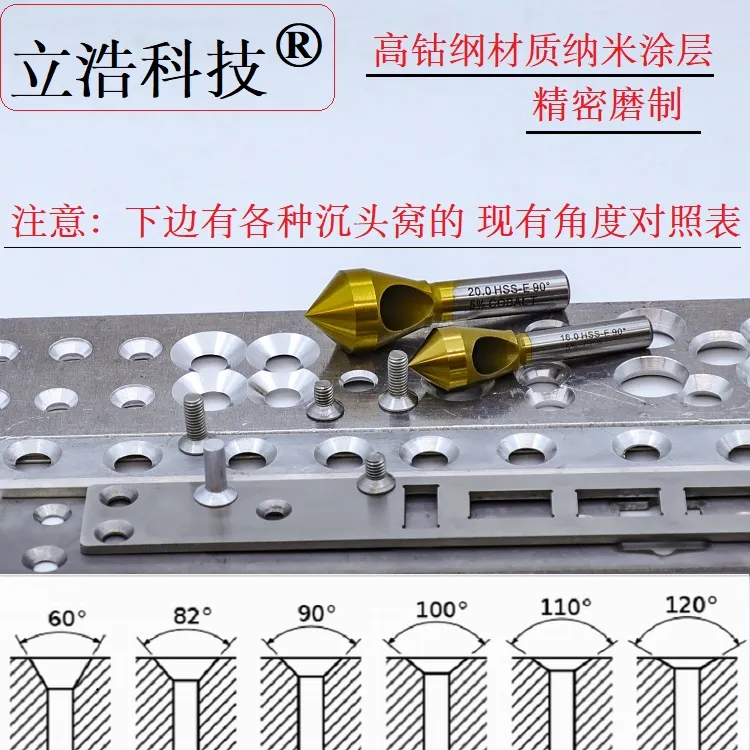
角度:90°是通用角度,量产便宜;82°(美制)、100°(航空)、120°(薄板)这些特殊角度要专门调磨床,价格略高;
公差:普通刀角度公差±0.3°,我们磨到±0.1°,这个精度差价不大但装配效果差很多。
三、涂层:有没有涂层差一道工序
无涂层:最便宜,但加工不锈钢容易粘刀、积屑瘤;
TiAlN / TiN涂层:加一道PVD涂层工序,摩擦系数低、耐高温,寿命明显提升;
DLC / 金刚石涂层:加工铝件专用,不粘铝,但价格更高。
我们标配TiAlN纳米涂层,针对不锈钢和冷轧钢。加工铝合金的客户会建议用无涂层抛光刀,反而更顺。
四、非标定制:标准件和定制件不是一个价
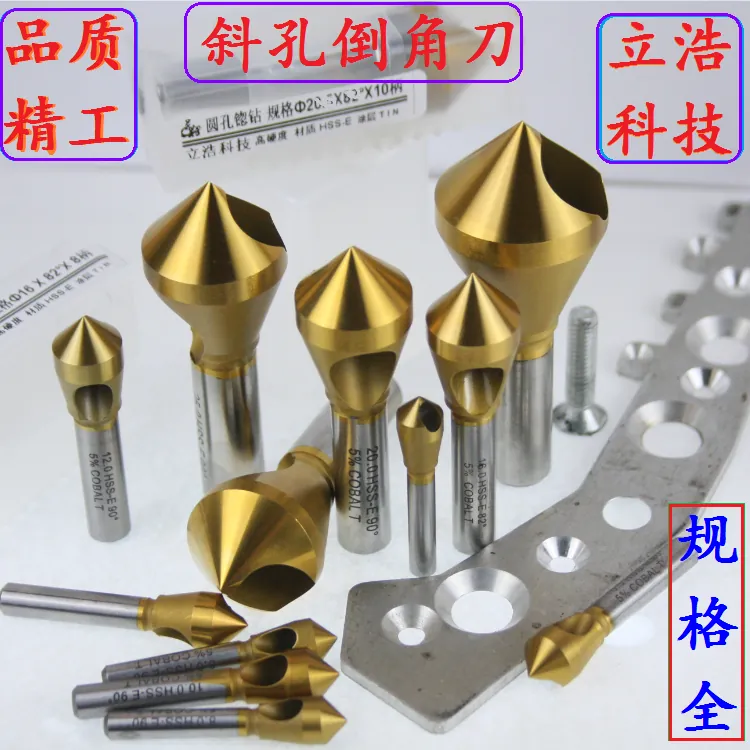
标准规格(φ8–φ30、60°–120°):有库存,当天发货,价格最低;
非标直径、非标角度、特殊刃长:要单独调机磨制,7天左右交货,价格比标准件高30%–50%,但解决的是标准刀干不了的活。
如果你是批量生产,非标一次开好模,后续返单就便宜了。
五、算总账:别只看单价
便宜刀和贵刀的真实差距,要算到每个工件上:
普通涂层刀寿命是我们的1/3,频繁换刀、停机、调机;
精度差的刀加工出来沉孔歪,螺丝头贴不平,后面要返工;
刀具差还会加速主轴磨损,设备维护费用涨20%以上。
我们算过一笔账:贵的刀单价高70%,但寿命3倍、不良品少、停机少,年度总成本反而低30%左右。初期图便宜省的钱,3–6个月后会从废品和停机里赔回去。
常见问题
Q:你们一把刀具体多少钱?
A:按规格、数量和是否定制造。标准件批量采购有批发价,非标件单独报价。把你要的直径、角度、材质、数量告诉我们,我们当天给你报价。
Q:为什么网上几块钱的倒角刀也有?
A:那种一般是普通HSS、无涂层、角度公差大。打打铝件还行,加工不锈钢基本半小时就钝。偶尔用一次可以,批量生产不建议。
Q:刀钝了能修吗?修一下多少钱?
A:高钴钢刀可以修磨3–5次,修磨费用是新刀的1/3左右,修完寿命能到新刀的80%。我们提供批量返修服务,50支起修。
本文由立浩科技技术整理。具体报价请提供:直径、角度、加工材质、采购数量。产品规格见斜孔锪钻产品页,或联系我们获取报价。