客户询价时最常问的一句话:"斜孔锪钻多少钱一把?" 这个问题不好直接报一个数字,因为同样叫"斜孔锪钻",从几块钱到几十块、上百块都有,差的不是品牌溢价,是材质、规格、涂层、定制程度完全不同。这篇把影响价格的因素拆开讲清楚,你比价的时候就知道差在哪、该省哪里。
一、材质:高钴钢比普通高速钢贵,但寿命差3倍
材质是价格的第一决定因素:
- 普通高速钢(HSS):最便宜,但硬度低、不耐磨,加工不锈钢很快就钝;
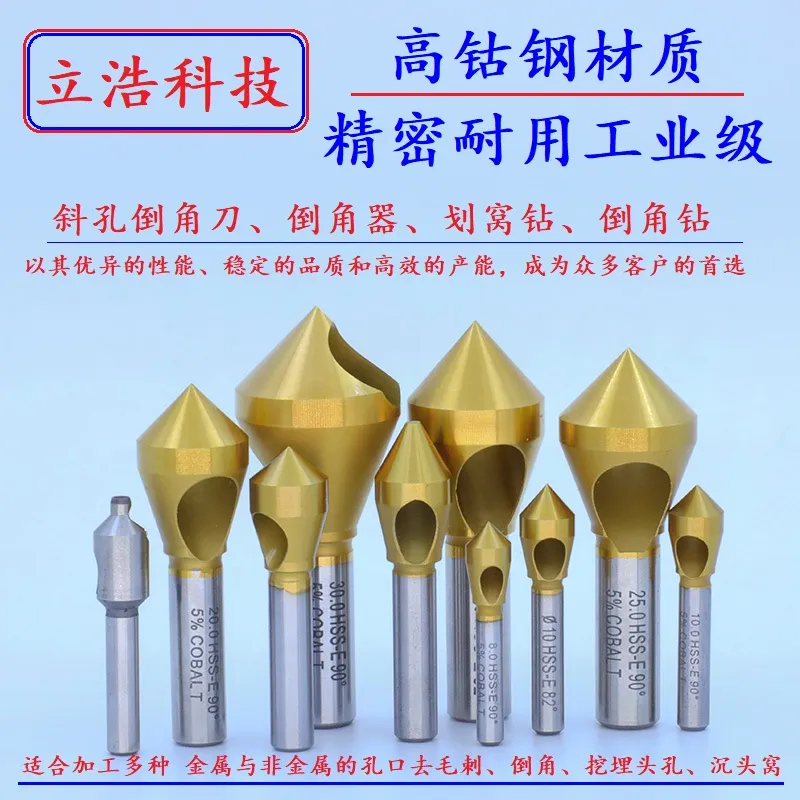
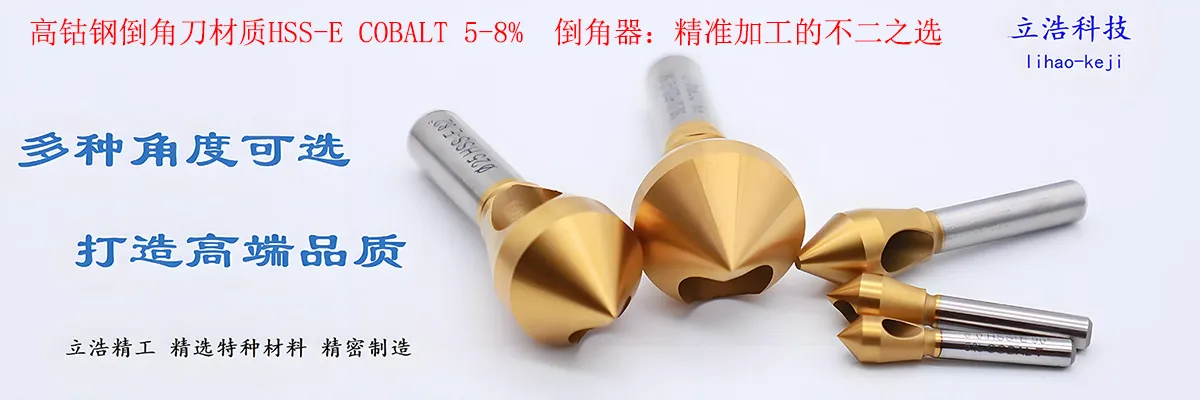
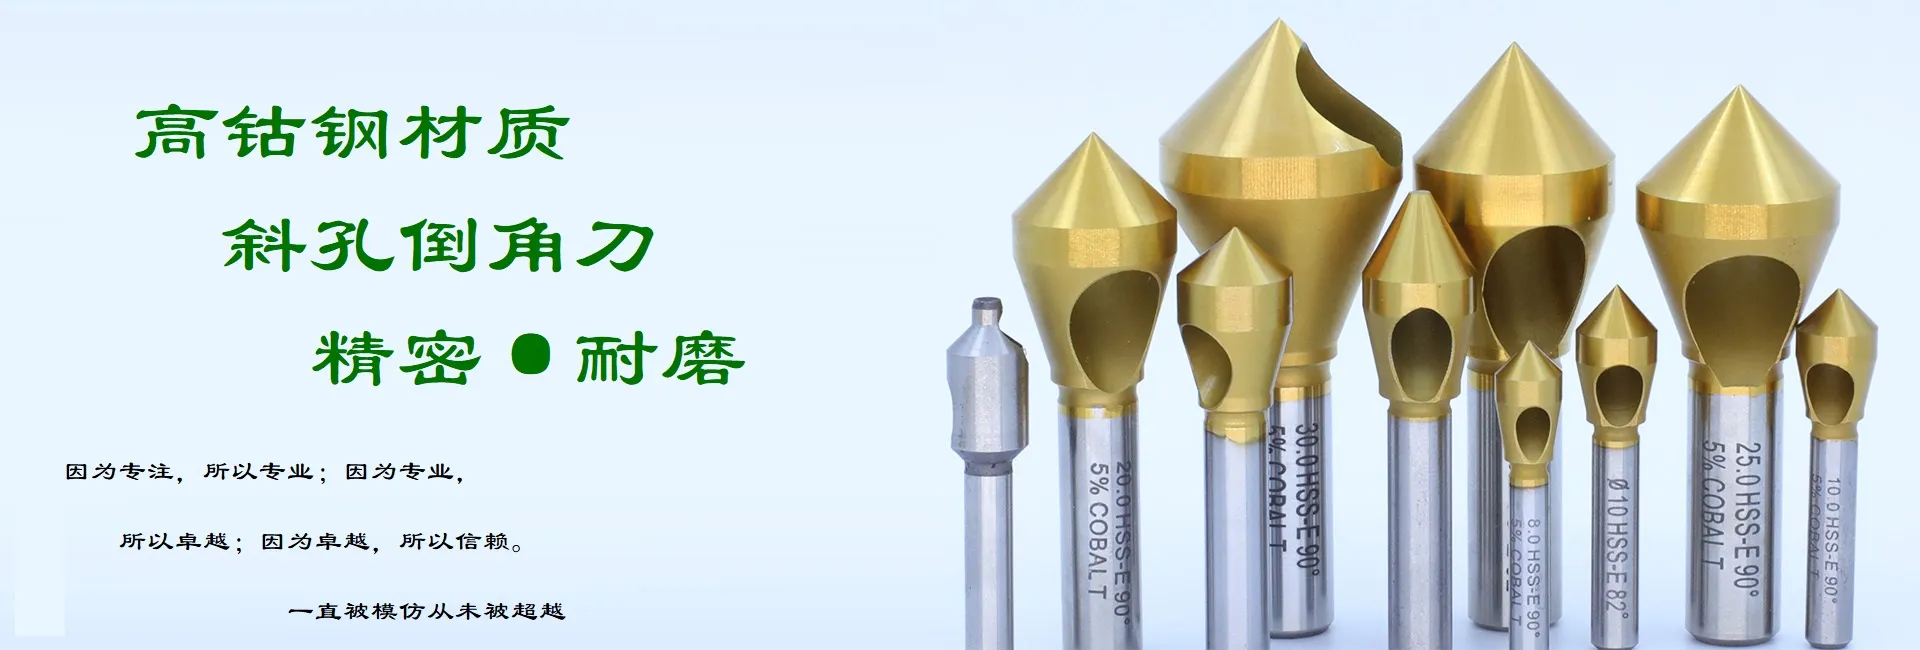
- 高钴高速钢(HSS-E,含钴5%):硬度HRC67以上,红硬性好,加工不锈钢和合金钢寿命是普通刀的3倍以上;
- 整体硬质合金:更硬更耐磨,但价格高、韧性差,撞一下就崩,一般用在高精度大批量场合。
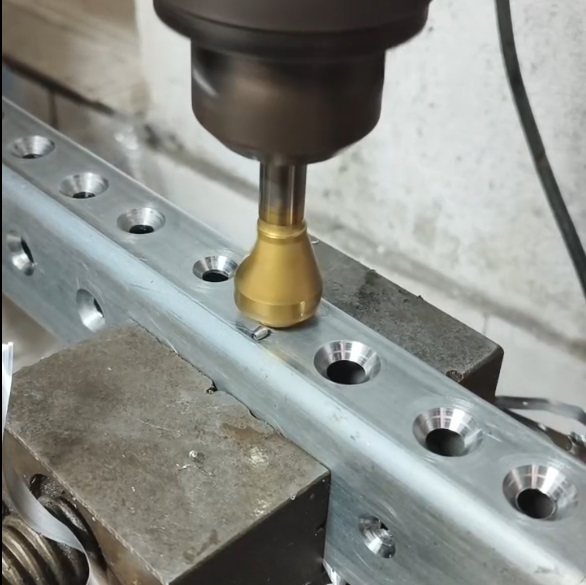
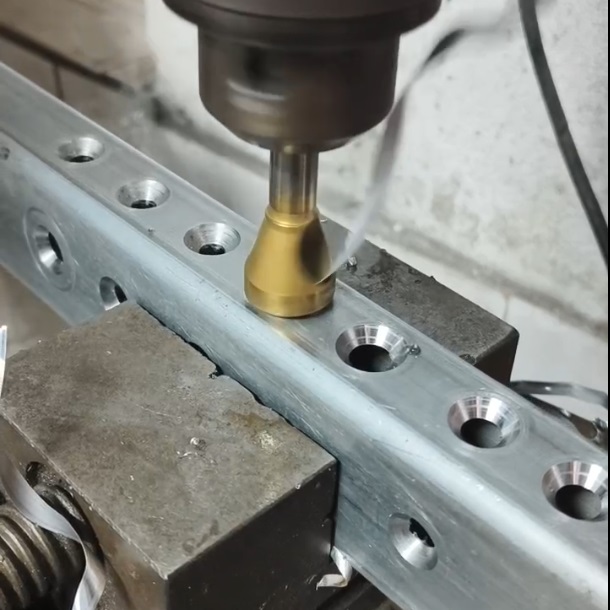
斜孔锪钻因为刀头角度特殊,材质好坏直接决定能不能加工不锈钢。便宜刀切不锈钢半小时就烫手,高钴钢连续加工不烧刃。这一项材质差价可能就有2-3倍。
二、规格:直径、角度、刃数都影响价格
同样叫斜孔锪钻,规格不同价格差很多:
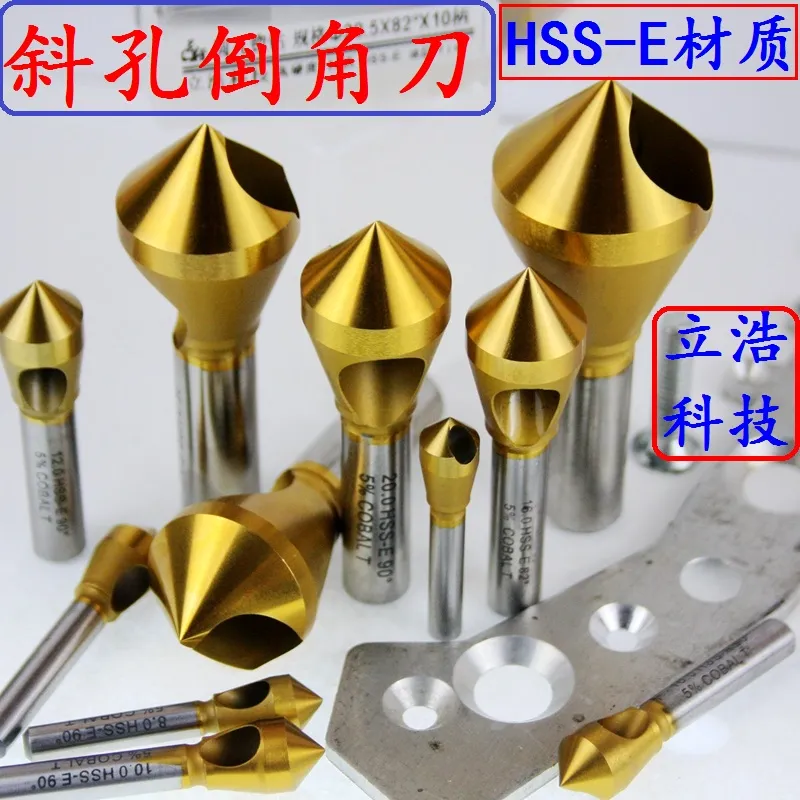
- 直径:小规格(ø6–ø10)便宜,大规格(ø20以上)贵,因为大直径刀具磨削难度大;
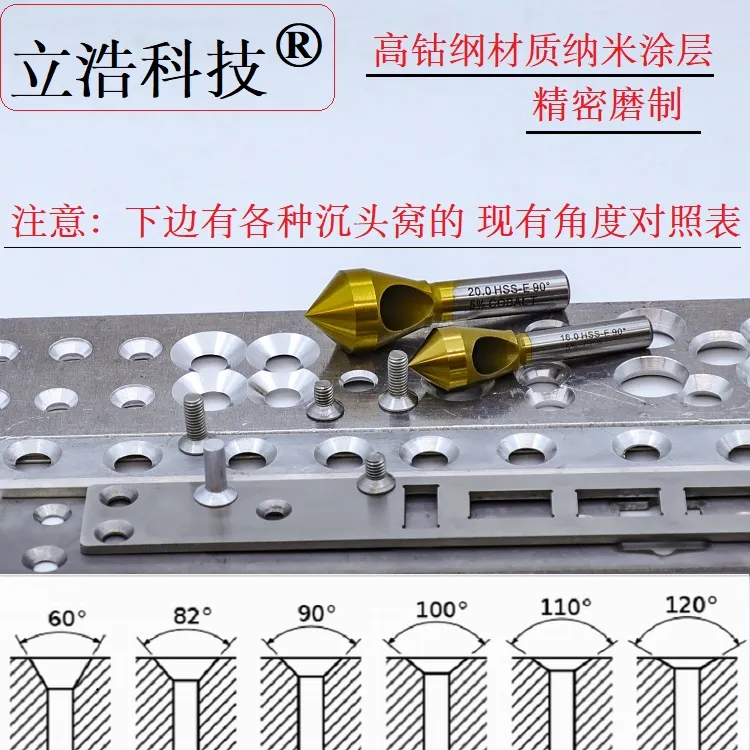
- 角度:90°标准角度便宜,120°、定制角度要单独调磨,贵20%-50%;
- 刃数:单刃便宜,三刃、多刃因为排屑和定心要求高,价格更高。
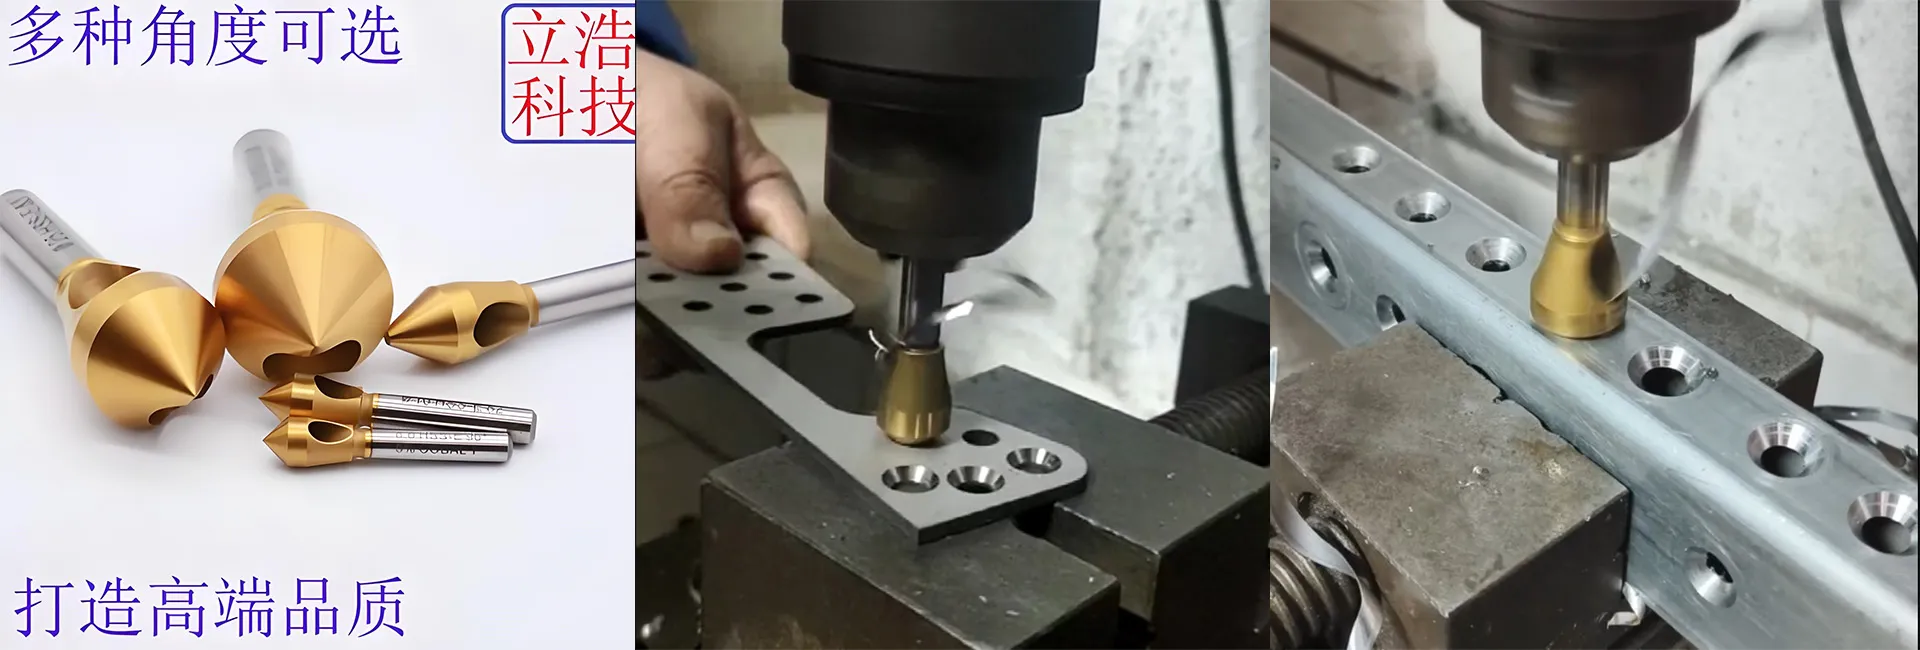
选规格不是越大越好,匹配你的螺丝头直径和预留孔才对。买大了浪费,买小了沉头窝盖不住螺丝头。
三、涂层:有没有涂层差一倍
涂层直接影响刀具寿命和加工质量:
- 无涂层:最便宜,但容易粘刀,切铝件粘刀严重,切不锈钢磨损快;
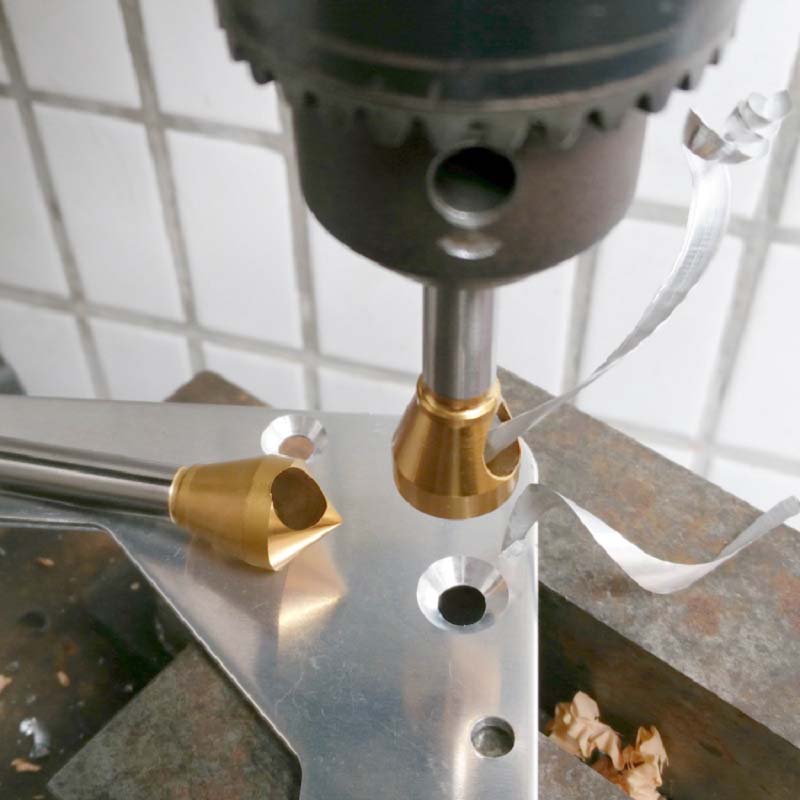
- TiN涂层(金黄色):通用涂层,耐磨有提升,价格中等;
- TiAlN涂层(紫黑色):PVD镀上去的,耐高温红硬性好,切不锈钢首选,寿命是无涂层的3-5倍;
- AlCrN涂层:更高级,适合高速加工和硬材料,价格也更高。
便宜刀基本无涂层,或者刷一层黄漆冒充TiN。真正的PVD涂层是镀上去的,不是刷漆,摩擦系数低、切铝不粘刀。
四、定制:非标规格单独报价
标准规格有现货,价格透明。但以下情况要定制:
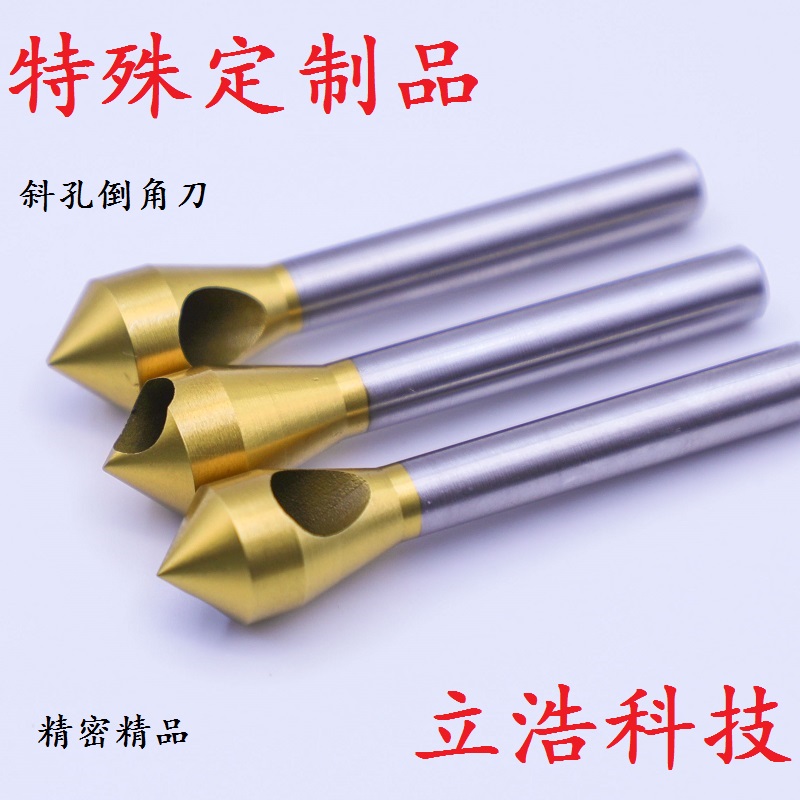
- 非标角度(不是90°/120°标准角度);
- 特殊直径(不在标准直径范围内);
- 特殊柄径(要配合你的刀柄或夹头);
- 批量大但要求特殊涂层或涂层厚度。
定制刀因为要单独调磨、单独热处理,起订量一般10把起,价格比标准刀贵30%-100%,但交期和精度更有保障。
五、别只看单价,算总成本
买刀和买倒角刀一样,不能只比单价:
- 便宜刀寿命短,三个月换一批,频繁调机停机;
- 便宜刀崩刃率高,打坏工件一件就几十上百块;
- 便宜刀切不锈钢毛刺大,后续人工去毛刺费时间。
算下来,用贵刀看着一次投入多,实际单件成本反而低。这也是为什么很多车间老板一开始图便宜买便宜刀,三个月后回来买好刀。
常见问题
Q:斜孔锪钻一般什么价位?
A:标准规格高钴钢+TiAlN涂层的,从十几块到几十块不等,看直径和角度。非标定制更贵。具体报价联系我们,给你规格参数就能报。
Q:为什么网上有的刀几块钱一把?
A:那种是普通高速钢无涂层,小厂磨削精度差,角度公差大。切铝件凑合能用,切不锈钢很快钝,而且崩刃风险高。批量生产不建议用。
Q:批量采购有优惠吗?
A:有的。标准规格常备库存,批量100把以上有阶梯价。长期合作客户可以谈年框价格。
Q:怎么判断刀好不好?
A:三点:看刃口(锋利无崩缺)、看涂层(均匀不是刷漆)、磨角度精度(±0.1°以内)。拿在手里看刀头有没有偏摆,切一个试件看毛刺大小。
本文由立浩科技整理。我们是东莞斜孔锪钻源头工厂,高钴钢+TiAlN涂层,标准规格有现货,非标可定制。需要选型和报价联系我们。