不锈钢沉头孔的加工方法与刀具选择
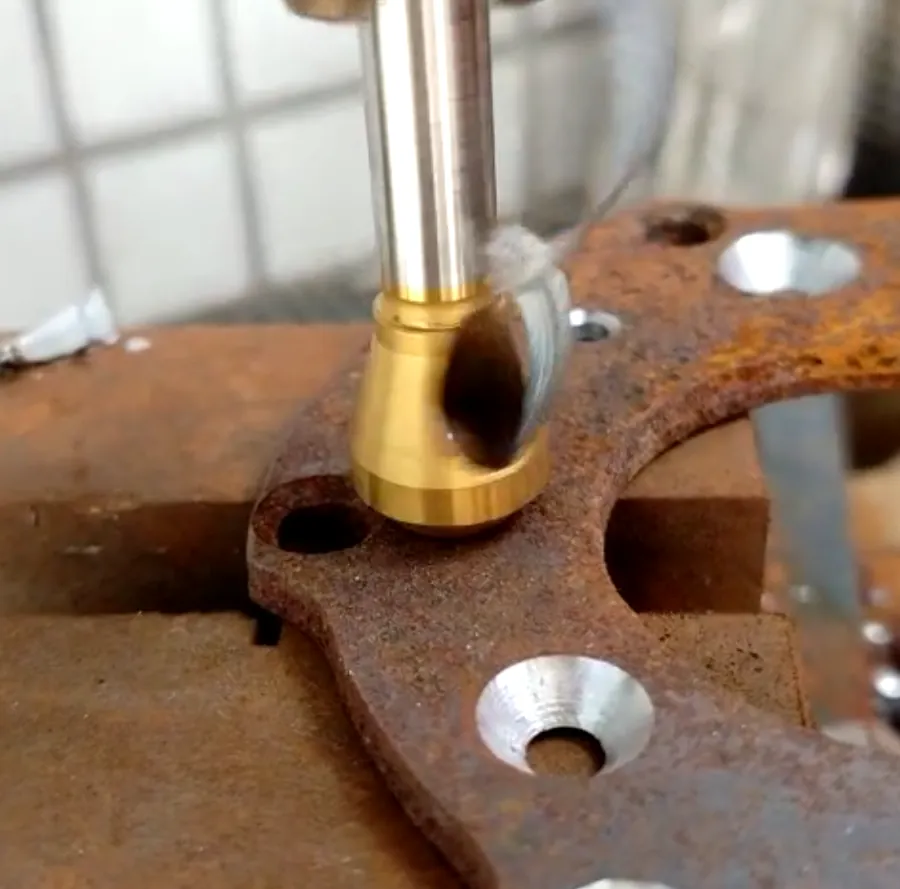
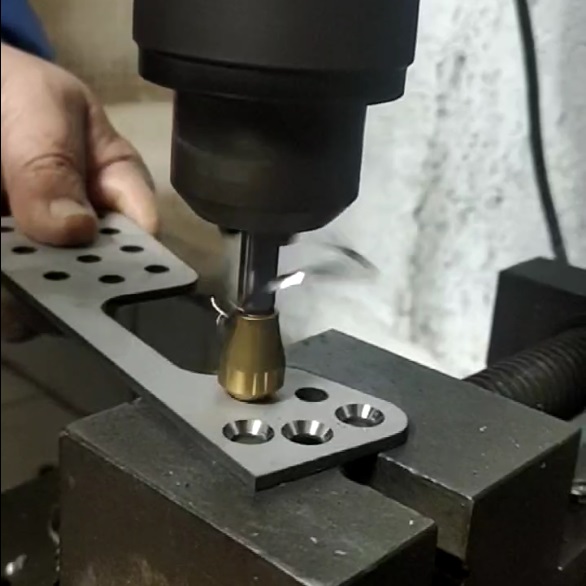
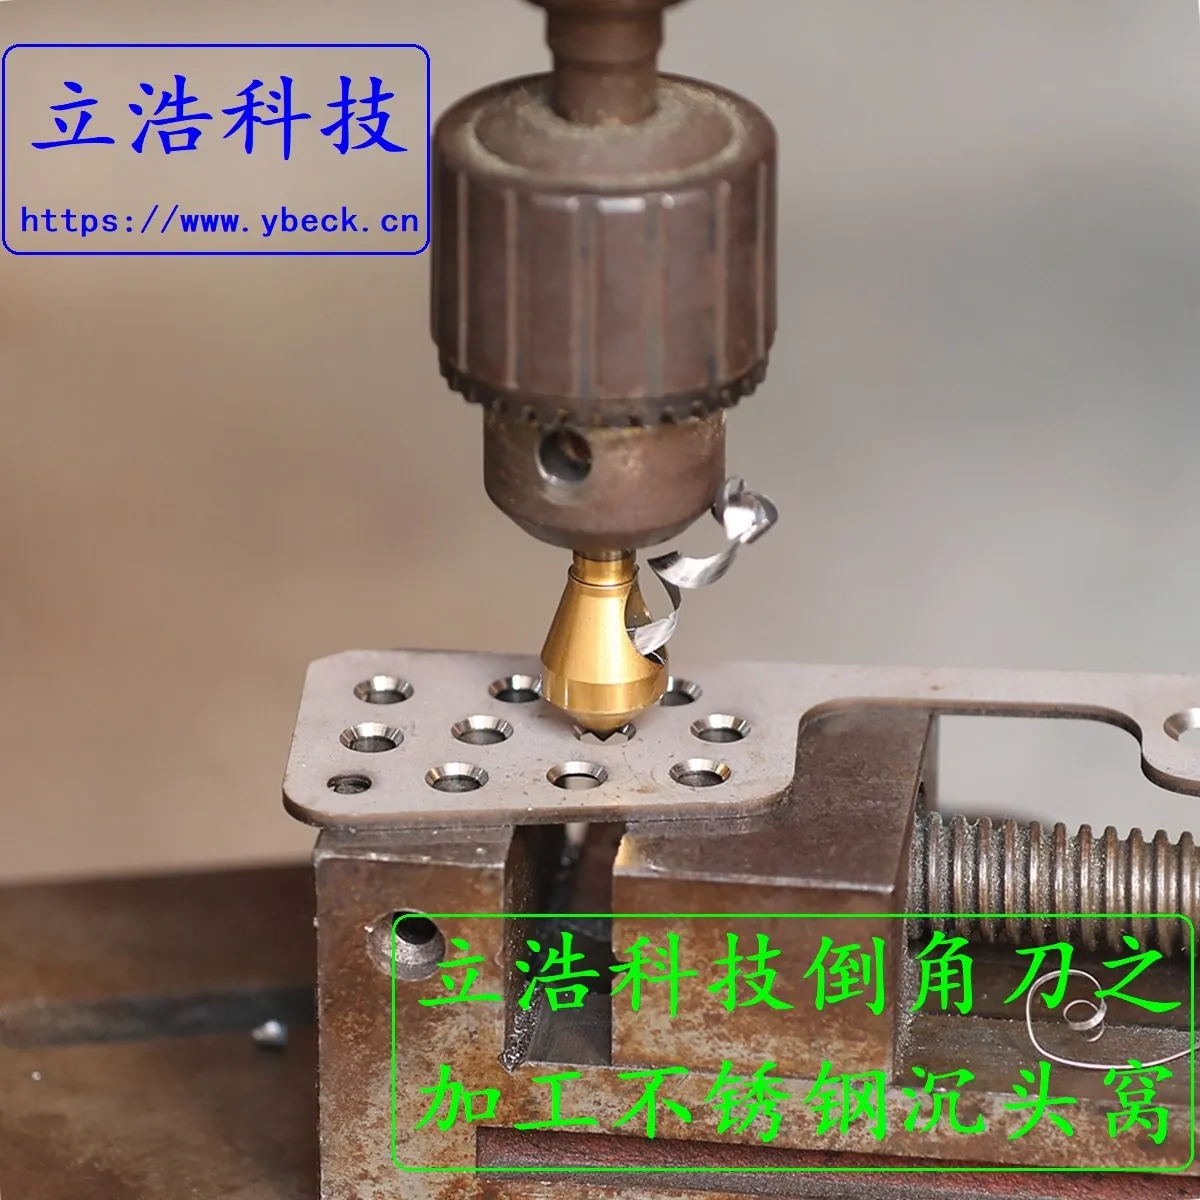
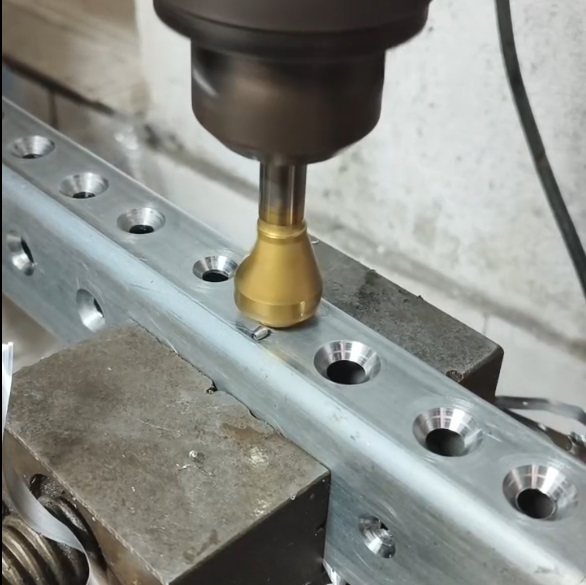
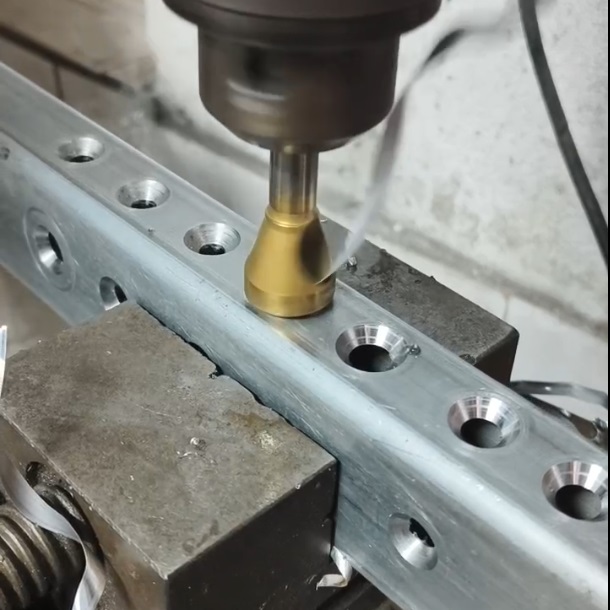
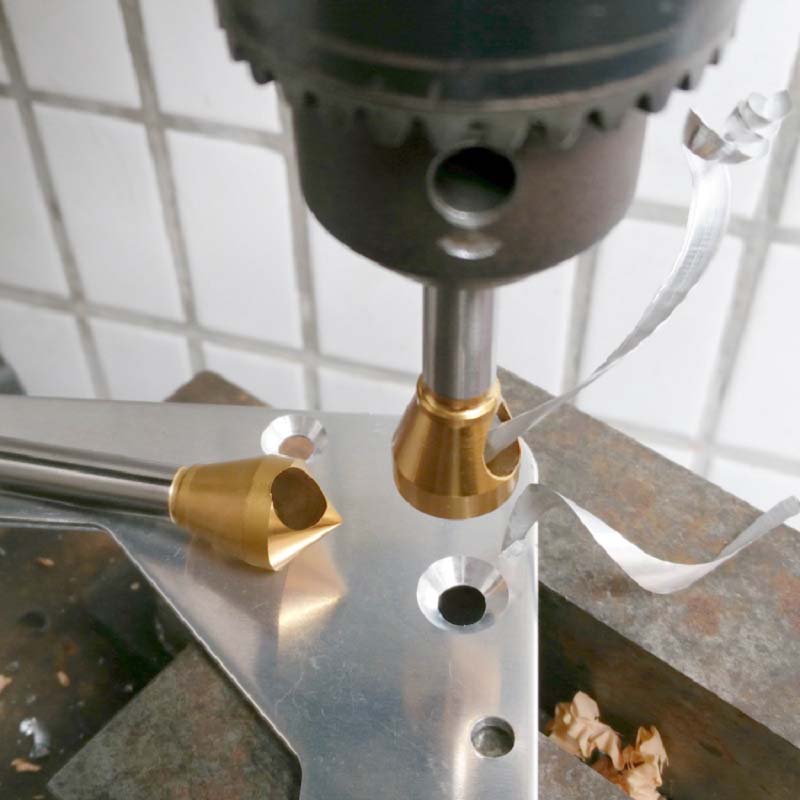
调整深度:使用钻床或铣床上的深度标尺和定位螺母,调整好刀具的进给深度,以确保沉头孔的深度与所需深度一致。 进行锪孔:启动设备,将刀具对准导孔并开始加工。在加工过程中,应保持适当的切削速度和进给量,避免刀具振动和过热。同时,注意控制切削深度,直至达到预定要求。
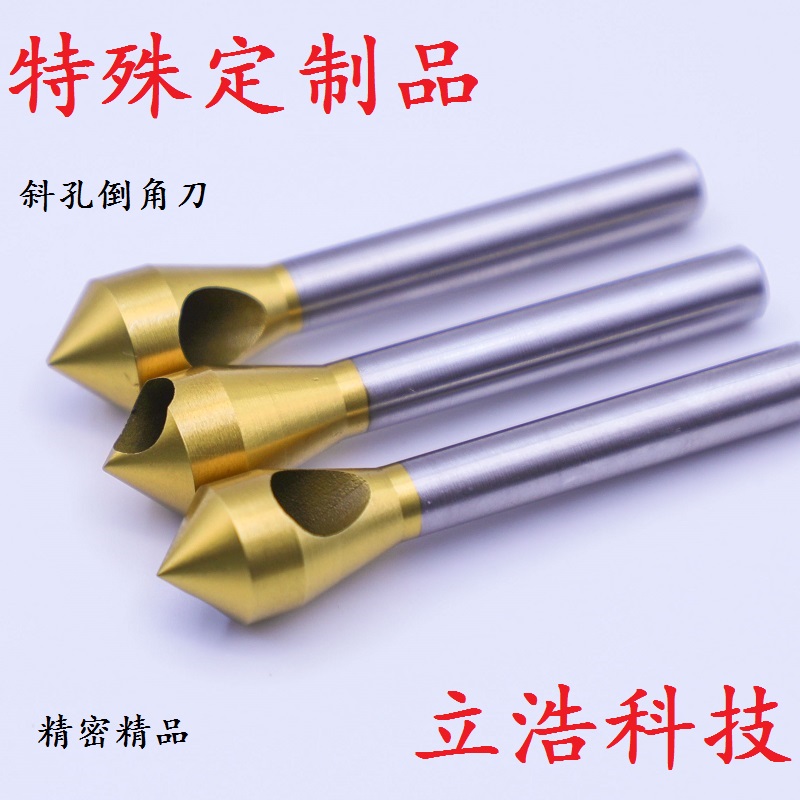
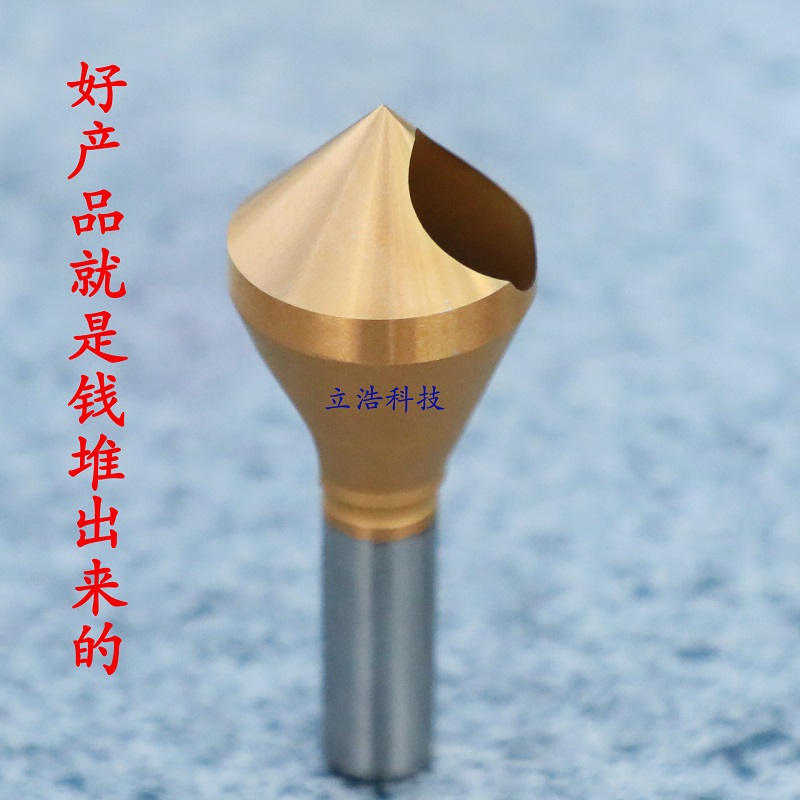
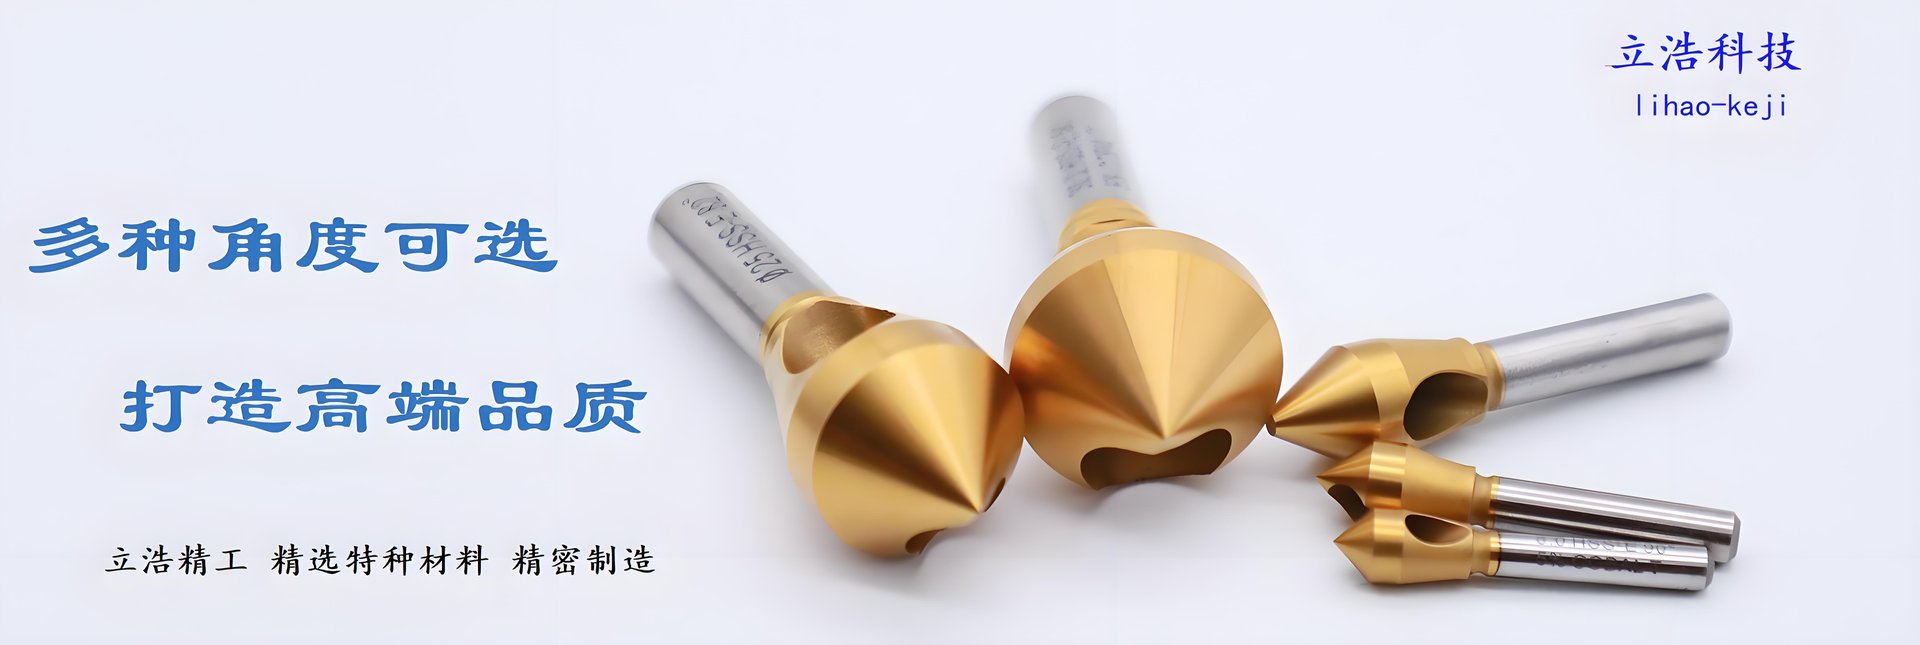
清理残渣:加工完成后,使用钳子或螺丝刀将沉头部分折断(如果使用的是可折断式刀具),并清理掉残渣和毛刺,以确保沉头孔的光洁度和精度。 二、刀具选择 在加工不锈钢沉头孔时,选择合适的刀具至关重要。以下是几种常用的刀具类型: 柱形锪钻:用于加工圆柱形沉头孔。这种刀具的切削刃为圆柱形,可以确保加工出的沉头孔具有规则的圆柱形形状。 锥形锪钻:用于加工锥形沉头孔。锥形锪钻的切削刃为锥形,可以根据需要加工出不同锥角的沉头孔。常见的锥角有60°、82°、90°、100°、110°、120°等。 端面锪钻:专门用于锪平孔口端面。这种刀具可以确保孔的端面与孔中心线垂直,提高加工精度。 在选择刀具时,除了考虑加工需求外,还应关注刀具的材质、硬度、耐磨性等性能指标。高钴钢合金和高速钢是两种常用的刀具材料,它们具有较高的硬度和耐磨性,适合加工不锈钢等硬质材料。 三、注意事项 切削速度和进给量:在加工不锈钢沉头孔时,应控制好切削速度和进给量,避免刀具振动和过热。切削速度一般为钻孔切削速度的1/2~1/3,进给量为钻孔的2~3倍。 刀具装夹:刀具装夹应牢固可靠,避免在加工过程中发生松动或脱落。同时,要确保刀具与主轴垂直,以保证加工精度。 冷却液:在加工过程中,应使用适当的冷却液进行冷却和润滑,以降低刀具温度和减少磨损。 检查与测量:加工完成后,应使用螺栓或螺丝检查沉头孔的尺寸和精度,确保满足设计要求。 综上所述,不锈钢沉头孔的加工需要选择合适的刀具和加工方法,并严格控制加工过程中的各项参数。通过科学合理的加工流程和刀具选择,可以确保加工出高质量的不锈钢沉头孔。
💡
总结
通过本文的详细介绍,相信您对锪钻、沉头孔的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。
立浩科技拥有十余年锪钻研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。
需要倒角刀选型建议?
立浩科技专业技术团队为您解答,48小时内响应。支持非标定制,全规格覆盖60°-120°。
📞 立即咨询 🧮 参数计算器 📋 规格手册下载
📱 销售热线:15818389531(微信同号) | 📍 地址:广东省东莞市长安镇