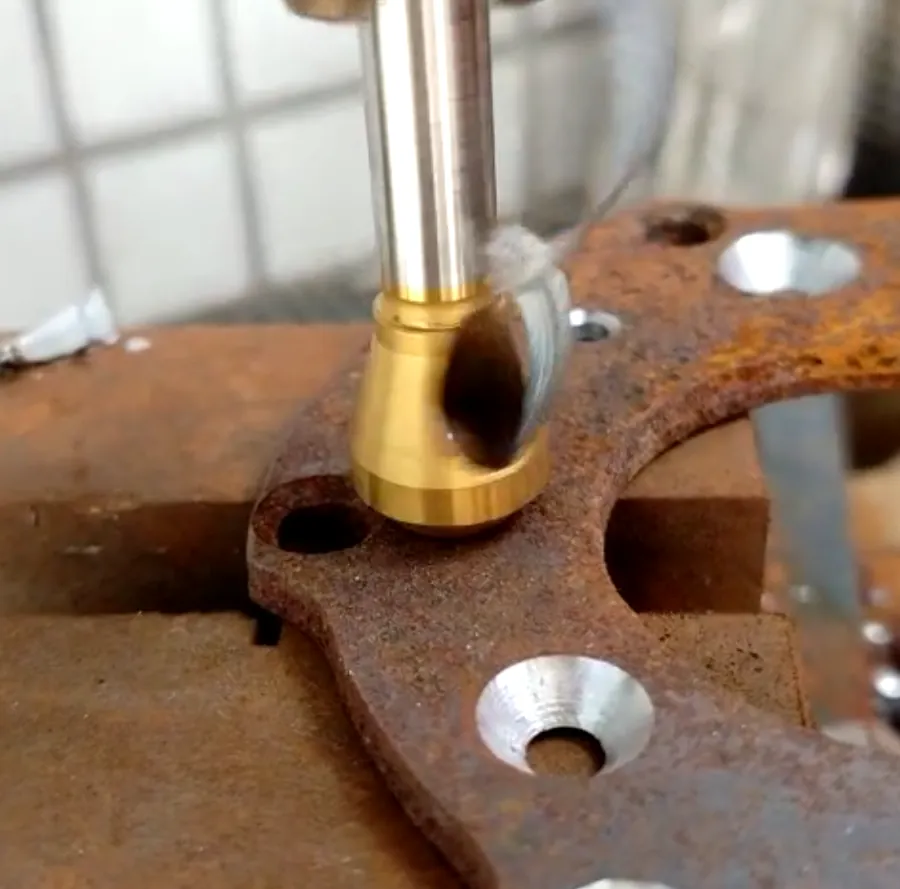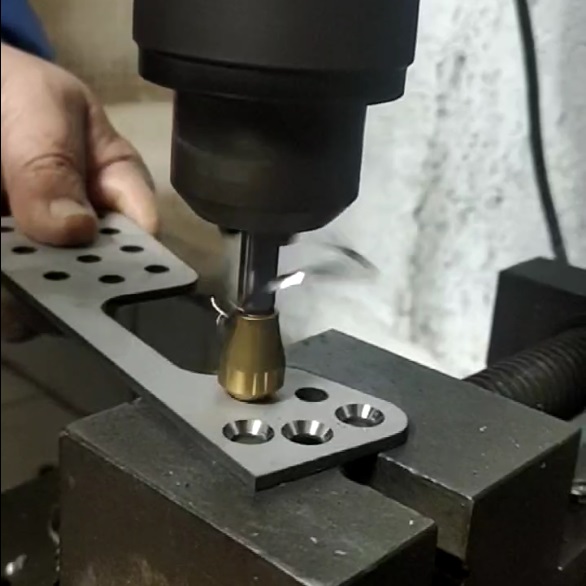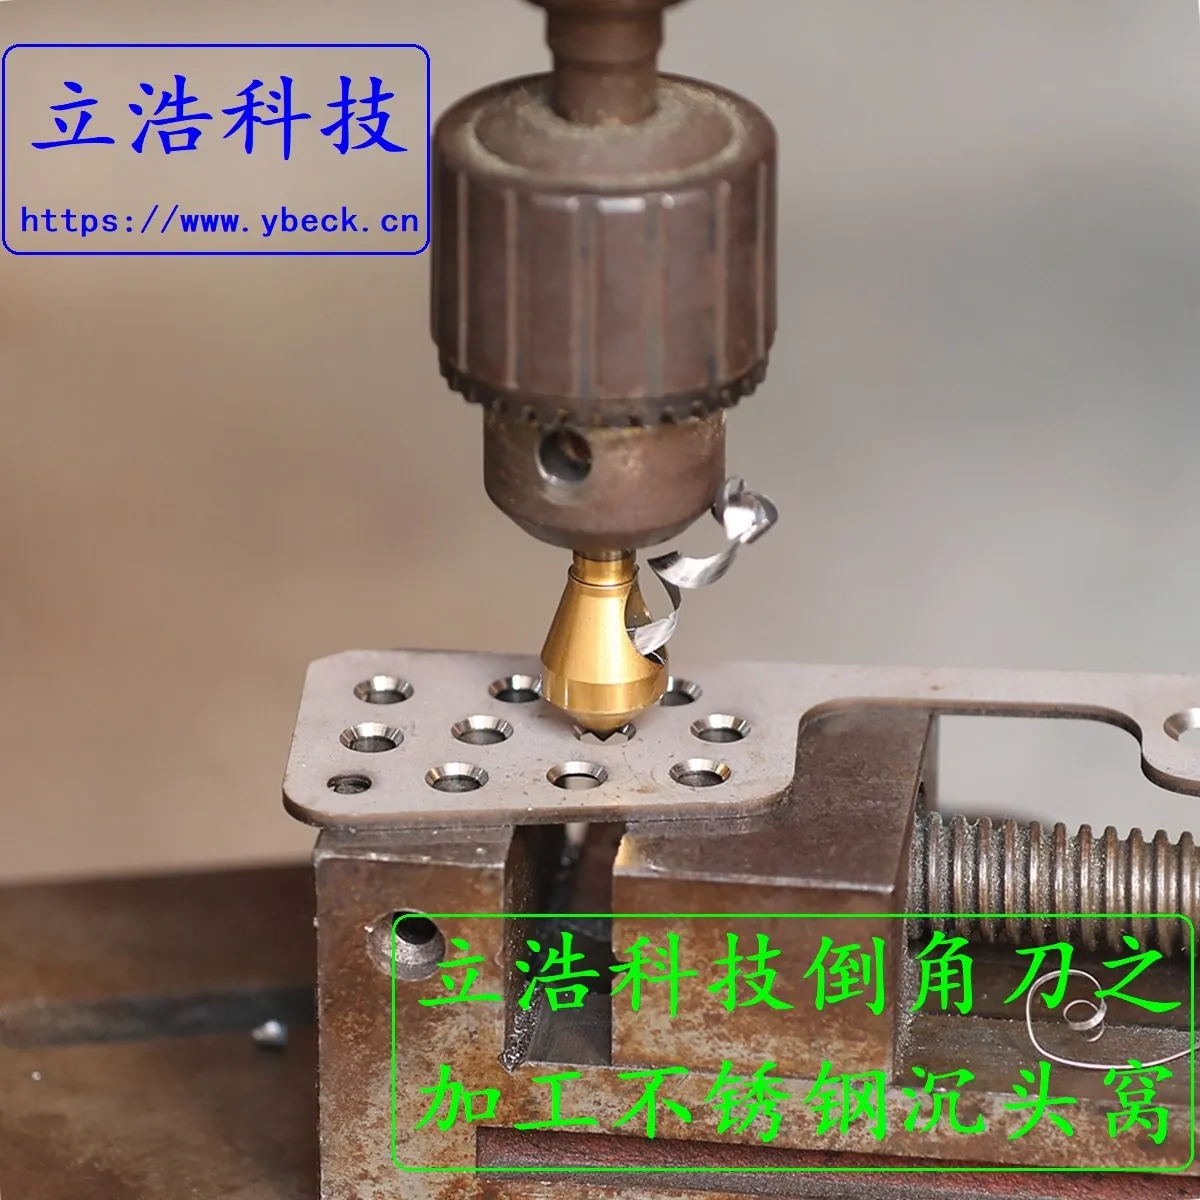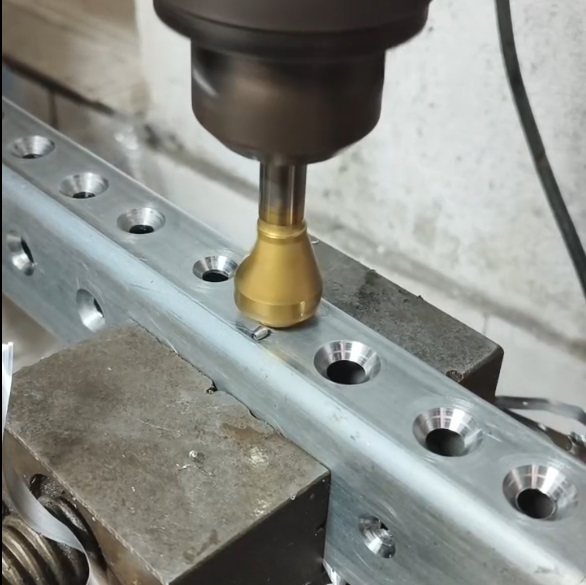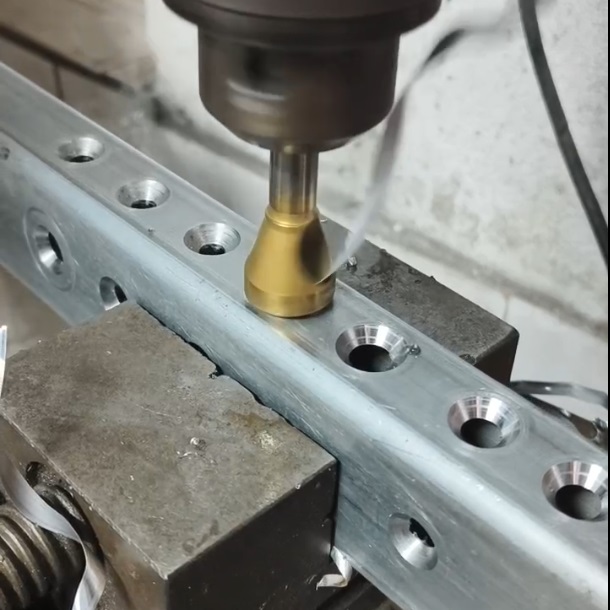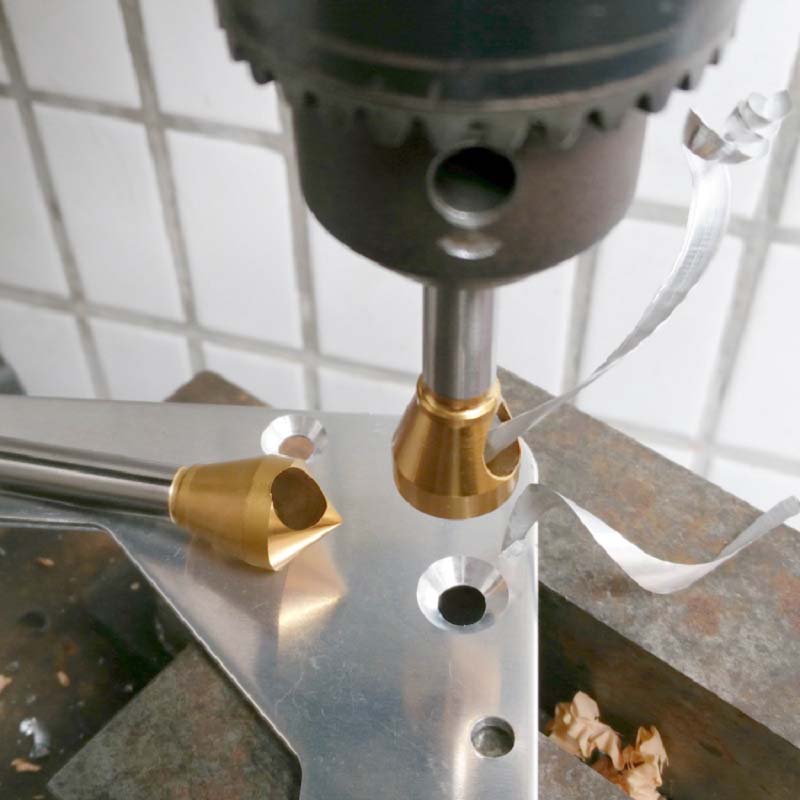
很多用户在使用倒角刀时会发现,新买的刀具前几件加工效果很好,但很快就出现崩刃或磨损加剧。这往往与刃口状态有关。 刃口钝化 是提高倒角刀耐用度的关键工艺,却常被忽视。 立浩科技 十几年专注倒角刀研发制造,深知刃口处理的重要性,采用精密钝化技术,使刀具既锋利又不易崩刃,寿命显著提升。 随着制造业的不断发展,对倒角刀的要求也越来越高。很多加工企业在选择和使用倒角刀时常常遇到各种问题。本文系统介绍倒角刀刃口钝化技术:为什么立浩的刀具更耐用,为您提供专业的参考和建议。
刃口钝化(也叫刃口倒圆、刃口强化)是通过机械或化学方法,将磨削后的锋利刃口微量去除,形成一个微小的圆弧(R0.01-R0.05mm)或小棱面。钝化后的刃口看起来不如新磨的锋利,但实际切削性能和耐用度大幅提升。 磨削后的刃口在显微镜下观察,存在许多微观锯齿和微裂纹,这些缺陷在切削过程中会迅速扩展,导致崩刃和快速磨损。钝化处理消除了这些缺陷,使刃口更加均匀、光滑、坚固。
二、钝化对倒角刀性能的影响
1. 减少崩刃
未钝化的刃口微观上有许多微小缺口,切削时应力集中在这些缺口处,容易引发崩刃。钝化后的圆弧刃口分散了切削力,显著降低崩刃风险。立浩科技测试表明,适当钝化的倒角刀崩刃率降低60%以上。
2. 提高耐磨性
钝化刃口的接触面积更大,单位面积压力减小,磨损更均匀。同时,钝化后的刃口更容易形成稳定的积屑瘤保护层,减少刀具与工件的直接摩擦。测试显示,钝化后的倒角刀寿命提升30%-50%。
3. 改善表面质量
未钝化的刃口微观锯齿会在工件表面留下细微划痕,影响表面粗糙度。钝化后的光滑刃口切削更平稳,表面质量更稳定,Ra值可降低一个等级。
4. 提升涂层附着力
对于带涂层的倒角刀,钝化处理能显著提升涂层与基体的结合力。锋利的刃口涂层容易剥落,钝化后的刃口涂层更牢固,涂层寿命延长。
三、立浩科技的钝化工艺
立浩科技十几年专注倒角刀制造,在刃口钝化方面形成了独特的工艺体系:
1. 钝化量精准控制
不同材质、不同用途的倒角刀,最佳钝化量不同。立浩科技根据经验建立了钝化参数数据库: 普通高速钢倒角刀:R0.02-0.03mm M35高钴钢倒角刀:R0.025-0.035mm M42高钴高速钢倒角刀:R0.03-0.04mm 加工不锈钢:适当加大钝化量,减少粘刀 加工铝合金:减小钝化量,保持锋利
2. 多步钝化工艺
立浩科技采用粗钝化+精钝化两步工艺,先去除磨削毛刺和微裂纹,再精细修整刃口形状,确保刃口均匀一致。钝化后进行100%刃口检测,不合格品返工处理。 ▲ 技术百科 - 立浩科技产品展示
3. 钝化与涂层配合
对于带TiN、TiAlN等涂层的倒角刀,立浩科技在涂层前进行钝化处理,确保涂层与基体紧密结合。涂层后再进行微量光整处理,去除涂层表面的颗粒,获得最佳切削状态。
四、钝化量过大或过小的问题
钝化状态 表现 原因 钝化不足 易崩刃、初期磨损快 刃口仍有微裂纹和锯齿 钝化适中 刃口坚固、磨损均匀、寿命长 最佳状态 钝化过度 切削力增大、表面粗糙、发热 刃口变钝,切削不顺畅 立浩科技通过大量试验,确定了每种产品的最佳钝化范围,既保证刃口强度,又保持切削锋利。
五、如何判断倒角刀是否经过钝化
肉眼观察 :未钝化的刃口在光线下有发亮的白线,钝化后呈均匀的暗色 手感测试 :用手指轻触刃口,未钝化的有明显刮手感,钝化后手感平滑 放大镜观察 :10倍放大镜下,钝化刃口呈均匀圆弧,未钝化的有锯齿 切削测试 :钝化好的刀具前几件不会突然崩刃,磨损平稳
六、立浩科技的品质承诺
十几年的专注,让立浩科技深知每一个细节对刀具性能的影响。刃口钝化虽然只是一道小工序,但我们坚持做到极致: 每支倒角刀都经过钝化处理,不省略任何工序 钝化参数经过反复验证,针对不同材质优化 钝化后100%检测,确保刃口质量 持续优化钝化工艺,提升 刀具寿命 选择立浩科技高钴高速钢倒角刀,体验精密钝化工艺带来的超长寿命和稳定加工。我们以十几年的专业专注,为您打造每一支高品质刀具。
总结
以上就是关于刃口钝化技术为什么立浩的刀具更耐用的全部内容。选对倒角刀,不仅能提升 加工效率 ,还能降低成本、提高产品质量。 如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案! 📚 相关文章推荐 • 立浩五金科技公司发展历程 205次阅读
• 倒角刀的国家标准与质量检测标准解读 100次阅读 • 倒角刀修磨与再利用:立浩科技刀具全生命周期服务 84次阅读 • 机械加工刀具选择与使用指南:从入门到精通 73次阅读 • 刀具批发渠道与采购策略:如何高效采购五金刀具 70次阅读
总结
通过本文的详细介绍,相信您对倒角刀的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。 立浩科技拥有十余年倒角刀研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。