在实际生产中,很多用户对倒角刀的认识还不够深入,导致选型不当或使用方法有误,影响加工质量和刀具寿命。本文详细讲解工件材质对倒角刀使用寿命的影响机制,助您避坑增效。
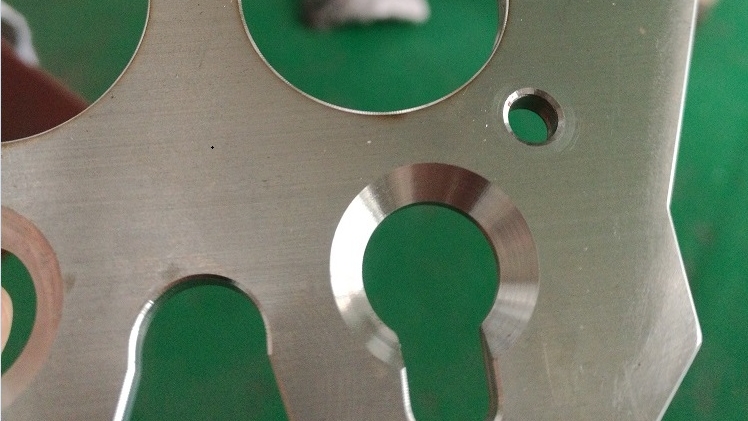
加工振纹、刀具磨损、尺寸超差...这些问题是不是让你头疼?
这篇文章就来帮你彻底搞懂工件材质对使用寿命的影响机制相关的所有问题,看完就能直接用!
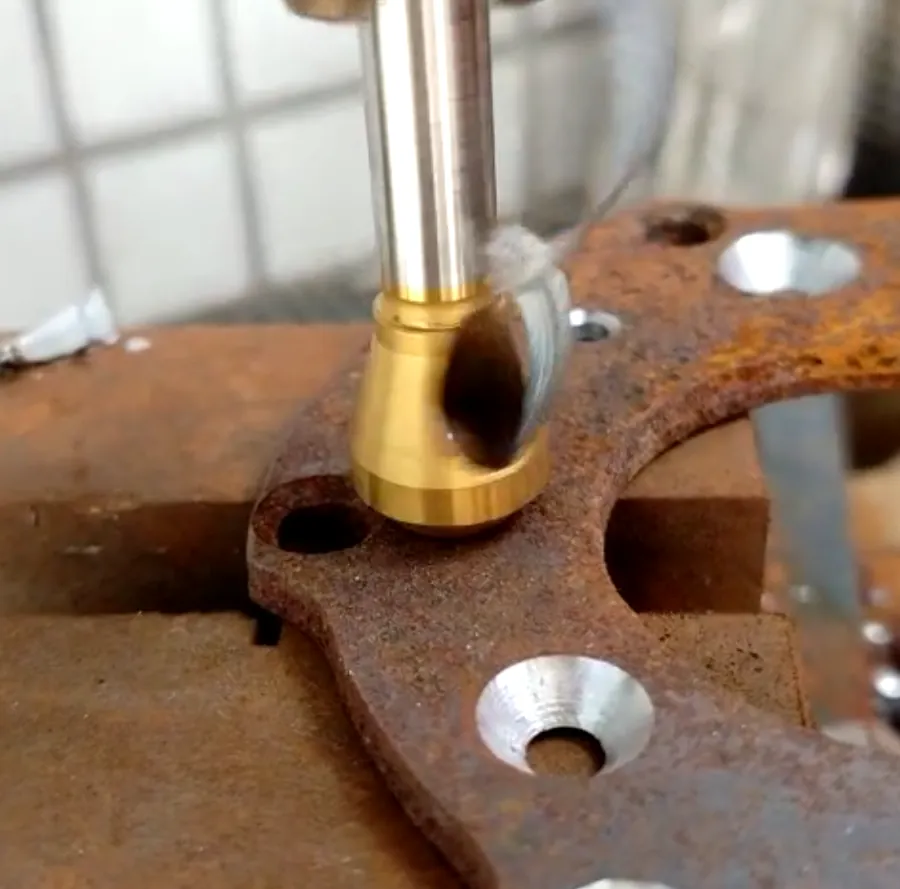
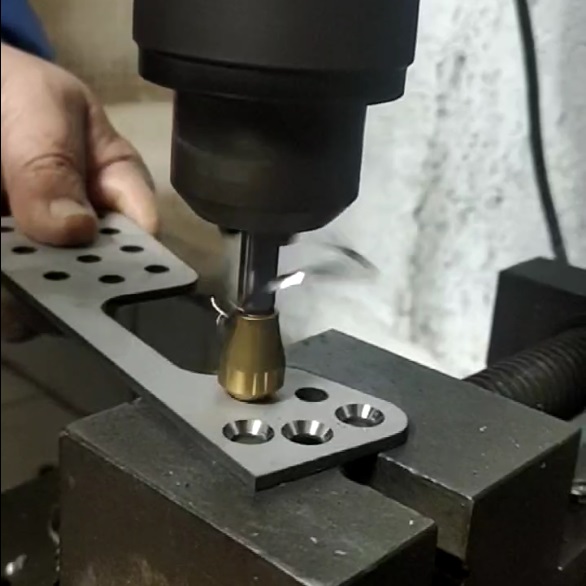
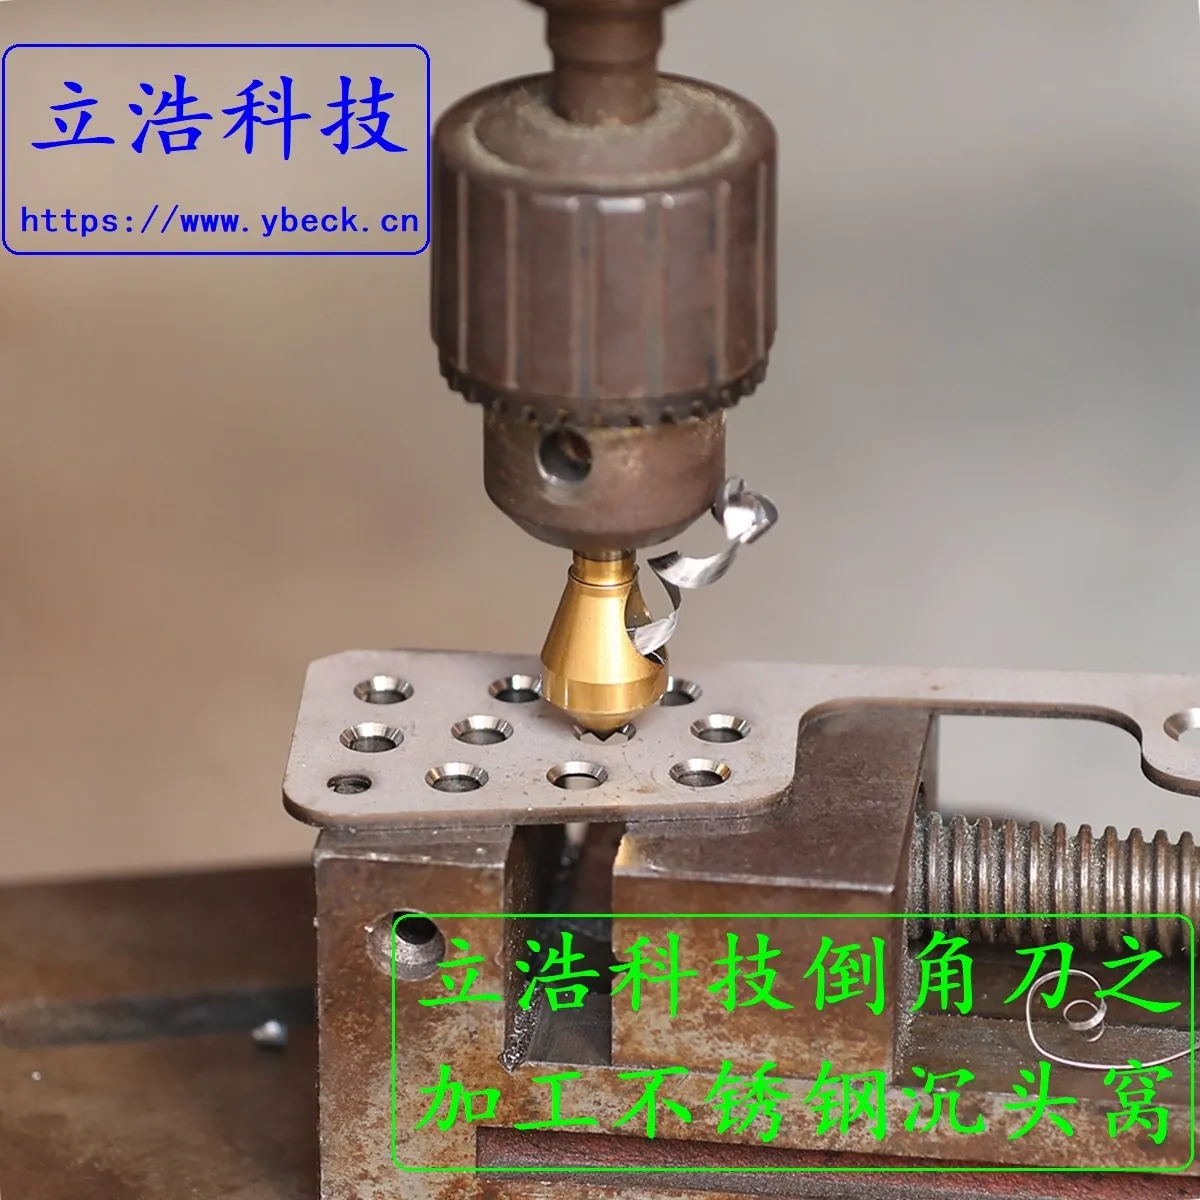
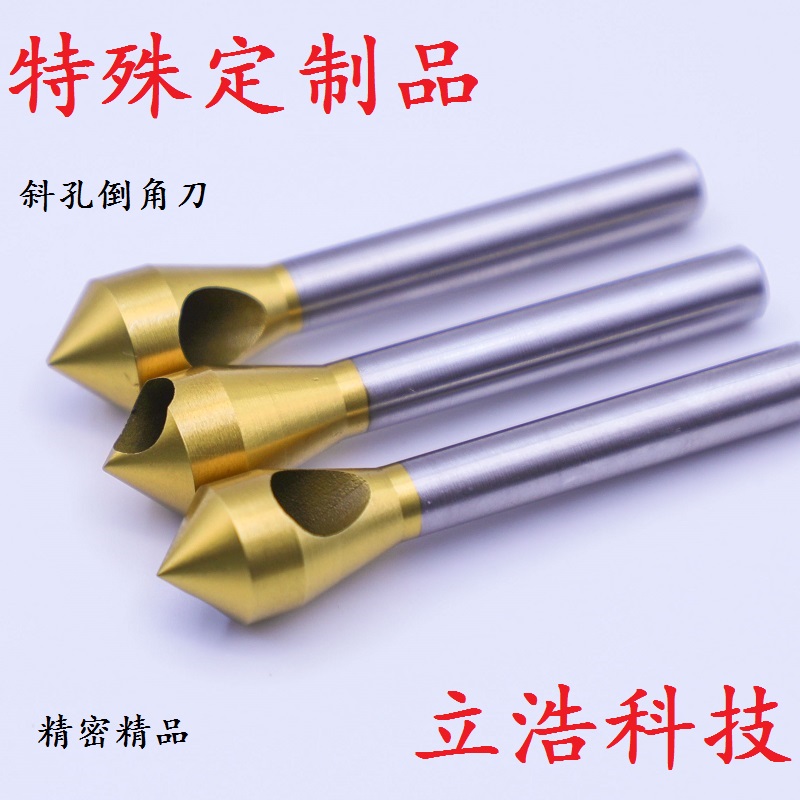
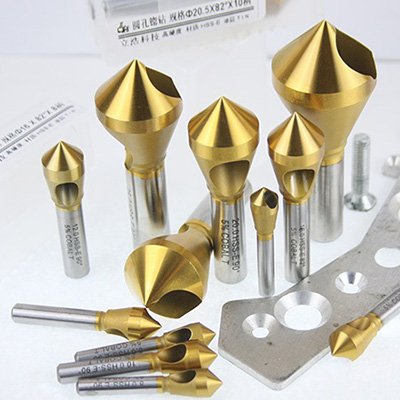
▲ 技术百科 - 立浩科技倒角刀产品展示
工件材料的硬度、强度、导热系数、加工硬化特性,是决定刀具磨损速率的基础前提。
材质特性直接决定切削过程中的塑性变形量、摩擦强度与产热效率,不同材料的刀具损耗差异显著。
- 不锈钢加工:不锈钢导热系数仅为普通碳钢的1/3,切削过程中塑性变形程度大,大量切削热无法通过切屑快速导出,反而集中在刀尖与工件的接触区域。
激光、等离子切割后的不锈钢工件,切口边缘会形成硬度远超母体材料的硬化层,进一步放大切削负荷。
- 镍基合金加工:航空航天领域应用的镍基合金,韧性高且导热性更差,切削过程中产生的热量几乎全部被刀具吸收,进一步加剧热损耗速率。
加工这类材料时,刀尖区域的温度会在短时间内攀升至较高水平,加速刀具材料的氧化磨损与扩散磨损。
- 淬火钢加工:硬度较高的淬火钢,精加工单次切深需严格控制在0.5mm以内,超出这一限值会大幅增加刀具破损概率。
材料本身的硬质点也会在切削过程中对刃口形成磨粒磨损。
立浩科技高钴高速钢倒角刀,采用HSS-E含钴高速钢(Co5-8%)材质,硬度达HRC67°,针对不锈钢、高温合金等难加工材料做了专项优化,在同等工况下使用寿命是普通碳钢倒角刀的3倍以上。
总结
以上就是关于工件材质对使用寿命的影响机制的全部内容。
选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。
如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!
立浩科技专业工程师团队为你提供一对一选型指导和技术支持。
- 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案!
📚 相关文章推荐
总结
通过本文的详细介绍,相信您对倒角刀的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。
立浩科技拥有十余年倒角刀研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。