对,这个说法更准确,关键要把三个“斜”分清楚:
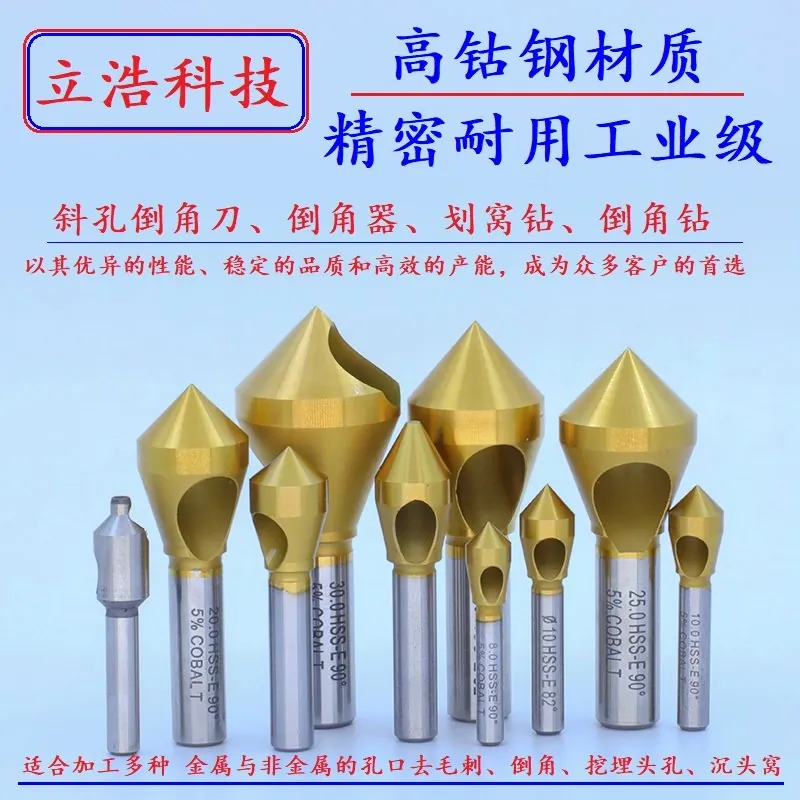
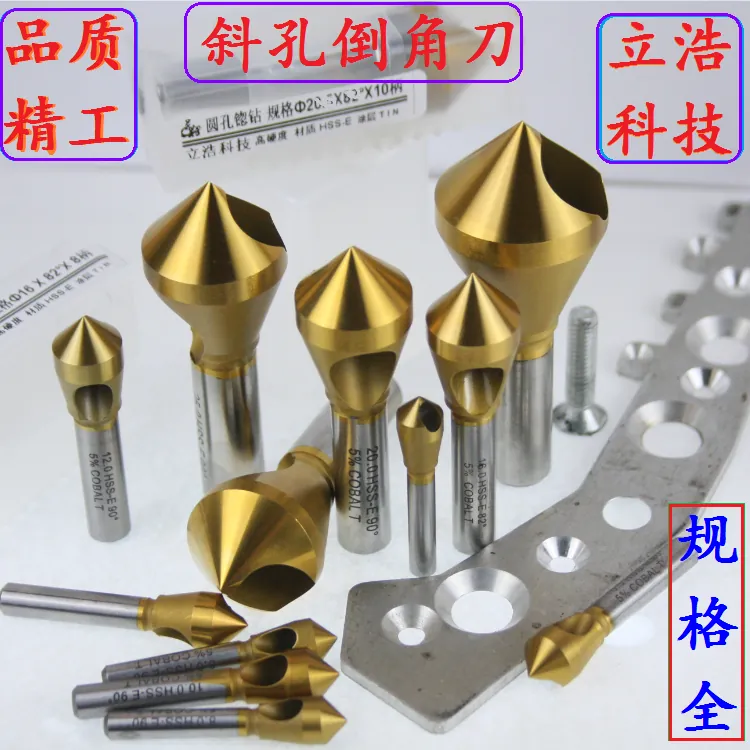
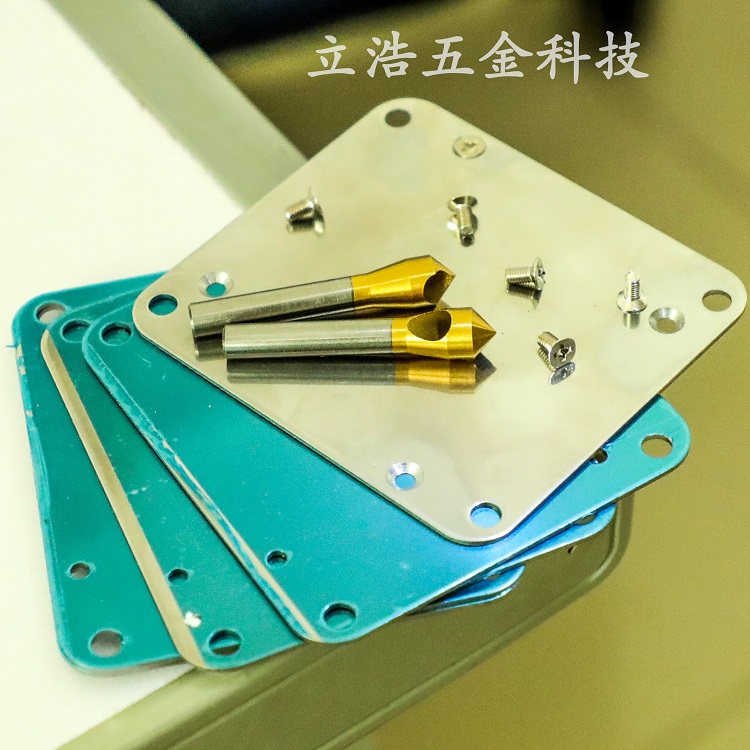
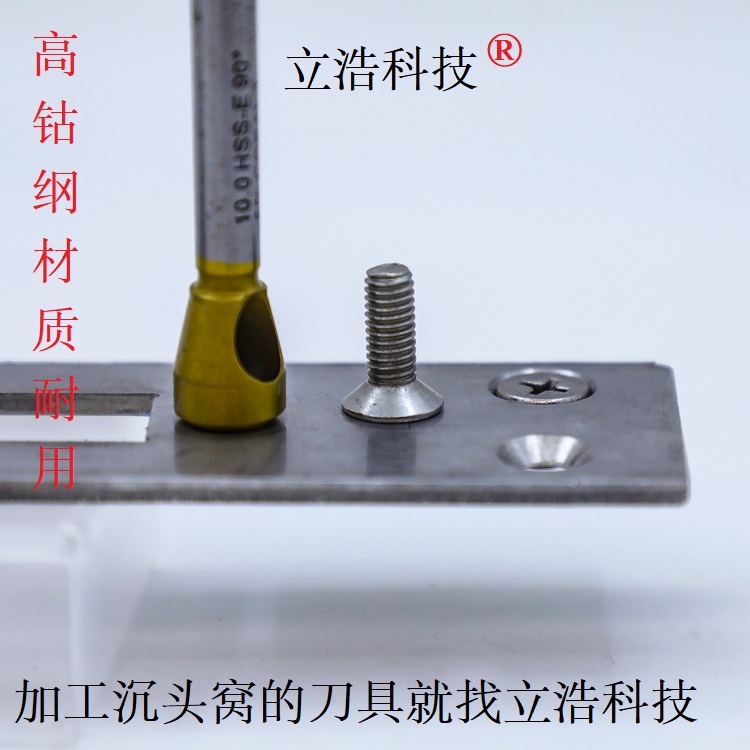
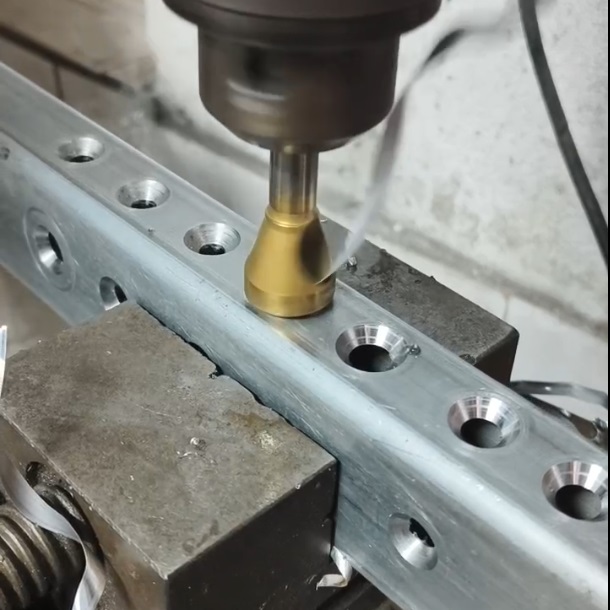
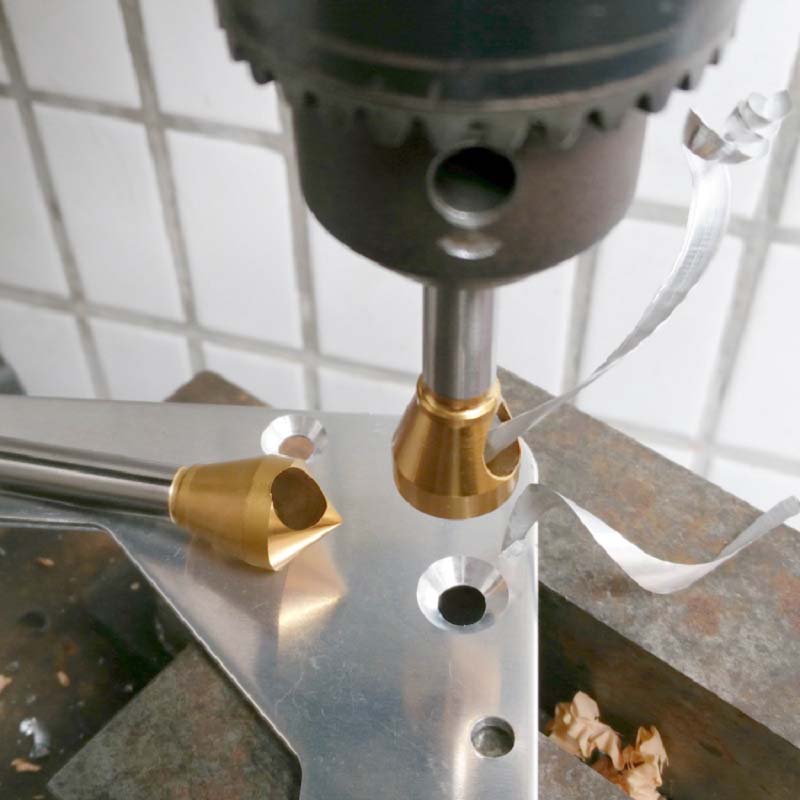
1. **斜孔在刀具上**:斜孔锪钻的“斜孔”,是刀头构造上开的一个斜孔,是排屑通道,不是工件要加工出来的斜孔。 2. **不是在工件上打斜孔**:它不是斜孔钻,不负责在工件上钻一个倾斜的孔。 3. **不是加工斜面的刀具**:它不负责铣斜面、铣坡口。它的本职还是倒角刀、锪钻那一类,用来给孔口去毛刺、倒角、加工螺丝沉头窝。工件表面是斜面时,它也能用来加工孔口的沉头窝,但它不是把工件加工出斜面的刀。
说得再通俗一点:
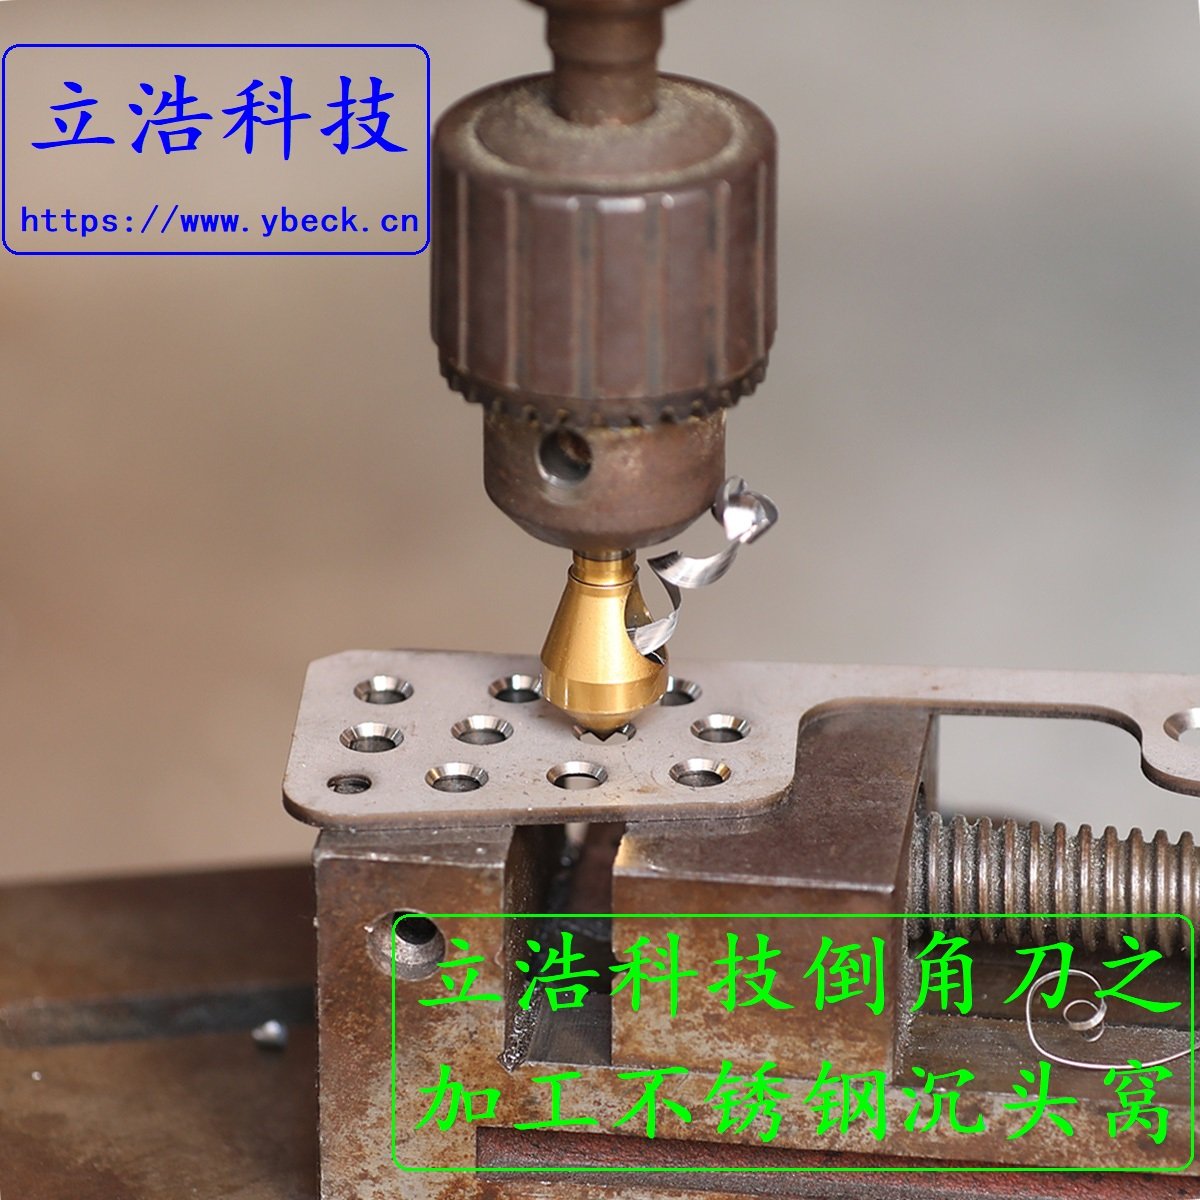
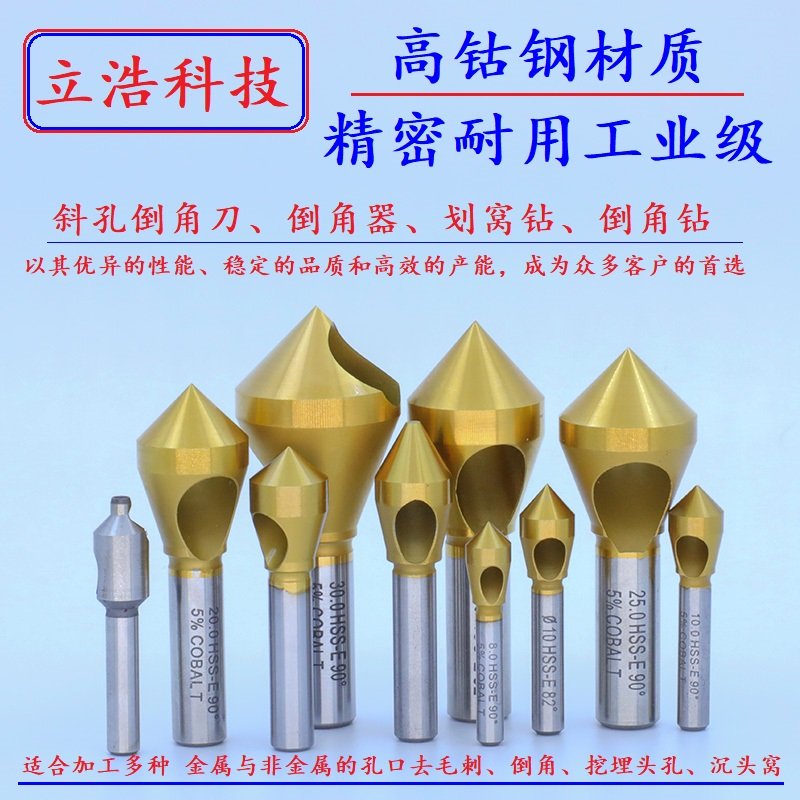
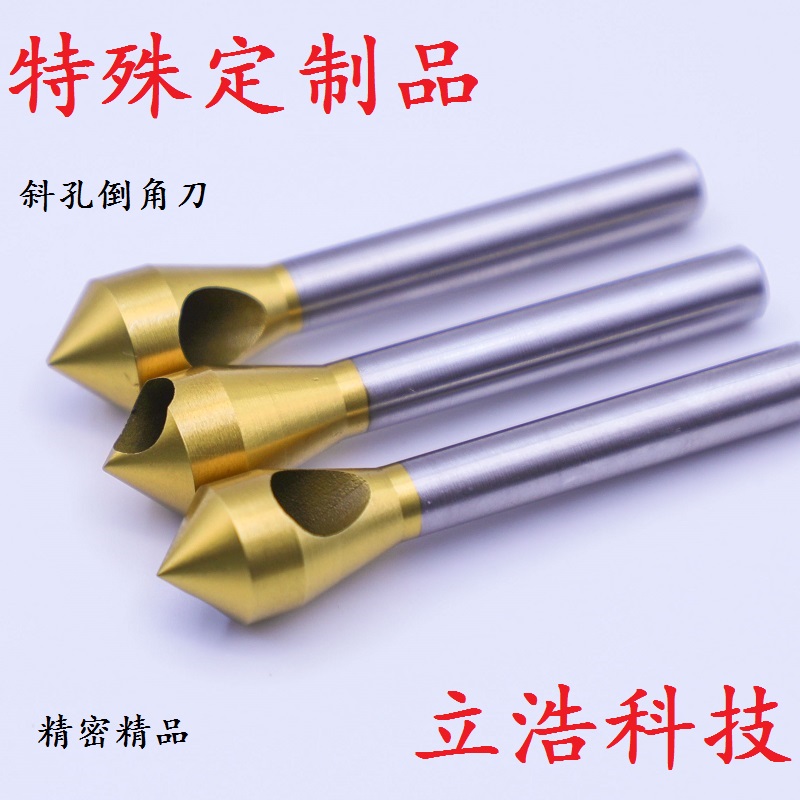
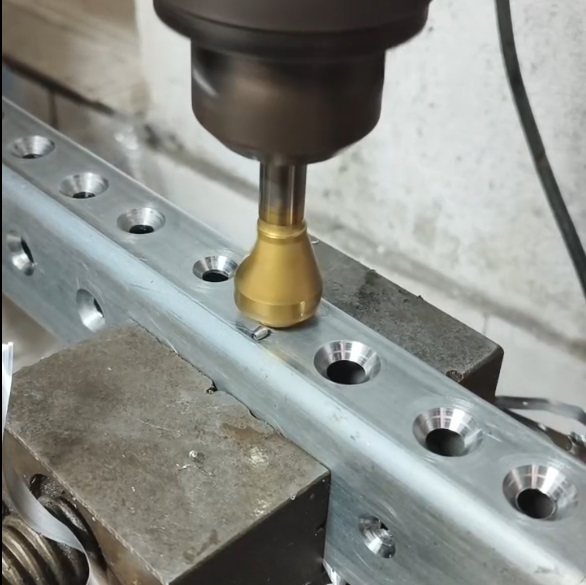
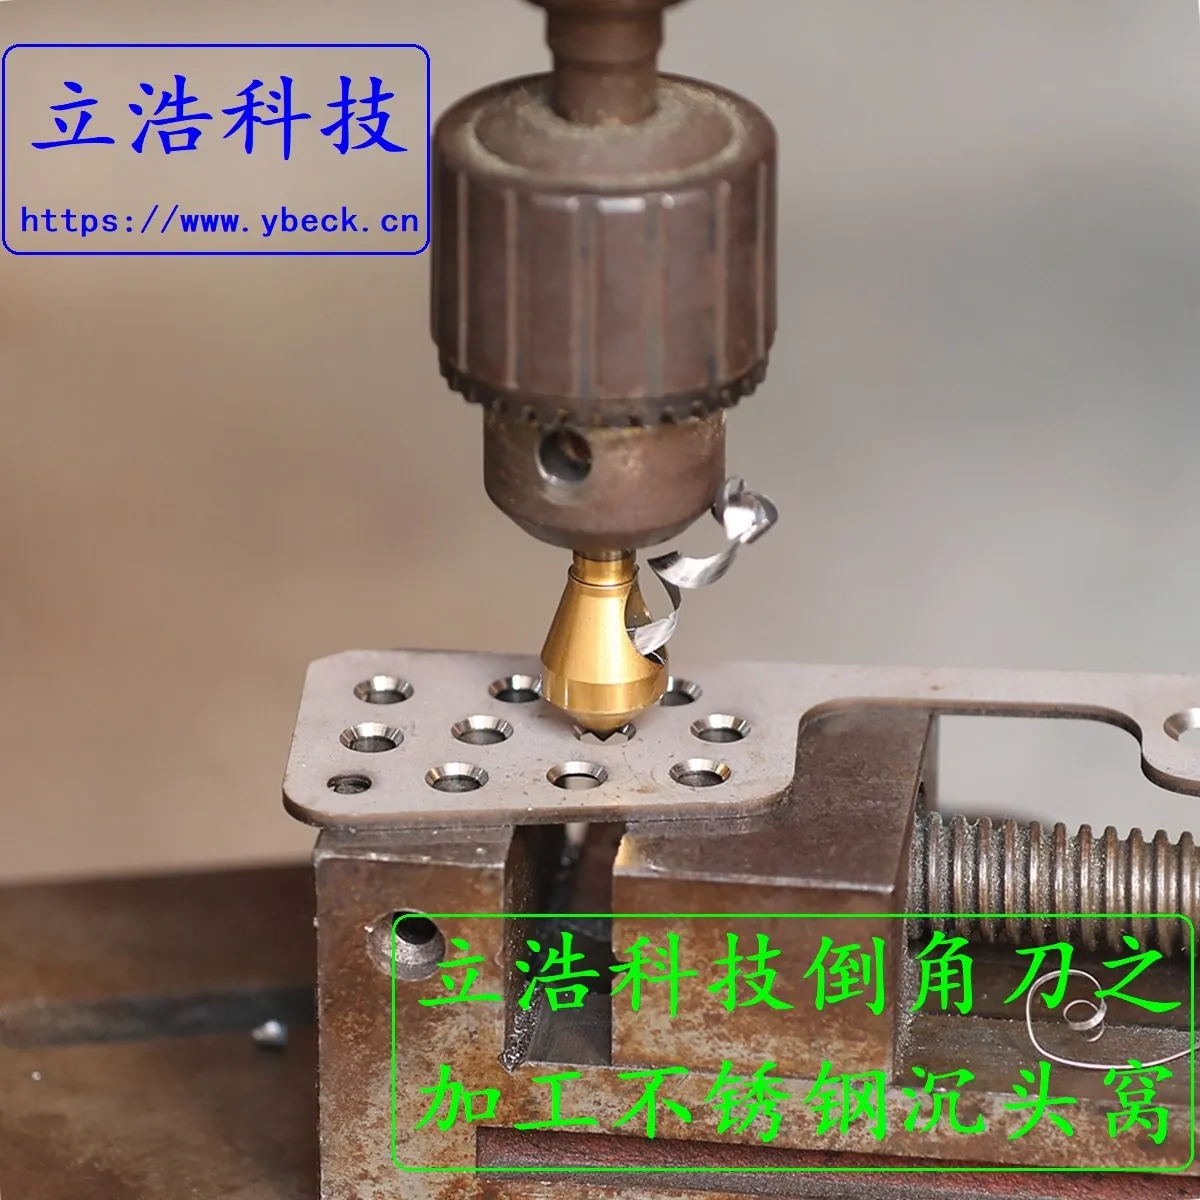
斜孔锪钻,就是一把“刀头带斜孔排屑通道的倒角刀”。它和普通倒角刀功能基本一样,都是修孔口、做沉头窝。区别在于,它刀头有个斜孔,底部刃口是偏心的。切削时,铁屑不是乱飞乱缠,而是顺着刀头上的斜孔往上走,再被旋转离心力甩出去。这样铁屑一般不会二次划伤工件表面,孔口更干净,加工更省心。
它还有自动定心功能,加工锥形沉头孔时通常不用导向柱。所以它在斜面上加工沉头窝也能比较稳,但这不等于它是“加工斜面的刀具”。它加工的还是孔口,不是斜面本身。
一句话总结:
**斜孔在刀上,不在工件上;它不是钻斜孔的刀,也不是铣斜面的刀,而是带斜孔排屑构造的倒角锪钻。** 立浩五金科技有限公司这款斜孔锪钻,巧就巧在把排屑斜孔做在了刀具头部,而不是让工件去变成斜孔。