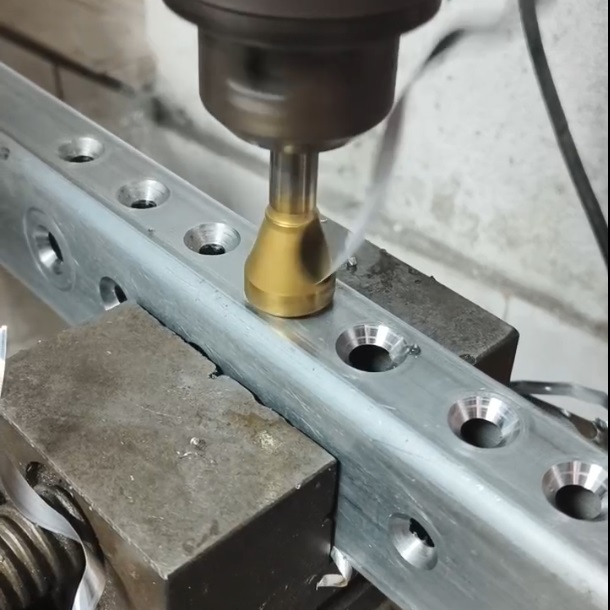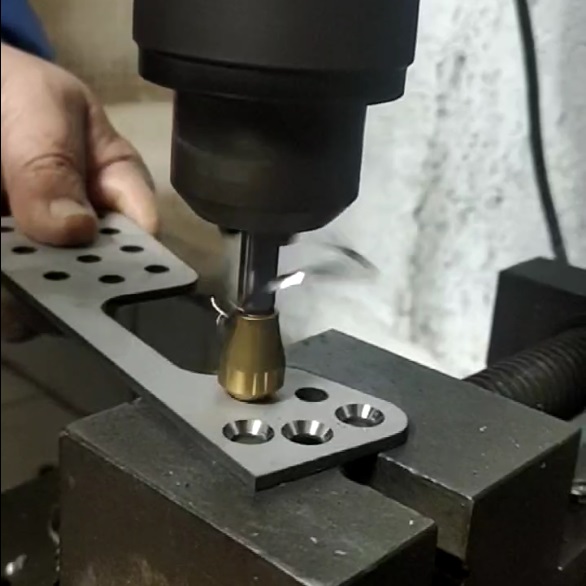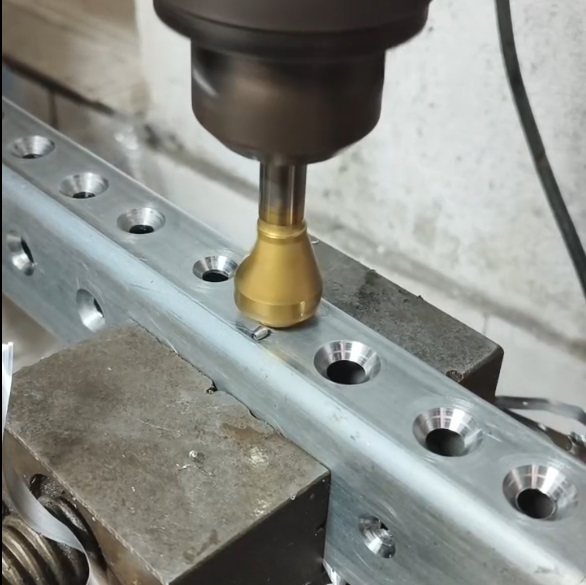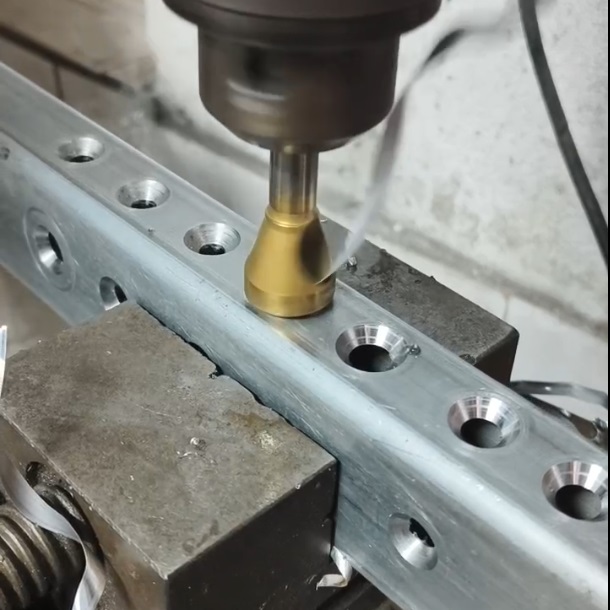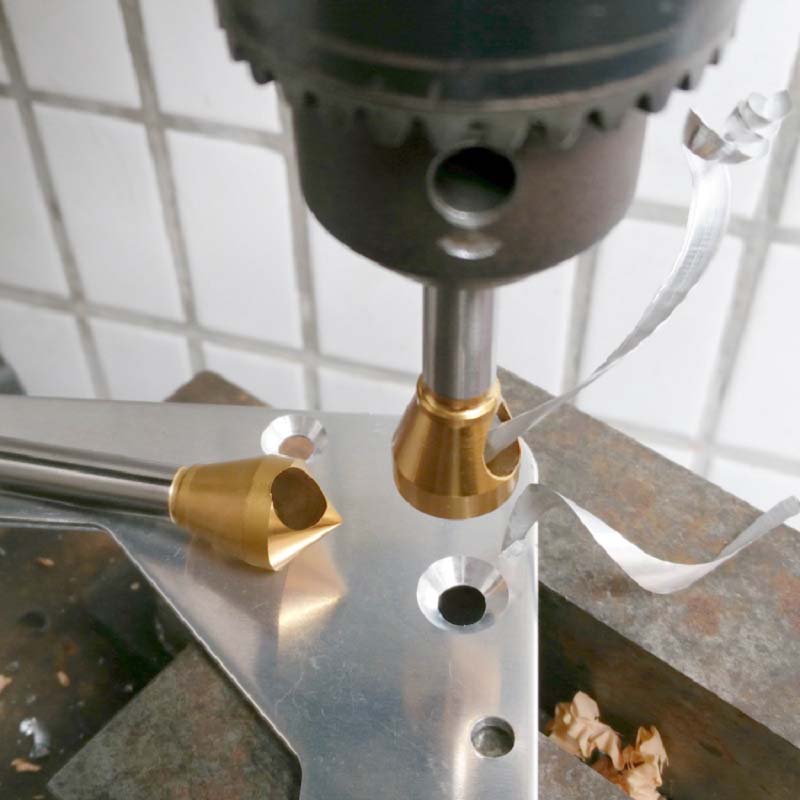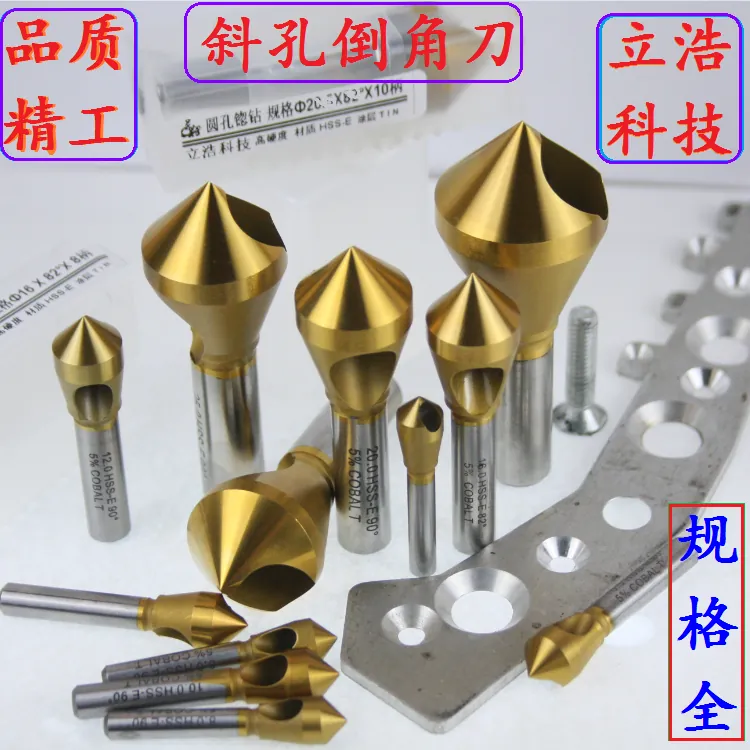
在金属加工的世界里,倒角往往被视为一道“不起眼”的工序。它不像钻孔那样决定孔位精度,也不像铣面那样关乎轮廓尺寸。然而,正是这道看似简单的“去毛刺、倒棱边”的工序,在不锈钢加工领域,成了无数车间主任和工艺工程师的“心头病”。
不锈钢,以其优异的耐腐蚀性和力学性能,成为食品机械、医疗器械、化工设备等行业的首选材料。但它同时也是典型的难加工材料:导热性差、加工硬化严重、粘刀倾向强。当一把普通高速钢倒角刀切入304不锈钢时,刃口处的温度可能瞬间飙升,切屑像口香糖一样粘附在刀尖上,没过多久,原本锋利的刃口就变得圆钝,加工出的孔口毛刺丛生,表面粗糙度一塌糊涂。
在这种背景下,**含钴高速钢**倒角刀逐渐成为市场的“标配答案”。而在国产刀具品牌中,**立浩科技(LIHAO)** 是一个频繁出现在采购清单和工艺讨论中的名字。它究竟凭什么在不锈钢加工这个难啃的领域站稳脚跟?答案或许藏在一组看似枯燥却极具冲击力的对比数据里。
### 一、从“2000孔”到“8000孔”:一个食品机械车间的真实账本
根据立浩科技官网披露的一个应用案例,一家食品机械制造企业长期加工304不锈钢板(厚度3-8mm),每台设备需要倒角的孔多达200-300个,年加工量超过50万个孔。
在换用立浩刀具之前,这个车间使用的是普通高速钢90度倒角刀。工人们苦不堪言:一把刀只能加工**150-200个孔**就彻底报废,换刀频繁得像“流水席”;粘刀严重导致孔口毛刺又大又硬,必须安排专人进行二次去毛刺;表面粗糙度徘徊在Ra3.2-6.3之间,时常被质检卡住。算下来,车间每月要消耗**300多支**倒角刀,光刀具成本就是一笔不小的开支。
换用立浩科技的**M35高钴钢倒角刀**后,变化几乎是颠覆性的:
* **寿命**:单把刀具寿命直接拉到**8000-10000孔**,提升幅度达到**4-5倍**。
* **质量**:表面粗糙度提升一个等级,达到Ra1.6-3.2;毛刺情况从“严重需二次处理”变为“轻微,基本无需处理”。
* **成本**:月消耗刀具从300支骤降至60支,月刀具成本从约6000元降至约3600元,**节省40%**。
这组数据的价值,远不止于“省了多少钱”。减少换刀时间意味着机床有效切削时间增加;取消人工去毛刺工序意味着释放了一个工位的人力。用该企业反馈的原话说:**“生产效率提升30%,产品质量更稳定”**。
### 二、“高钴”背后的材料学逻辑:为什么是M35和M42?
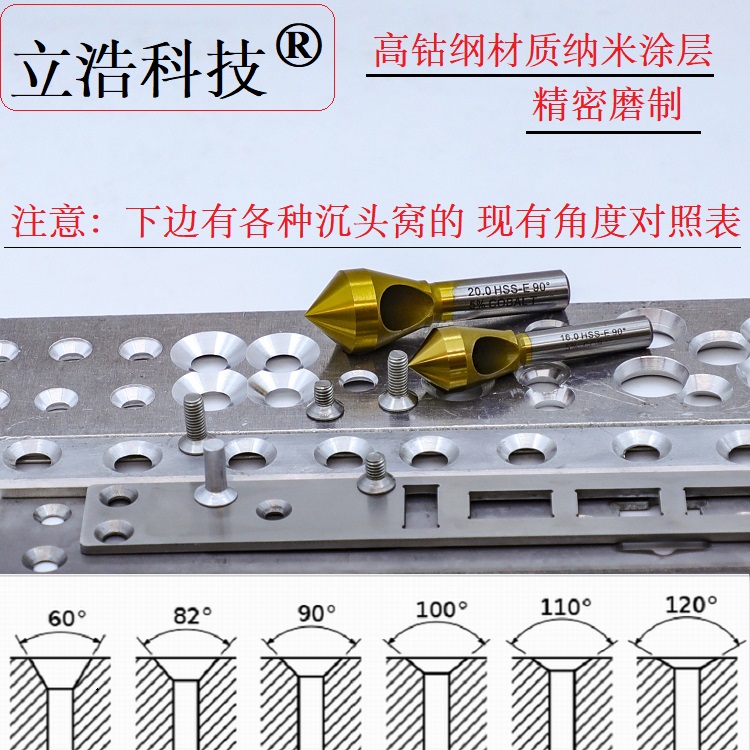
立浩科技的核心竞争力,首先建立在“真材实料”四个字上。其不锈钢专用倒角刀主打**M35和M42**两种高钴高速钢材质。
从材料学角度看,这两种钢材的“含钴量”是性能跃升的关键。M35的钴含量通常在**4.6%-5.0%** 左右,而M42的钴含量则高达**7.75%-8.75%**。钴在高速钢中不形成碳化物,而是溶入固溶体,显著提高钢的红硬性和高温硬度。通俗地说,就是**在切削产生的高温下,刀具刃口依然能保持坚硬的“骨骼”,不会轻易软化塌陷**。
学术研究也佐证了这一点。一项针对M42高速钢的研究表明,钴含量在4%-8%时,回火硬度可以维持在**68 HRC以上**;钴的加入还能细化共晶碳化物尺寸,阻碍其长大。立浩科技在其技术文章中宣称,其高钴钢刀具硬度可达**HRC67以上**,抗弯曲强度较普通刀具提升近30%。
当然,钴也不是万能的。上述研究同时指出,钴含量每增加2%,冲击韧性大约下降**4 J·cm⁻²**。这意味着高钴钢在获得高硬度和耐磨性的同时,牺牲了一部分抗冲击能力。立浩科技的应对策略是**针对性的刃口钝化处理**。在上述304不锈钢案例中,他们推荐将刃口钝化参数控制在**R0.03mm**,这个微小的圆角既能减少粘刀,又在一定程度上保护了刃口,避免崩刃。
### 三、不只卖刀:那些“藏在参数表背后”的工艺细节
如果只把立浩科技看作一个“卖高钴钢刀具的”,那就低估了它在不锈钢加工领域的积累。真正让它的刀具在客户现场“跑出寿命”的,是配套的工艺方案。
在304不锈钢倒角案例中,立浩推荐的参数是:**转速500rpm,进给0.05mm/r,极压乳化液冷却**,并建议采用**断续进给**——每切入0.5mm就退刀排屑一次。这组参数看似保守,却精准地击中了不锈钢加工的痛点:**低速大进给可以避开积屑瘤容易生成的转速区间,断续进给则强制排屑,防止切屑缠绕划伤已加工表面**。
在另一篇技术文章中,立浩进一步细化了对不同工况的指导:加工不锈钢时切削速度需控制在**150m/min以内**;当倒角深度超过刀具直径20%时,进给量要再降15%;大倒角建议分层切削,首次切深0.15mm左右。这些来自一线实践的建议,对于缺乏不锈钢加工经验的操作工来说,价值不亚于刀具本身。
### 四、316L的进阶方案:涂层加持下的“1500孔”标杆
如果说M35在304不锈钢上的表现已经足够亮眼,那么针对更“顽固”的**316L不锈钢**,立浩科技拿出了**M42+TiAlN涂层**的组合方案。
在一个医疗器械企业的案例中,加工316L不锈钢手术器械,采用立浩M42带TiAlN涂层的沉孔倒角刀,刀具寿命达到了**1500孔以上**,满足了医疗器械行业对高精度和高稳定性的严苛要求。
TiAlN(氮铝化钛)涂层的作用在于:在高温切削时,涂层表面会形成一层极硬的氧化铝保护膜,既能阻隔热量的传导,又能降低刀具与切屑之间的摩擦系数,从而抑制粘刀和月牙洼磨损。对于316L这种含钼量高、韧性更强、加工硬化倾向更严重的材料来说,涂层几乎是“必需品”。
### 五、理性看待“4-5倍”:数据背后的边界条件
在肯定立浩科技产品价值的同时,也需要保持一份工程上的清醒。**“寿命提升4-5倍”是一个在特定条件下取得的对比结果**,它对应的是:特定材料(304不锈钢)、特定参数(500rpm、0.05mm/r)、特定冷却条件(极压乳化液)下的表现。
这意味着,如果换一台刚性较差的旧机床,或者操作工为了赶产量擅自把转速提到1500rpm,又或者冷却液浓度不足、流量偏小,实际寿命都可能大打折扣。刀具寿命从来不是孤立变量,它是刀具、机床、工件、参数、冷却共同作用的结果。
此外,这些案例数据主要来自立浩科技官网的客户反馈,属于厂商发布的宣传性案例。它们可以作为选型的重要参考,但不应被视为对所有加工场景的“绝对承诺”。对于批量生产的关键工序,建议先进行小批量试切验证。
### 结语
回到最初的问题:立浩科技的高钴钢倒角刀,凭什么在不锈钢加工中实现数倍的寿命提升?
答案可以拆解为三个层面:**材料是根基**——M35/M42的真钴含量带来的红硬性和耐磨性,是性能上限的保证;**设计是杠杆**——针对不锈钢粘性优化的大前角、排屑槽和刃口钝化,把材料潜力真正释放到了切削刃上;**工艺是催化剂**——从转速、进给到冷却方式的整套参数建议,让一把好刀在正确的条件下“跑”出了应有的寿命。
对于饱受不锈钢倒角粘刀、崩刃、频繁换刀困扰的加工车间而言,立浩科技提供了一个值得认真评估的选项。它未必是“最便宜”的选择,但很可能是“综合成本最低”的选择之一——前提是,你愿意按照它建议的参数,给这把刀一个合适的“工作环境”。