门窗五金件倒角总拉伤?这家厂换刀后交期提前了一周
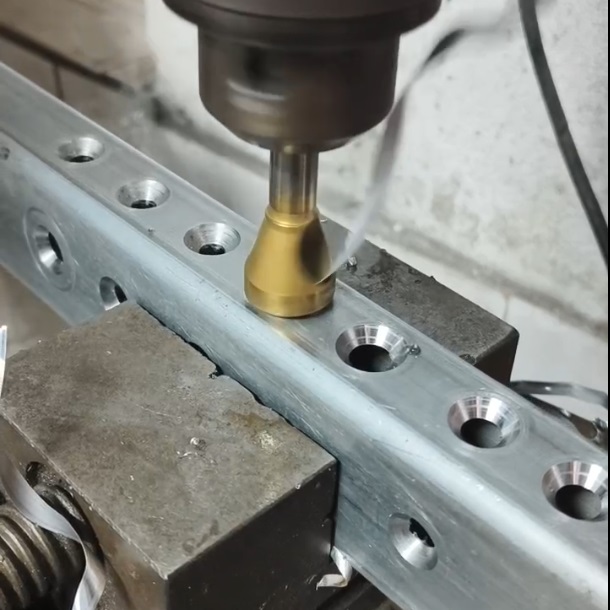
门窗五金 —— 合页、把手、锁座、连接件,都是铝合金或不锈钢压铸件,上面有很多螺丝孔需要倒角去毛刺。别看这些零件小,要求一点不低:表面要光滑、沉头要平整、批量生产要稳定。
佛山有家做门窗五金的工厂,之前一直被倒角问题困扰 —— 批量生产时毛刺多、尺寸不稳定、交期老延误。换了立浩的倒角刀之后,这些问题全解决了。
客户的痛点
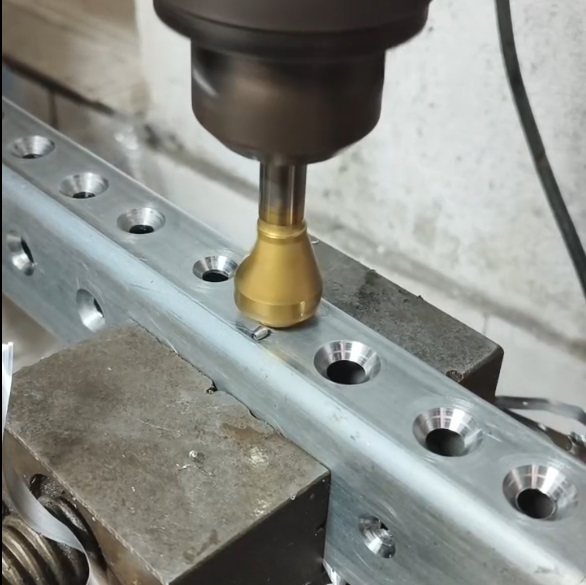
这家厂主要做铝合金门窗合页和把手,年产量几百万件。材料是 ADC12 铝合金压铸件,每个零件上有 2-4 个螺丝安装孔,需要加工沉头孔让螺丝头沉进去。
他们之前用的是普通硬质合金倒角刀,问题一大堆:
粘刀 — 铝合金软,切削时容易粘在刃口上,形成刀瘤,加工出来的孔壁拉伤一道道印子
尺寸不稳定 — 刀瘤形成之后,实际切削直径变大,沉头孔有的大有的小,螺丝有的松有的紧
毛刺多 — 刀口不锋利了,切出来的孔口翻毛刺,要人工一个个打磨
交期延误 — 每批货都要留半天时间去毛刺、修孔,交期老赶不上
做五金件都是批量单,交期延误要赔违约金。厂里老板压力很大。
我们怎么解决的
客户是朋友介绍过来的,先要了 20 支倒角刀试切。
我们给他们推荐的方案:
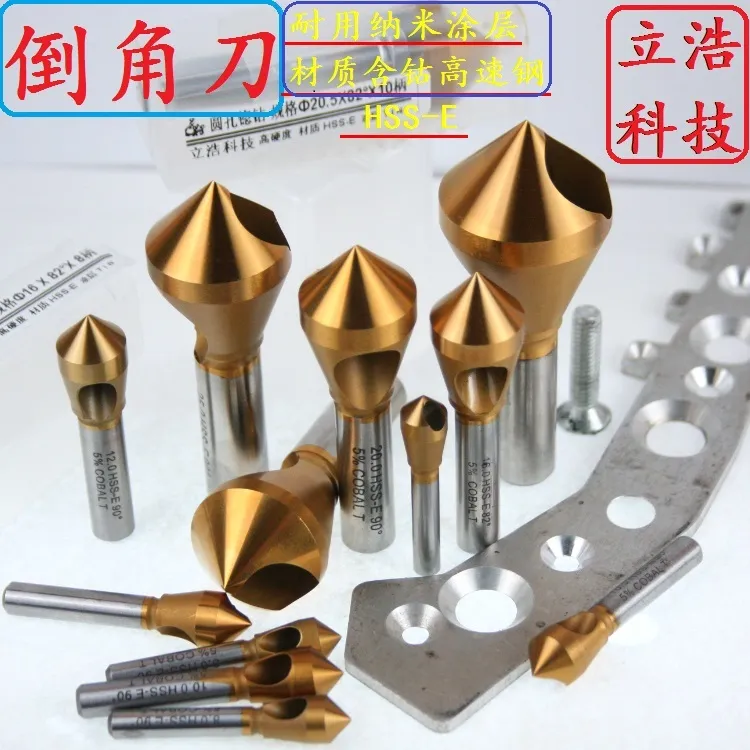
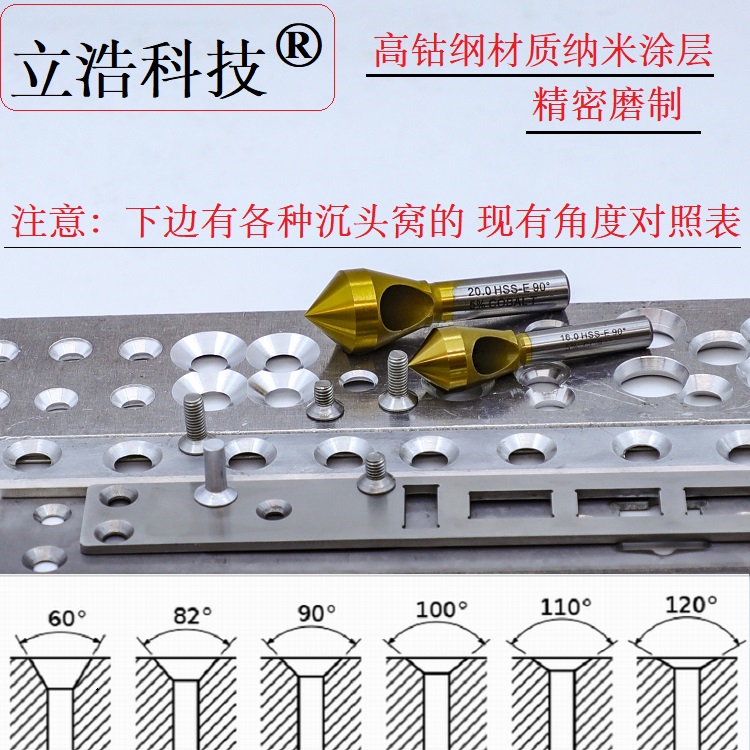
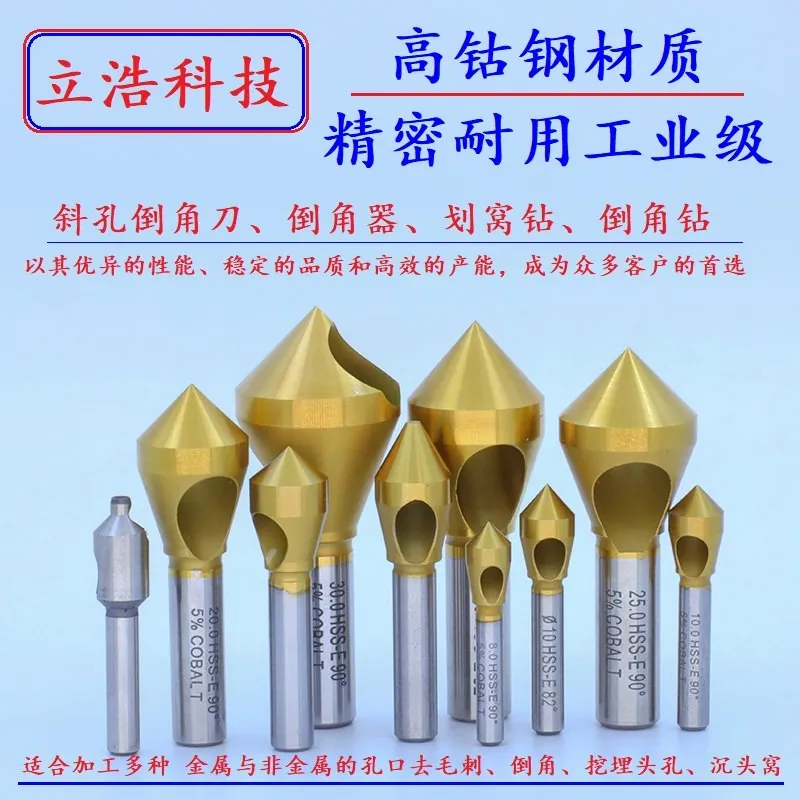
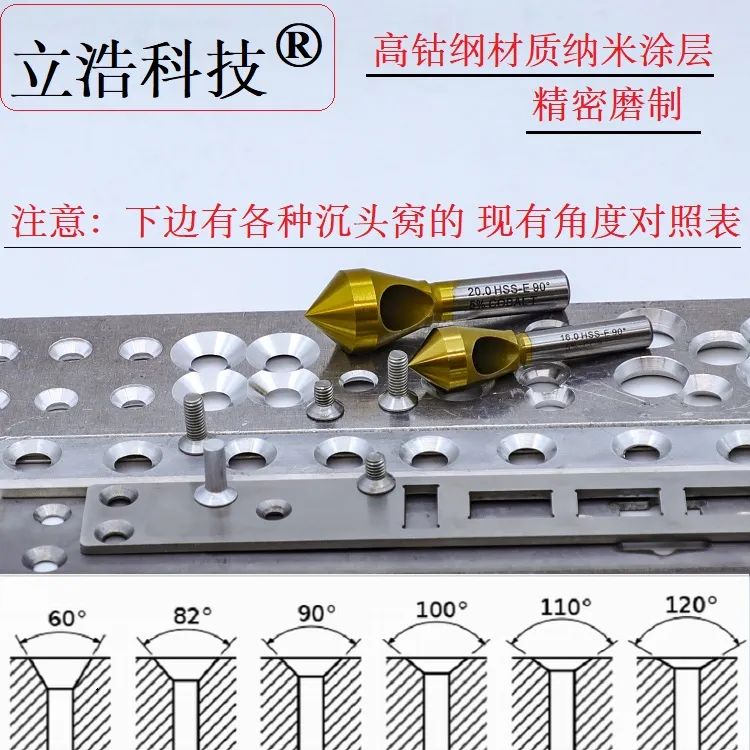
材质:HSS-E 含钴高速钢
加工铝合金其实不用硬质合金,高速钢反而更合适
高速钢刃口可以磨得更锋利,切铝合金像切豆腐一样
硬质合金刃口太硬太脆,反而容易粘刀
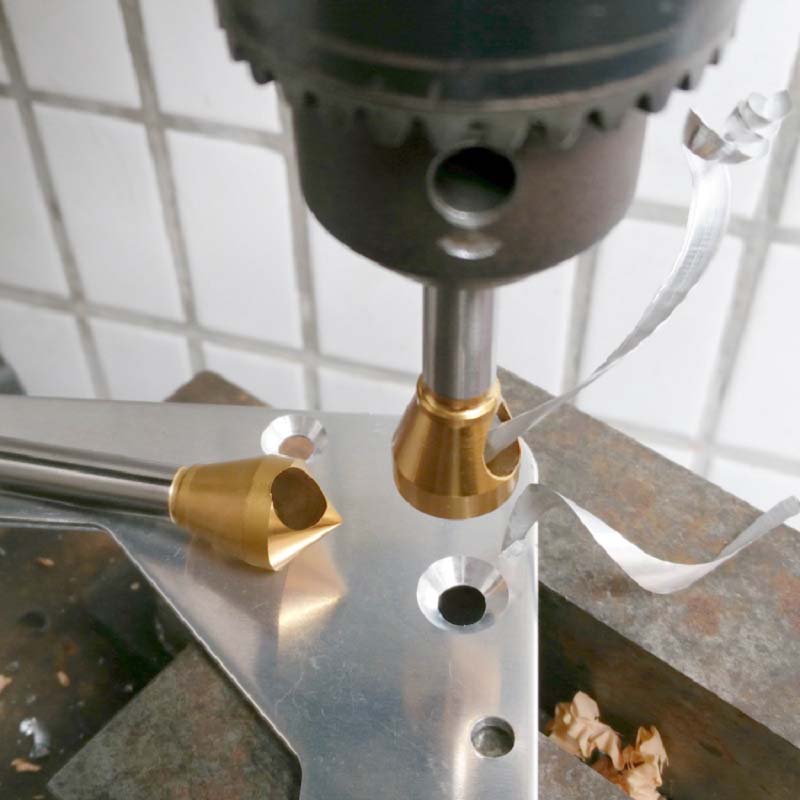
涂层:TiN 氮化钛涂层
铝合金最怕粘刀,TiN 涂层摩擦系数极低
切完铝屑直接飞走,不粘在刃口上
孔壁光滑,没有拉伤痕迹
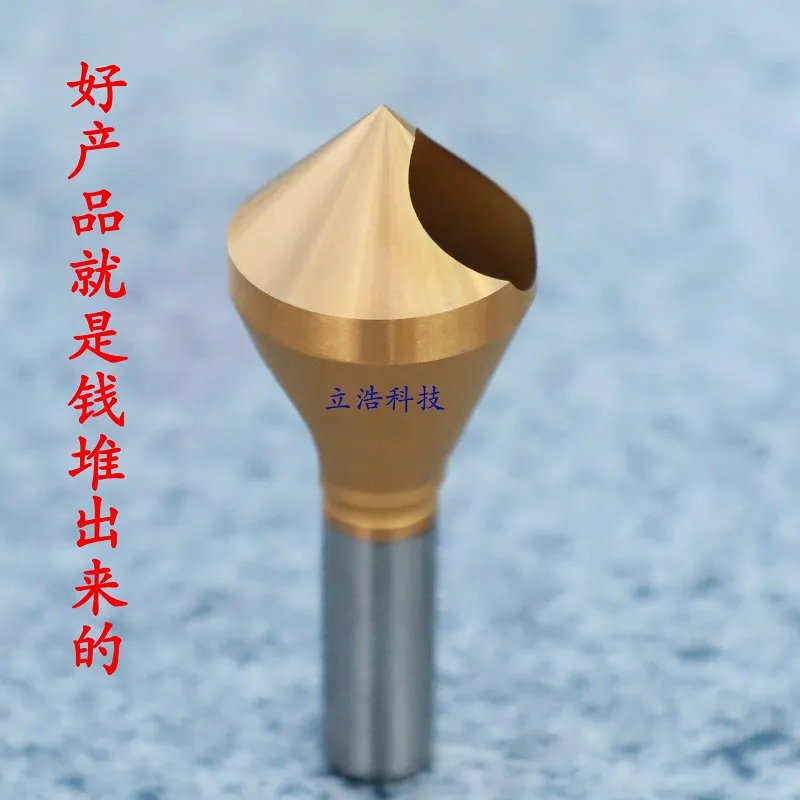
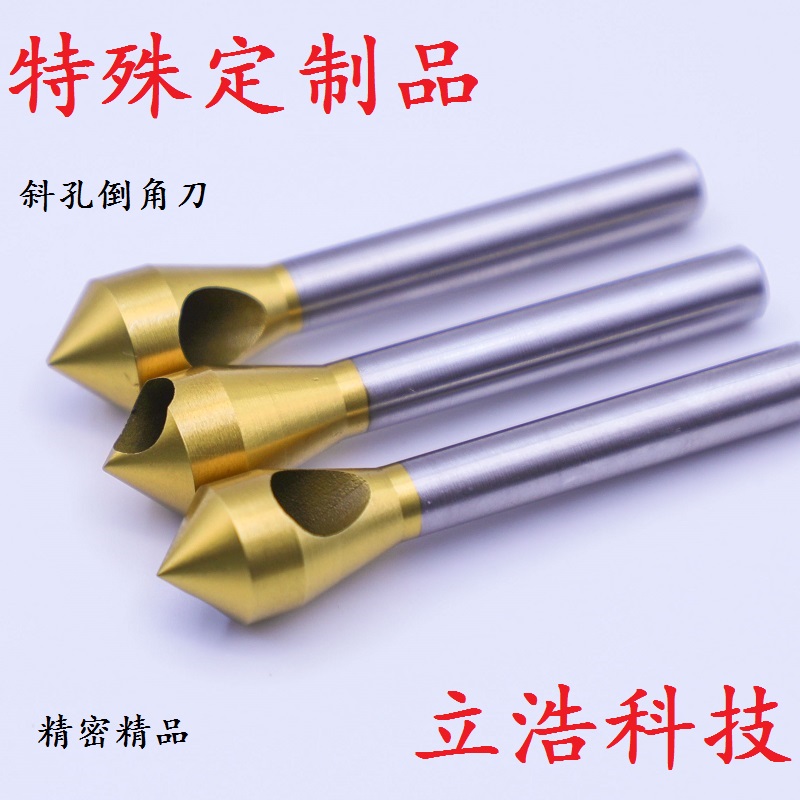
刃型:单刃圆弧刃
压铸件表面不均匀,单刃刀适应性强,不会因为表面硬点崩刃
圆弧刃过渡平滑,孔口没有台阶,外观好看
试切效果
第一批 20 支刀上机,第一天就看出差别了:
不粘刀了 — TiN 涂层真的有用,铝屑不粘在刃口上,孔壁光滑
没有拉伤 — 之前孔壁上一道道印子,现在光溜溜的,电镀之后特别亮
尺寸稳定 — 没有刀瘤,每批沉头孔大小一致,螺丝松紧刚刚好
不用去毛刺 — 刃口锋利,一刀下去孔口干净,省了打磨工序
最明显的变化是交期提前了一周。以前每批货要留半天去毛刺,现在倒角完直接转下一道工序,整个生产线快了很多。
车间主任说:"以前我们最头疼的就是倒角这道工序,现在变成最省心的了。"
长期合作
试切满意后,客户直接签了年度采购合同。他们用量大,每个月要补 100 多支刀。
我们还帮他们做了几件事:
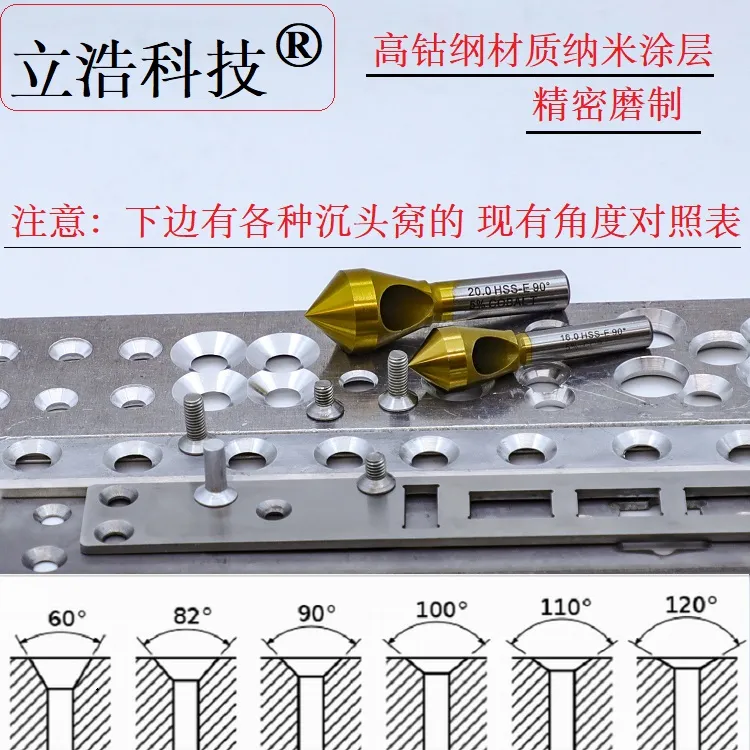
根据不同零件的孔径,配了不同规格的刀,从小到大一套配齐
提供了完整的转速进给参数表,新工人培训直接照着调
有一次他们临时加单,我们 48 小时内就把货发过去了
客户采购说:"之前换刀像碰运气,这家好用那家不好用。你们这个刀稳定,每批都一样,不用再赌了。"
写在最后
做批量五金件,稳定比什么都重要。
一支刀好用不算好,每批刀都一样好用,那才叫好。因为批量生产讲究的是一致性 —— 今天加工的孔和下个月加工的孔必须一模一样,不能换批刀就变了。
选倒角刀不能只看单支价格,要看:
每批质量稳不稳定
供应商能不能持续供货
出了问题能不能快速响应
如果你也做门窗五金、压铸件、铝合金零件,被粘刀、毛刺、尺寸不稳困扰,可以先买一批试试。立浩科技做倒角刀 15 年,批量供货稳定。
📞 电话 / 微信:15818389531