斜孔倒角总偏摆?这家 CNC 加工厂换刀后废品率降了 80%
做 CNC 加工的师傅都知道,斜孔倒角比直孔难十倍。 普通倒角刀一上去,刀头偏摆、孔口歪掉、尺寸不准,一个零件几百块,废了就心疼。
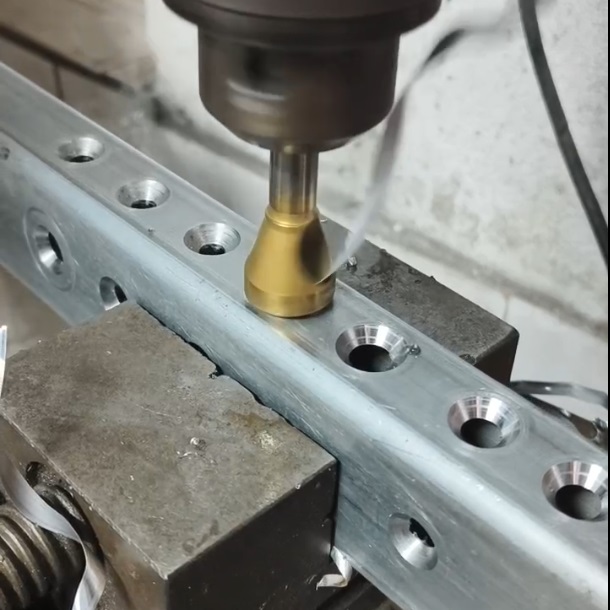
深圳有家 CNC 加工厂,专门做自动化设备零件,上面有很多斜孔需要加工沉头。之前他们用普通倒角刀,废品率居高不下。后来用了立浩的斜孔专用倒角刀,效率直接翻了倍。
客户的痛点
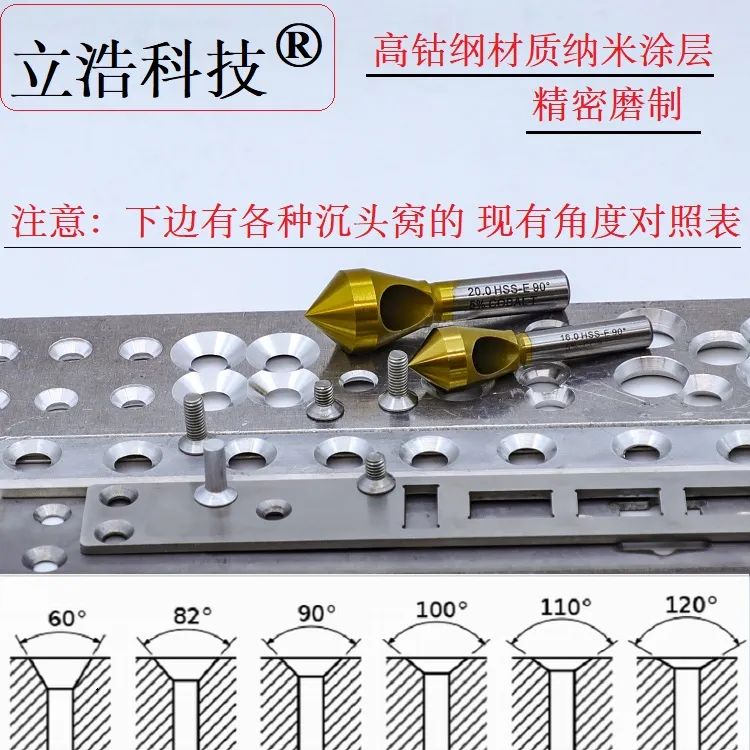
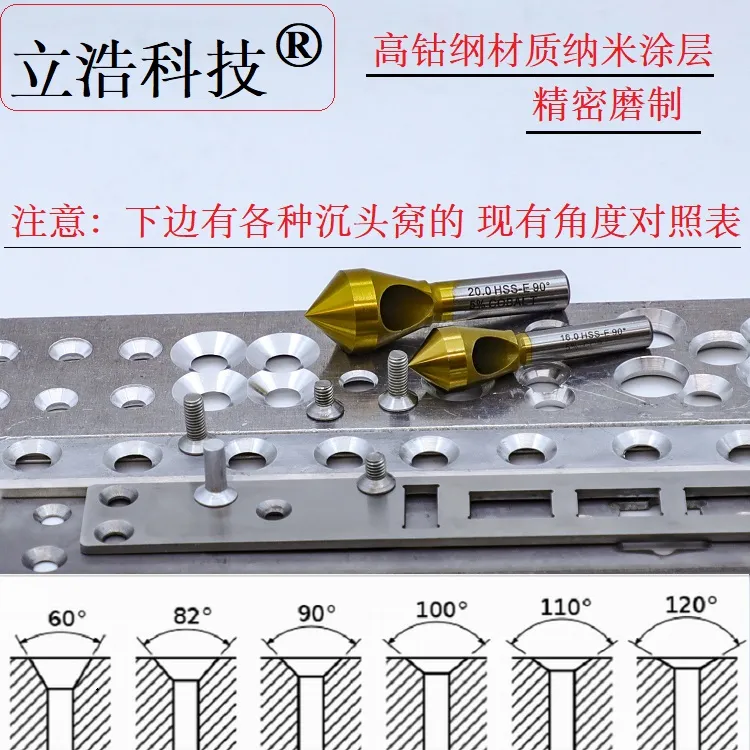
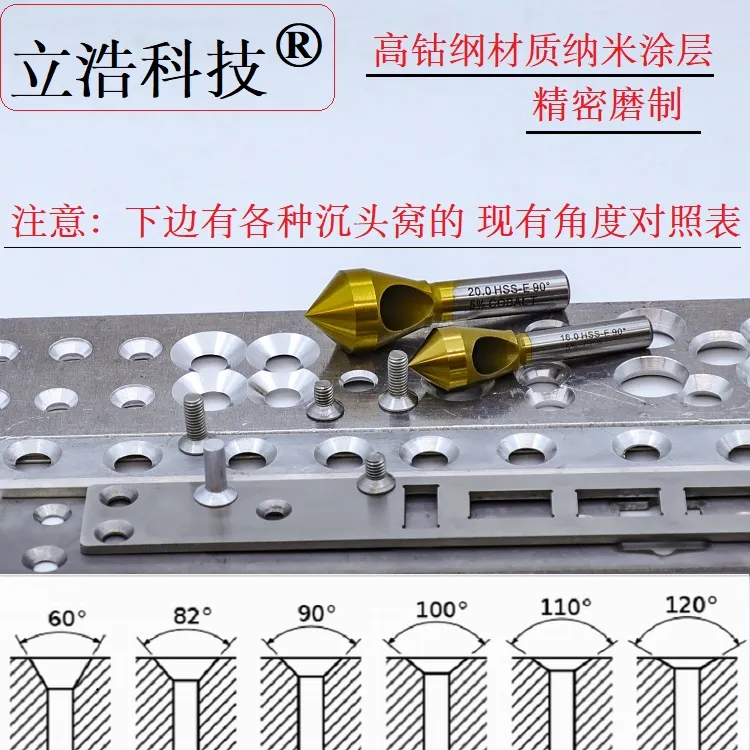
这家厂做的是自动化设备的安装支架,材料是铝合金 6061,上面有好几个斜孔 —— 不是垂直于表面的,是跟板面成一定角度的斜孔。
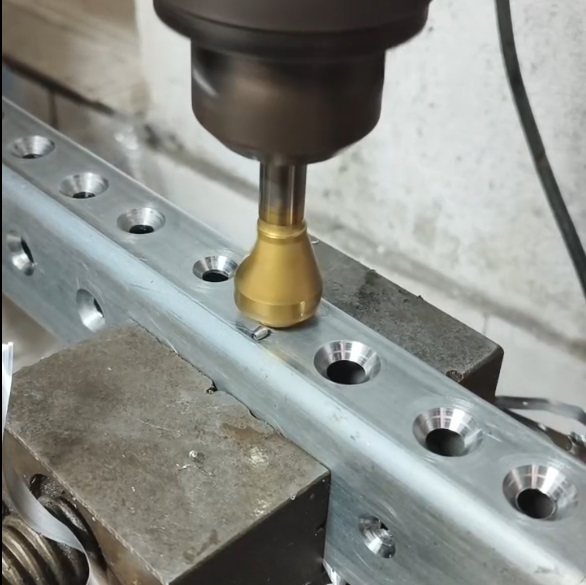
这些斜孔要加工沉头,让螺丝从斜方向穿进去固定。
问题来了:
刀头偏摆 — 普通倒角刀没有导向,一碰到斜面就打滑,刀头往一边偏,沉头孔中心歪了
尺寸不准 — 偏摆之后,沉头孔大小不一,有的深有的浅,螺丝装不进去
表面拉伤 — 刀头打滑的时候,会在工件表面划出一道印子,零件外观全废
效率低 — 一个零件有 4 个斜孔,要反复对刀、试切、测量,一个零件要半小时
废品率最高到了 15%,客户催货催得急,厂里天天加班还赶不出来。
我们怎么解决的
客户通过百度搜到我们,一开始半信半疑,先要了 2 支斜孔倒角刀试试。
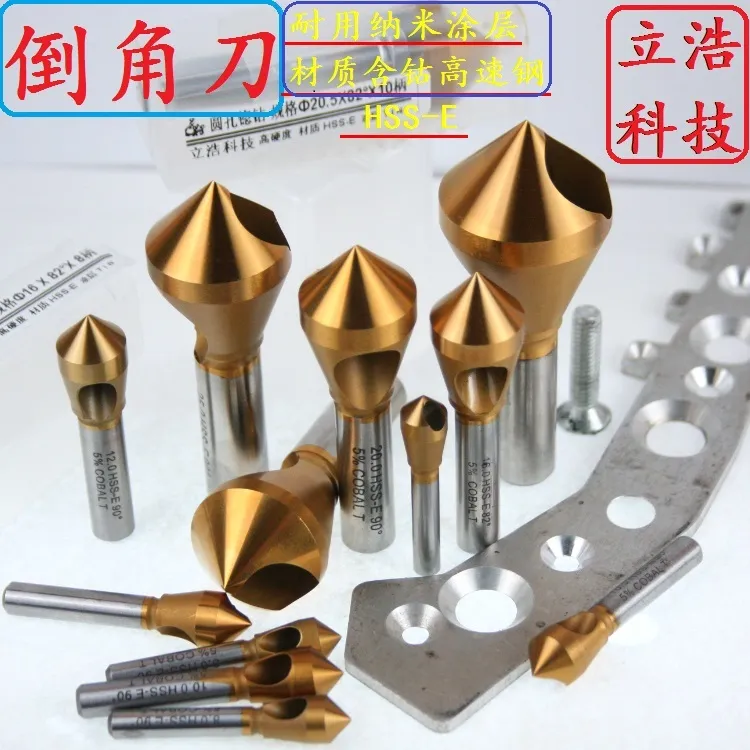
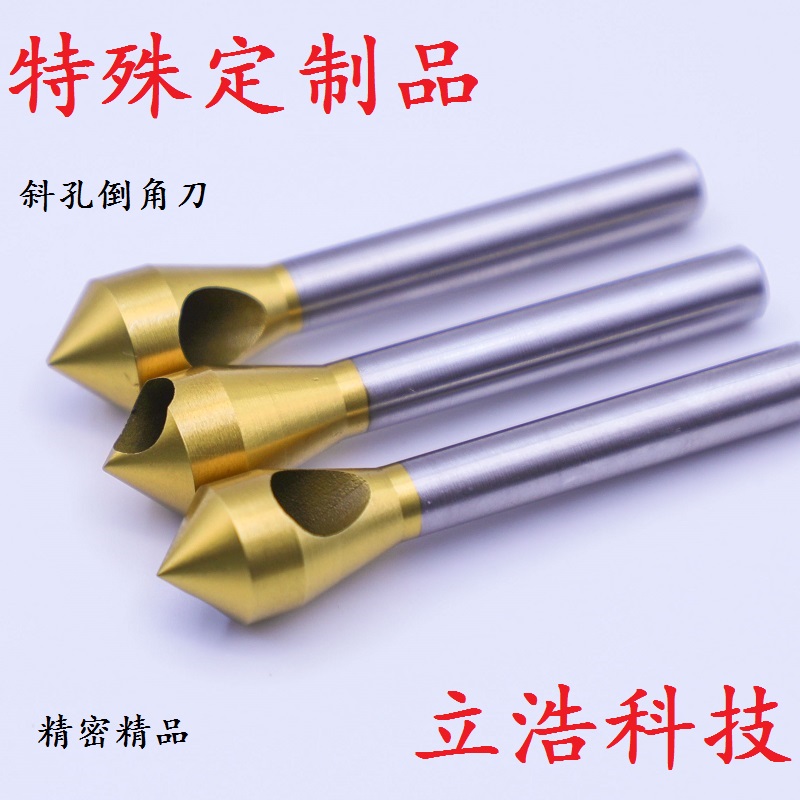
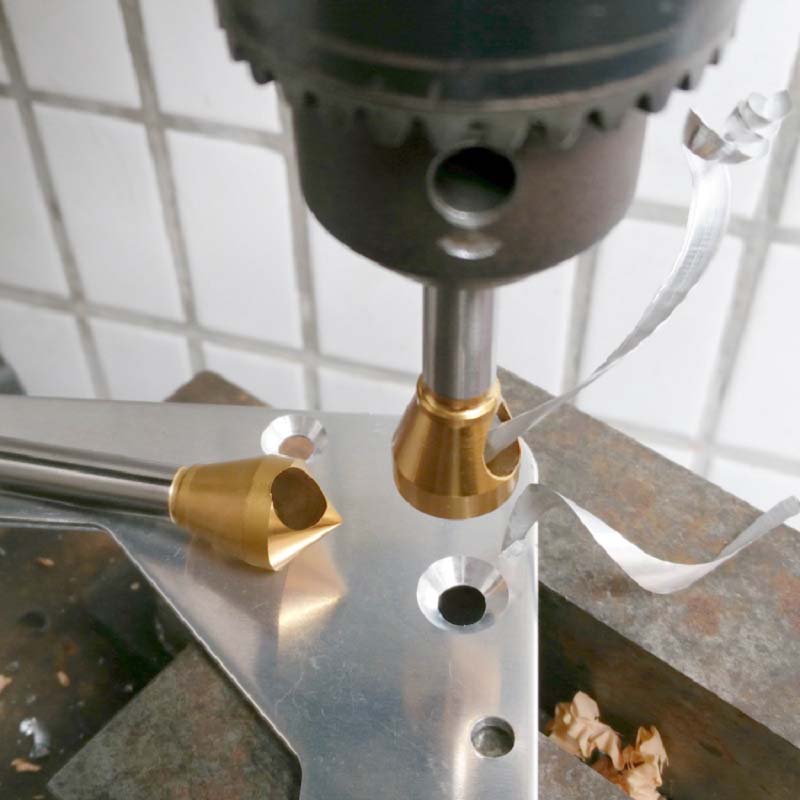
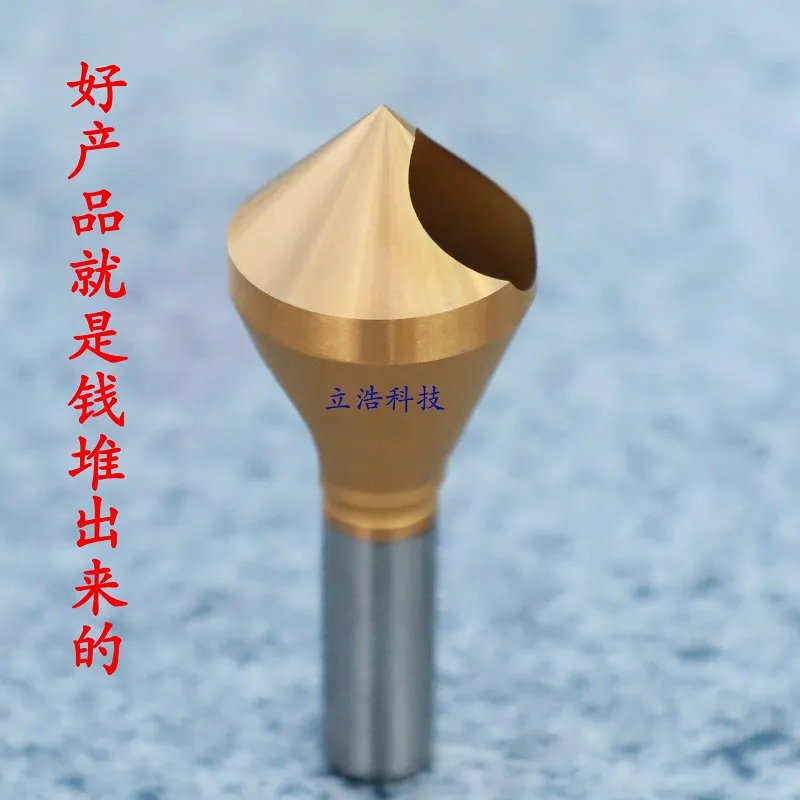
我们给他们推荐的是导柱式斜孔倒角刀,跟普通倒角刀不一样:
带导柱导向
刀头前面有个小导柱,先插进底孔里定位
刀不会偏,自动对准孔中心,斜面也不怕
这就是斜孔倒角刀和普通倒角刀最大的区别
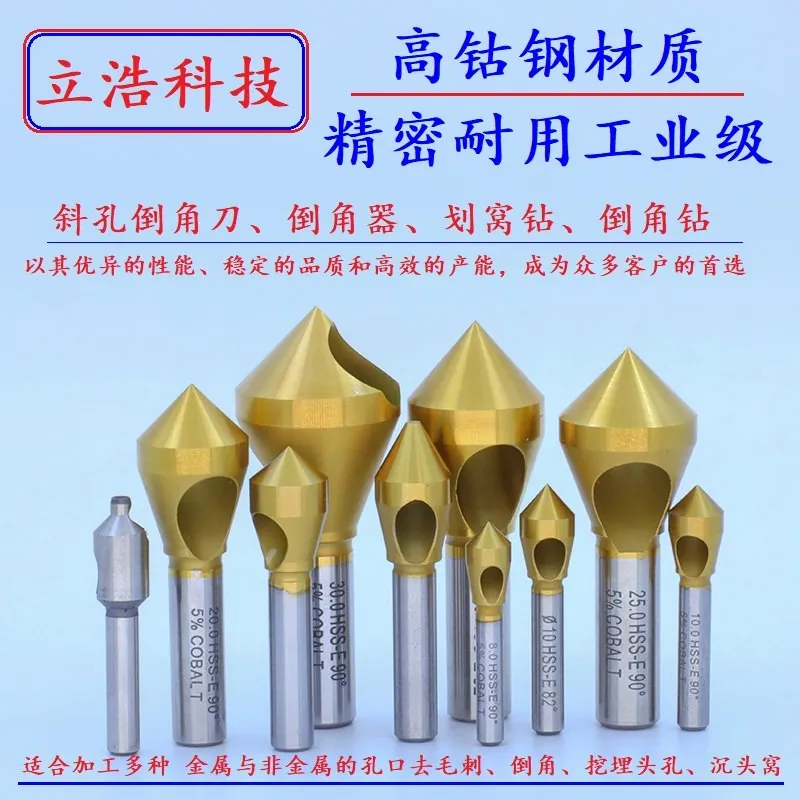
材质:HSS-E 含钴高速钢
加工铝合金虽然不算硬,但批量生产要考虑寿命
含钴材质耐磨,不粘铝,加工出来的孔壁光滑
涂层:TiN 涂层
铝合金容易粘刀,TiN 涂层摩擦系数低,不粘刀瘤
排屑顺畅,孔口没有毛刺
试切效果
第一次上机,CNC 师傅还有点怀疑。结果第一刀下去就说:"这个刀稳。"
具体改善:
不偏摆了 — 导柱先插进底孔定位,刀头自动对准中心,斜孔也能加工正
一次成型 — 不用反复对刀、试切,一刀下去沉头孔就好了
表面光滑 — 不粘刀、不拉伤,铝合金表面没有划痕
效率提升 2 倍 — 以前一个零件半小时,现在 15 分钟搞定
废品率从 15% 直接降到了 2%。最夸张的是,以前一个班要废七八个零件,现在一天才废一两个。
客户老板算了笔账:刀具是贵了点,但废品少了、效率高了,一个月省下来的废品钱够买几十把刀。
长期合作
试切满意后,客户直接买了 20 支不同规格的斜孔倒角刀。现在他们厂里所有斜孔倒角,全部用我们的刀。
我们还帮他们做了一件事:根据他们的斜孔角度和孔径,推荐了最佳的转速和进给。之前他们转速开太高,容易粘刀;开太低,效率上不去。我们给了参数之后,他们试了一次就调好了。
CNC 师傅说:"以前最怕斜孔,现在有了这个刀,斜孔比直孔还快。"
很多人觉得倒角刀都一样,随便买个 90° 的就能用。直孔可以,斜孔真不行。
斜孔倒角的核心问题是定心—— 刀必须对准孔中心,否则就偏摆、歪孔、拉伤表面。普通倒角刀没有导向结构,一到斜面上就打滑。斜孔专用倒角刀前面有导柱,先定位再切削,这才是正解。
如果你也在做斜孔、斜面孔、斜孔沉头,别用普通刀硬试了,废几个零件够买一套专用刀了。
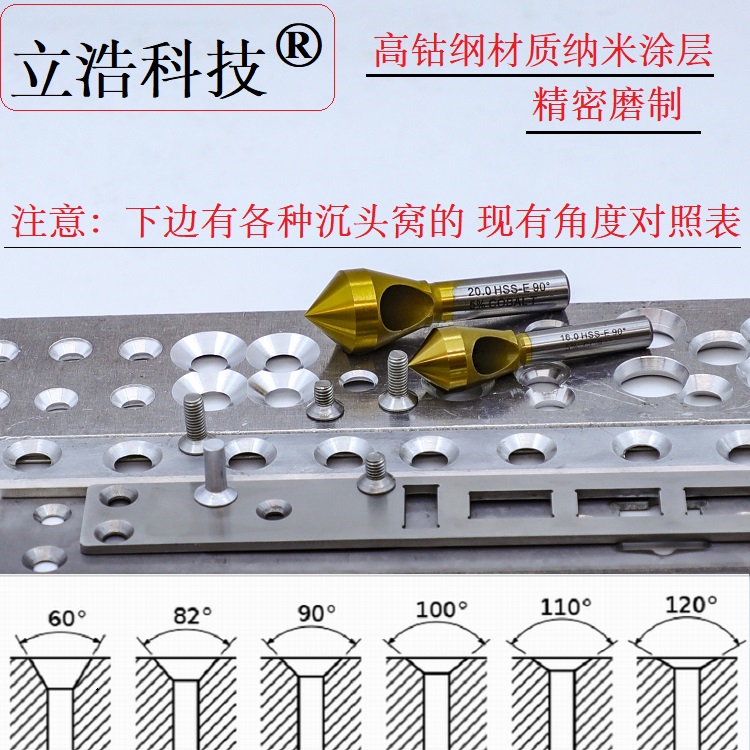
立浩科技专做斜孔倒角刀、斜孔锪钻,60°-120° 全角度都有。先买 2 支试切,好用再批量。
📞 电话 / 微信:15818389531