120 度沉头孔总出毛刺?这家钣金厂换刀后效率翻倍
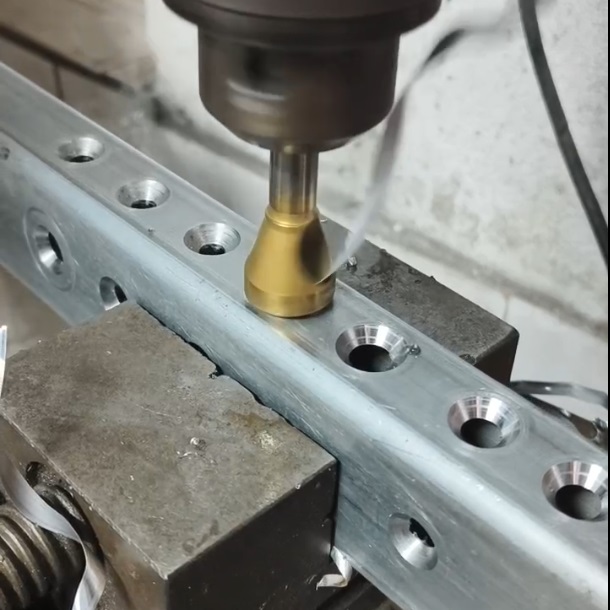
钣金厂做配电柜、机箱机柜,经常遇到一个问题:螺丝孔是 120° 沉头的,但用普通 90° 刀加工出来,螺丝头凸出来一块,刮手还不美观。
东莞长安有家做配电柜的钣金厂,就被这个问题困了好久。他们之前用 90° 倒角刀硬加工 120° 沉头,结果就是毛刺多、角度不对、客户验收不过。后来换了立浩的 120° 专用倒角刀,问题全解决了。
客户遇到的问题
这家厂主要做低压配电柜外壳,材料是冷轧钢板,厚度 2.0mm。上面有很多螺丝安装孔,客户要求用 M8 沉头螺丝,沉头角度是 120°。
他们之前一直用 90° 倒角刀加工,以为角度差一点没关系。结果:
螺丝头凸出来 — 90° 刀加工出来的沉头孔太浅,120° 螺丝头放进去,高出表面 1mm,门板装不平
毛刺严重 — 因为角度不对,刀具实际是在刮不是在切,孔口全是毛刺,工人要挨个打磨
客户投诉 — 配电柜是要出口的,外观要求高,螺丝凸出来、孔口有毛刺,客户直接退货
厂里老板急了,到处找 120° 的倒角刀。买过几家的,要么角度不准,要么用几天就磨损了。
我们的解决方案
客户找到我们的时候,先要了 5 支 120° 倒角刀试。
我们给他们配的是:
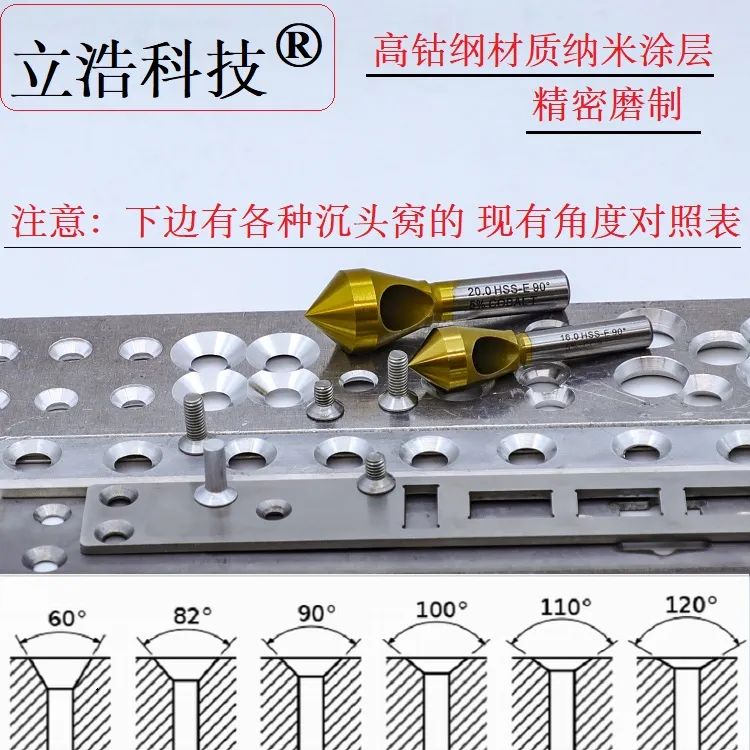
角度:120° 专用
专门适配 120° 沉头螺丝
角度公差 ±0.1°,螺丝头放进去完全贴合表面,一点不凸
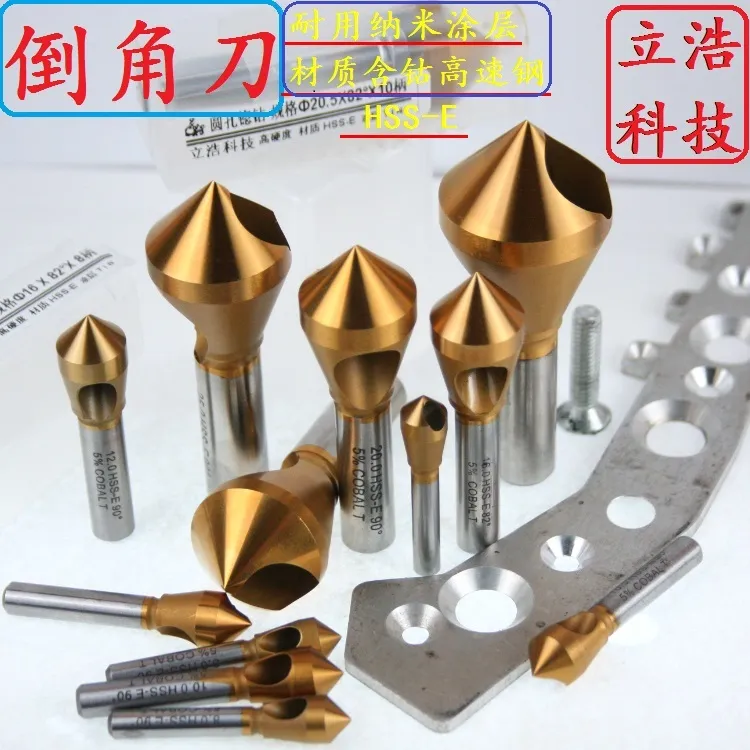
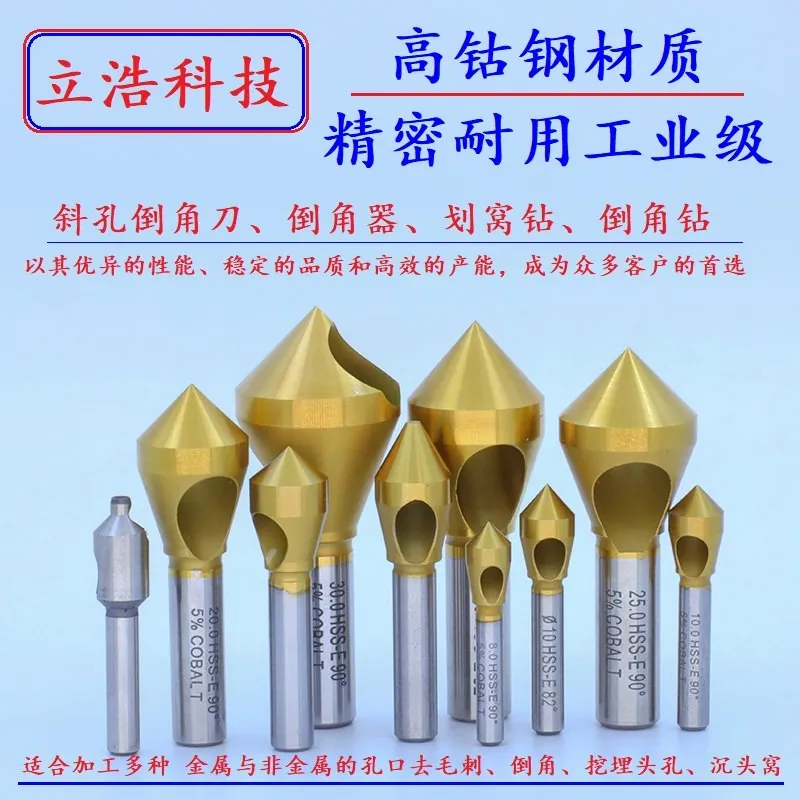
材质:HSS-E 含钴高速钢
加工冷轧钢虽然不算难,但批量生产要考虑寿命
含钴材质耐磨,加工几百个孔不用换刀
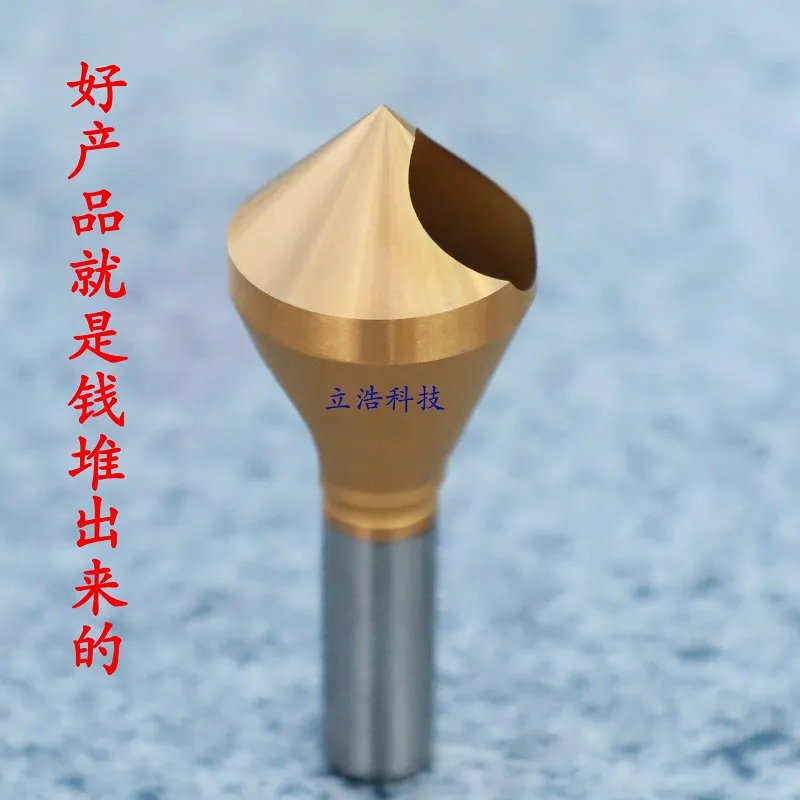
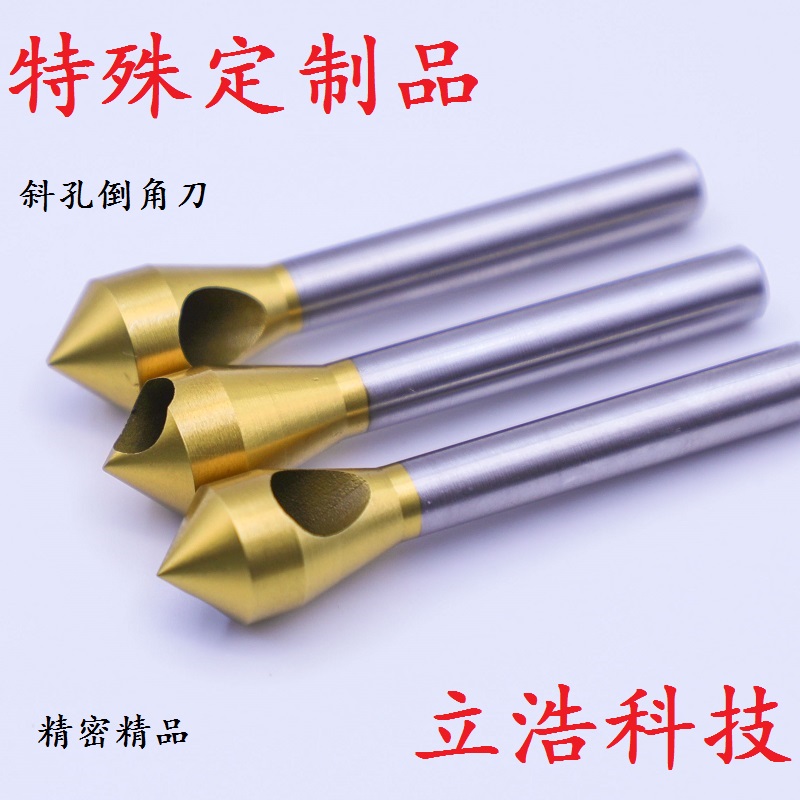
刃型:圆弧刃
冷轧钢板表面平整,圆弧刃切削更稳,不会留下振纹
排屑顺畅,不会刮花工件表面
试切效果
客户上机试了第一个工件,车间主任直接说:"对了!就是这个效果。"
具体改善:
螺丝头完全沉平 — 120° 角度精准,螺丝头放进去和表面齐平,一点不凸
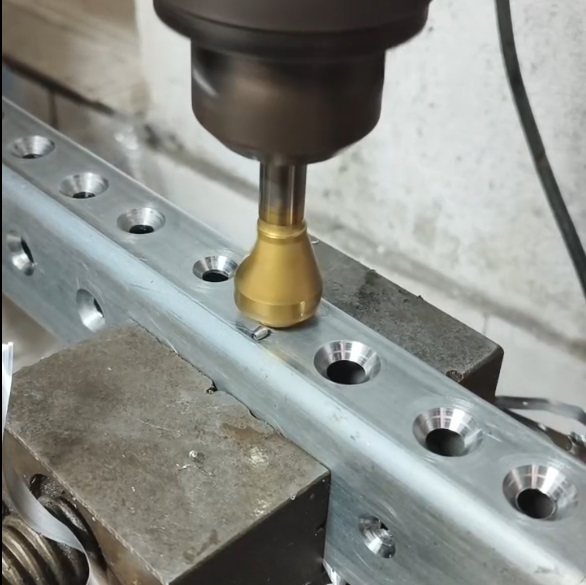
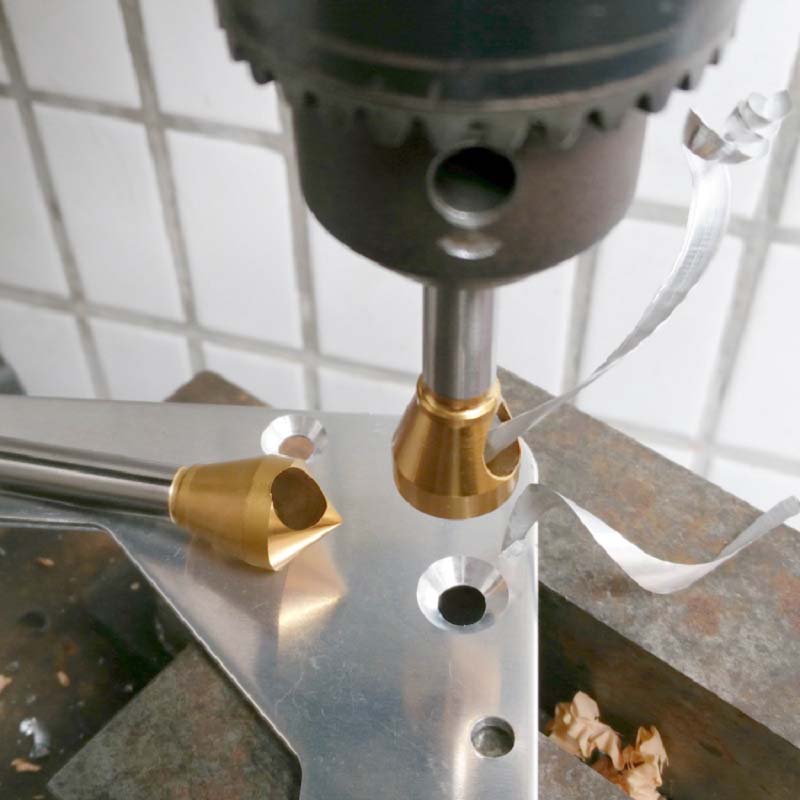
没有毛刺 — 正确角度切削,孔口光滑,不用二次打磨
效率提升一倍 — 以前每个孔要倒角 + 打磨两道工序,现在一刀过,省了一个工人
寿命够长 — 连续加工 800 个孔,刀具还没明显磨损
客户算了笔账:以前每个孔要 0.5 元(倒角 + 打磨),现在只要 0.2 元。一天加工 2000 个孔,省 600 块,一个月省一万多。刀具钱一个星期就赚回来了。
后续合作
试切满意后,客户直接买了 50 支,后来又陆续补了几次。现在他们厂里所有 120° 沉头孔,全部用立浩的刀。
我们还帮他们整理了一份《120° 沉头孔加工参数表》,把转速、进给、冷却方式都写清楚了,新工人一看就会。
客户采购说:"之前买刀只看价格,现在知道了 —— 角度不对,再便宜的刀也是浪费。"
写在最后
很多钣金厂有个误区:觉得倒角刀角度差一点没关系,反正都是沉头。
大错特错。 螺丝角度和沉头孔角度必须匹配,差 3° 就凸出来,差 5° 就装不平。90° 刀加工 120° 孔,那不是倒角,那是硬刮,不出毛刺才怪。
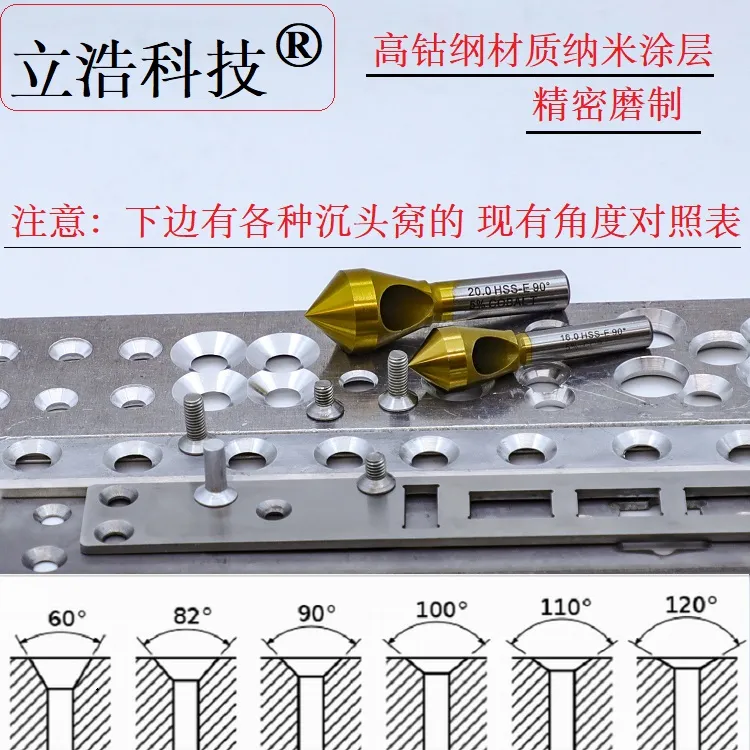
如果你做的产品有特殊角度要求 —— 不管是 60°、82°、100° 还是 120°—— 一定要用对应角度的专用倒角刀。别拿 90° 刀硬凑,最后省了刀钱,亏了零件钱。
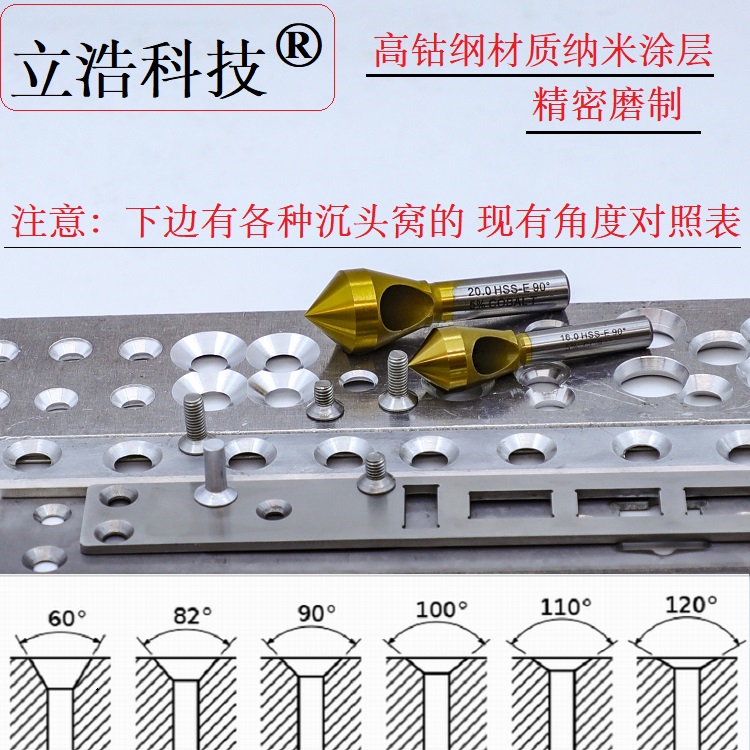
立浩科技全角度都有:60°、82°、90°、100°、110°、120°,支持非标定制。先买几支试切,好用再批量。
📞 电话 / 微信:15818389531