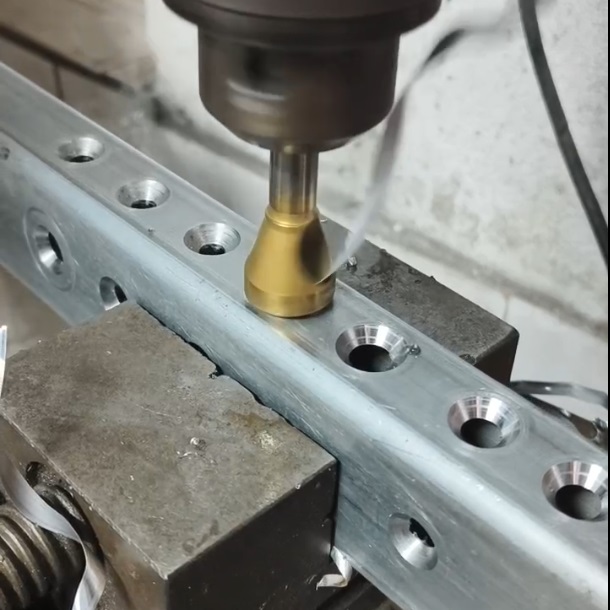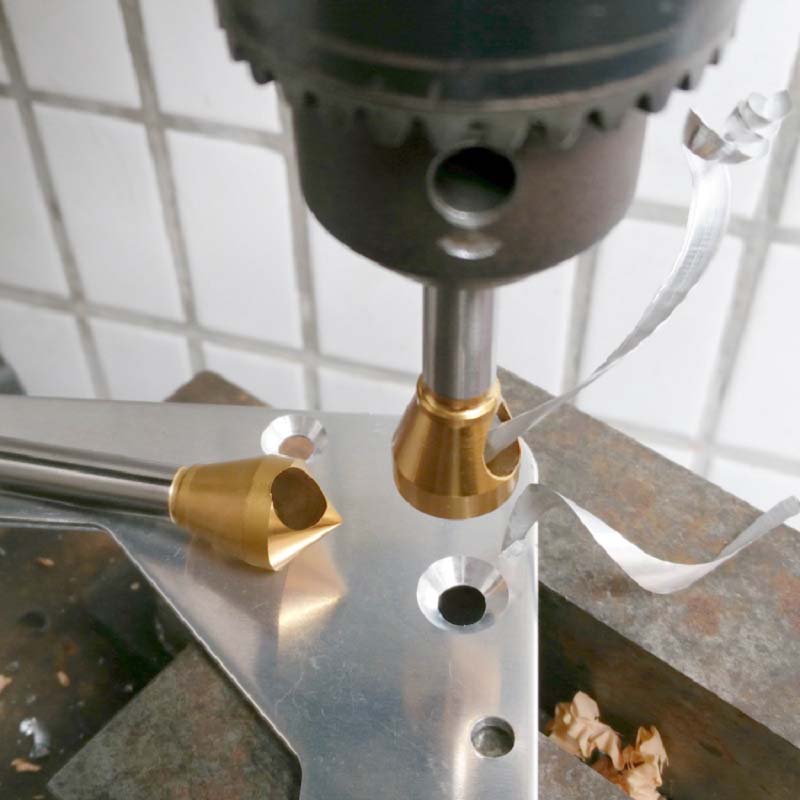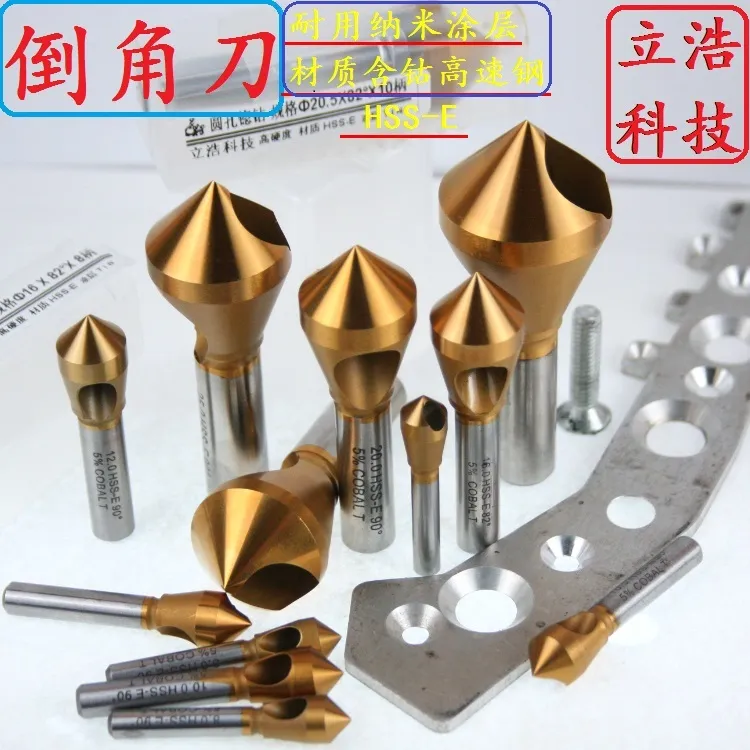
模具厂的零件,跟批量件不一样。批量件是成千上万件一样的,模具厂的零件是一个模具一个样,今天这个孔是斜的,明天那个角度是特殊的,标准刀具根本用不了。
东莞有家做塑胶模具的工厂,经常遇到标准倒角刀搞不定的情况 —— 孔是斜的、角度是特殊的、刀杆要加长的。找了好多家刀具厂都做不了,后来找到立浩科技,专门给他们定制刀具,问题全解决了。
客户的痛点
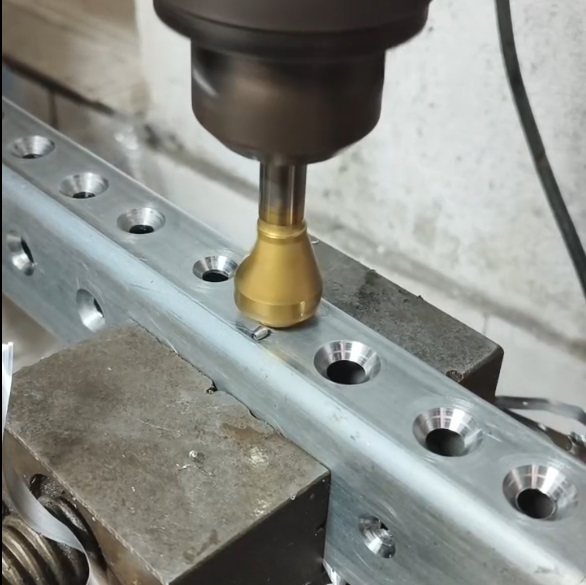
这家厂做注塑模具,模具上有很多水路孔、顶针孔、螺丝孔需要倒角。问题是:
斜孔多 — 模具设计的时候,很多孔不是垂直于表面的,是斜着穿过去的。标准 90° 倒角刀没有导向,一上去就偏
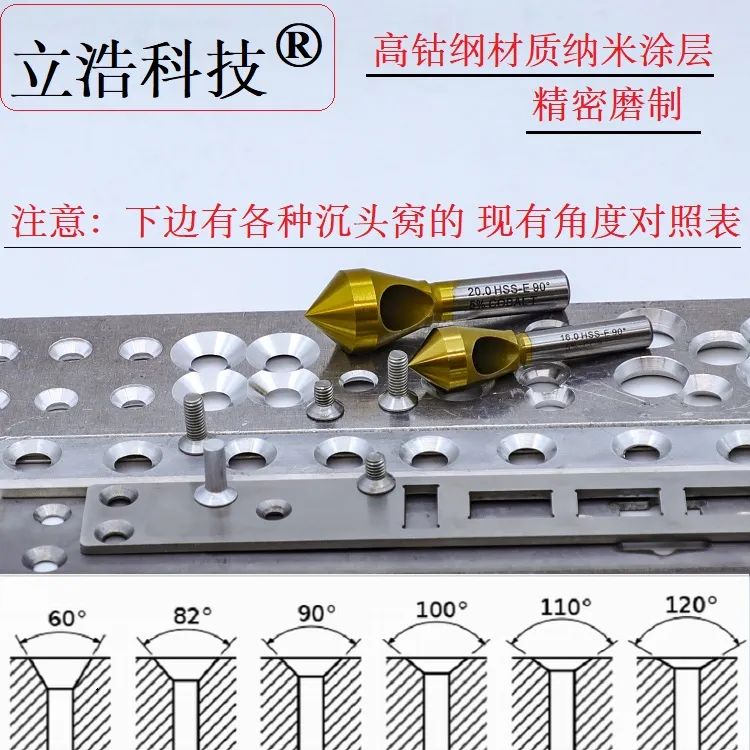
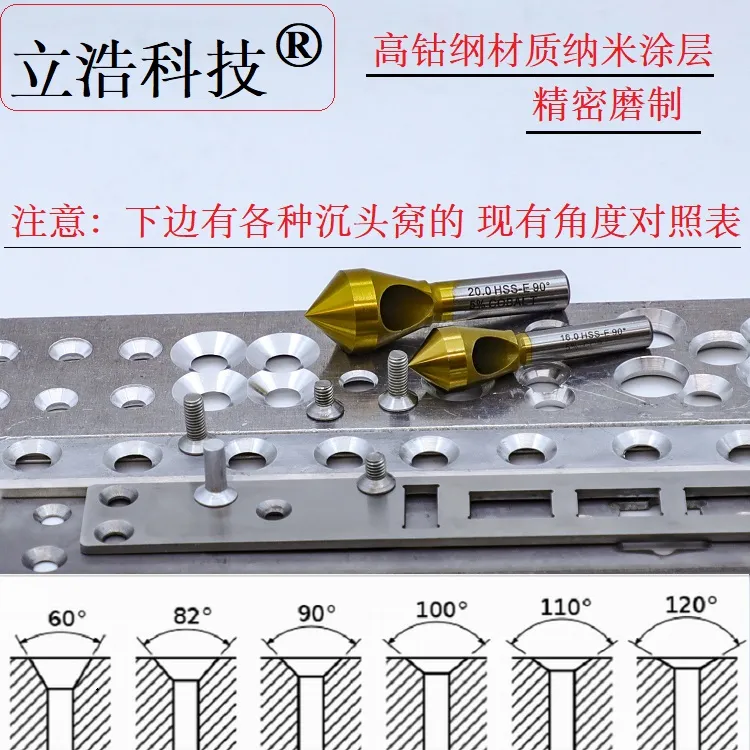
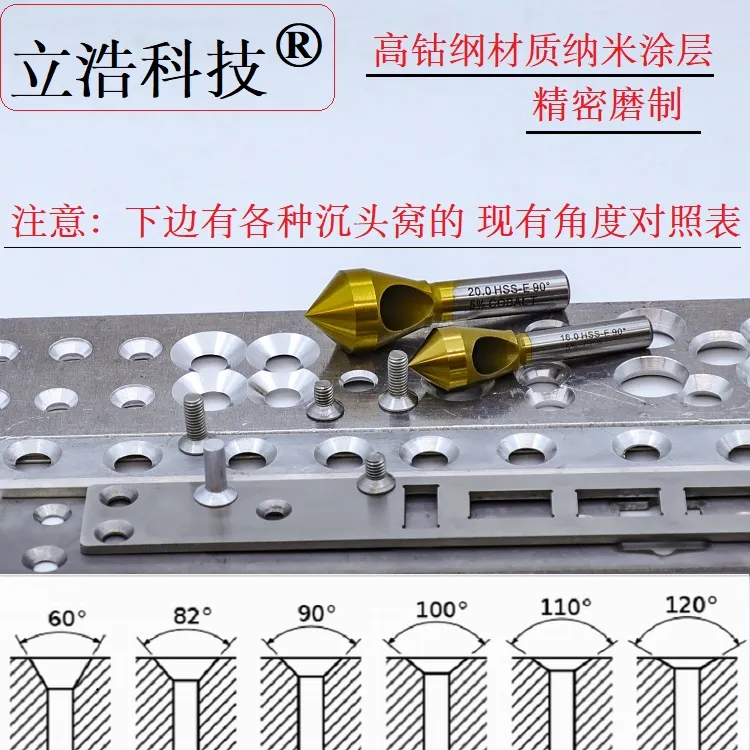
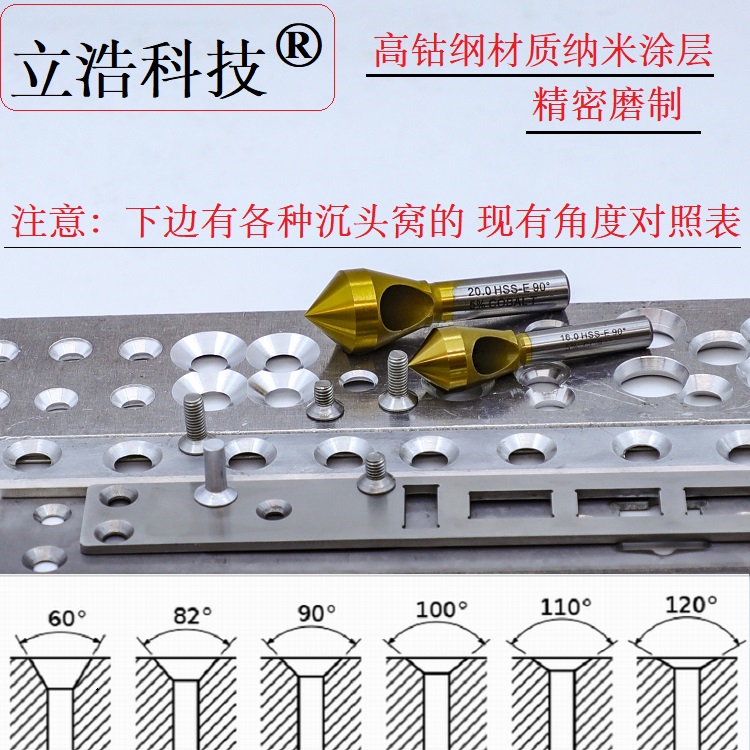
角度特殊 — 有的模具上要加工 60° 沉头、有的要 120°,不是常见的 90°
刀杆要加长 — 模具型腔很深,标准刀杆太短够不着,要做加长版
批量小要求急 — 模具厂每次只要几支刀,但要得急,明天就要用
他们之前的做法是:自己磨刀。 钳工师傅拿普通倒角刀去砂轮机上磨,磨成需要的角度和长度。但磨出来的刀精度差,角度不准,加工出来的孔还要修。而且磨刀费时间,师傅忙的时候根本顾不上。
我们怎么解决的
客户找到我们的时候,一开始还有点犹豫 —— 就几支刀,怕我们不接小单。
我们说:非标定制小单也接,7 天交货。
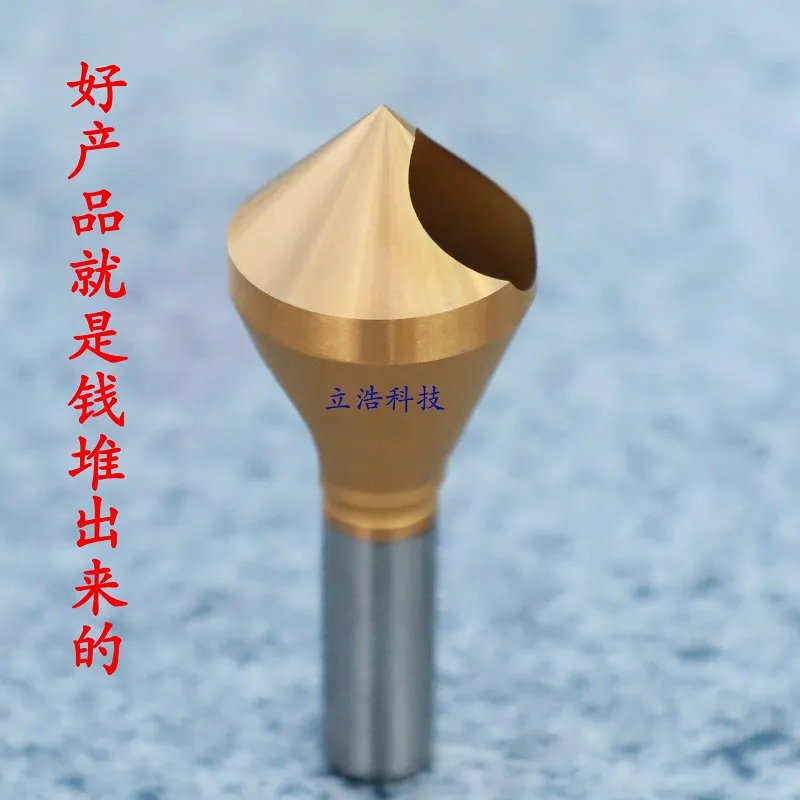
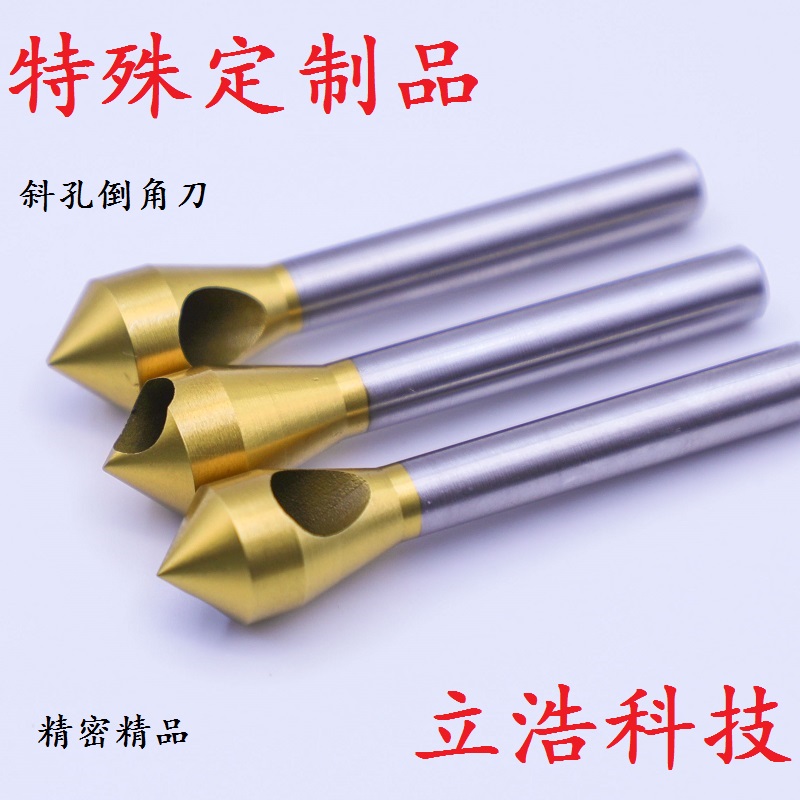
他们第一个定制单是:82° 斜孔倒角刀,刀杆加长到 100mm,TiAlN 涂层。
我们的定制流程:
第一步:确认图纸
客户发图纸过来,标注孔径、角度、深度、刀杆长度
我们的技术人员跟客户确认:加工什么材料?转速多少?有没有冷却?
第二步:选材质涂层
他们加工模具钢(P20、718H),硬度 HRC30 左右
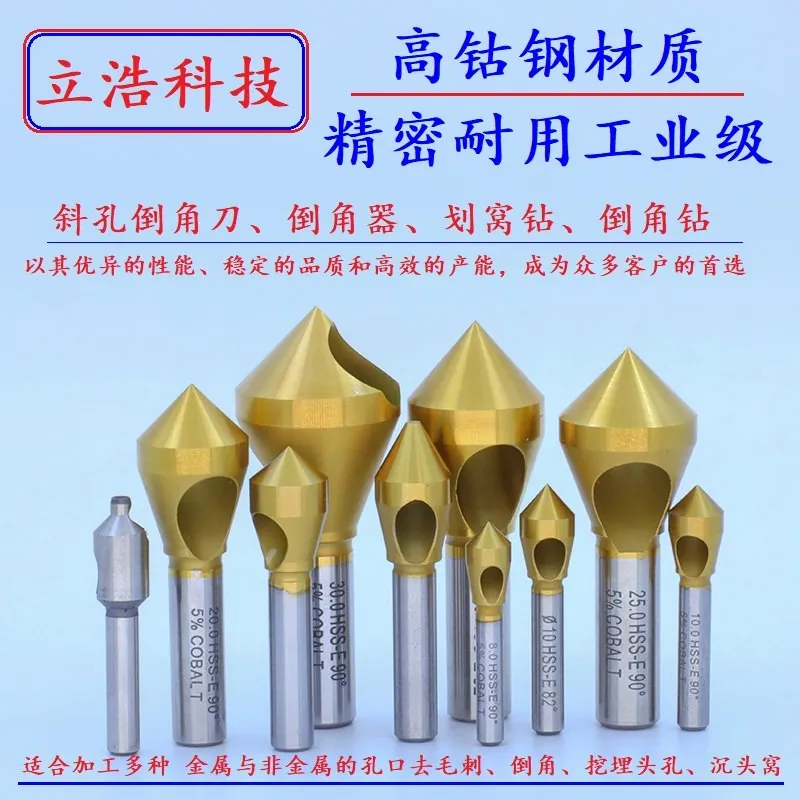
推荐 HSS-E 含钴高速钢,TiAlN 涂层
这个组合加工模具钢寿命长,不崩刃
第三步:生产加工
进口磨床加工,角度公差 ±0.1°
刀杆加长部分做动平衡,高速旋转不抖
出厂前全检角度、直径、刃口
第四步:交货
从图纸确认到交货,5 天就发出去了
客户收到上机试切,一次就过
试切效果
客户拿回去试切,第一句话是:"比我们自己磨的好用多了。"
具体好在哪:
角度准 — 进口磨床磨的,比钳工师傅手工磨的精度高一个等级
不偏摆 — 带导柱导向,斜孔也能加工正
够得着 — 加长刀杆伸到深腔里,不用拆模具
寿命长 — TiAlN 涂层加工模具钢,寿命是自己磨刀的 3 倍
最关键的是:不用自己磨刀了。 以前钳工师傅每天要花 1-2 小时磨刀,现在把这个时间省下来干别的活,效率高了很多。
长期合作
第一个定制单满意之后,客户现在每次有新模具需要特殊刀具,就直接发图纸给我们。
合作两年多,我们给他们定制过:
60° 加长杆倒角刀
100° 航空标准斜孔锪钻
120° 圆弧刃倒角刀
各种非标直径的沉头刀
客户模具师傅说:"以前遇到特殊孔,要么自己磨,要么找外协,又慢又贵。现在直接发图纸给立浩,几天就到货,省心得很。"
写在最后
模具厂的痛点,就是非标定制。
标准刀具市占率高,谁都能买到。但真遇到斜孔、深腔、特殊角度,就知道能做非标定制的厂家有多珍贵。
很多刀具厂做大单做惯了,几支十几支的小单不愿意接。但我们做了 15 年,知道模具厂的难处 —— 量小但急,精度要求高,每次要求都不一样。
如果你也在做模具,也被标准刀具搞不定的孔困扰,可以发图纸给我们看看。能做的我们就做,不能做的我们也会告诉你原因。小批量非标定制,7 天交货。
📞 电话 / 微信:15818389531