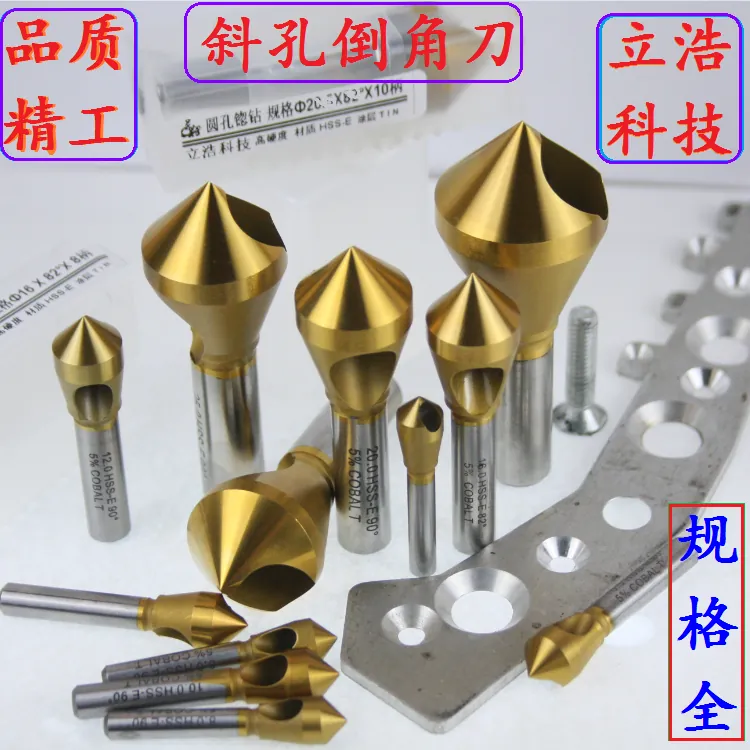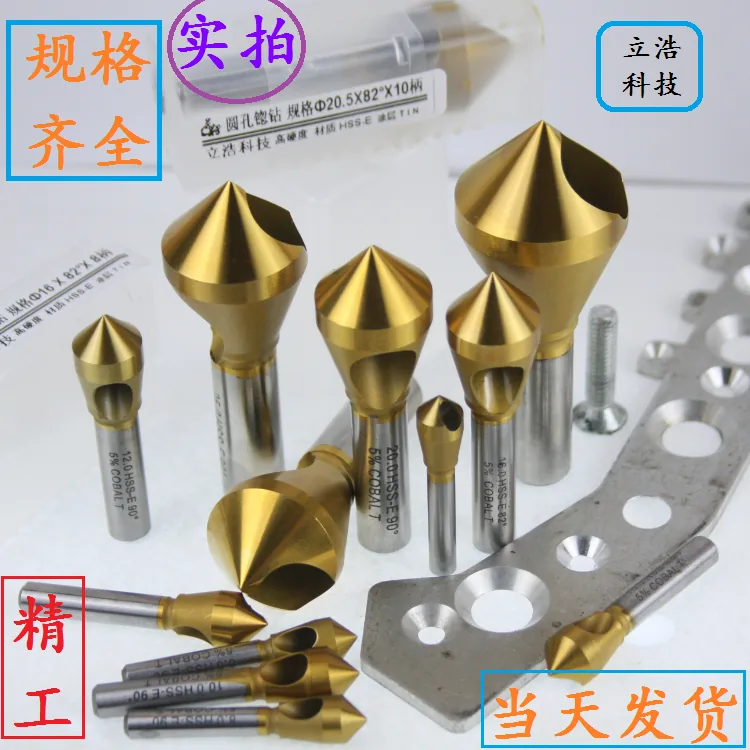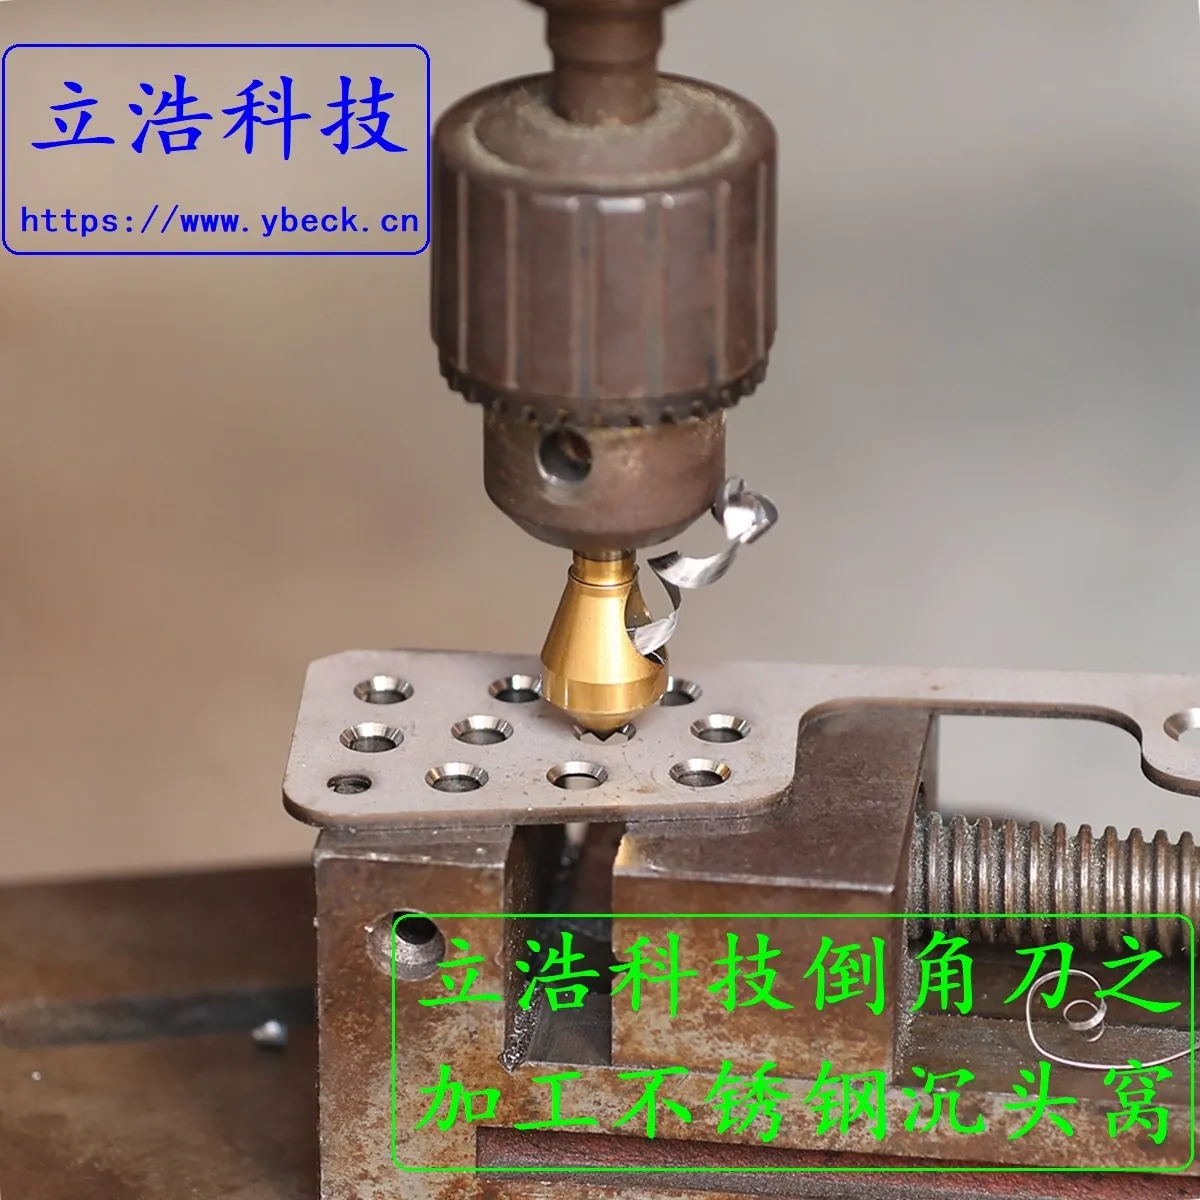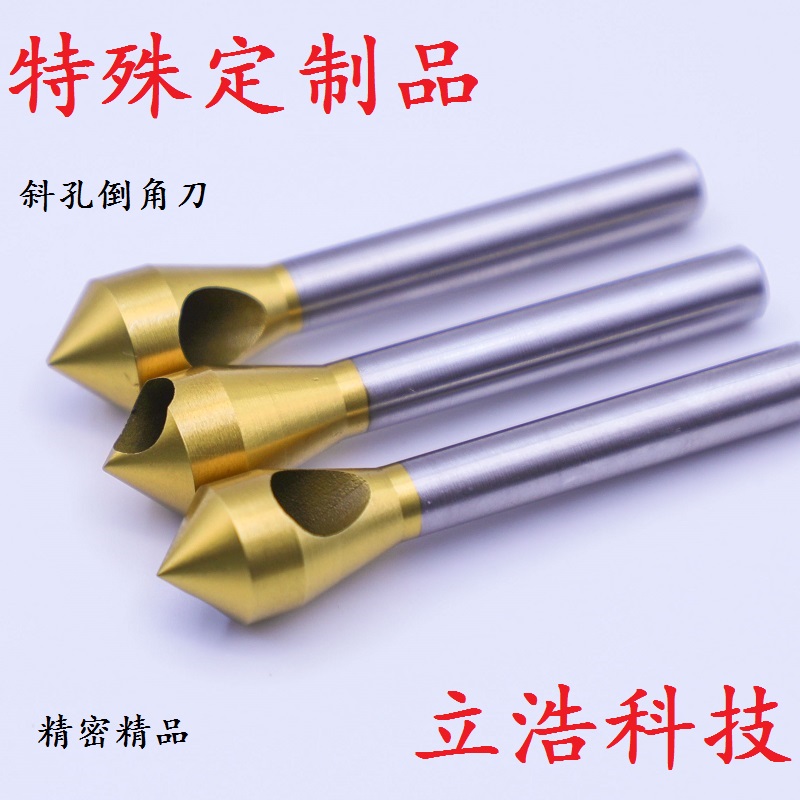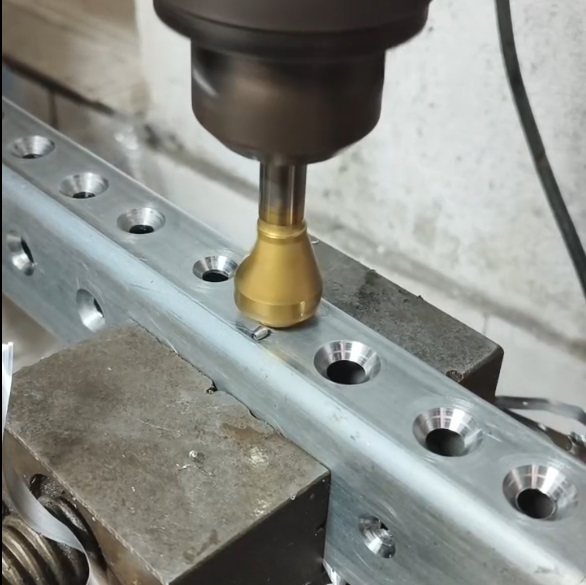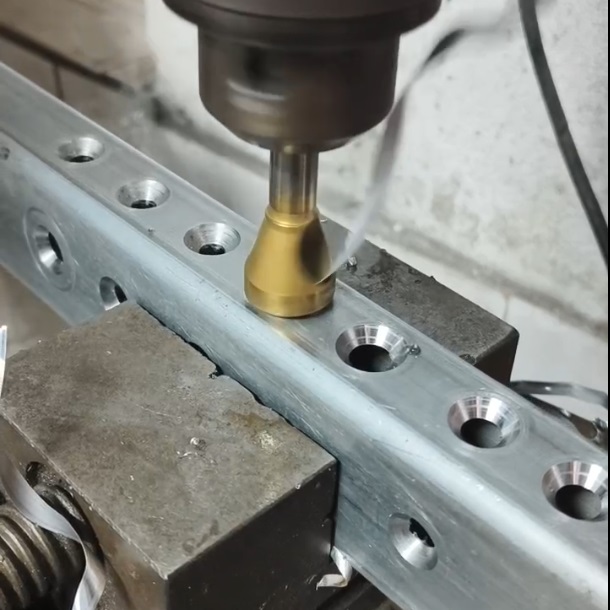
立浩科技撬动不锈钢加工效率困局的方式,并非依靠某项颠覆性的“黑科技”,而是围绕**材质、设计、工艺**三个层面做了一套针对性极强的系统性优化。
### 第一层:材质根基——用“真钴”硬扛高温
不锈钢加工的核心痛点是**切削热集中**。普通高速钢的红硬性不足,刃口在高温下迅速软化,粘刀、崩刃随之而来。
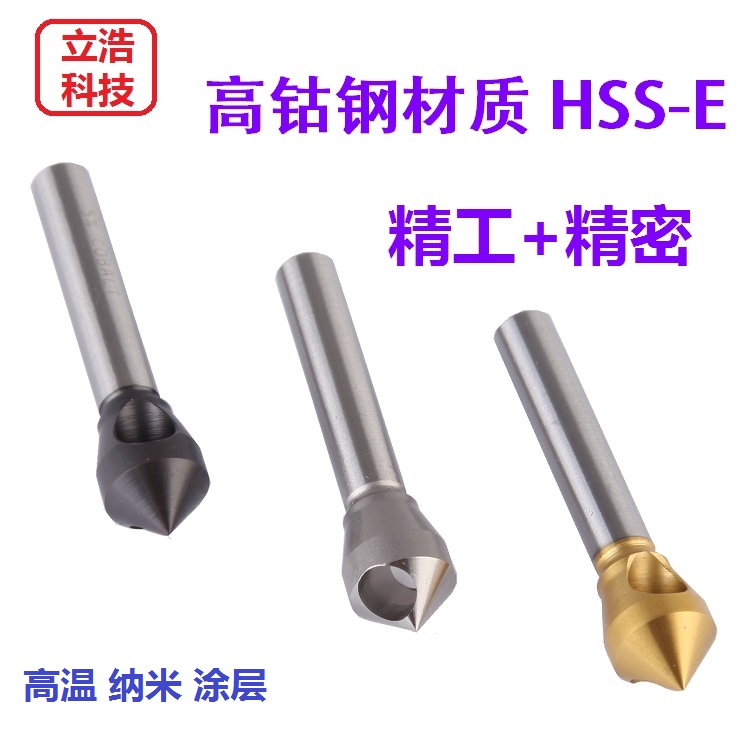
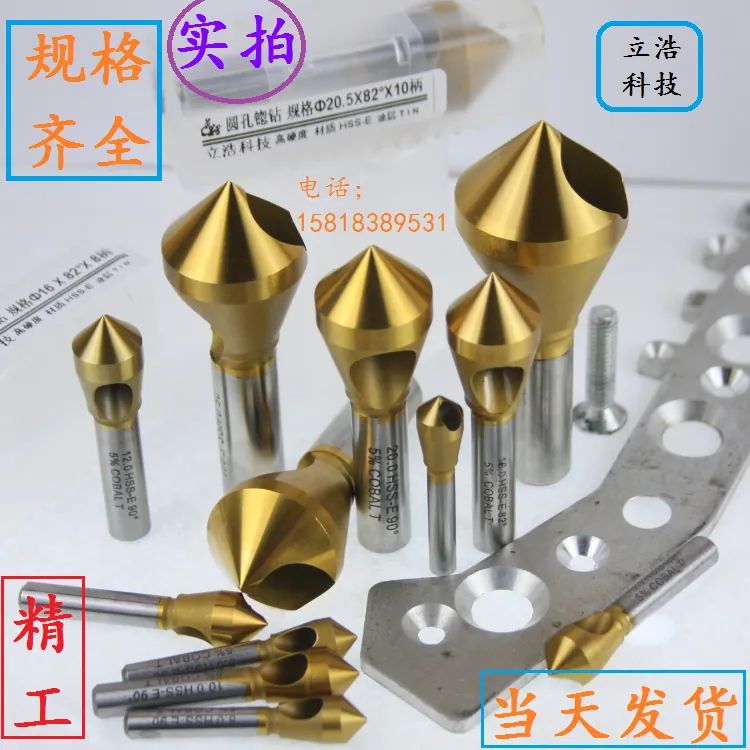
立浩的解题思路很直接:**把钴含量做实**。其倒角刀采用 HSS-E 含钴高速钢(Co5-8%),基体硬度可达 **HRC67 以上**。钴在高速钢中的核心作用是提升**红硬性**——即便刃口温度升高,仍能维持足以切削的硬度。第三方测试数据显示,在同等工况下加工不锈钢,立浩含钴倒角刀的**抗弯曲强度较普通刀具提升近30%**,连续加工200余件后刃口仍保持锋利,尺寸偏差控制在 **0.02mm 以内**。
对于追求更高寿命的316L等材料,立浩在 M42 基体上叠加 **TiAlN 或 AlCrN 涂层**,进一步降低摩擦系数、抑制粘刀,形成“基体红硬性 + 表面耐磨性”的双重保障。
### 第二层:设计杠杆——让切屑“主动离开”而不是“赖着不走”
材质解决了“耐不耐用”,设计则决定了“好不好用”。不锈钢切屑韧而黏,排屑不畅会直接导致积屑瘤、二次划伤、甚至崩刃。
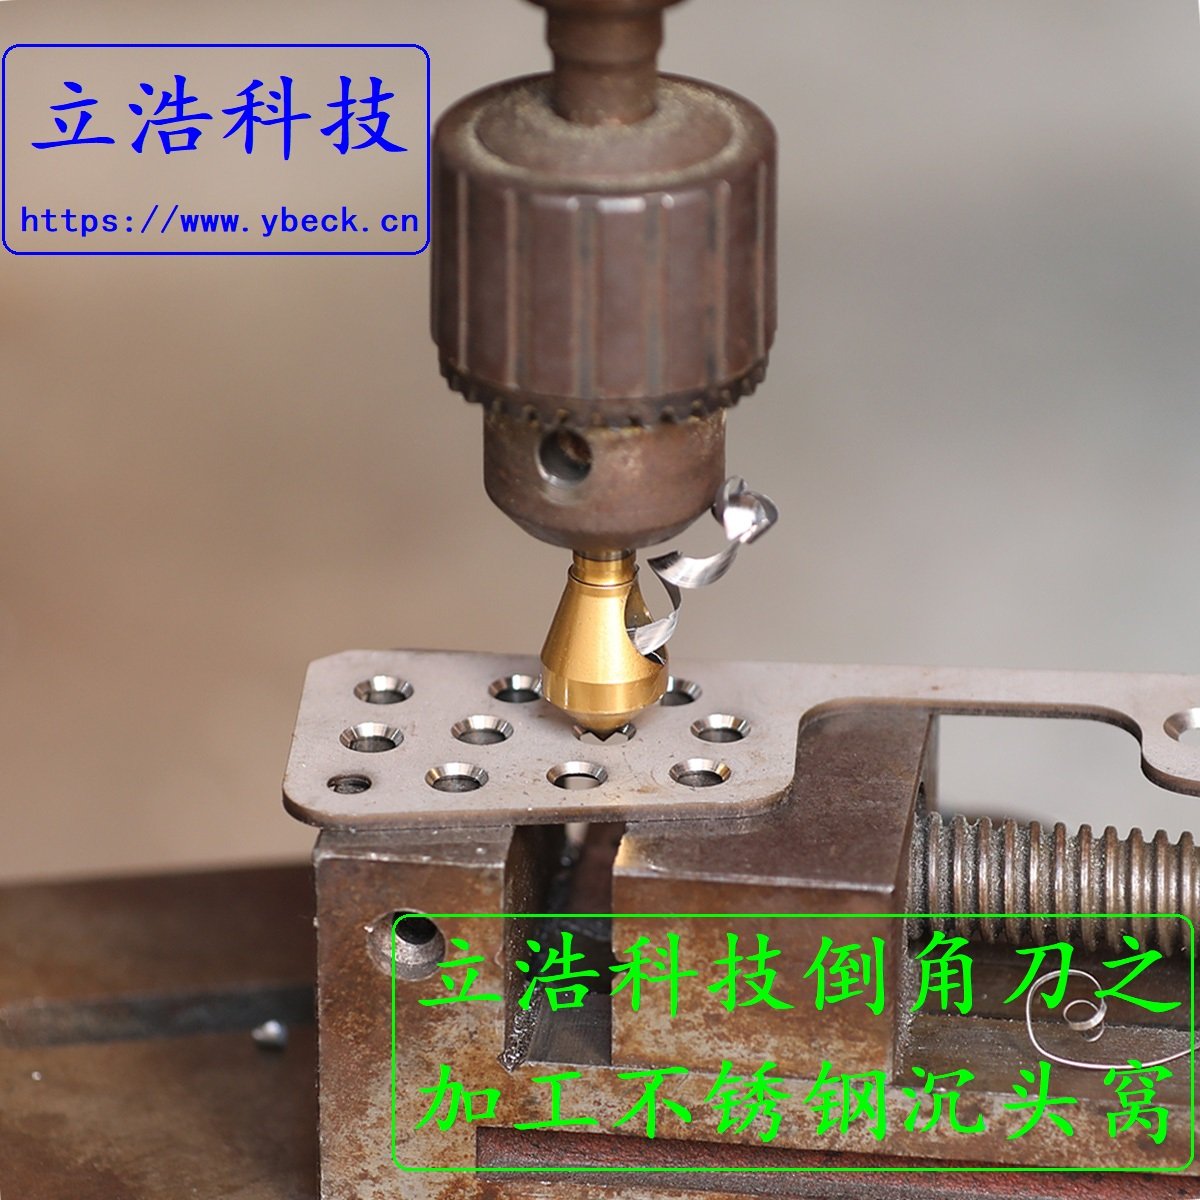
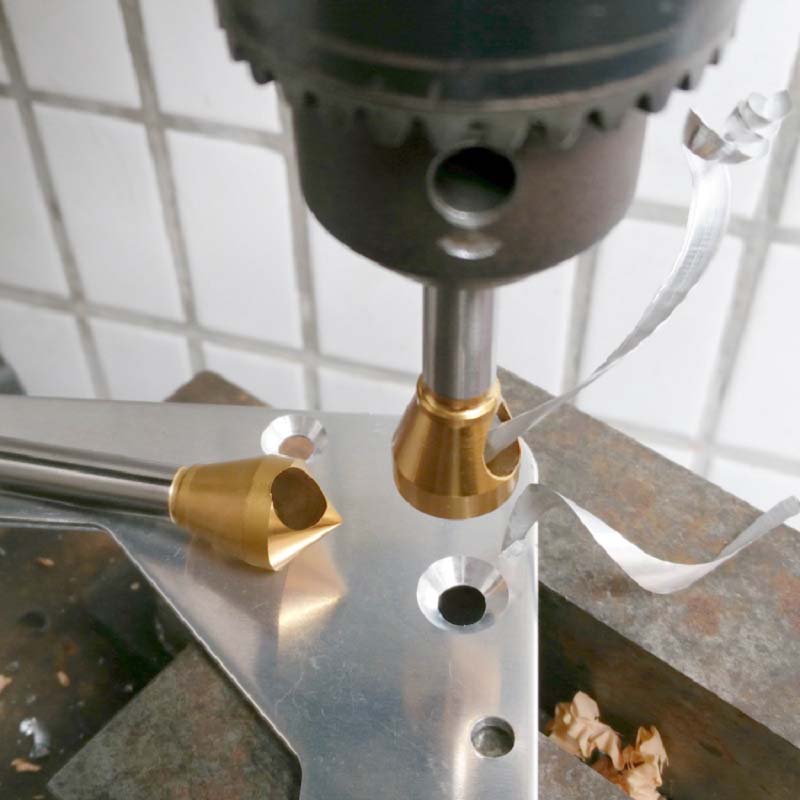
立浩的应对集中在**排屑通道和刃口形态**上。其部分产品采用**斜孔内排屑结构**,切屑从刀体内部的通道向上排出,而非在孔口附近缠绕堆积。这项设计已申请实用新型专利(CN215786954U),专利文件明确指出其目的是解决“加工残渣不能顺利排出导致顿挫、毛刺”的问题。
在刃口端,立浩针对不锈钢的粘性优化了**钝化参数**。例如在304不锈钢案例中,推荐将刃口钝化控制在 **R0.03mm** 左右,既保留足够的锋利度以降低切削力,又避免过于锋利的刃口因强度不足而崩裂。排屑槽的优化则直接作用于温度——实测显示,其刀尖区域温度**较普通刀具降低约20%**。
### 第三层:工艺催化剂——把“好刀”放在“对的条件”下跑
这是立浩区别于纯刀具商的关键一环。它不只卖刀,还输出**配套的切削参数方案**。
以那组被反复引用的304不锈钢数据为例:普通高速钢刀寿命仅 **150-200孔**,换用立浩 M35 高钴钢刀后跃升至 **800-1000孔**,提升**4-5倍**,月刀具消耗从300支降至60支,成本节省**40%**。但这个结果是在特定条件下取得的——立浩给出的参数建议是**转速500rpm、进给0.05mm/r、极压乳化液冷却,并采用断续进给每切入0.5mm退刀排屑一次**。
这些参数并非通用公式,而是针对不锈钢“低速大进给、强制排屑”原则的落地细化。立浩在公开的技术文章中进一步给出了更通用的边界:加工不锈钢时切削速度控制在 **150m/min 以内**,倒角深度超过刀具直径20%时进给量再降15%。这意味着,如果客户只是买了一把好刀,却沿用加工碳钢的高转速、连续进给习惯,寿命提升很可能大打折扣。立浩的价值在于,它用工艺建议把刀具的性能潜力“锁”在了一个可复现的区间内。
### 效果边界:数据背后的条件约束
上述案例数据均来自立浩科技官方发布的客户反馈,属于厂商宣传性材料,可以作为选型参考,但不宜视为对所有工况的承诺。寿命提升幅度高度依赖于**机床刚性、冷却条件、操作参数**的匹配程度。如果换一台刚性较差的旧机床,或冷却液浓度、流量不足,“4-5倍”的寿命优势可能显著收窄。
归根结底,立浩撬动效率困局的逻辑可以概括为:**用真钴材质保证下限,用排屑设计拉开上限,用参数方案消除变量**。对于深陷不锈钢倒角粘刀、崩刃、频繁换刀困扰的车间而言,这套组合拳提供了一个值得小批量试切验证的选项。