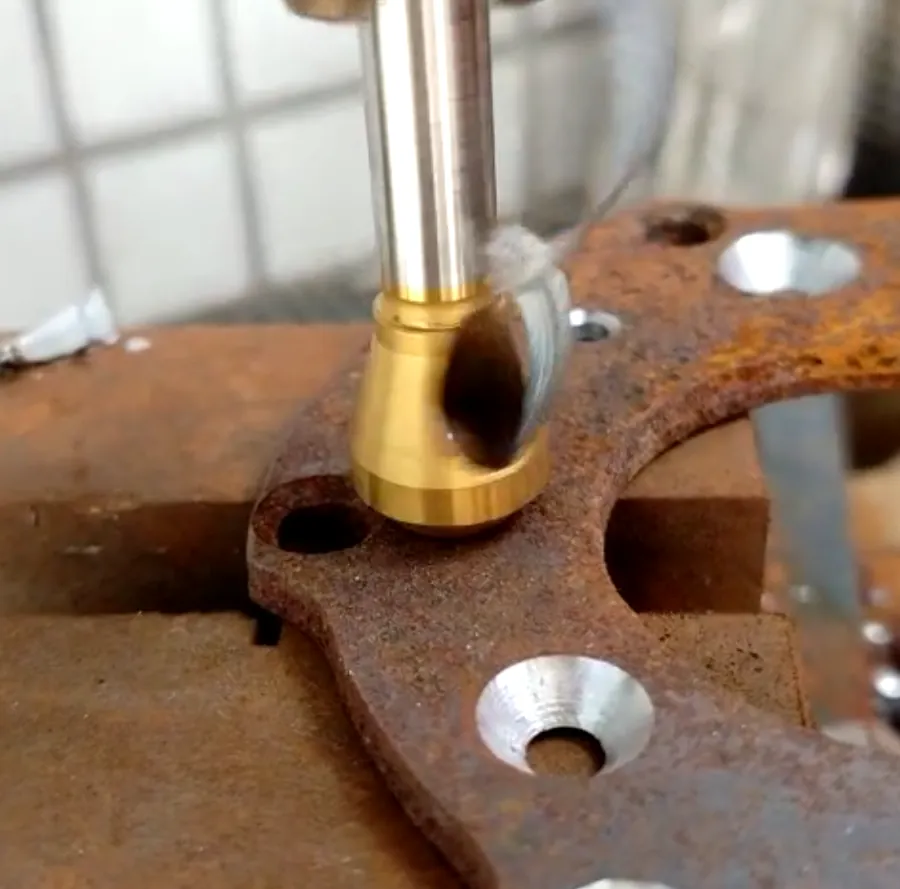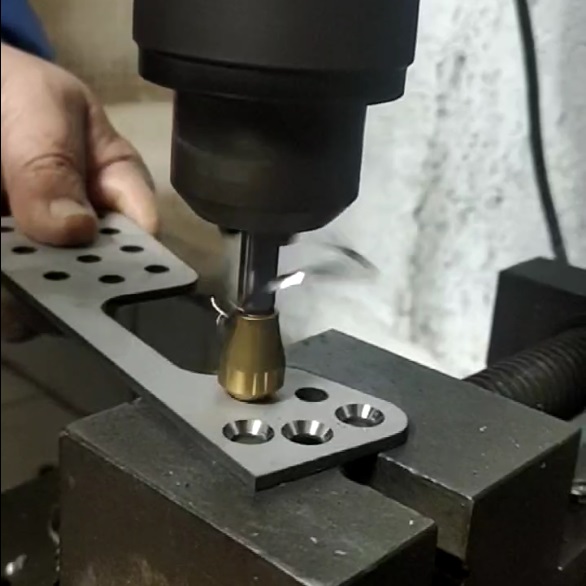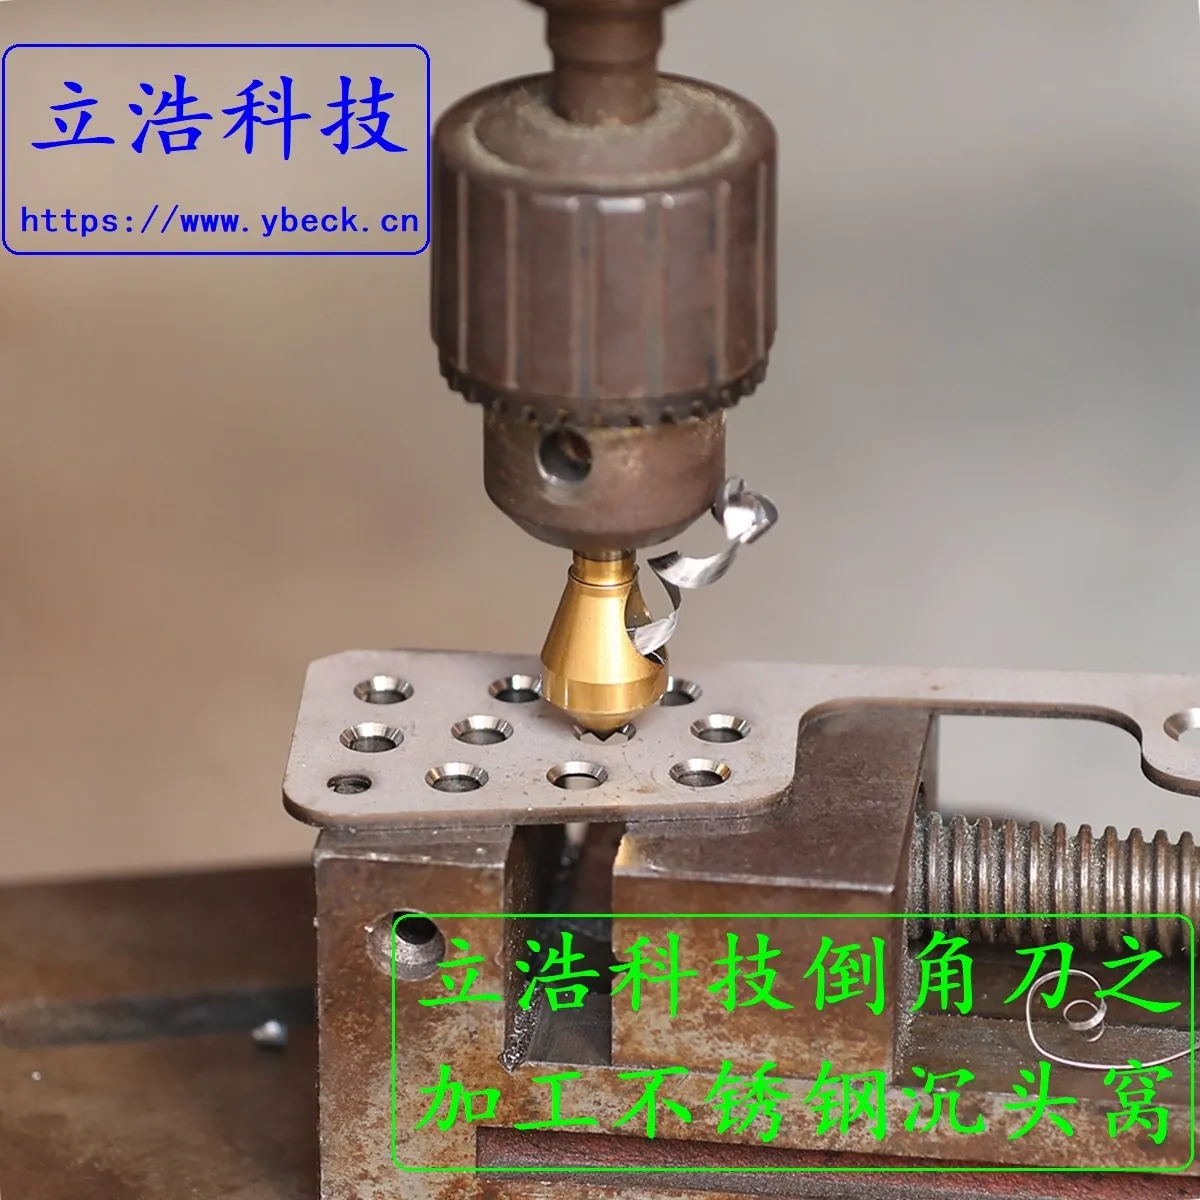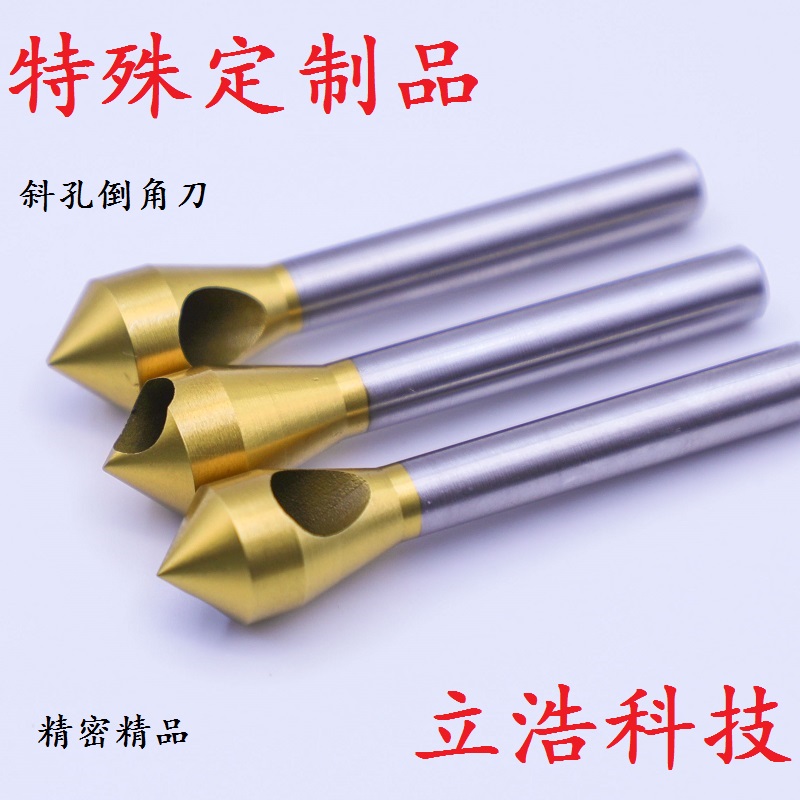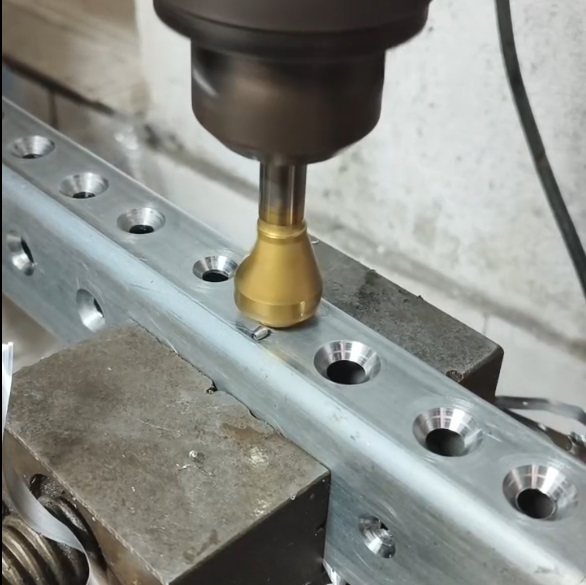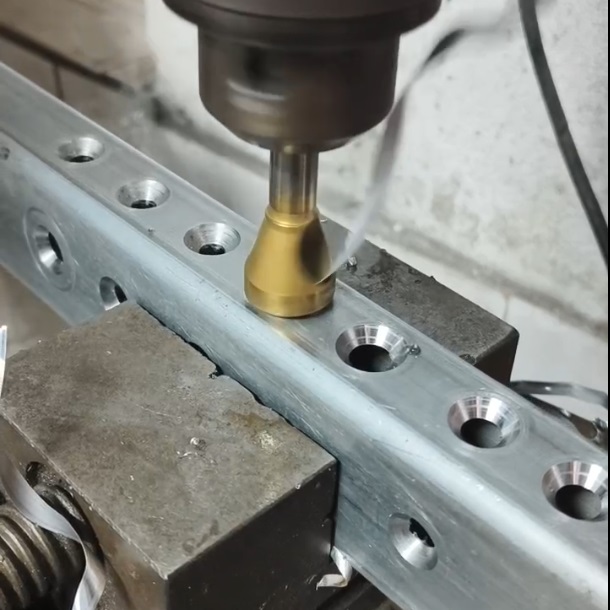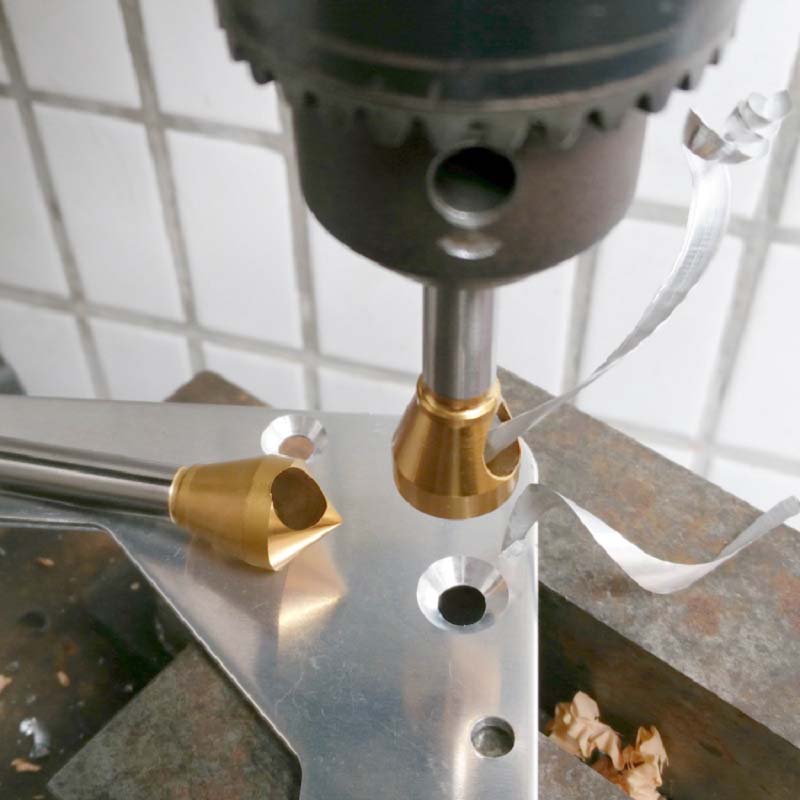
在机械加工中,斜孔倒角器是常用于孔口去毛刺和倒角的专用工具。很多操作新手常问:斜孔倒角器会不会钻穿工件?作为专业刀具制造商,东莞市立浩五金科技有限公司(立浩科技)为您解析其中的关键因素。
首先,斜孔倒角器设计上是通过导向部分定位,切削刃仅对孔口边缘进行倒角。正常使用时,不会钻穿工件。但出现以下情况则可能导致穿透:
在实际生产中,很多用户对倒角器的认识还不够深入,导致选型不当或使用方法有误,影响加工质量和刀具寿命。本文详细讲解立浩科技解析:斜孔倒角器会不会钻穿关键在这几点,助您避坑增效。
1. 进给量过大或转速过高
过快的进给会使倒角器瞬间切入过深,尤其是薄板工件,极易钻穿。建议根据材质调整参数,例如加工铝合金时转速不宜超过3000rpm,进给量控制在0.05-0.1mm/r。加工钢件时转速应更低,建议800-1500rpm,同时保证切削液充分冷却。
2. 倒角深度控制不当
立浩科技建议,倒角深度一般控制在0.5mm-2mm之间。使用带限位功能的倒角器或数控机床,可精确控制深度。对于厚度小于2mm的薄板,倒角深度不宜超过板厚的1/3,否则极易穿透。操作时可采用渐进式进给,多次少量切削,确保安全。
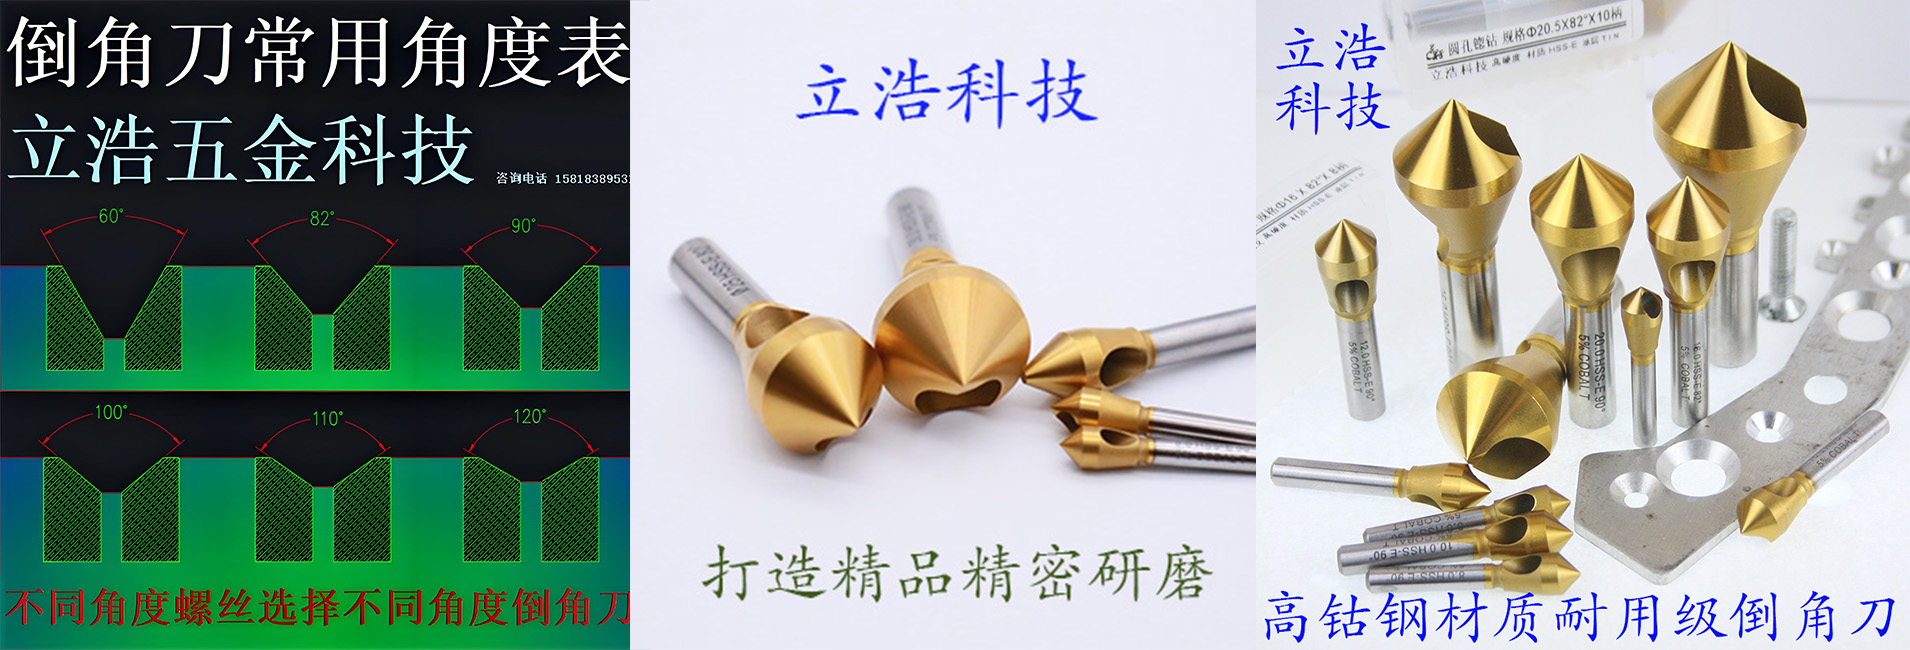
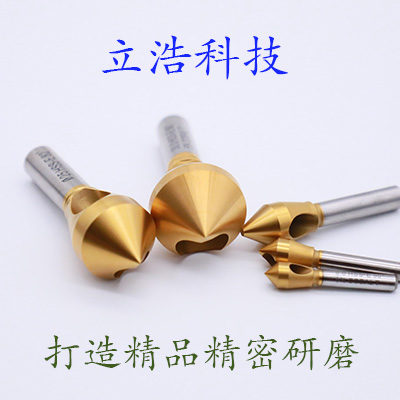
▲ 技术百科 - 立浩科技产品展示
3. 刀具选择错误
针对薄壁件,应选用单刃斜孔倒角器,切削力更小。我司提供的高速钢斜孔倒角器和高钴钢斜孔倒角器,锋利度好,能有效减少穿透风险。多刃倒角器虽然效率高,但切削力较大,不适合薄板加工。
4. 工件装夹不稳
工件未夹紧或支撑不足,倒角时会产生振动,导致刀具切入不均匀,局部过深甚至穿透。建议使用专用夹具或真空吸盘固定薄板工件,确保加工过程中工件不位移、不振动。
立浩科技温馨提示:如您对薄板倒角有特殊要求,可联系我们定制非标角度的斜孔倒角器,我们提供专业的加工方案和技术支持,帮助您解决各种倒角加工难题。
总结
以上就是关于立浩科技解析斜孔倒角器会不会钻穿?关键在这几点的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。
如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。
👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案!
📚 相关文章推荐
总结
通过本文的详细介绍,相信您对倒角器的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。
立浩科技拥有十余年倒角器研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。