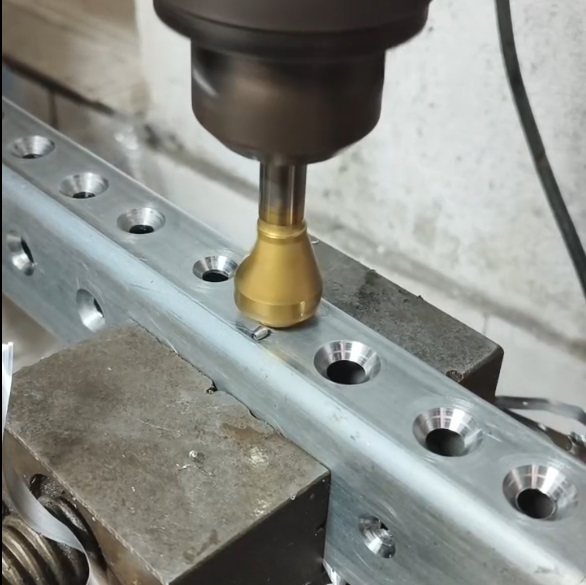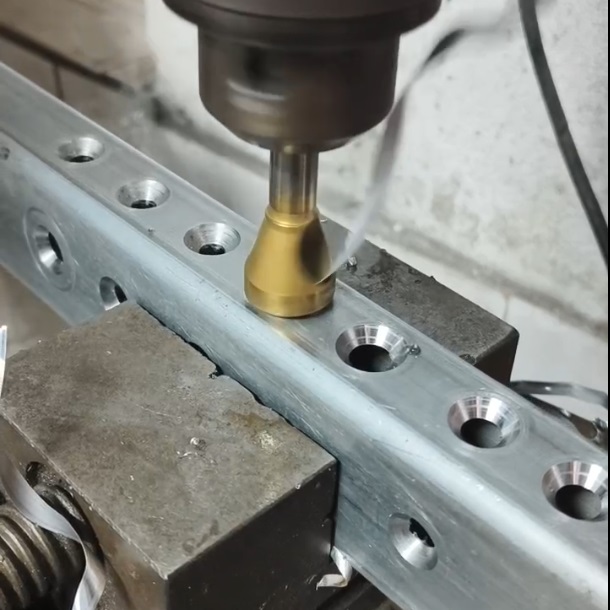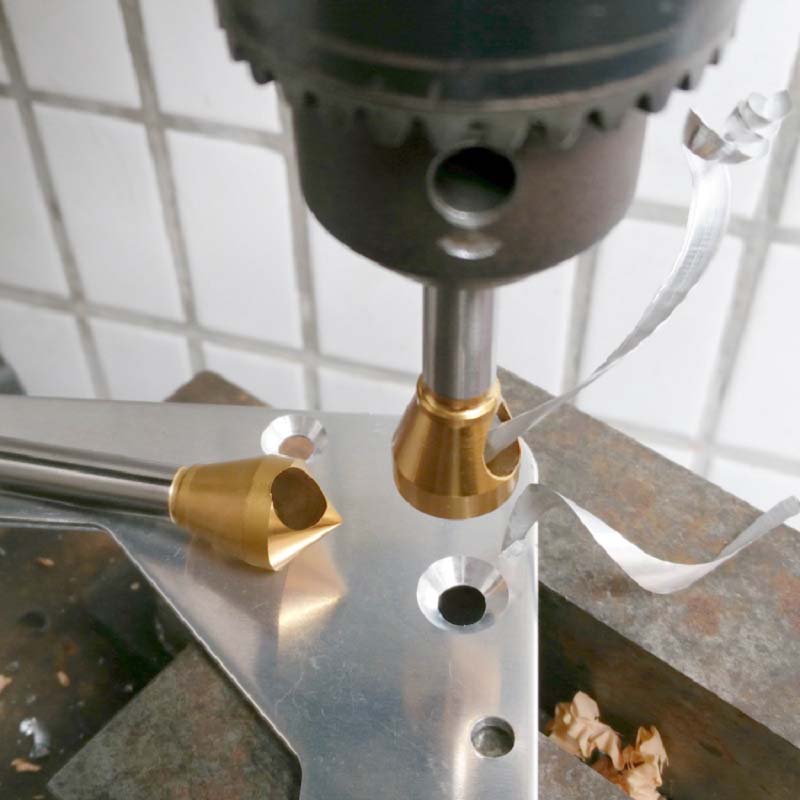
一、精密沉孔加工概述
二、精密沉孔加工工艺流程
随着制造业的不断发展,对锪钻的要求也越来越高。很多加工企业在选择和使用锪钻时常常遇到各种问题。本文系统介绍精密锪钻加工工艺与质量控制:沉孔加工技术要点,为您提供专业的参考和建议。 #1. 准备工序 检查工件材料和硬度,选择合适的锪钻材质 确认螺栓规格,选择对应角度的锪钻(公制90°/英制82°) 检查锪钻状态,确保刃口锋利、无崩刃 装夹工件,保证牢固、无振动 装夹刀具,使用高精度夹头,控制跳动≤0.01mm
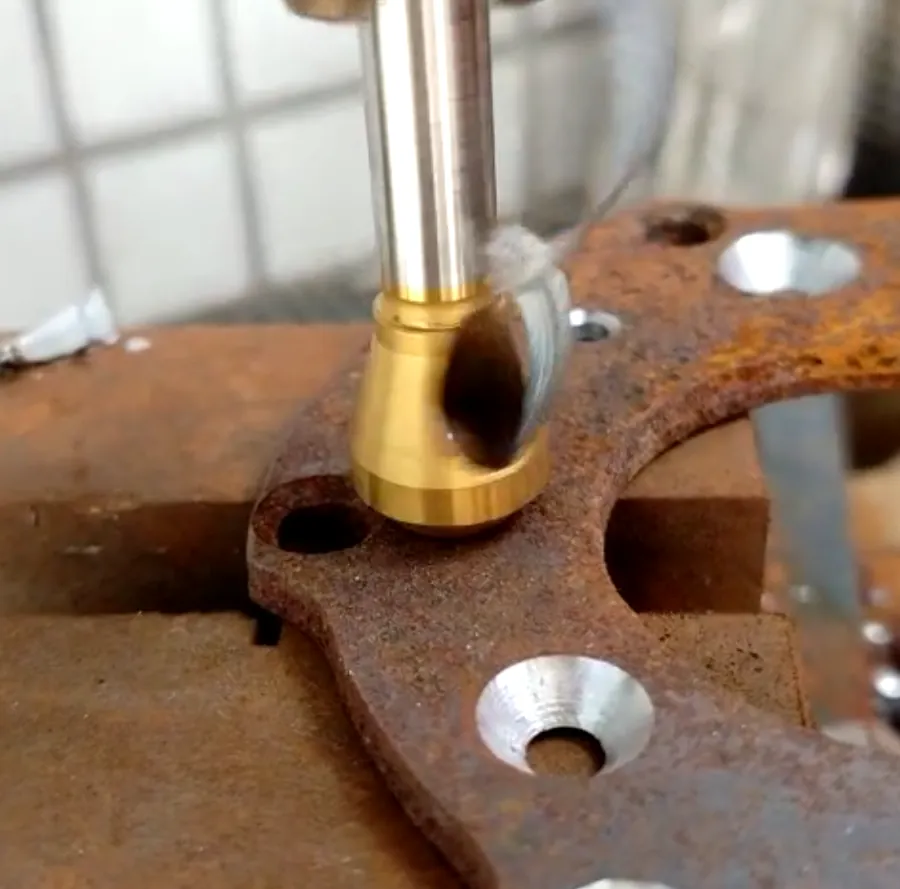
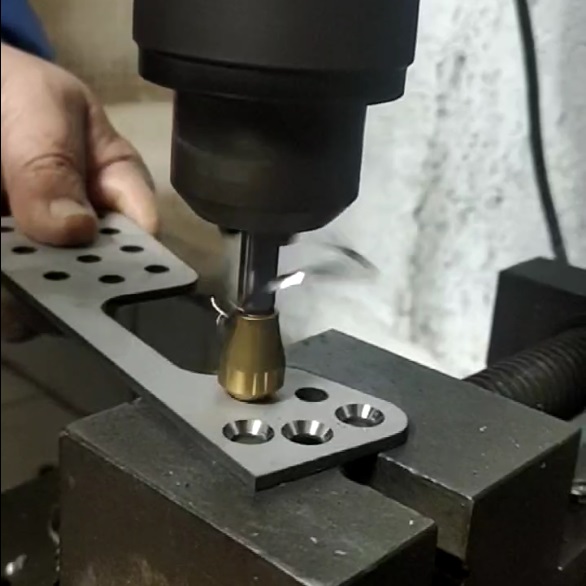
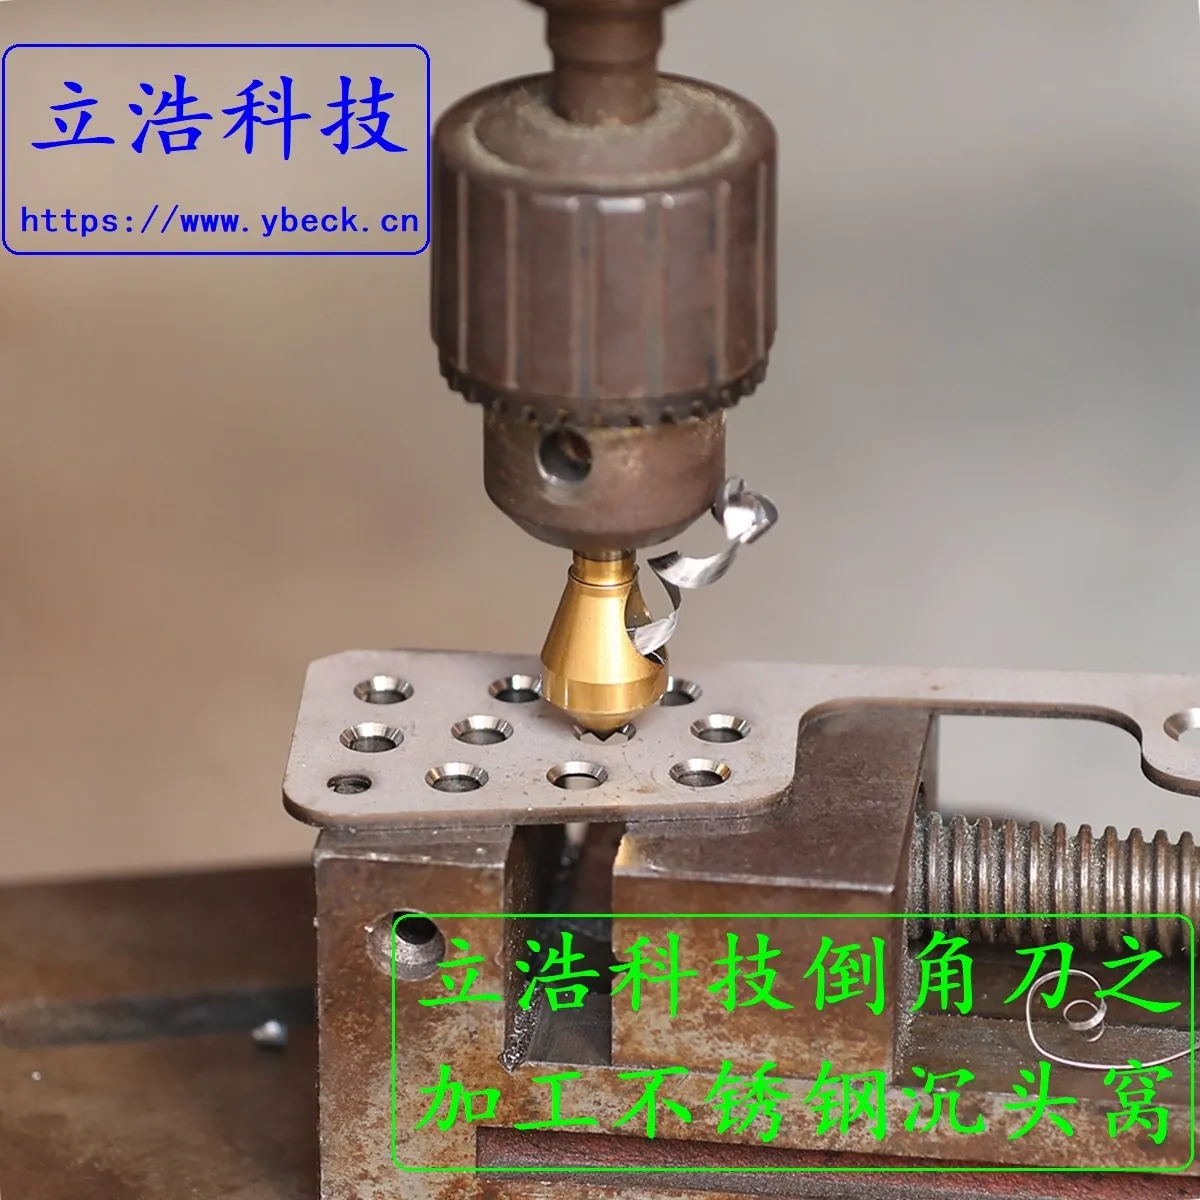
#2. 钻孔工序 先钻底孔,注意: 底孔直径要准确,与螺栓规格匹配 钻孔垂直度要好,避免锪钻时受力不均 孔口无大毛刺,否则影响锪钻定位 #3. 锪孔工序 对刀:将锪钻尖端对准底孔中心,缓慢接近工件表面。 试切:先锪一个浅沉孔,测量角度和直径,确认符合要求。 加工:按设定深度进给,加工到预定尺寸。 光刀:到达深度后,暂停进给,让刀具空转1-2圈,提高表面光洁度。 退刀:缓慢退刀,避免划伤沉孔表面。
#4. 检测工序 用游标卡尺或投影仪测量沉孔直径 用深度尺测量沉孔深度 用角度尺或样板检查角度 目视检查表面质量,有无划痕、振纹 试装螺栓,确认头部与沉孔贴合良好
三、关键技术要点
#1. 切削参数选择 工件材料切削速度(m/min)每刃进给(mm)说明 铝、铜80-1500.08-0.15高速,注意排屑 碳钢30-500.05-0.10使用切削液 合金钢20-400.04-0.08使用切削液 不锈钢15-300.03-0.06充分冷却,低速 铸铁25-450.05-0.10干切或风冷 #2. 深度控制方法 方法一:机床设定深度(推荐) 在CNC机床上直接设定Z轴深度,精度高、一致性好。需要先准确对刀,设定工件表面为Z0。
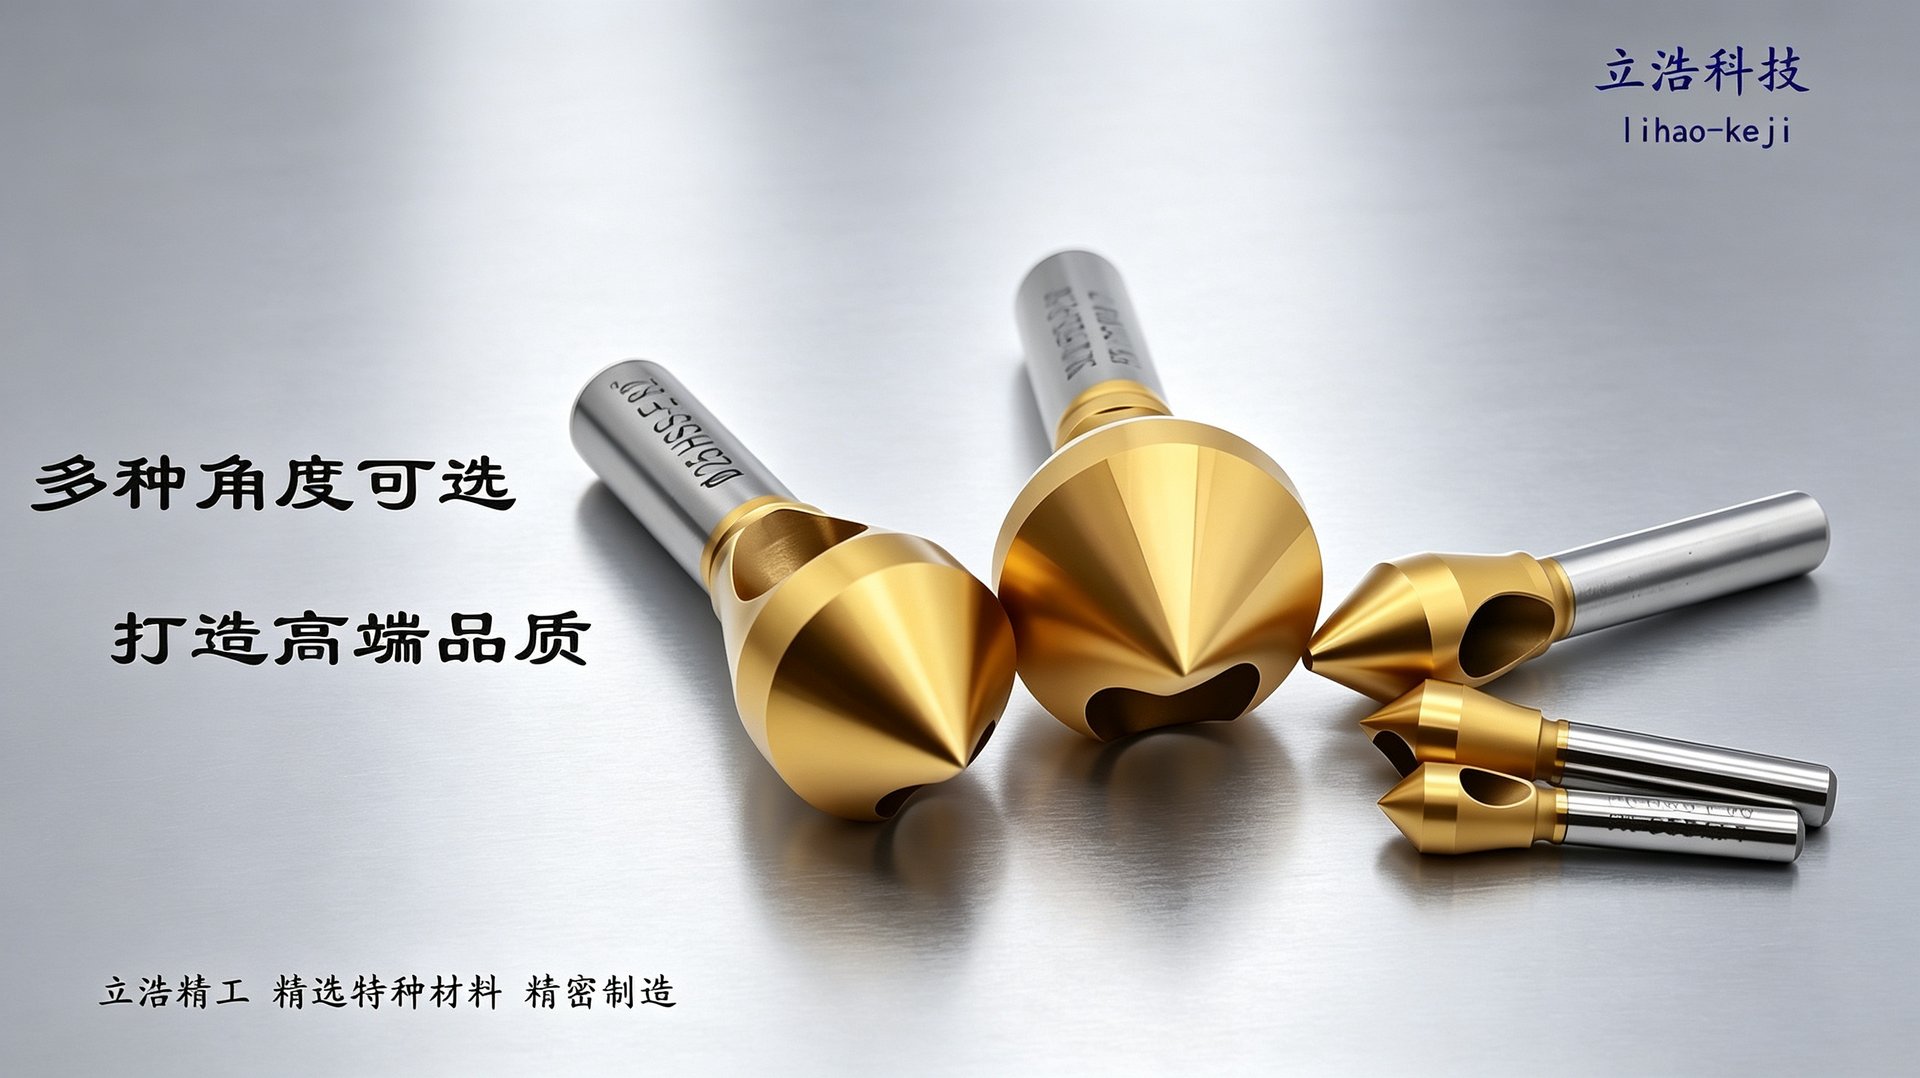
方法二:限位套/深度规 普通钻床可以使用带限位套的锪钻,或用深度规控制深度。 方法三:试切测量法 先浅锪,测量后逐步加深,适合单件小批量。 ▲ 技术百科 - 立浩科技产品展示 #3. 提高表面质量的技巧 刀具刃口要锋利,磨损后及时重磨 最后光刀(进给为0,空转1-2圈) 使用切削液,减少摩擦和粘结 降低进给量,最后一刀精修 保证机床刚性,减少振动 选择多刃锪钻(三刃/四刃),加工更平稳
#4. 保证同心度的方法 底孔和沉孔最好在同一装夹下完成,避免二次装夹误差 使用带定位尖的锪钻,自动定心 保证刀具跳动量小(≤0.01mm) 机床主轴精度要好
四、常见问题与解决方案
问题原因分析解决方法 沉孔角度不对刀具角度选错、刀具歪斜确认紧固件标准选对应角度锪钻,检查装夹垂直度 深度不一致对刀不准、工件表面不平精确对刀,以工件表面为基准,分中找正 表面有振纹刀具磨损、刚性不足、参数不当重磨刀具,缩短伸出长度,降低转速/进给 有毛刺刀具不锋利、进给太快重磨刀具,降低进给,最后光刀 沉孔不圆刀具跳动大、主轴间隙大检查跳动,更换高精度夹头,检修主轴 刀具崩刃进给太快、工件有硬点、冲击降低进给,检查工件,减小切深 螺栓头不贴合角度偏差、沉孔有台阶更换角度准确的锪钻,一次加工到位
五、质量控制标准
检测项一般要求精密要求 角度公差±1°±0.5° 直径公差±0.2mm±0.1mm 深度公差±0.2mm±0.05mm 表面粗糙度Ra3.2Ra1.6 同心度≤0.1mm≤0.05mm
六、立浩五金精密锪钻
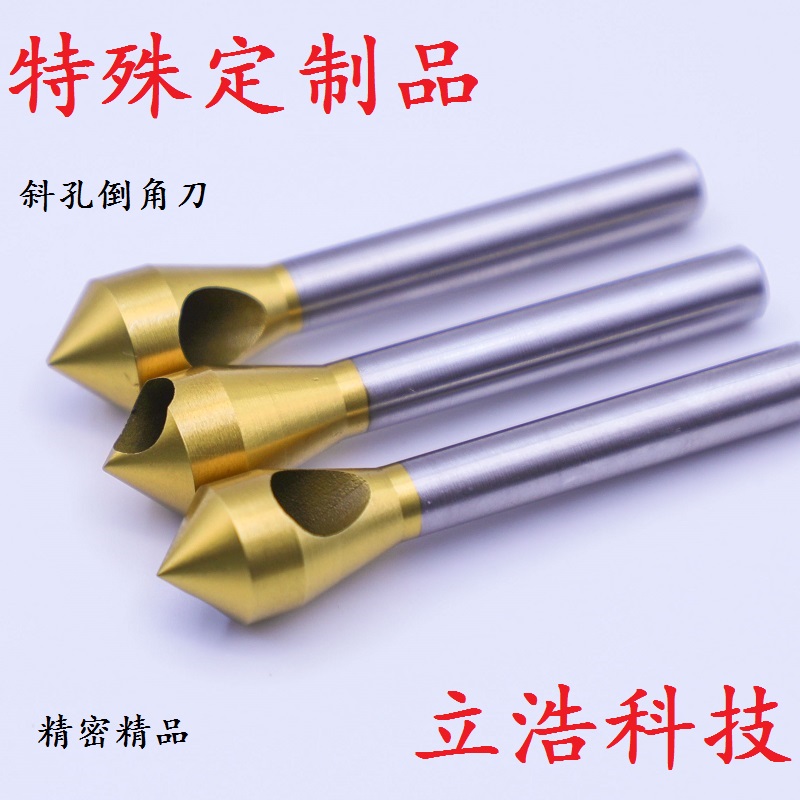
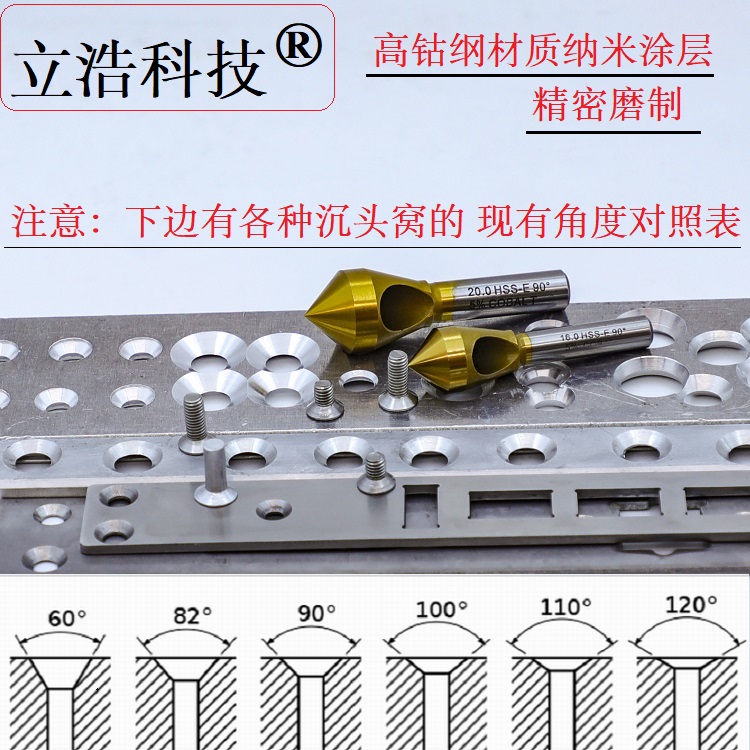
立浩五金生产的精密锪钻完全满足精密加工要求: 进口M42高钴钢材质,硬度HRC66-67 五轴数控磨削,角度公差±0.3°,跳动≤0.005mm 三刃/四刃设计,加工平稳,表面质量好 60/82/90/100/110/120°全角度供应 支持非标定制,特殊角度3-5天交货 可提供TiAlN/AlCrN涂层,寿命再提升3-5倍 如需采购精密锪钻或获取加工技术支持,欢迎联系立浩五金客服。
#总结
以上就是关于精密锪钻加工工艺与质量控制沉孔加工技术要点的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。 如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案! 📚 相关文章推荐 • 立浩五金科技公司发展历程 205次阅读
• 倒角刀的国家标准与质量检测标准解读 100次阅读 • 倒角刀修磨与再利用:立浩科技刀具全生命周期服务 84次阅读 • 机械加工刀具选择与使用指南:从入门到精通 73次阅读 • 刀具批发渠道与采购策略:如何高效采购五金刀具 70次阅读
总结
通过本文的详细介绍,相信您对锪钻的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。 立浩科技拥有十余年锪钻研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。