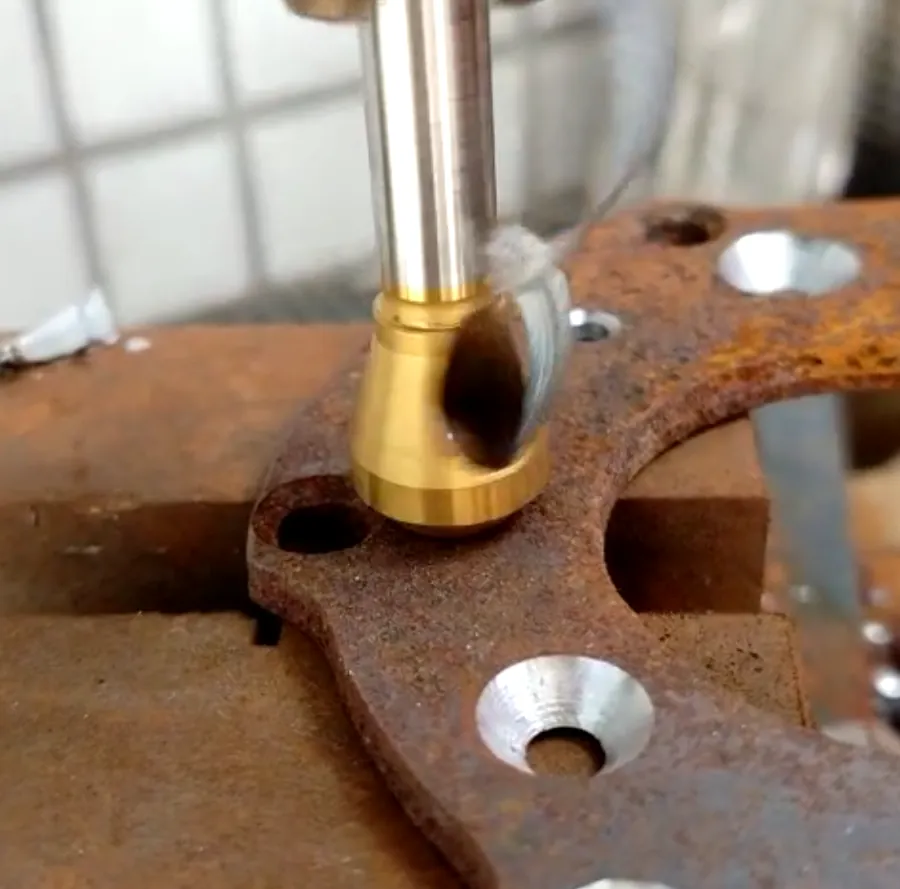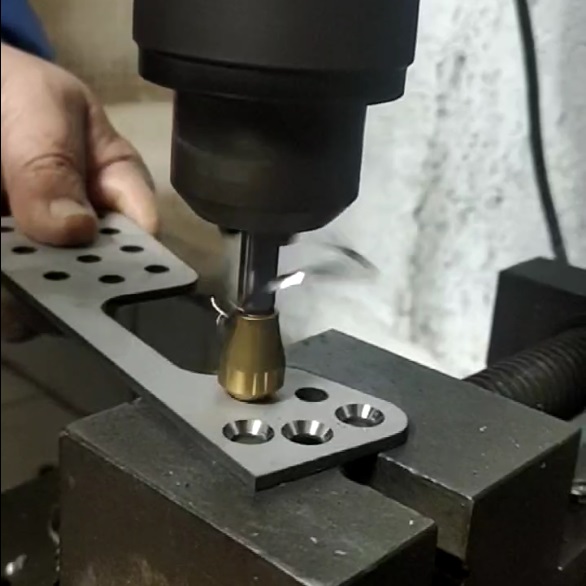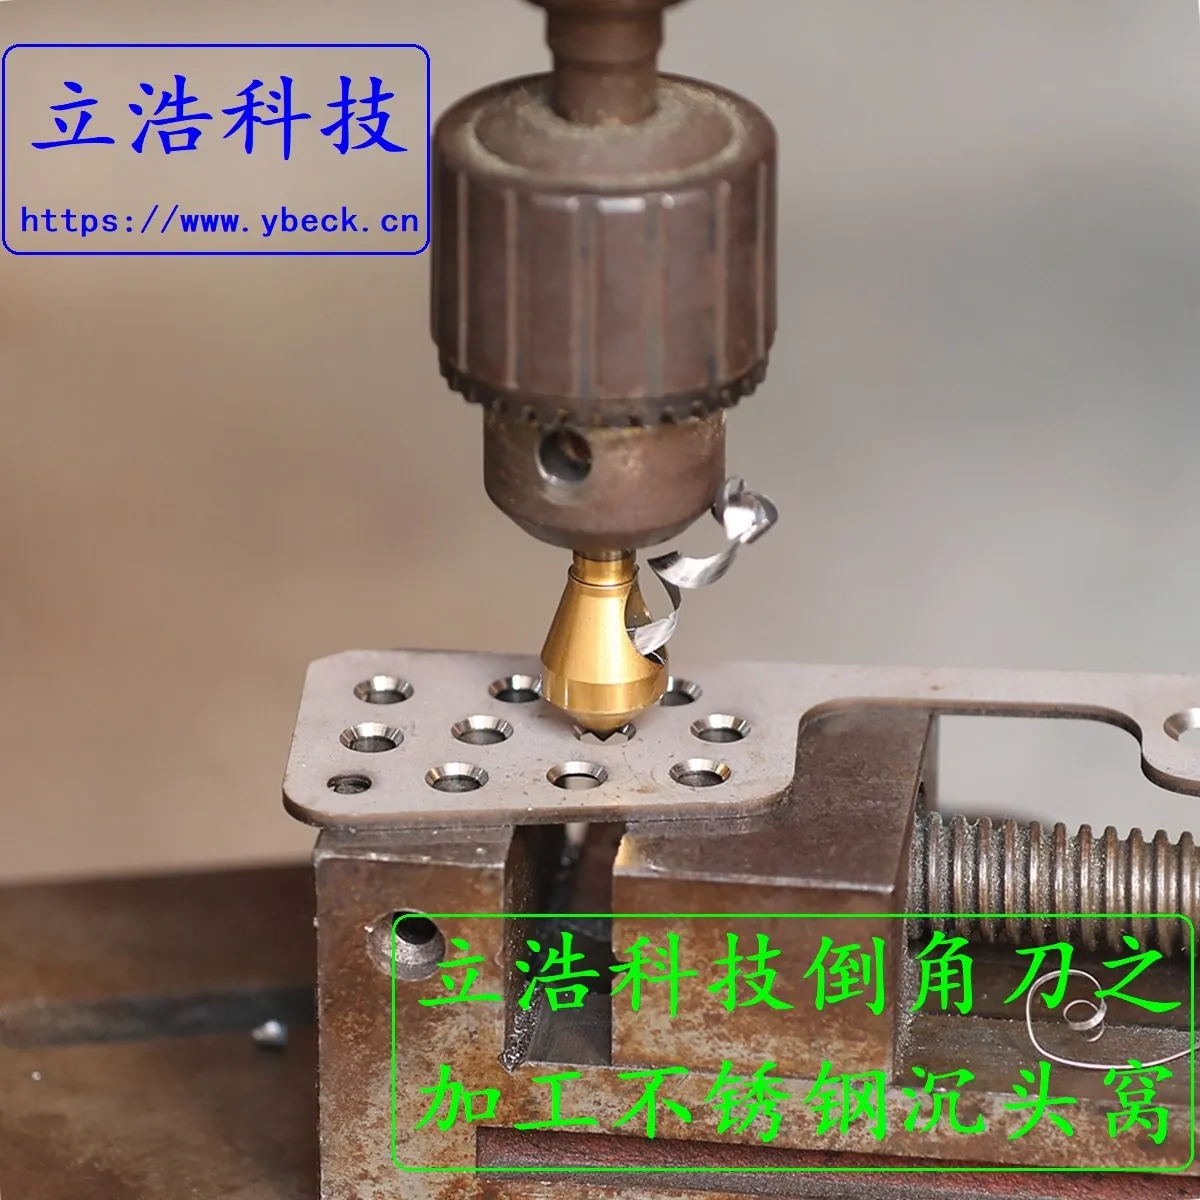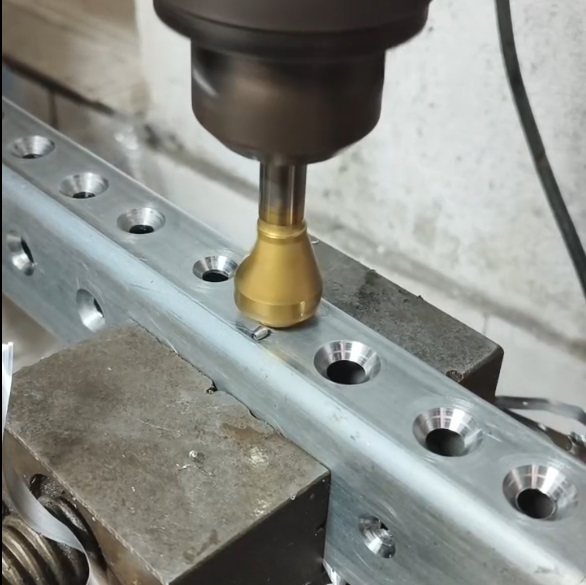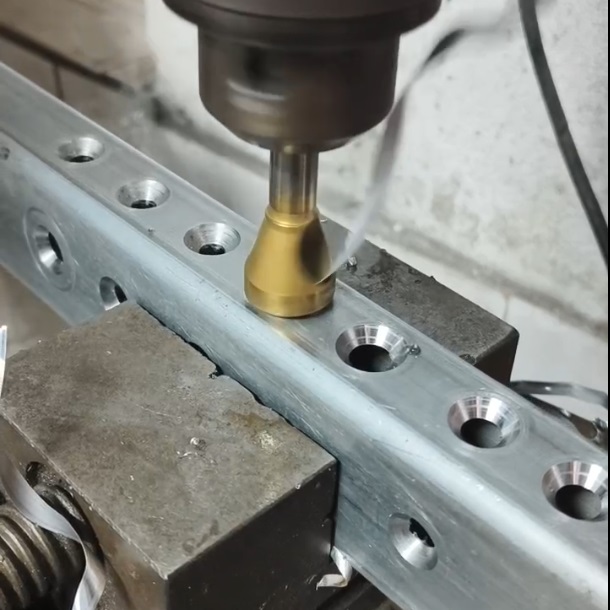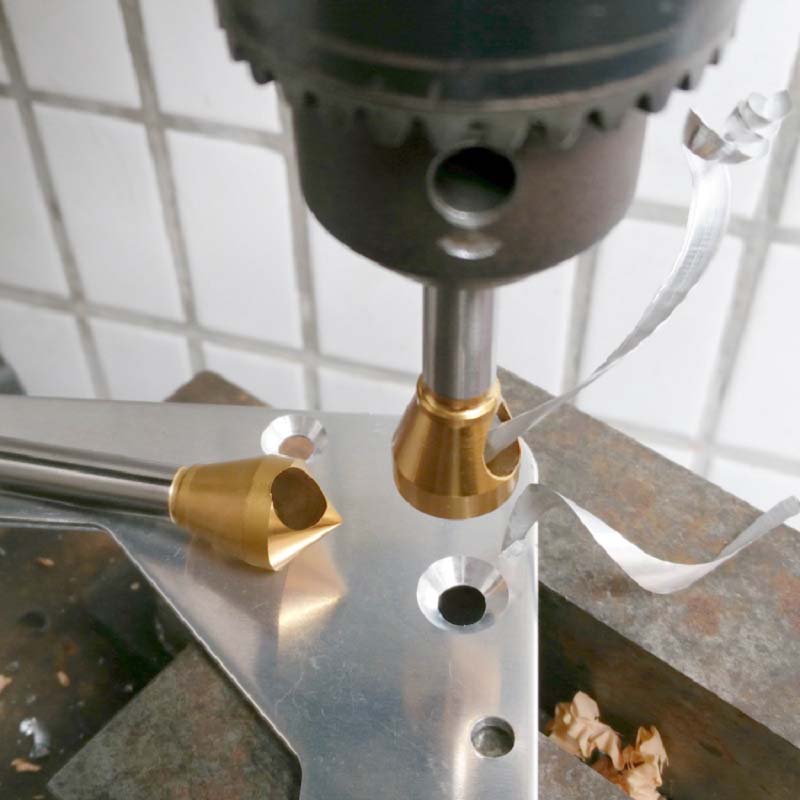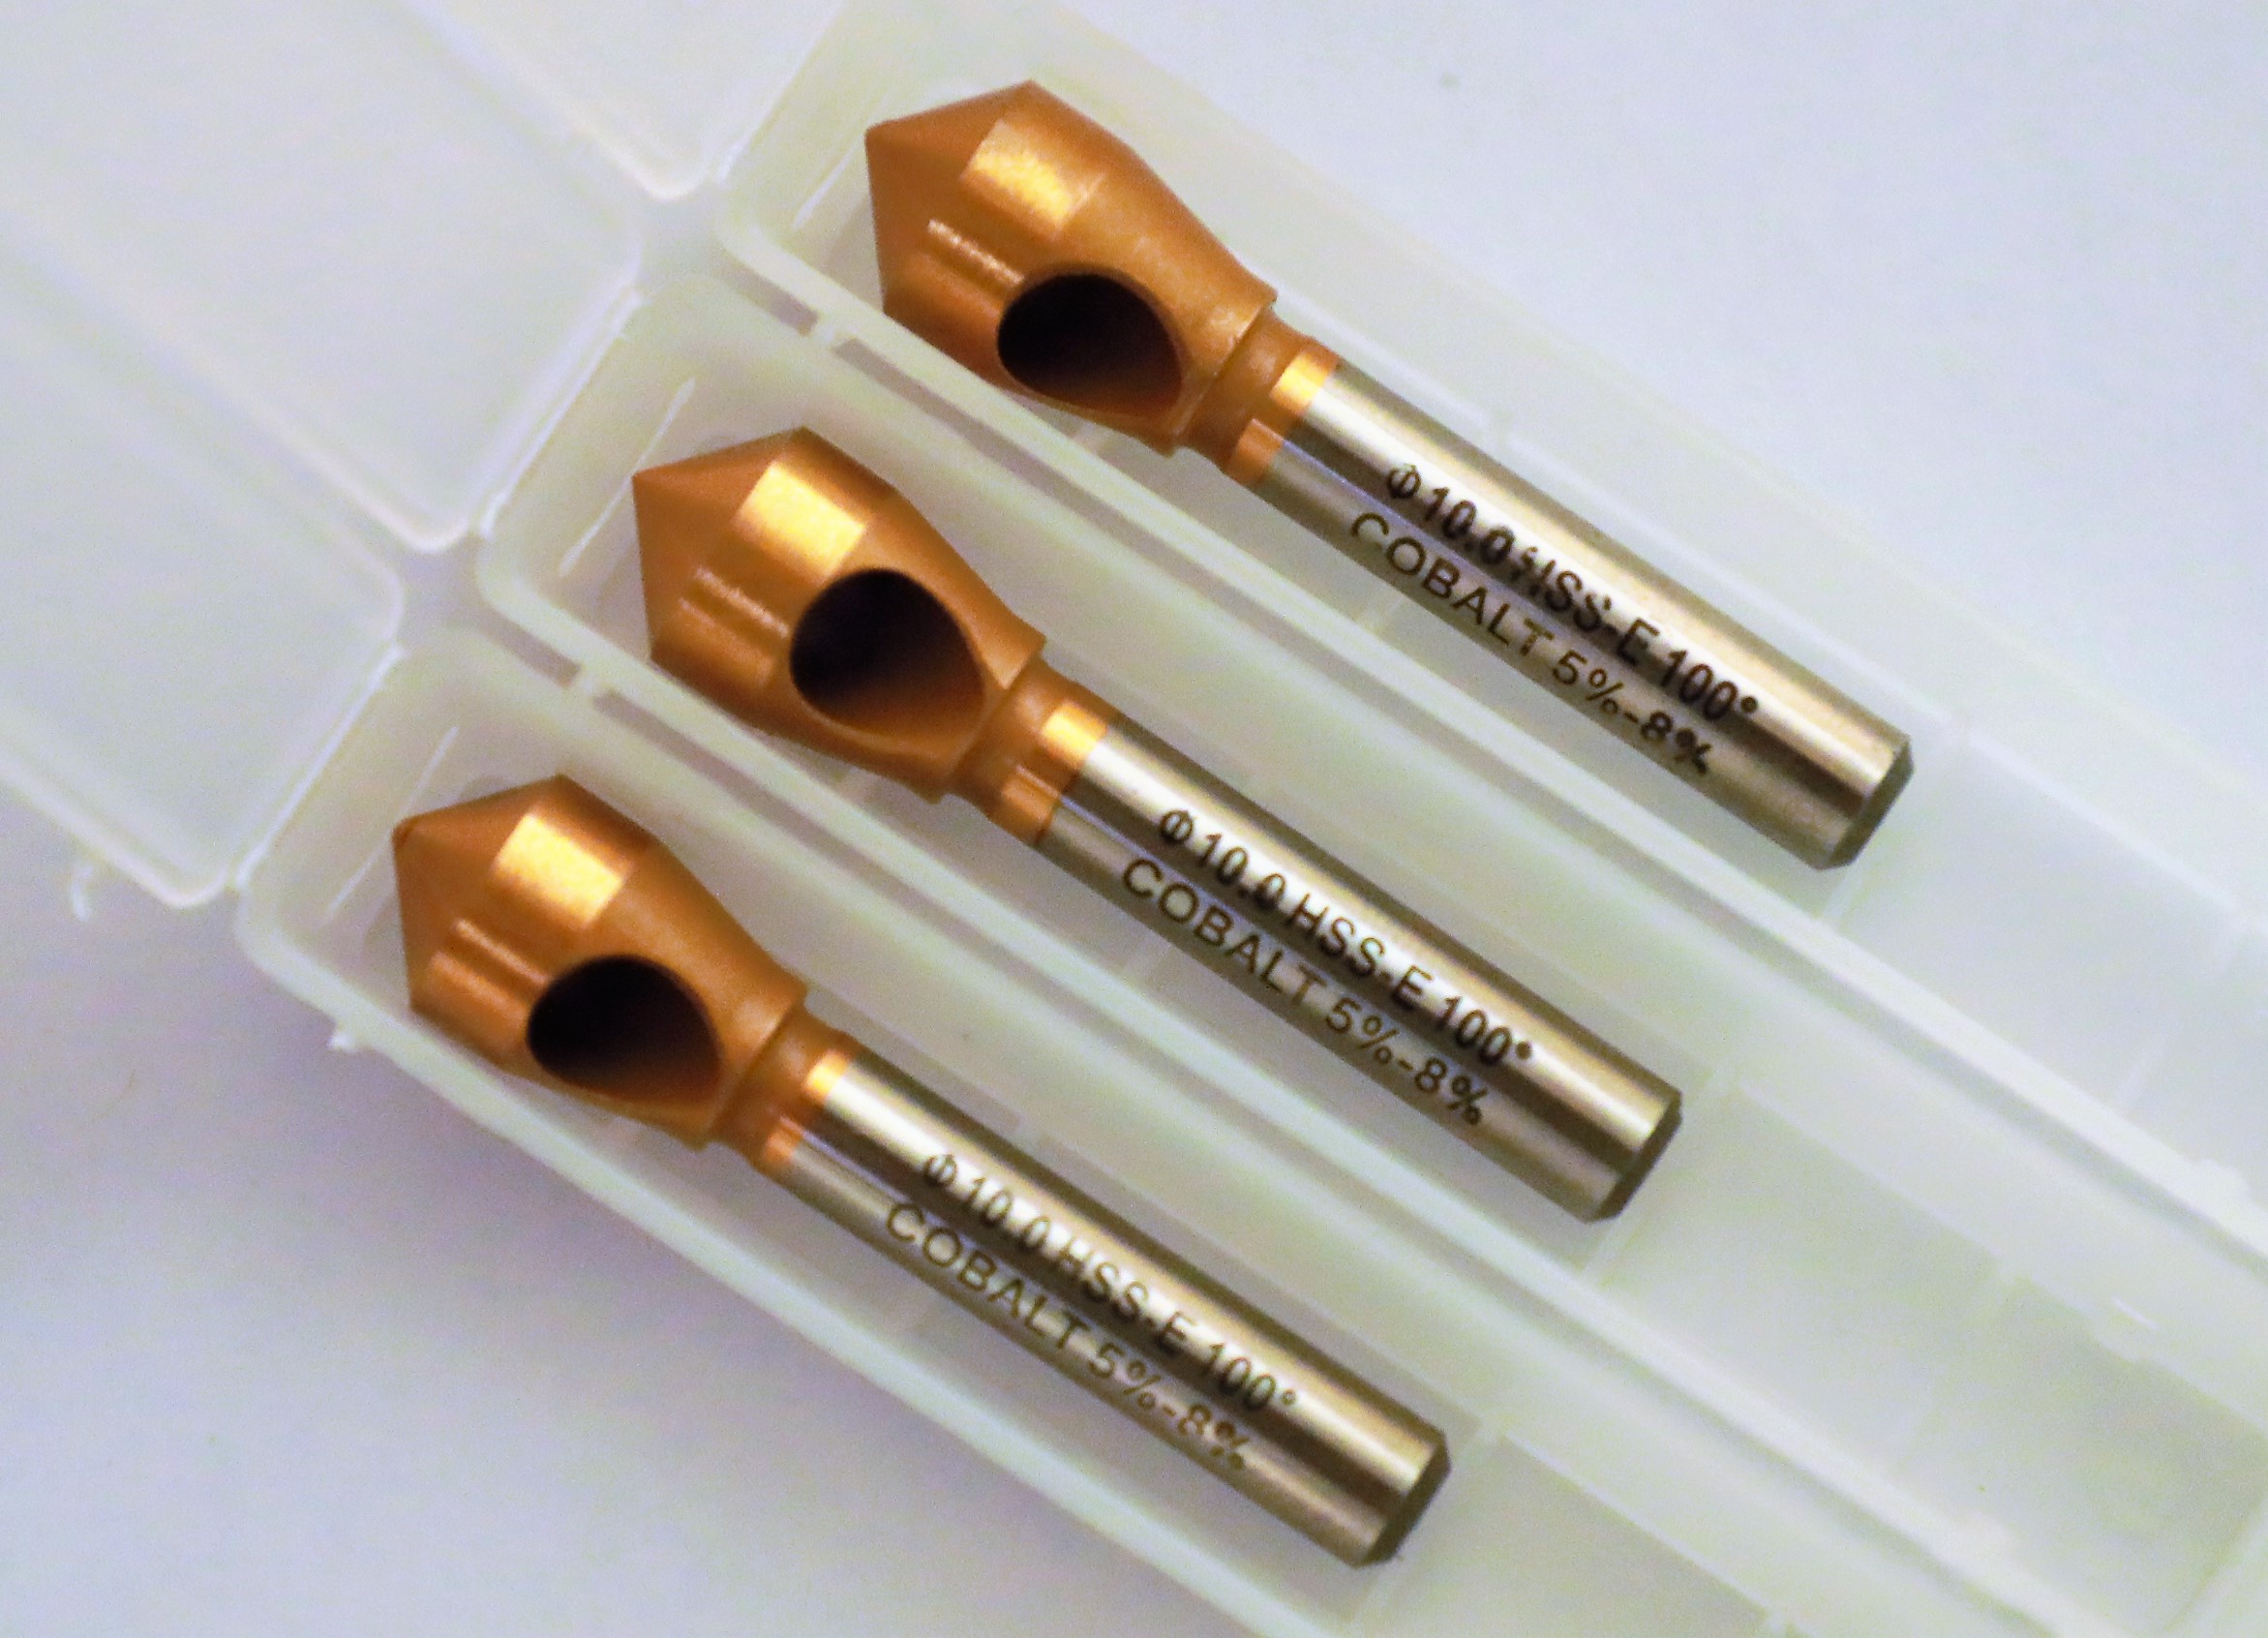
螺纹孔口倒角对照表螺纹孔口倒角对照表
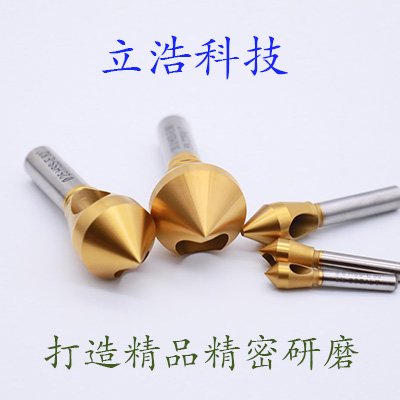
根据ISO 16030等国际标准,不同规格的螺纹孔口倒角有相应的推荐值。以下是一个简化的螺纹孔口倒角对照表示例(请注意,实际数值可能因具体标准或产品要求而有所不同): 螺纹公称直径(D)推荐倒角口径(øD)粗糙度要求(Rz)倒角角度
1/8英寸9.8~10.2 mmRz12.545° 1/4英寸13.3~13.7 mmRz12.545° 3/8英寸16.8~17.2 mmRz12.545° 1/2英寸21.0~21.4 mmRz12.545° 注意: 上表中的推荐值仅供参考,实际应用时需根据具体的产品要求、材料特性及加工条件进行调整。 粗糙度要求(Rz)是指倒角表面的微观不平度,其数值越小表示表面越光滑。 倒角角度通常为45°,但也有特殊情况下需要采用其他角度。 三、螺纹孔口倒角的加工方法 螺纹孔口倒角的加工方法主要有以下几种: 钻削法:在钻孔过程中直接加工出倒角,适用于小批量生产和手动加工。 铣削法:使用铣刀在螺纹孔口边缘进行铣削,适用于大批量生产和自动化加工。 车削法:在车床上使用车刀对螺纹孔口进行车削加工,适用于高精度要求的场合。 四、螺纹孔口倒角的检查与验收 螺纹孔口倒角的检查与验收是确保加工质量的重要环节,通常包括以下几个方面: 尺寸检查:使用游标卡尺或专用量具测量倒角口径是否符合要求。 粗糙度检查:使用粗糙度仪检测倒角表面的粗糙度是否达标。 外观检查:目视检查倒角是否均匀、光滑,无裂纹、毛刺等缺陷。 五、结论 螺纹孔口倒角作为机械加工中的一项重要工艺,其质量和精度直接影响螺纹连接的性能和可靠性。通过遵循国际标准和产品要求,合理选择加工方法和检查手段,可以确保螺纹孔口倒角的加工质量满足设计要求。希望本文介绍的螺纹孔口倒角对照表及其相关知识能对相关领域的从业人员有所帮助。
💡
总结
通过本文的详细介绍,相信您对倒角刀的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。
立浩科技拥有十余年倒角刀研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。
需要倒角刀选型建议?
立浩科技专业技术团队为您解答,48小时内响应。支持非标定制,全规格覆盖60°-120°。
📞 立即咨询 🧮 参数计算器 📋 规格手册下载
📱 销售热线:15818389531(微信同号) | 📍 地址:广东省东莞市长安镇