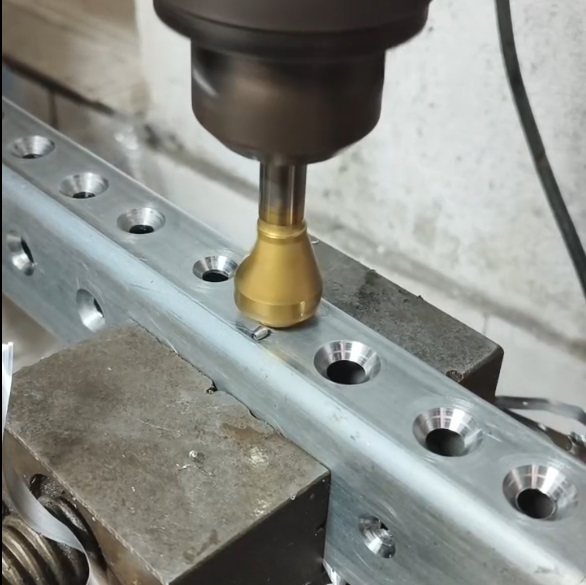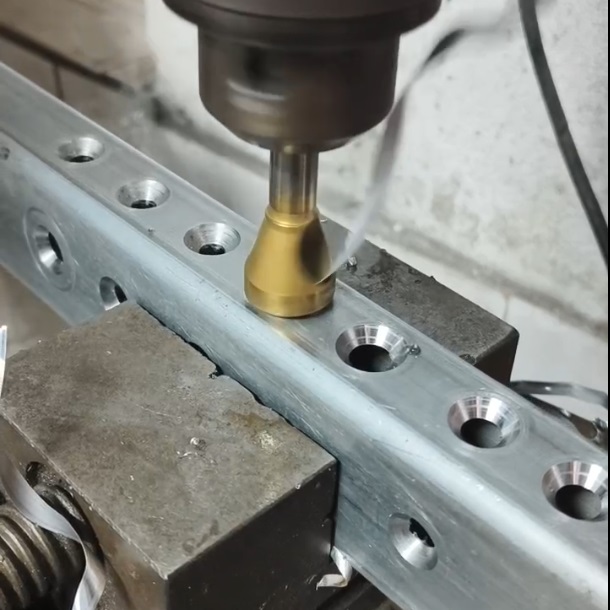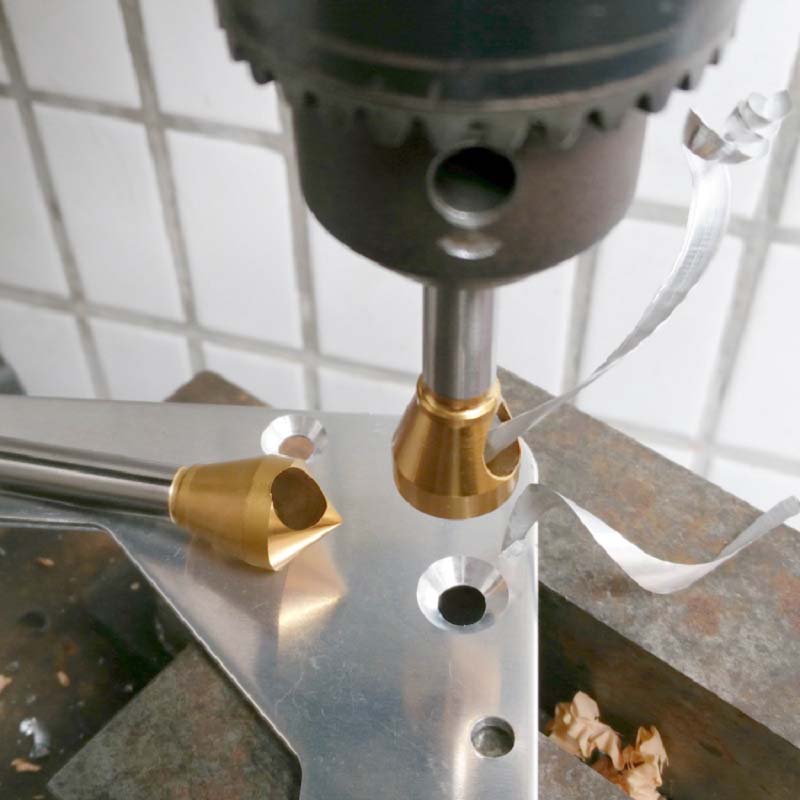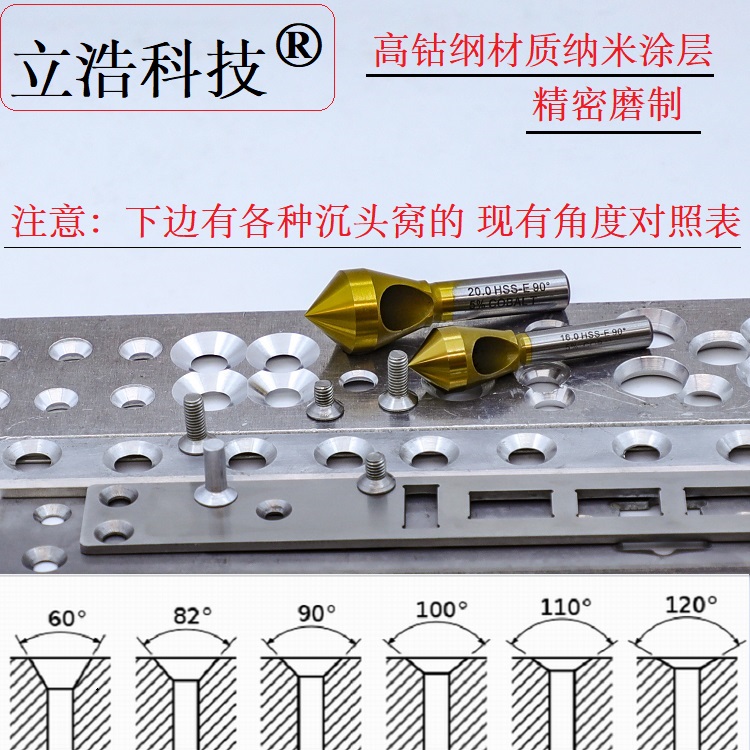
一、高精密刀具概述
二、高精密刀具设计原理
在实际生产中,很多用户对倒角刀的认识还不够深入,导致选型不当或使用方法有误,影响加工质量和刀具寿命。本文详细讲解高精密刀具设计原理与制造工艺:从图纸到成品,助您避坑增效。 #1. 几何角度设计 刀具的几何角度直接影响切削力、切削温度、刀具寿命和加工表面质量,是刀具设计的核心。 前角(γ): 前角越大,刀刃越锋利,切削力越小,但刃口强度降低 加工软材料(铝、铜)选大前角(20°-30°) 加工硬材料(钢、铸铁)选小前角(10°-15°) 高钴钢刀具通用前角10°-15°
后角(α): 后角减少后刀面与工件的摩擦 后角越大,摩擦越小,但刃口强度降低 通常取8°-12° 精加工选大后角,粗加工选小后角 螺旋角(β): 螺旋角影响排屑方向和切削平稳性 30°-35°:通用型,适合大多数材料 40°-45°:大螺旋角,适合铝、铜等软材料,排屑好 25°-30°:小螺旋角,适合硬材料,刚性好 刃倾角(λs): 控制切屑流出方向 正刃倾角:切屑流向待加工表面 负刃倾角:切屑流向已加工表面,保护刃口
#2. 排屑槽设计 排屑槽的形状和尺寸直接影响排屑性能: 槽型:抛物线槽型排屑顺畅,适合深孔;标准槽型刚性好,适合浅孔 槽宽:槽宽太窄容易堵屑,太宽降低刚性 芯厚:芯厚越大刚性越好,但排屑空间减小 刃带:刃带宽度影响孔壁质量和摩擦,通常0.02-0.05mm #3. 结构设计 整体结构:整体式刀具刚性好、精度高,是高精密刀具的首选结构。 柄部设计:直柄h6公差,配合高精度弹性夹头,可实现微米级装夹精度。
长度设计:在满足加工需求的前提下尽量短,提高刚性。标准长、加长型、超长型按需选择。 #4. 设计软件 现代高精密刀具设计使用专业CAD/CAM软件: ToolStudio、NUMROTO等刀具专用设计软件 可以模拟切削过程,优化几何参数 直接生成五轴磨床加工程序 保证设计与制造的一致性
三、材料选择
#1. 高钴钢(HSS-E) 高精密刀具最常用的材质,以M42为代表: 含钴8%,红硬性好,650°C仍保持HRC60以上 耐磨性是普通高速钢的2-3倍 韧性好,抗冲击,不容易崩刃 可加工碳钢、合金钢、不锈钢、铸铁等几乎所有金属 可重磨5-10次,长期使用成本低 性价比最高,是高精密刀具的首选材质 #2. 粉末冶金高速钢(PM-HSS) 碳化物更细小均匀,性能优于普通熔炼高速钢 韧性和耐磨性更好 适合制造大规格、复杂形状刀具 价格较高,约为M42的2-3倍
#3. 硬质合金 硬度极高(HRA88-93),耐磨性极佳 红硬性好,可高速切削 脆性大,抗冲击能力差 适合加工淬火钢、铸铁,或高速精加工 价格高,对机床刚性要求高
四、热处理工艺
热处理是决定刀具性能的关键工序,高精密刀具要求极高的热处理质量。 #1. 真空淬火 在真空环境中加热,避免氧化脱碳 M42淬火温度1190-1210°C,精确控温±5°C 高压气淬或油淬快速冷却 获得马氏体组织,硬度高 #2. 多次回火 3-5次540-560°C回火,每次1-2小时 使残余奥氏体转变为马氏体 析出弥散碳化物,产生二次硬化 稳定组织和尺寸,减少使用中的变形
#3. 深冷处理(可选) 淬火后立即进行-180°C深冷处理 进一步减少残余奥氏体 提高硬度和耐磨性 稳定尺寸,减少使用中的变形 #4. 硬度要求 M42高钴钢热处理后硬度应达到HRC66-68,硬度均匀性±0.5HRC以内。硬度过低耐磨性不足,过高韧性下降容易崩刃。 ▲ 技术百科 - 立浩科技产品展示
五、精密磨削工艺
磨削是决定刀具几何精度的核心工序,高精密刀具必须使用五轴数控工具磨床加工。 #1. 五轴联动磨削 五轴联动可一次装夹完成所有刃部磨削 避免多次装夹的累积误差 定位精度可达微米级 可加工复杂的三维刃型 #2. 磨削工序 柄部磨削:无心磨床加工柄径,保证h6公差和圆柱度 端面磨削:加工端面和中心孔 排屑槽磨削:加工螺旋槽,保证槽型和螺旋角 前刀面磨削:保证前角和刃口质量 后刀面磨削:保证后角和刃带 端面刃磨削:加工端刃 倒角/锥面磨削:加工倒角部分
#3. 砂轮选择 粗磨:大颗粒砂轮,去除量大 精磨:细颗粒砂轮,表面质量好 高钴钢用CBN砂轮,磨削效率高、质量好 根据刀具材料和工序选择砂轮粒度和硬度 #4. 磨削参数 磨削速度、进给量、切削深度要合理 避免磨削烧伤(温度过高导致硬度下降) 充分使用磨削液,冷却润滑 最后精磨要小进给、慢走刀,保证表面质量
六、刃口处理与表面处理
#1. 刃口钝化 磨削后的刃口存在微观毛刺和微裂纹 通过精密钝化形成均匀的刃口圆弧(0.01-0.03mm) 提高刃口强度,减少崩刃 延长刀具寿命30%-50% #2. 表面抛光 降低表面粗糙度,减少摩擦和切屑粘结 提高排屑性能和加工表面质量 精密级刀具表面粗糙度可达Ra0.2以下 #3. PVD涂层 物理气相沉积,在刀具表面形成2-5μm硬质涂层 TiN:通用型,硬度2300HV TiAlN:耐高温,硬度3200HV,适合钢件、不锈钢 AlCrN:极耐高温,硬度3500HV,适合难加工材料 DLC:低摩擦,适合铝、铜等有色金属 涂层后寿命提升2-5倍
七、质量检测
高精密刀具出厂前必须经过严格检测: 检测项目检测设备精密级要求 直径千分尺、对刀仪±0.005mm 径向跳动百分表、对刀仪≤0.005mm 角度万能角度尺、投影仪±0.3° 螺旋角投影仪±0.5° 硬度洛氏硬度计HRC66-68 表面粗糙度粗糙度仪Ra≤0.2 外观目视、放大镜无崩刃、无裂纹、无锈迹 立浩五金实行100%全检,不合格品绝不流出。
八、立浩五金制造能力
东莞立浩五金具备完整的高精密刀具制造能力: 专业设计团队,使用刀具专用设计软件 进口M42高钴钢棒材,材质保证 进口真空淬火炉,热处理质量稳定 多台五轴数控工具磨床,磨削精度高 刃口钝化和表面抛光工艺 多种PVD涂层可选 完善的检测设备,100%全检 支持非标定制,从设计到成品一站式服务 如需定制高精密刀具或了解更多制造工艺,欢迎联系立浩五金客服。
#总结
以上就是关于高精密刀具设计原理与制造工艺从图纸到成品的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。 如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案! 📚 相关文章推荐 • 立浩五金科技公司发展历程 205次阅读
• 倒角刀的国家标准与质量检测标准解读 100次阅读 • 倒角刀修磨与再利用:立浩科技刀具全生命周期服务 84次阅读 • 机械加工刀具选择与使用指南:从入门到精通 73次阅读 • 刀具批发渠道与采购策略:如何高效采购五金刀具 70次阅读
总结
通过本文的详细介绍,相信您对倒角刀的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。 立浩科技拥有十余年倒角刀研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。