机用铰刀的使用方法及故障解决
机用铰刀的使用方法 1. 选择合适的铰刀 机用铰刀按使用方式可分为手用铰刀和机用铰刀,按铰孔形状可分为圆柱铰刀和圆锥铰刀。在选择铰刀时,应根据加工孔的形状、尺寸、材料以及加工精度等要求,选择合适的铰刀类型和材质。常用的铰刀材质包括高速钢和硬质合金镶片。 2. 安装铰刀 安装铰刀前,需将机床主轴锥孔内部及铰刀锥柄表面的油污擦净,确保锥面光滑无磕碰。安装时,应确保锥柄与机床主轴锥孔配合紧密,无间隙,避免锥柄的扁尾偏位。 3. 调整切削参数 根据加工材料、孔径大小和加工精度要求,合理调整切削速度、进给量和切削液。切削速度过高会导致刀具磨损加剧,切削液选择不合适会影响加工效果和刀具寿命。 4. 铰削过程 在铰削过程中,应保持切削平稳,避免铰刀振动和过大冲击。切削时,应使用合理的冷却润滑液,确保切削区域得到充分冷却和润滑,减少刀具磨损和加工表面粗糙度。 5. 退刀与保养 铰削完成后,应缓慢退刀,避免反转退刀导致切屑塞在铰刀刀齿后面和孔壁之间,划伤孔壁。使用完毕后,应清擦干净铰刀,涂上机油,装盒存放,以防碰伤刃口。
常见故障及解决方法 1. 孔径增大、误差大 产生原因: 铰刀外径尺寸设计值偏大或铰刀刃口有毛刺。 切削速度过高或进给量不当。 铰刀主偏角过大或铰刀弯曲。 切削液选择不合适或安装铰刀时锥柄表面油污未擦干净。 解决方法: 适当减小铰刀外径,确保设计尺寸合理。 降低切削速度,调整进给量。 适当减小主偏角,校直或更换弯曲的铰刀。 选择合适的切削液,安装前擦净锥柄及机床主轴锥孔内部油污。 2. 孔的内表面粗糙度值高 产生原因: 切削速度过高或切削液选择不合适。 铰刀主偏角过大,铰刀刃口不在同一圆周上。 铰孔余量不均匀或太小,局部表面未铰到。 解决方法: 降低切削速度,选择合适的切削液。 适当减小主偏角,正确刃磨铰刀刃口。 适当减小铰孔余量,提高铰孔前底孔位置精度与质量。 3. 铰刀磨损过快 产生原因: 切削速度过高或切削液选择不合适。 铰刀切削部分摆差超差,刃口不锋利。 铰孔余量过大或过小,排屑不畅。 解决方法: 降低切削速度,选择适合的切削液。 定期更换铰刀,刃磨时把磨削区磨去,确保刃口锋利。 适当减小或增加铰孔余量,改进排屑条件。 4. 铰刀折断 产生原因: 铰孔余量过大或铰刀刀齿容屑空间小。 切削用量选择不合理,导致切削负荷过大。 解决方法: 修改预加工的孔径尺寸,合理分配余量。 选用合适切削用量,避免切削负荷过大。 减少铰刀齿数,加大容屑空间或将刀齿间隙磨去一齿。 5. 铰孔后孔的中心线不直 产生原因: 铰孔前的钻孔
💡
总结
通过本文的详细介绍,相信您对倒角刀的技术原理、性能特点和应用场景有了全面的了解。掌握这些知识,有助于您在实际加工中做出更科学的选择,提高加工效率和产品质量。
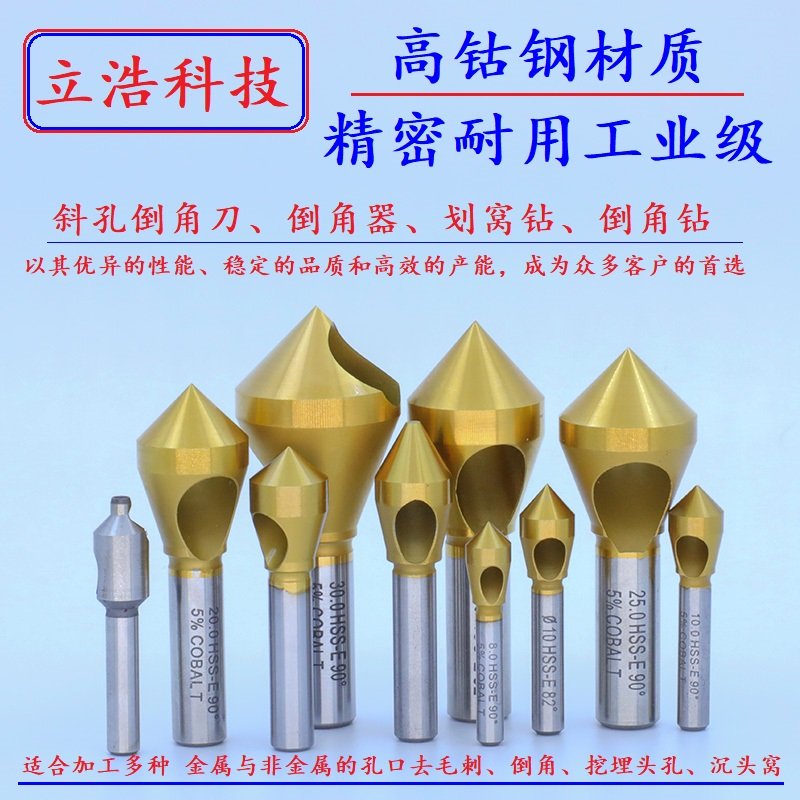
立浩科技拥有十余年倒角刀研发制造经验,产品采用高钴钢材质和纳米涂层,使用寿命是普通刀具的3倍。如需了解更多产品信息或技术支持,欢迎随时联系我们。
需要倒角刀选型建议?
立浩科技专业技术团队为您解答,48小时内响应。支持非标定制,全规格覆盖60°-120°。
📞 立即咨询 🧮 参数计算器 📋 规格手册下载
📱 销售热线:15818389531(微信同号) | 📍 地址:广东省东莞市长安镇