航空零件沉头窝要求严?这家厂用 100° 划窝钻一次通过检测
做航空零件的都知道,精度要求有多严。 普通工业零件公差 ±0.5° 就够了,航空零件要 ±0.1° 甚至更高。角度差一点,飞机飞起来就是安全问题。
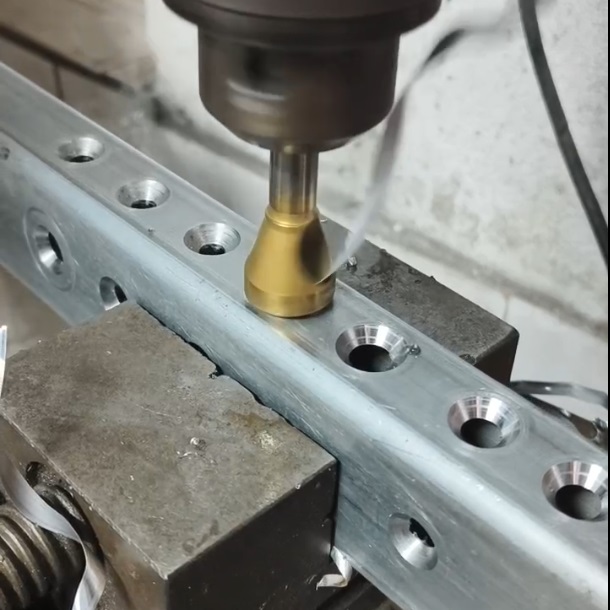
苏州有家做航空零件的工厂,加工铝合金翼肋上的沉头窝,之前用普通倒角刀,检测老是通不过。后来用了立浩的 100° 航空级划窝钻,一次就过了。
客户的要求有多严
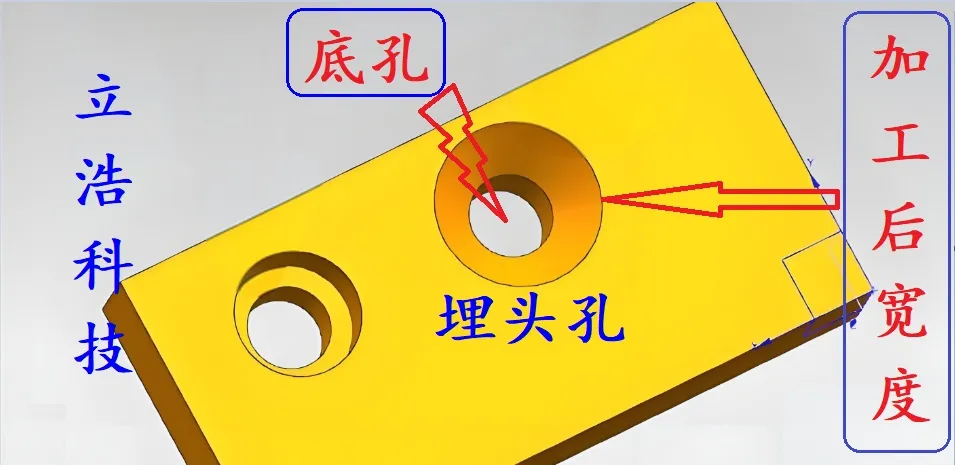
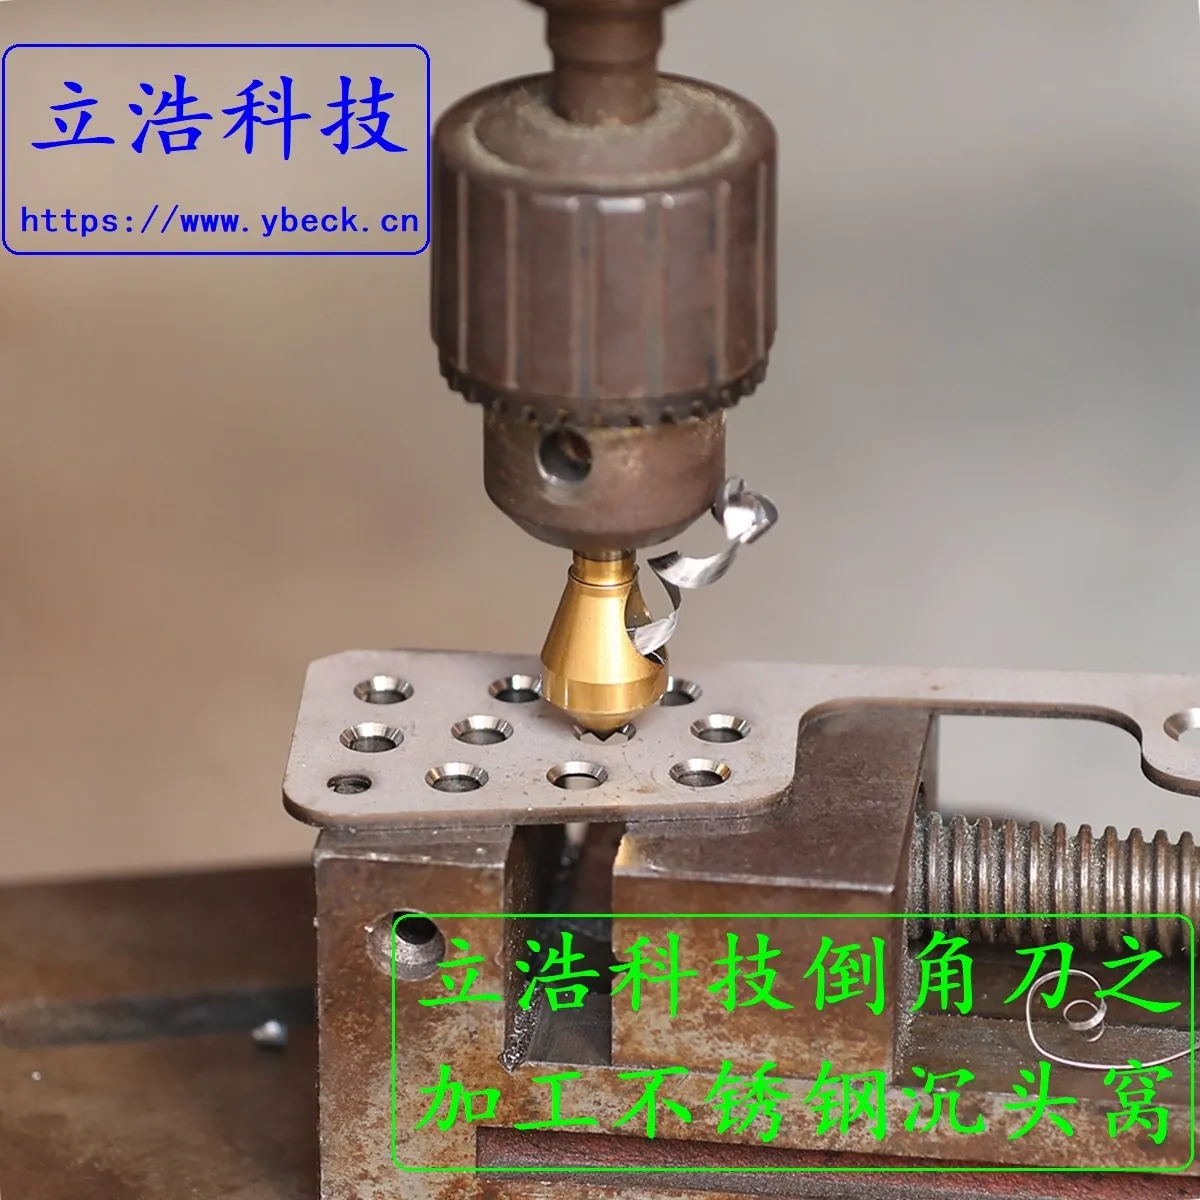
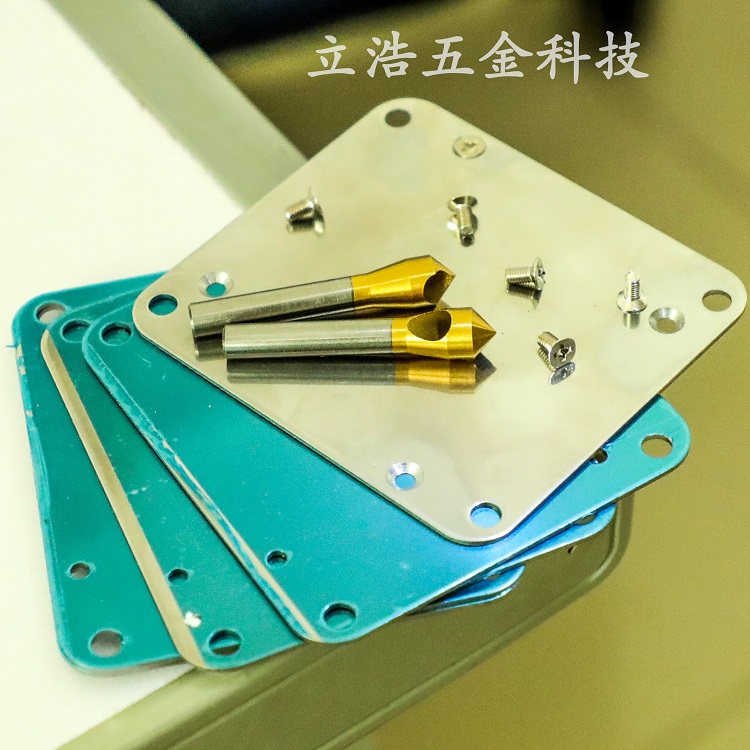
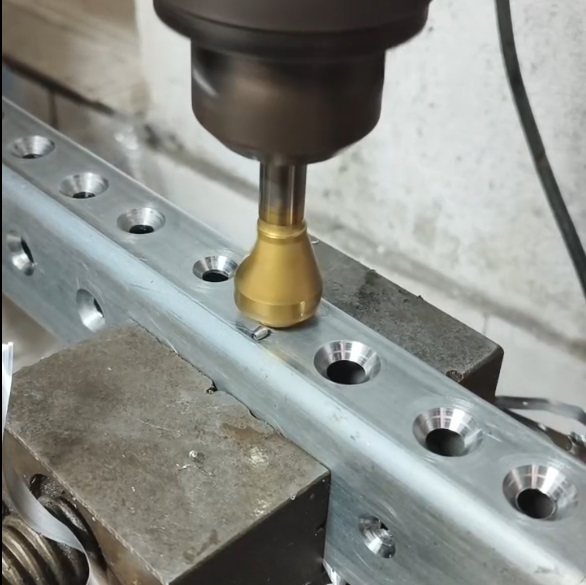
这家厂做飞机内部结构件,材料是 7075 铝合金,上面有很多铆钉孔。每个铆钉孔都要加工沉头窝,让铆钉头完全沉进去,表面跟零件齐平。
航空标准的要求:
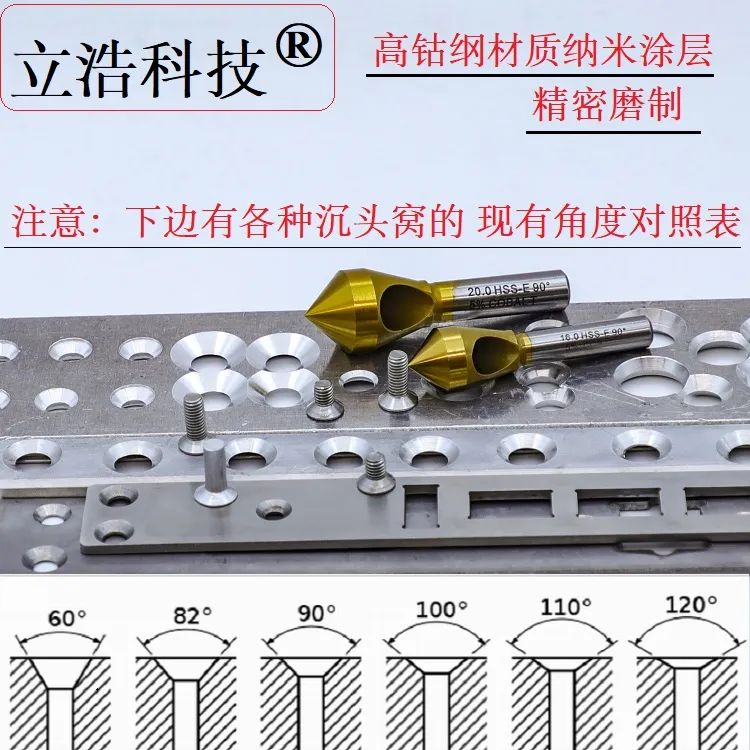
角度必须 100° — 航空铆钉是 100° 沉头,不是普通工业的 90°
角度公差 ±0.1° — 差 0.1° 都不行,检测仪器一测就超差
沉头窝深度精准 — 铆钉头放进去,表面凸出不能超过 0.02mm
表面粗糙度 Ra1.6 — 不能有刀痕、振纹,否则影响气动外形
他们之前用普通 100° 倒角刀加工,问题一大堆:
角度不准 — 普通刀角度公差 ±0.5°,测出来经常超差
振纹 — 刀刚性不够,高速旋转时抖,孔壁上有同心圆振纹
表面划伤 — 排屑不好,铝屑在孔壁上划出一道道印子
批量不稳定 — 今天测合格,明天刀磨损了又超差,批次一致性差
一批零件做下来,检测通过率只有 70%,剩下 30% 要返工或者报废。航空零件材料贵,报废一个就是几百上千块。
我们的解决方案
客户是通过航空供应链圈子找到我们的,先要了 5 支 100° 划窝钻试切。
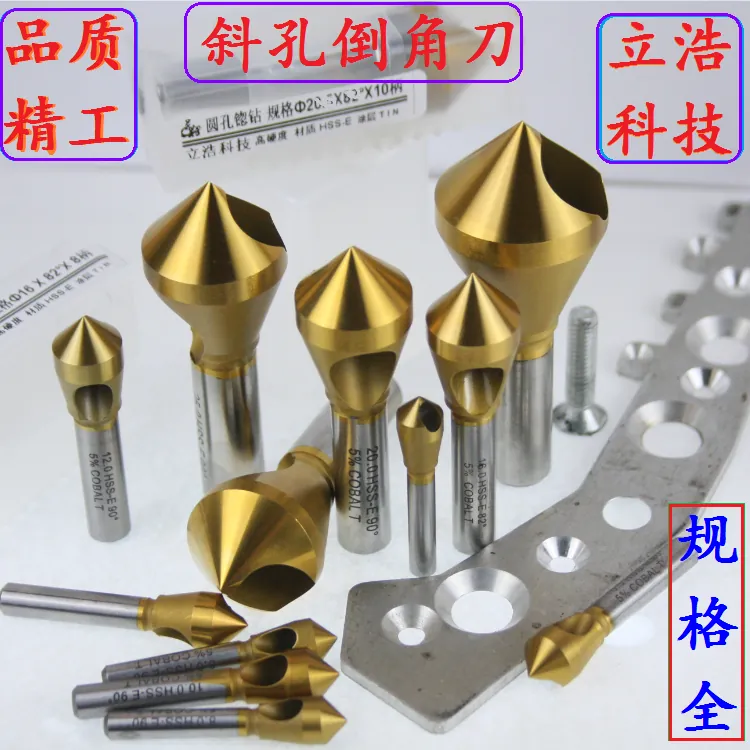
我们给他们配的是:
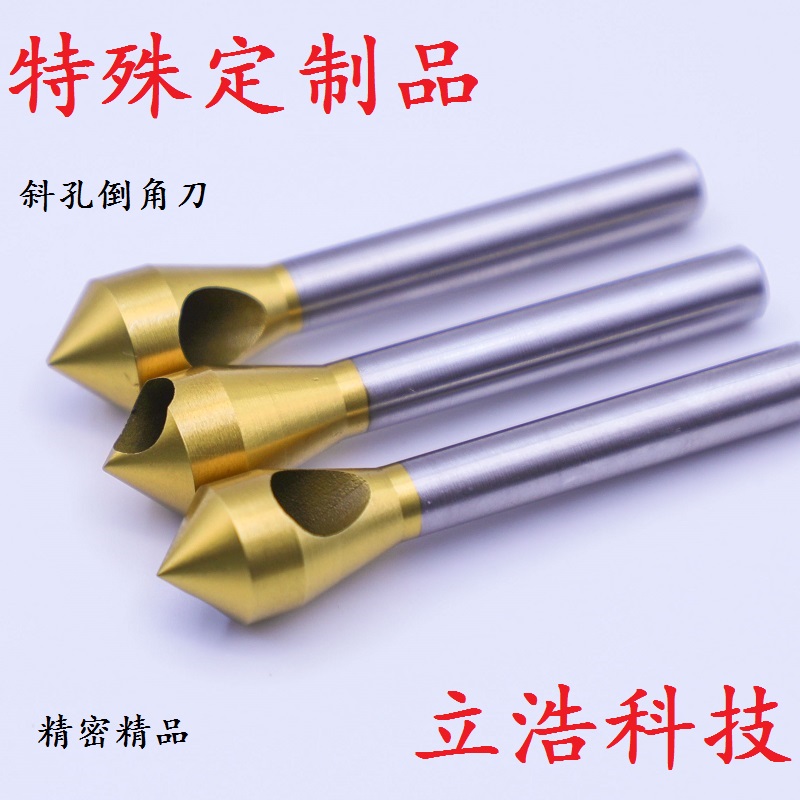
角度:100° 航空标准
专门按航空铆钉标准做的,不是随便拿 90° 刀改的
进口磨床加工,角度公差严格控制在 ±0.1° 以内
每支刀出厂都附角度检测报告
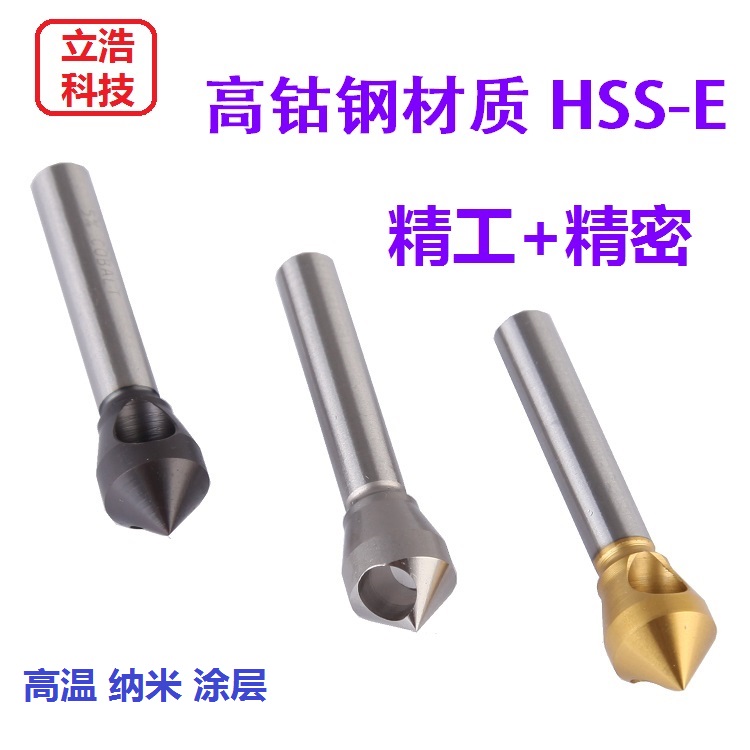
材质:HSS-E 含钴高速钢
7075 铝合金虽然不算硬,但航空零件表面要求极高
含钴高速钢刃口可以磨得极锋利,切削轻快不拉伤
韧性好,不会因为铝屑堵塞崩刃
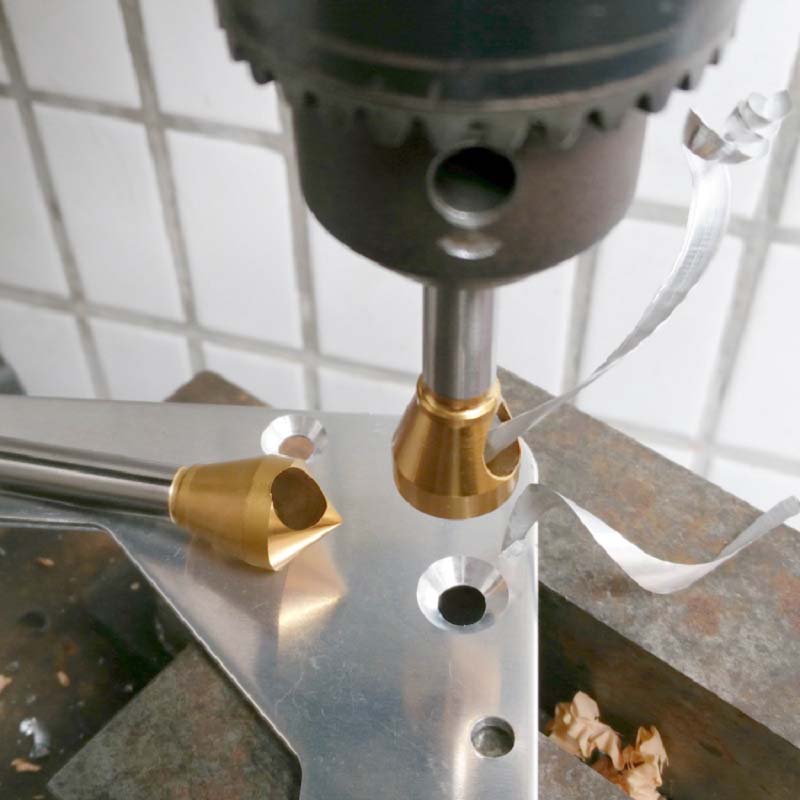
结构:导柱定位式
刀头前面有导柱,先插进铆钉孔定位
保证沉头窝中心和孔中心完全同心
不会因为偏摆导致角度误差
涂层:TiN 涂层
铝合金不粘刀,排屑顺畅
孔壁光滑,粗糙度直接达标
试切效果
第一批 5 支刀上机,检测员第一个测完就说:"这个可以。"
具体数据:
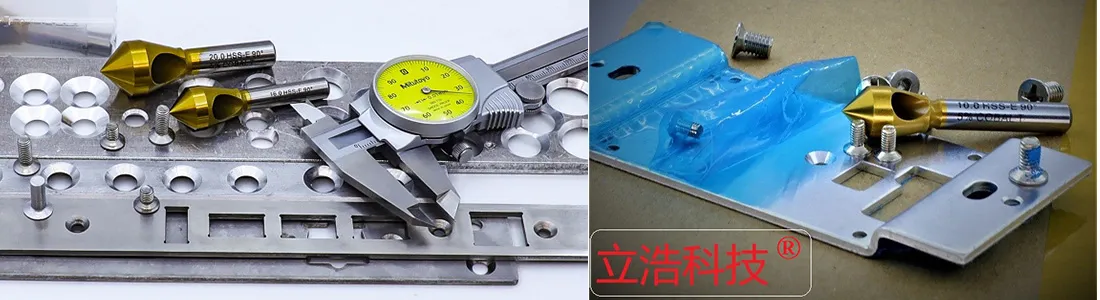
角度全部合格 — 实测角度 100.02°、100.05°、100.08°,都在 ±0.1° 以内
没有振纹 — 刀刚性好,高速旋转不抖,孔壁光滑
表面粗糙度 Ra1.2 — 比要求的 Ra1.6 还好
一次通过率从 70% 提升到 98% — 十件里面九件半直接过检测
最让客户满意的是批次稳定性。之前换一批刀就要重新调机、试切。现在每支刀尺寸都一样,拿上去直接用,不用调。
质量部主管说:"找了好多家刀具厂,能把角度控制在 ±0.1° 以内的,你们是第一家。"
后续合作
试切满意后,客户直接签了年度供应商协议。航空行业一旦合格供应商名录进去了,就会长期采购。
我们配合他们做了几件事:
每批货都提供完整的检测报告(角度、直径、刃口)
提供材质证明和可追溯性文件
按他们的质量体系要求,每批货做首件检验
现在他们厂所有 100° 航空沉头窝,全部用立浩的划窝钻。
写在最后
航空行业选刀具,精度和稳定性比价格重要一万倍。
一把刀贵几十块,但因为角度超差报废一个航空零件,那是几千几万的损失。算这笔账,好刀反而更便宜。
如果你也做航空零件、军工零件、高精度结构件,对沉头窝角度、表面粗糙度有严格要求,可以先买几支试切。立浩科技做高精度划窝钻 15 年,航空标准 100° 角度公差 ±0.1°,每支附检测报告。
📞 电话 / 微信:15818389531