倒角刀磨损太快怎么办?6个原因分析和5个解决方法

倒角刀磨损太快怎么办?6个原因分析和5个解决方法
倒角刀磨损太快是很多工厂的痛点。本文分析6个主要原因(材质、涂层、参数、冷却、管理、工艺),并给出5个实用解决方法,帮您延长刀具寿命2-3倍。

一、刀具磨损太快的6个原因

1. 刀具材质不对:用普通高速钢加工不锈钢,材质硬度不够,磨损快。
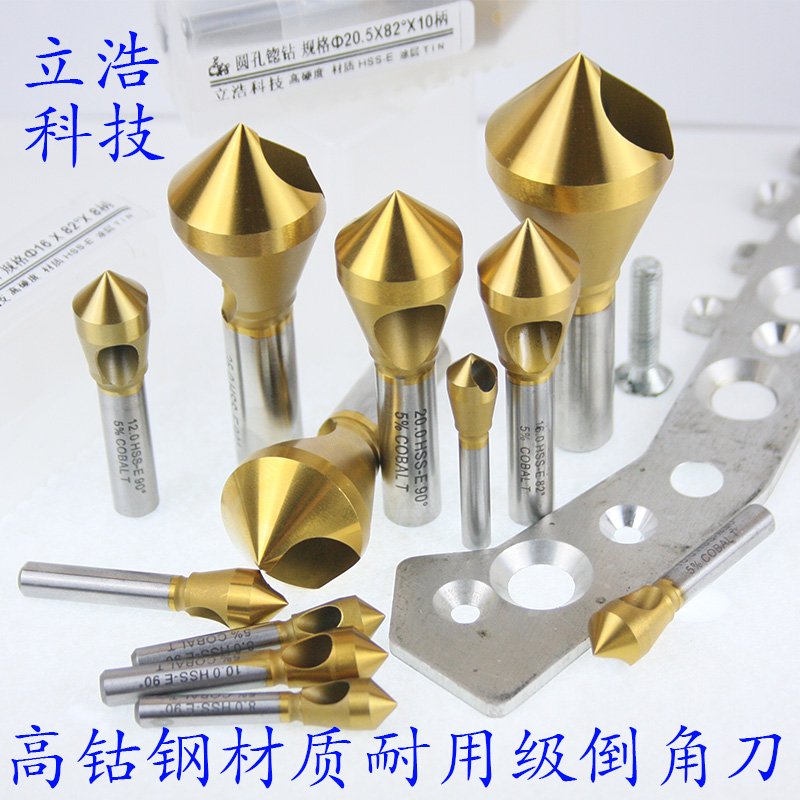
倒角刀磨损太快怎么办?6个原因分析和5个解决方法

3. 切削参数不合理:转速过高、进给过大,刀具温度高,磨损加速。

4. 冷却润滑不足:没有切削液或冷却不充分,刀具温度高,磨损快。

5. 刀具管理差:刀具存放不当、超期使用、不及时修磨,加速磨损。

6. 工艺设备差:机床刚性差、刀具悬伸长、工件夹紧不牢,振动大,磨损快。

二、5个解决方法

1. 选对材质:加工不锈钢必须用HSS-E高钴钢或硬质合金,寿命是普通高速钢的2-3倍。

2. 选对涂层:推荐TiAlN纳米涂层,硬度3500HV,耐高温800°C,寿命提升2-3倍。

3. 优化参数:参考刀具厂家参数表,首件试切找到最佳参数,新刀用高参数,磨损后适当降低。

4. 充分冷却:必须使用切削液,喷嘴对准切削区,流量要足,不锈钢用极压乳化液。

5. 科学管理:建立刀具寿命管理,定时更换,不要超期服役;磨损刀具及时修磨重复利用。

三、推荐产品

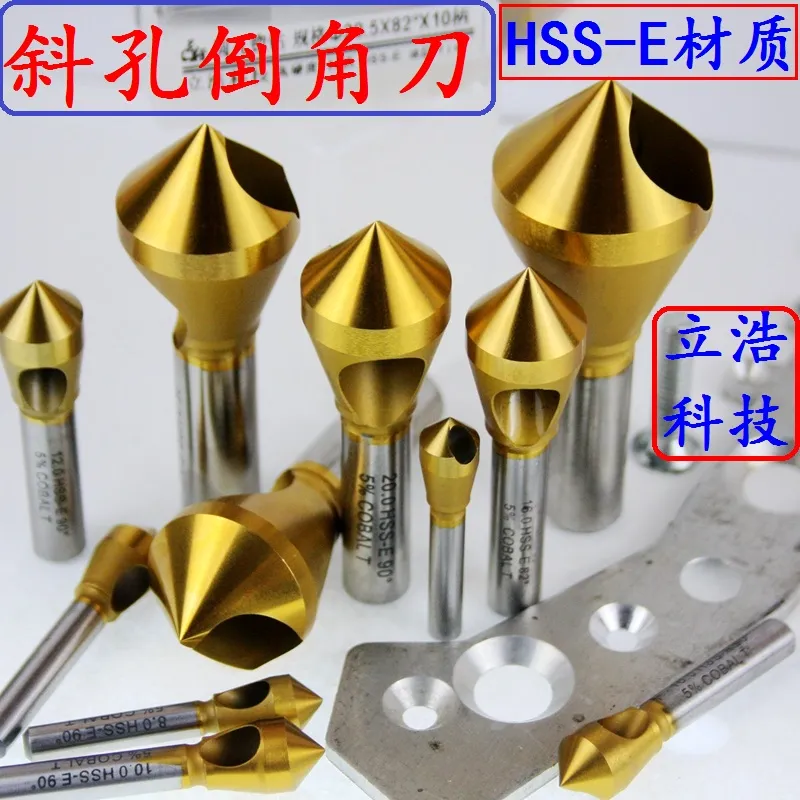
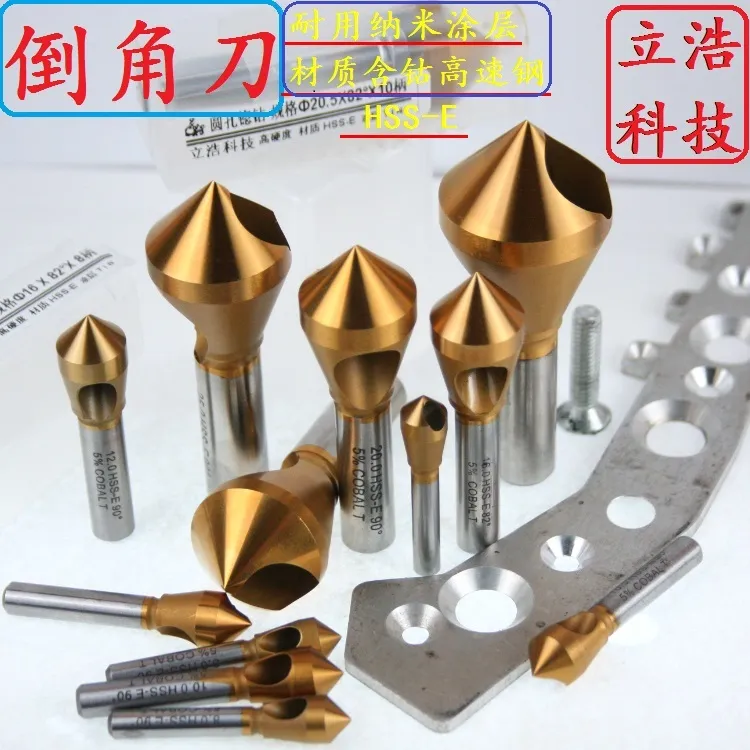
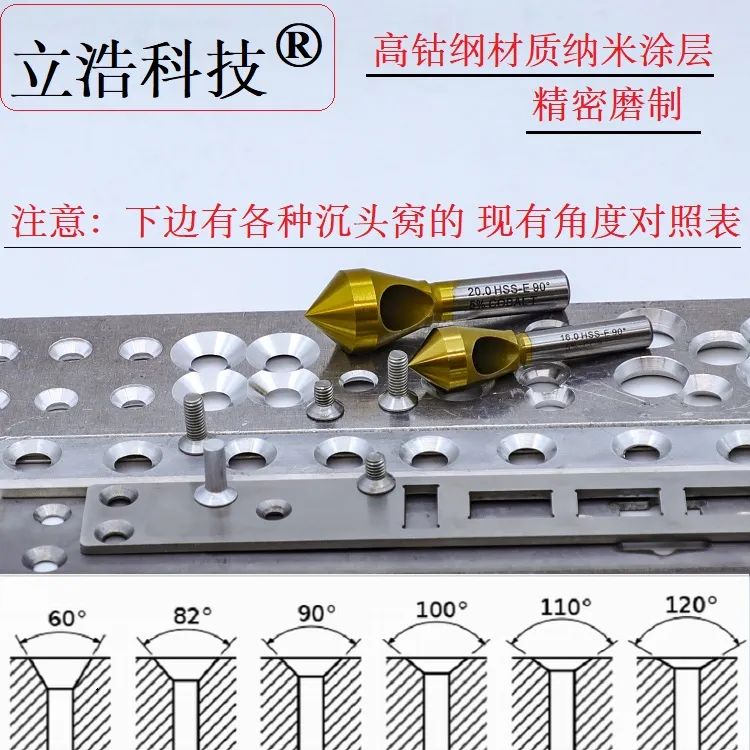
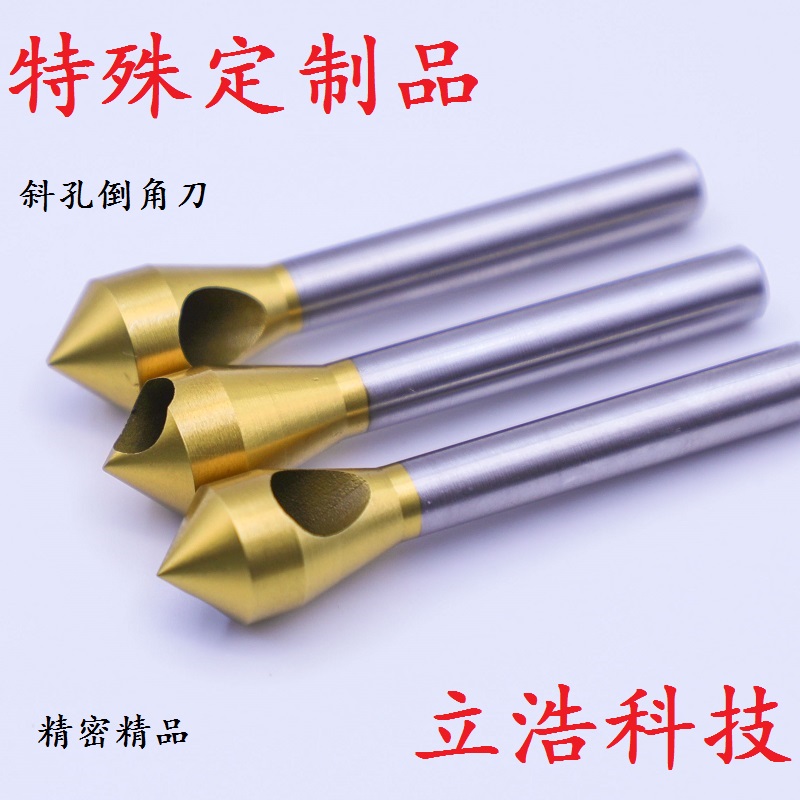
推荐使用立浩科技高钴钢+TiAlN涂层倒角刀,HSS-E高钴高速钢材质+TiAlN纳米涂层,寿命是普通刀具的3倍,专为延长刀具寿命设计。

四、总结

刀具磨损太快,90%是因为材质、涂层、参数、冷却、管理这5个方面没做好。选择HSS-E高钴钢+TiAlN涂层刀具,优化参数,充分冷却,科学管理,刀具寿命可以轻松提升2-3倍,综合成本降低50%以上。

👉 立即咨询:15338372359,获取专属刀具选型和技术方案!
相关阅读

常见问题

📖 相关文章推荐

不锈钢倒角用什么刀好?先看设备与工序,再选合适刀具

不锈钢倒角用什么刀好?先看设备与工序,再选合适刀具

2026-10-07 · 应用方案

薄板沉头孔加工塌边变形怎么办?4个办法解决

薄板沉头孔加工塌边变形怎么办?4个办法解决

2026-09-28 · 应用方案

📄

薄板沉头孔加工塌边变形怎么办?4个办法解决

2026-09-28 · 应用方案

某模具厂倒角刀定制案例

某模具厂倒角刀定制案例

2026-09-27 · 应用方案

某门窗五金厂倒角刀合作案例

某门窗五金厂倒角刀合作案例

2026-09-27 · 应用方案

某 CNC 加工中心使用斜孔倒角刀提高效率案例

某 CNC 加工中心使用斜孔倒角刀提高效率案例

2026-09-27 · 应用方案

💡 您可能还需要这些解决方案

🏭 钣金加工方案 🔗 合页加工方案 🚪 铝合金门窗方案 🚗 汽车零部件方案 📱 电子设备方案
⚠️ 倒角有毛刺? 〰️ 倒角刀振纹? 💥 倒角刀崩刀? 📏 薄板螺丝凸出? 🔩 铝合金粘刀?

相关产品推荐

HSS-E高钴钢斜孔锪钻 120°

HSS-E高钴钢斜孔锪钻 120°

面议

HSS-E高钴钢斜孔锪钻 110°

HSS-E高钴钢斜孔锪钻 110°

面议

HSS-E高钴钢斜孔锪钻 100°

HSS-E高钴钢斜孔锪钻 100°

面议

HSS-E高钴钢斜孔锪钻 90°

HSS-E高钴钢斜孔锪钻 90°

面议

📞 电话咨询:15338372359 ✉️ 在线询盘

微信咨询

微信二维码
(请上传二维码图片)

微信号:s15338372359

电话:15338372359(微信同号)