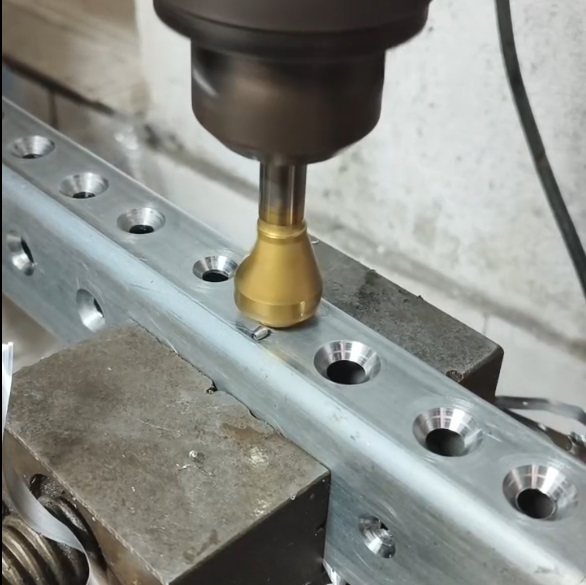
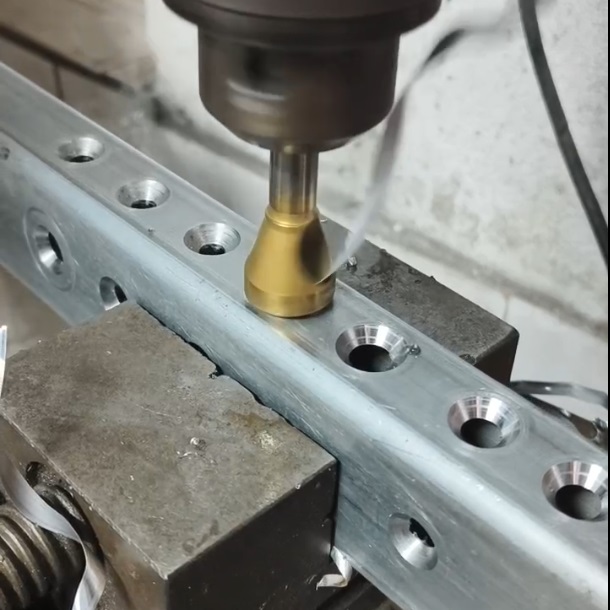
做钣金的师傅都遇到过:板厚 1.5mm,沉头窝一铣下去,孔口周围塌了一圈,要么变形、要么毛刺翻边,螺丝放进去压不平。薄板倒角和厚板完全是两回事——板一薄,刀一切下去,材料不是被切掉而是被挤开。
这篇讲清楚薄板为什么容易变形,以及四个实用的解决办法。
为什么薄板倒角特别容易塌边
厚板倒角,材料自己有刚性,刀刃切下去就是切下去了。薄板不一样:
板太薄,刀刃一接触,材料先让刀、变形,再被撕开;
薄板背面没有支撑,切下去反面顶出来一个凸包;
进给快一点,孔口直接翻边,螺丝头压上去歪的。
板越薄、材料越软(铝、冷轧板),这个问题越明显。
四个解决办法
一、降低转速,加大进给(反直觉但有效)
很多人以为薄板要慢,其实不对:
转速太高,刀刃在表面摩擦而不是切削,反而把材料挤变形;
适当提高进给,让刀刃一下切进去,别在表面磨蹭;
不锈钢薄板转速比厚板低 20%–30%,铝薄板可以快一点。
原则是:让刀刃快速切过去,不要磨。
二、减少单次切深,分层走刀
不要一刀就切到沉头深度。薄板分两刀:第一刀浅一点,切出锥面轮廓;第二刀修到最终深度。这样材料不会一次性被挤开,变形量小很多。比一刀到位慢几秒,但废品率低。
三、背面一定要垫实
薄板加工塌边,一半原因是背面空的:
薄板下面垫一块实心垫板或废板,让切穿时有东西托住;
用台钳或夹具把板压紧,不要手按着;
真空吸盘加工的话,检查吸盘位置不要正对着孔口,要在孔旁边。
背面一实,反面凸包基本就没了。
四、选排屑好的刀,别让铁屑挤在孔里
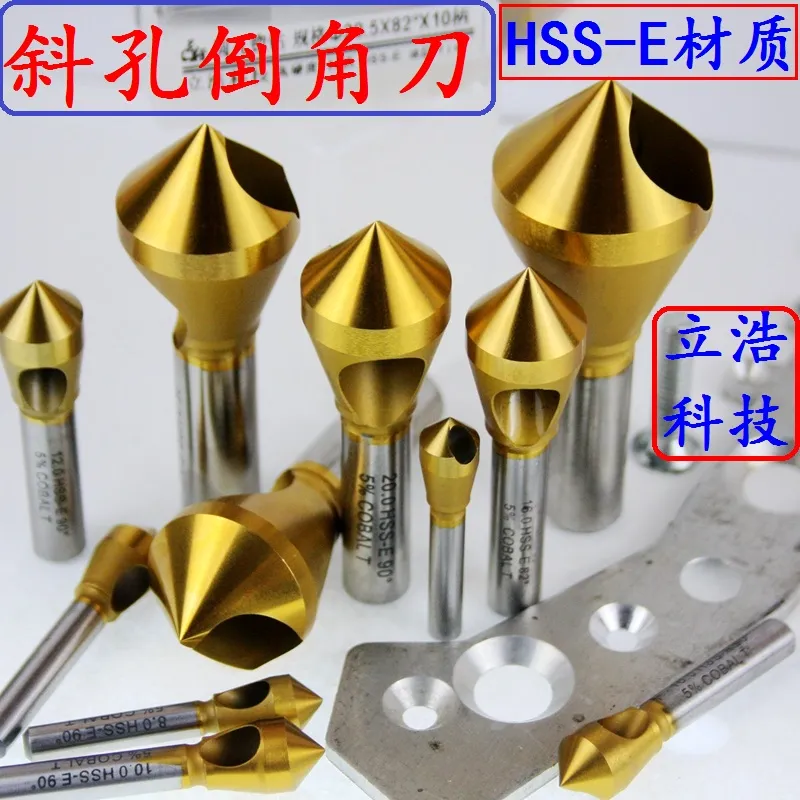
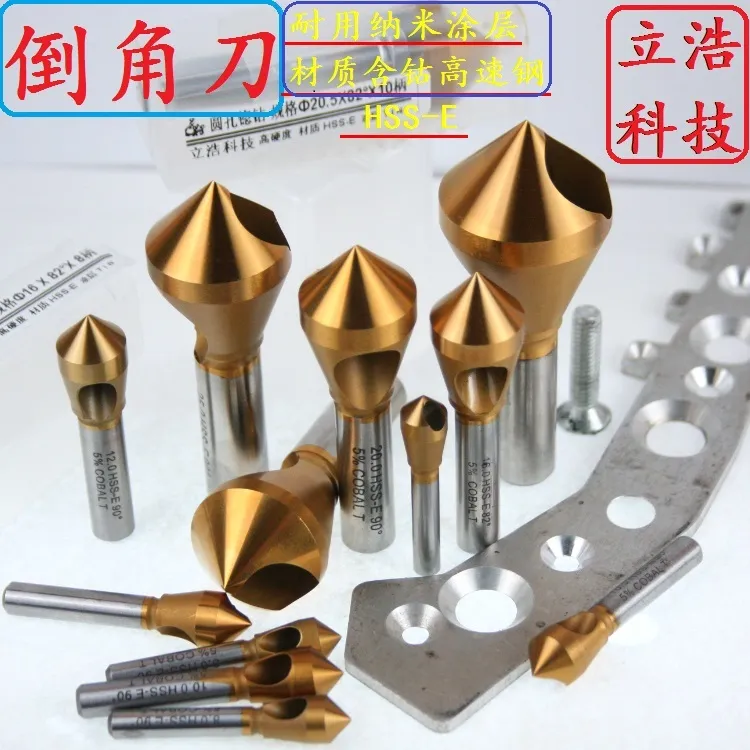
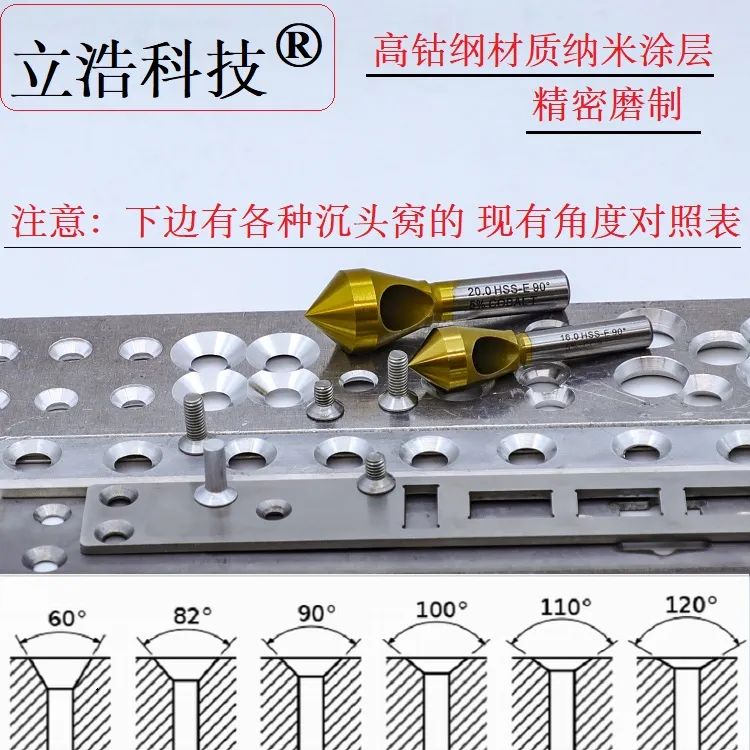
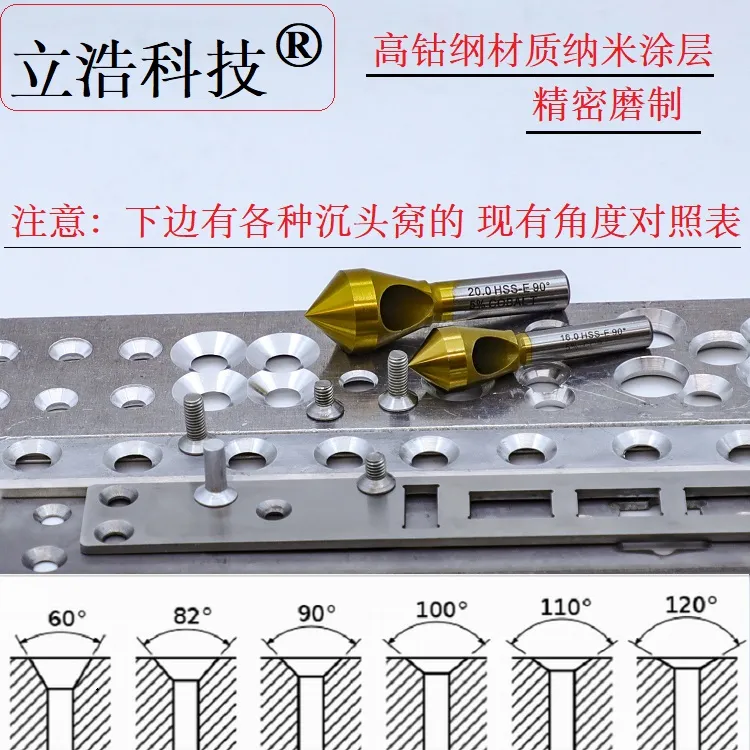
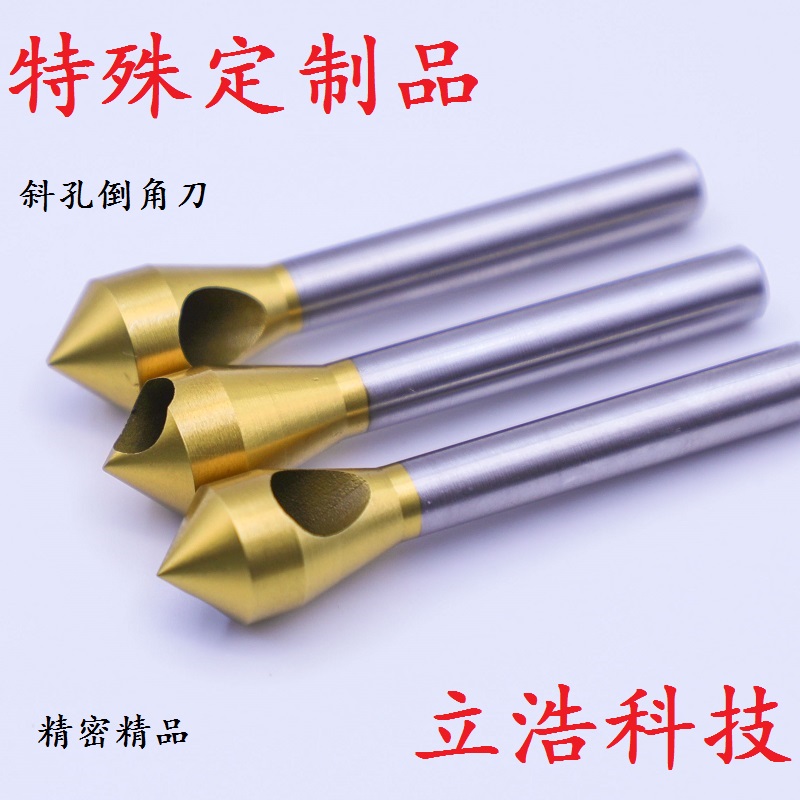
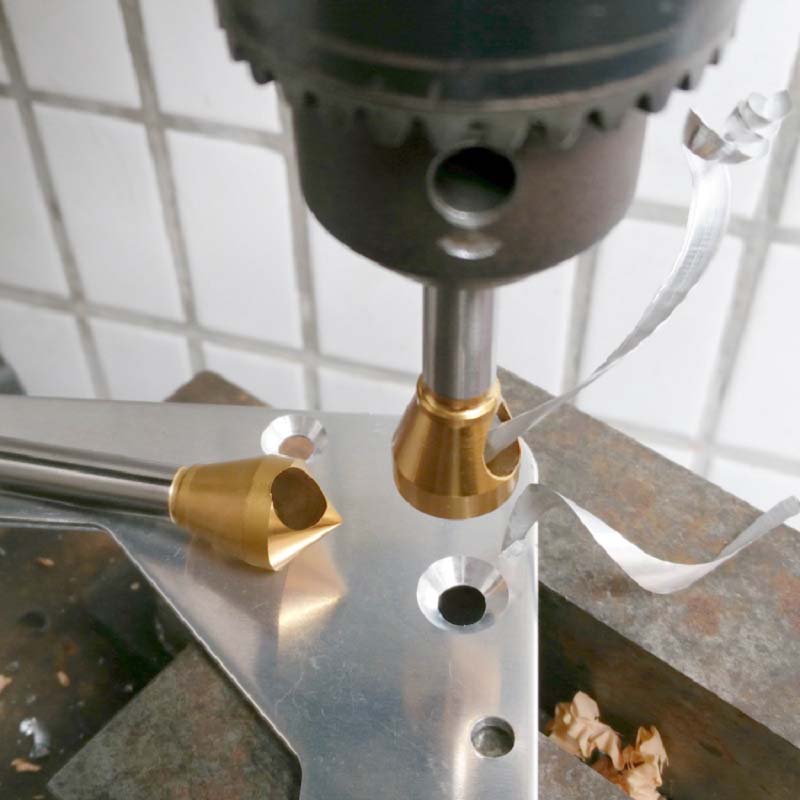
薄板塌边还有一个原因:切下来的铁屑卡在孔口和刀之间,二次挤进去把材料压变形。普通倒角刀排屑差,薄板加工尤其明显。斜孔锪钻靠刀头斜孔通道把切屑直接甩出去,不留在孔口,薄板加工时塌边和拉花会少很多。
常见问题
Q:板厚多少算薄板?
A:一般 2mm 以下就要注意变形问题。1mm 左右的铝板、冷轧板最容易塌。
Q:倒角后反面凸包怎么处理?
A:说明背面没垫实或者切深太大。垫实、分层走刀,凸包会明显减少。已经出来的凸包只能手工修。
Q:薄板用大点的刀还是小点的刀?
A:刀头别太大。刀越大、接触面积越大,挤压力越大。预留孔小、板薄,选比预留孔大 2–3mm 的刀头就够,不用追求大接触面。
Q:铝板和不锈钢板哪个更容易变形?
A:铝更软,更容易塌边翻边;不锈钢硬但弹性大,容易让刀。铝板关键是排屑防粘刀,不锈钢关键是刚性和转速。
本文由立浩科技技术整理。薄板加工问题欢迎联系我们讨论,产品规格见斜孔锪钻产品页。