倒角刀磨损太快?立浩科技总结6个延长寿命的技巧

倒角刀磨损太快?立浩科技总结6个延长寿命的技巧

倒角刀磨损太快?立浩科技总结6个延长寿命的技巧
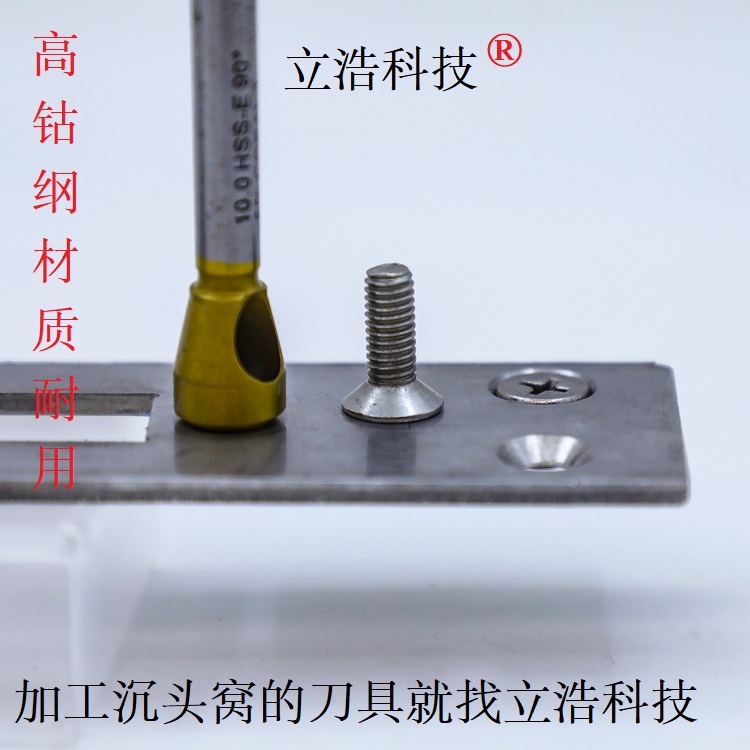
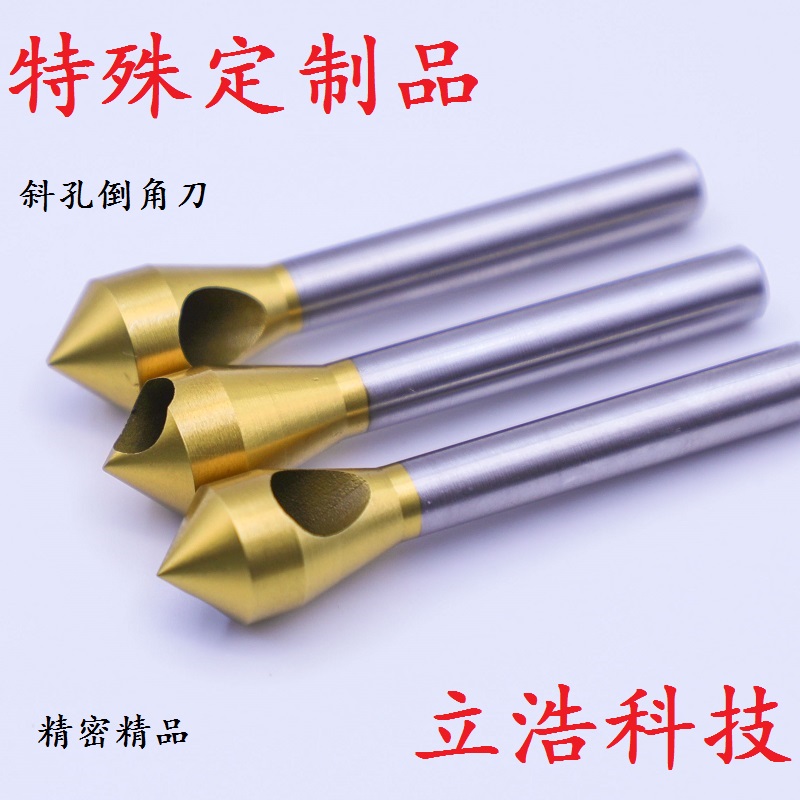
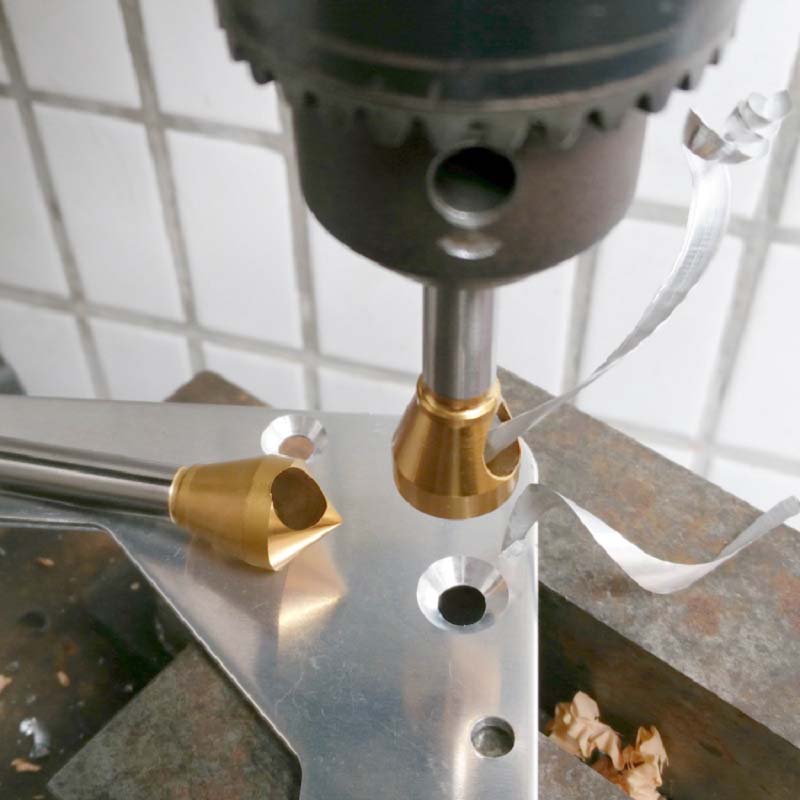
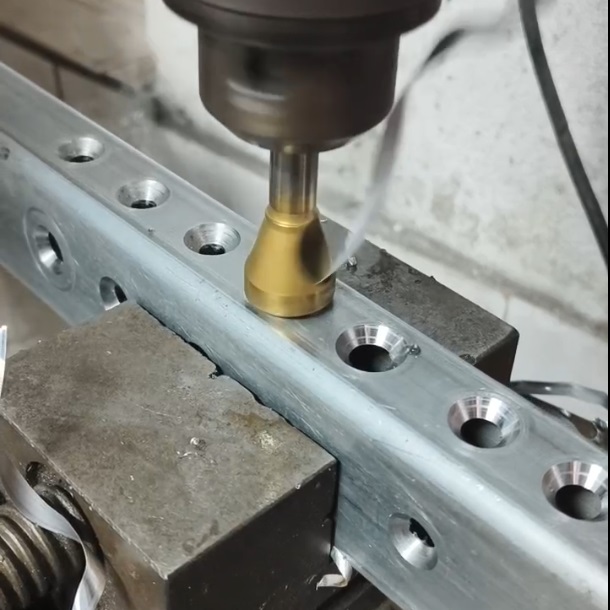
倒角刀磨损太快成本太高?立浩科技总结6个延长寿命的技巧:控制切削温度、合理选择参数、及时修磨、正确安装、保证工件刚性、用对冷却液。照着做寿命至少翻倍,刀具成本降一半。

客户问:"倒角刀磨损太快,一把刀用不了多久就钝了,成本太高,怎么办?"

老板,刀具磨损是正常现象,但磨损太快就不正常了。立浩科技做了十几年倒角刀,总结了6个延长寿命的技巧,您照着做,寿命至少翻倍。

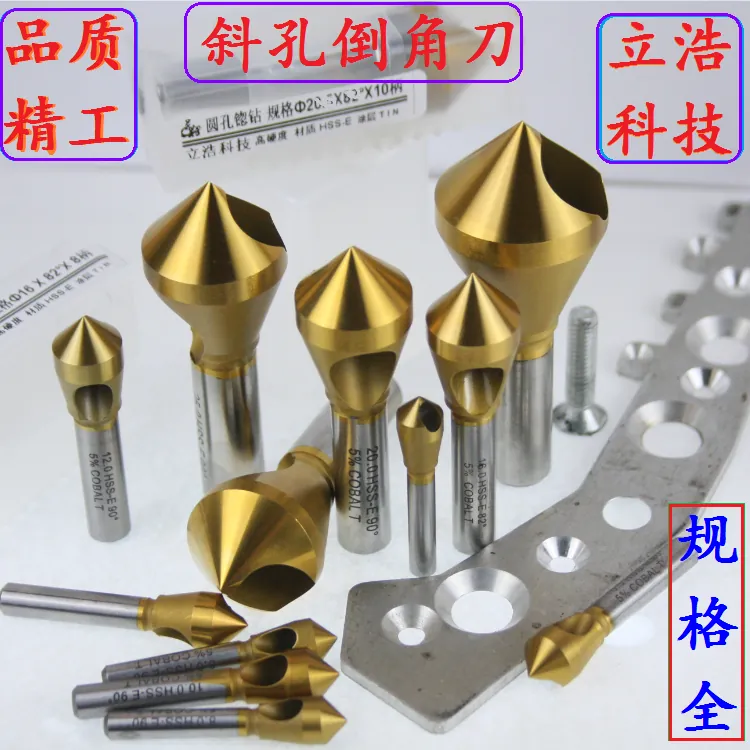
技巧一:控制切削温度。温度是刀具磨损的头号杀手。切削温度每升高100°C,刀具磨损速度增加一倍。控制温度的方法:降低转速、加大进给、开冷却液。记住:低转速大进给,比高转速小进给,温度低得多。立浩科技的高钴钢倒角刀红硬性好,耐高温,但控制温度依然是延长寿命的关键。

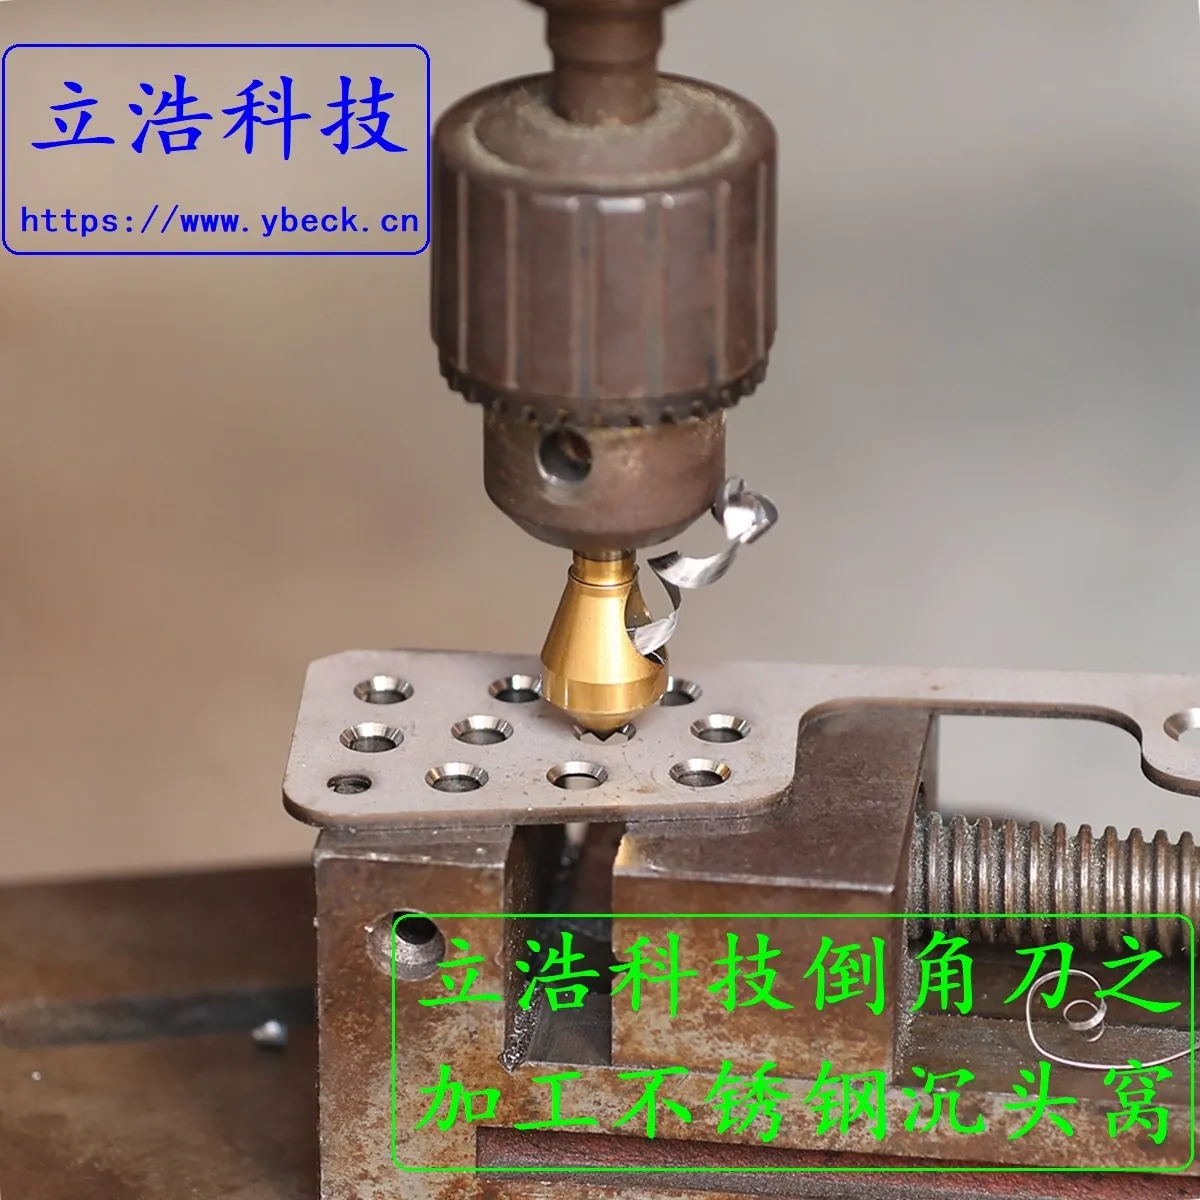
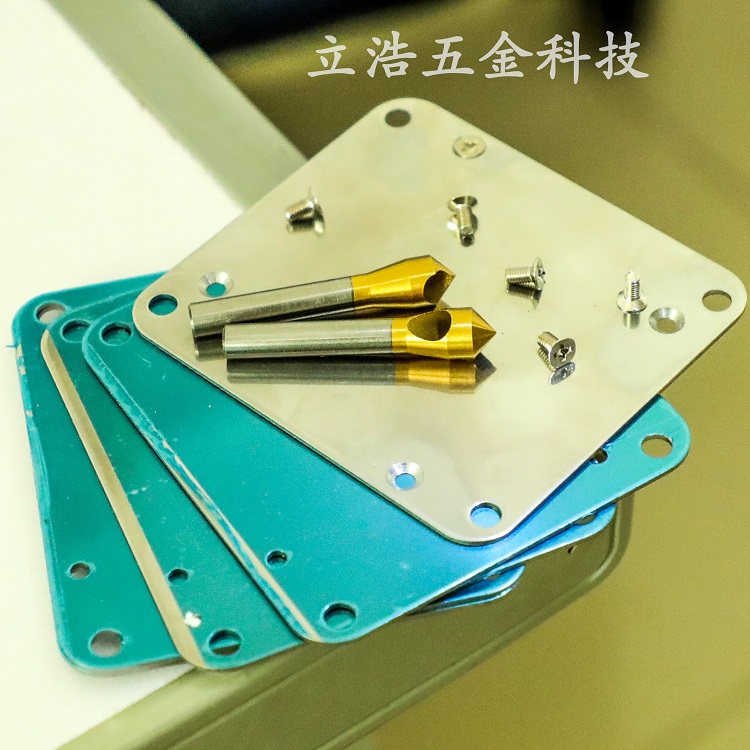
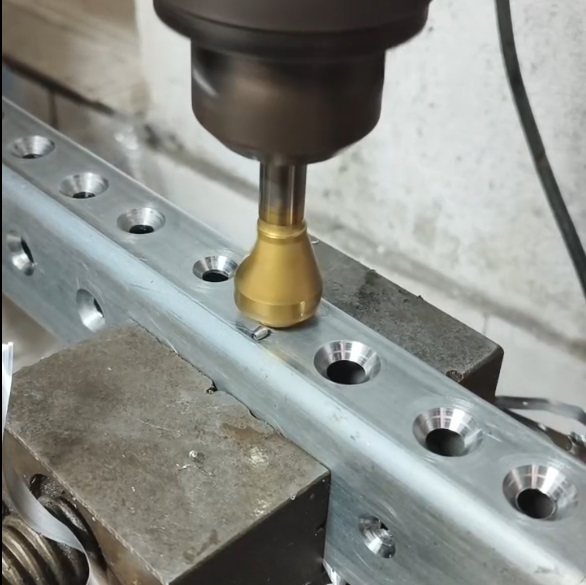
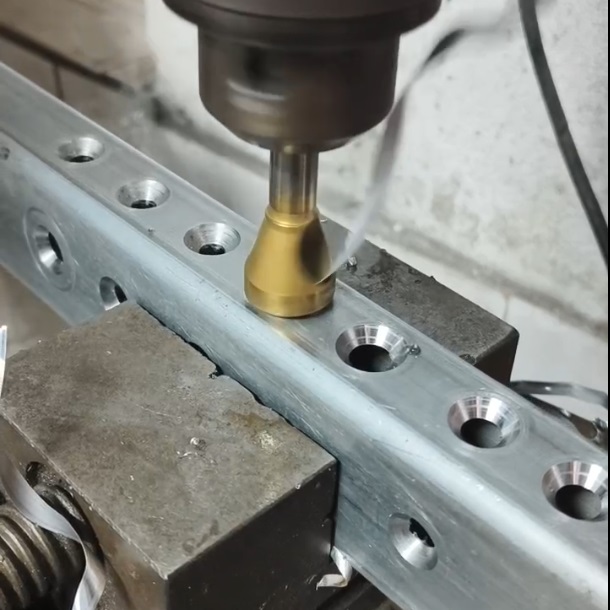
技巧二:合理选择切削参数。高钴钢倒角刀推荐参数:转速800-1500转,进给F100-200。别盲目追求高效率,参数太激进,刀具寿命直线下降。特别是用划窝钻加工钣金沉头孔时,参数要根据板材厚度调整。

技巧三:及时修磨。刀具磨损是有规律的,初期磨损慢,正常磨损期稳定,急剧磨损期寿命终结。在后刀面磨损带达到0.3mm时就修磨,别等到崩刃了再磨,那时就晚了。一把刀修磨3-5次,总寿命是新刀的3-4倍。立浩科技的倒角器修磨性能好,每次修磨后能恢复80%-90%的寿命。

技巧四:正确安装刀具。刀具悬伸太长,刚性差,振动大,磨损快。悬伸控制在直径2倍以内。刀柄要夹紧,别让刀在刀柄里"晃"。

技巧五:保证工件刚性。工件没夹紧,切削时振动,刀具受冲击,磨损快。薄壁件内部加支撑,大件要多点夹紧。

技巧六:用对冷却液。冷却液不只是降温,还有润滑和排屑作用。浓度8%-12%,喷嘴对准切削区,流量要足。干切寿命只有湿切的1/3。

最后一句:老板,刀具寿命不是算出来的,是管出来的。您按这6条管理,刀具成本至少降一半。立浩科技的高钴钢倒角刀,本身就耐磨,再加上正确使用,寿命比普通刀长50%以上。立浩科技,帮您降低刀具成本。

📚 相关阅读

📝 技术文章:

旧机床用倒角刀总是崩刃?刚性补偿实操法一招解决

倒角刀能用多久?三步寿命实测法,测出专属于你的标准答案

为什么选择立浩科技返修?五大优势告诉你

❓ 常见问题:

质量稳定吗?批量供货一致性怎么样?

高钴钢倒角刀比普通高速钢好在哪里?

薄板倒角用什么倒角刀好?

倒角刀角度怎么选?45°、60°、90°、120°分别用在哪儿?

加工不锈钢用什么材质的倒角刀?
📖 相关文章推荐

刀头一个有个斜孔,车间少了一堆烦心事

刀头一个有个斜孔,车间少了一堆烦心事

2026-09-20 · 技术文章

一把刀头上的“斜孔”,凭什么让沉头孔加工变得清爽?

一把刀头上的“斜孔”,凭什么让沉头孔加工变得清爽?

2026-09-20 · 技术文章

斜孔锪钻,斜孔在刀构造上,不是能加工斜面的刀具

斜孔锪钻,斜孔在刀构造上,不是能加工斜面的刀具

2026-09-20 · 技术文章

刀具硬度越高越好?做了十几年刀具,告诉你这个矛盾怎么平衡

刀具硬度越高越好?做了十几年刀具,告诉你这个矛盾怎么平衡

2026-09-12 · 技术文章

机床扭矩不稳定,再好的刀也白搭

机床扭矩不稳定,再好的刀也白搭

2026-09-12 · 技术文章

沉头窝深度怎么控制?从调机到批量生产的经验

沉头窝深度怎么控制?从调机到批量生产的经验

2026-09-12 · 技术文章

💡 您可能还需要这些解决方案

🏭 钣金加工方案 🔗 合页加工方案 🚪 铝合金门窗方案 🚗 汽车零部件方案 📱 电子设备方案
⚠️ 倒角有毛刺? 〰️ 倒角刀振纹? 💥 倒角刀崩刀? 📏 薄板螺丝凸出? 🔩 铝合金粘刀?

相关产品推荐

HSS-E高钴钢斜孔锪钻 120°

HSS-E高钴钢斜孔锪钻 120°

面议

HSS-E高钴钢斜孔锪钻 110°

HSS-E高钴钢斜孔锪钻 110°

面议

HSS-E高钴钢斜孔锪钻 100°

HSS-E高钴钢斜孔锪钻 100°

面议

HSS-E高钴钢斜孔锪钻 90°

HSS-E高钴钢斜孔锪钻 90°

面议

📞 电话咨询:15338372359 ✉️ 在线询盘

微信咨询

微信二维码
(请上传二维码图片)

微信号:s15338372359

电话:15338372359(微信同号)