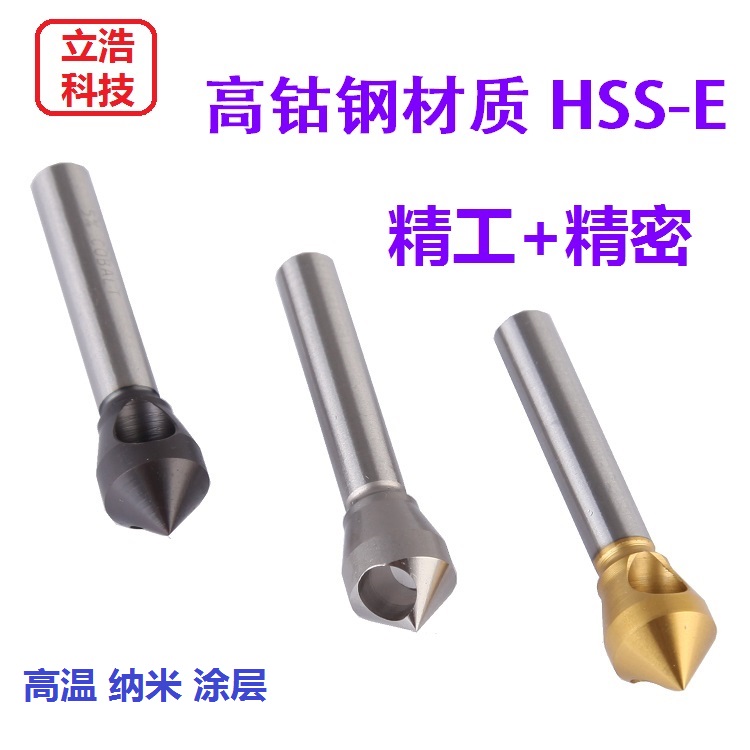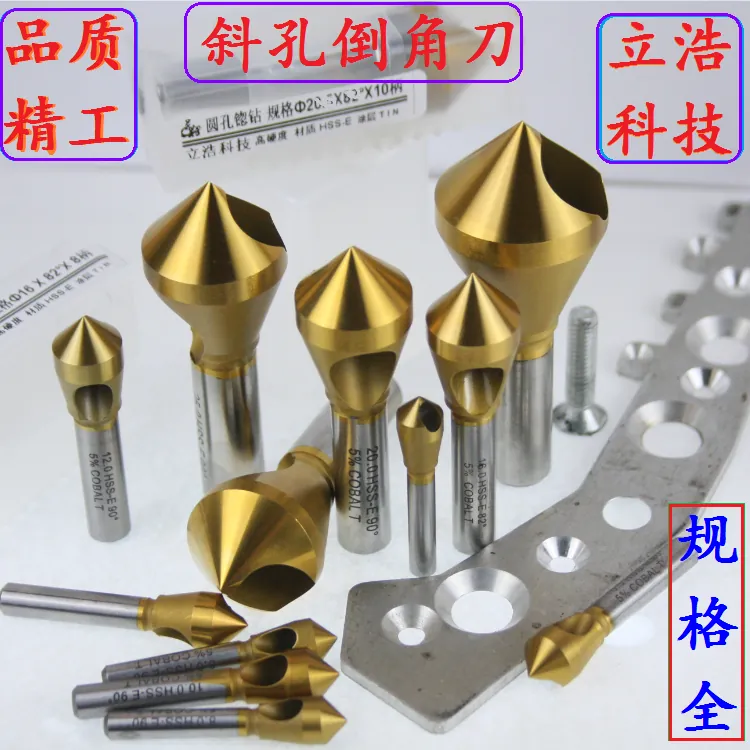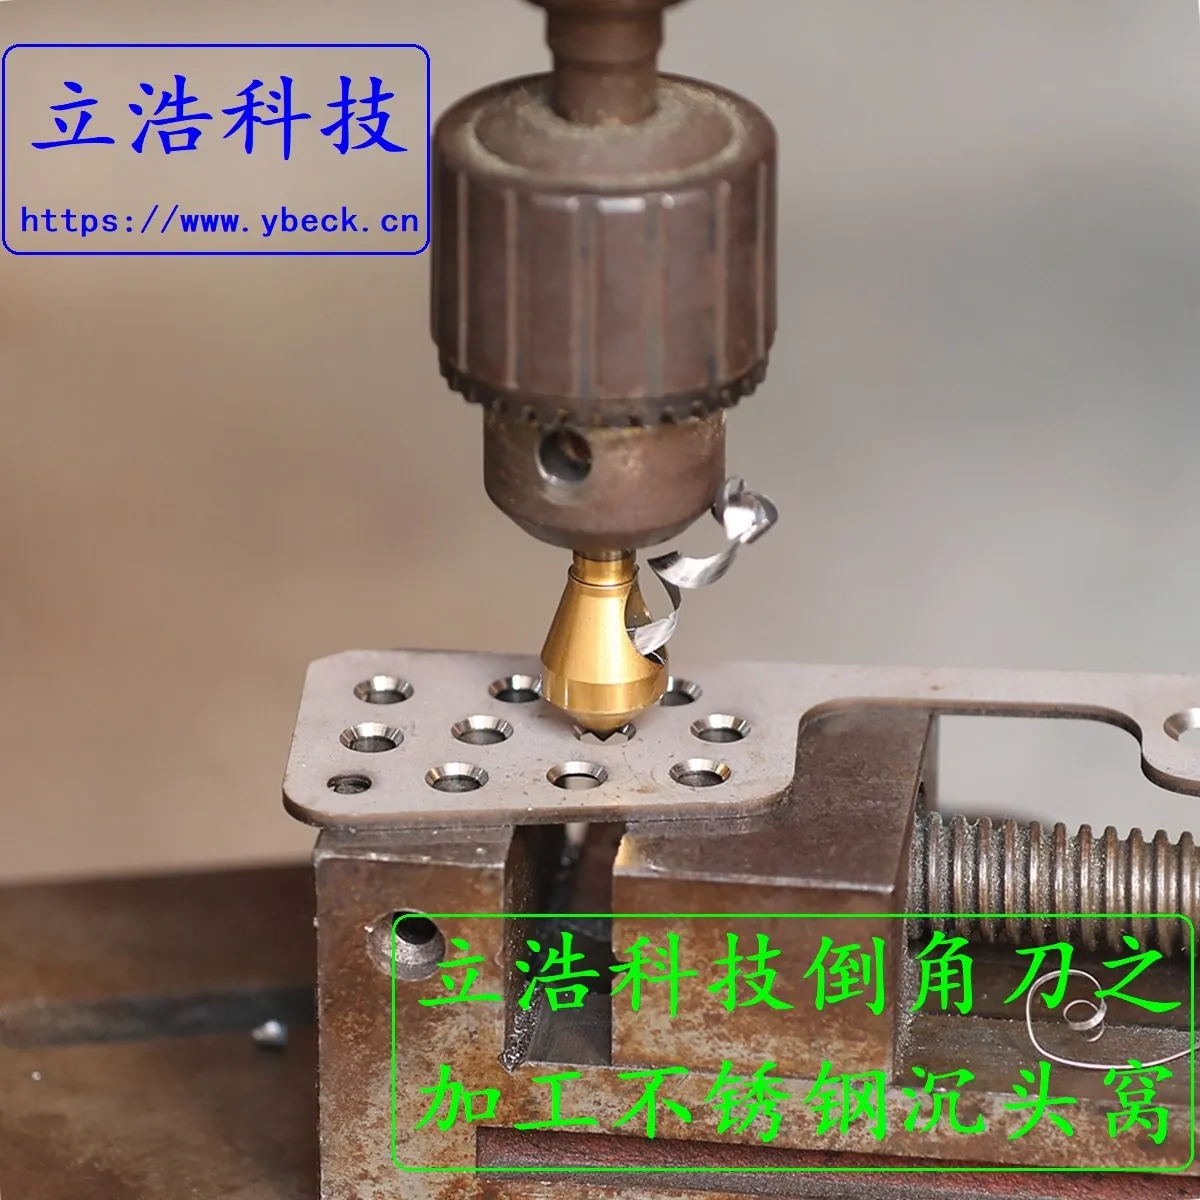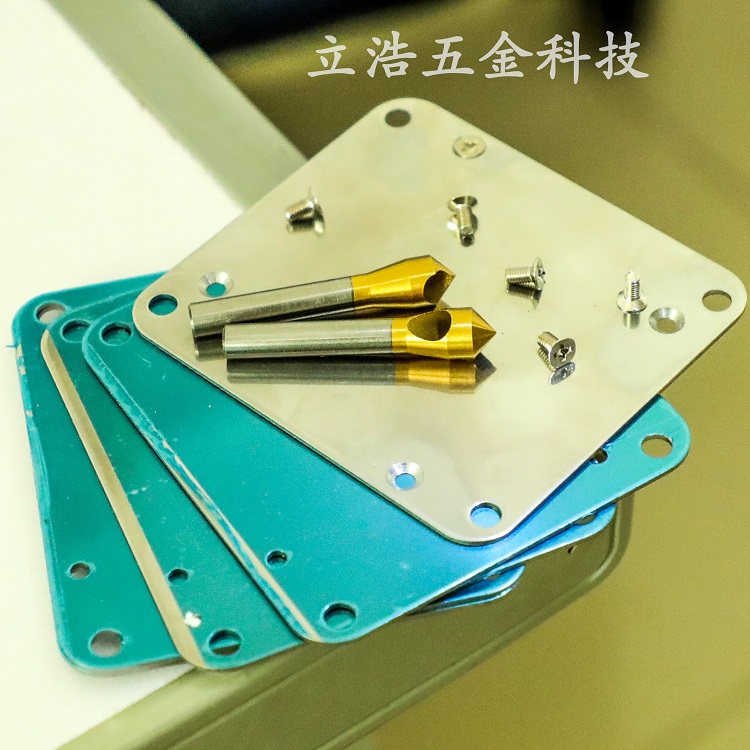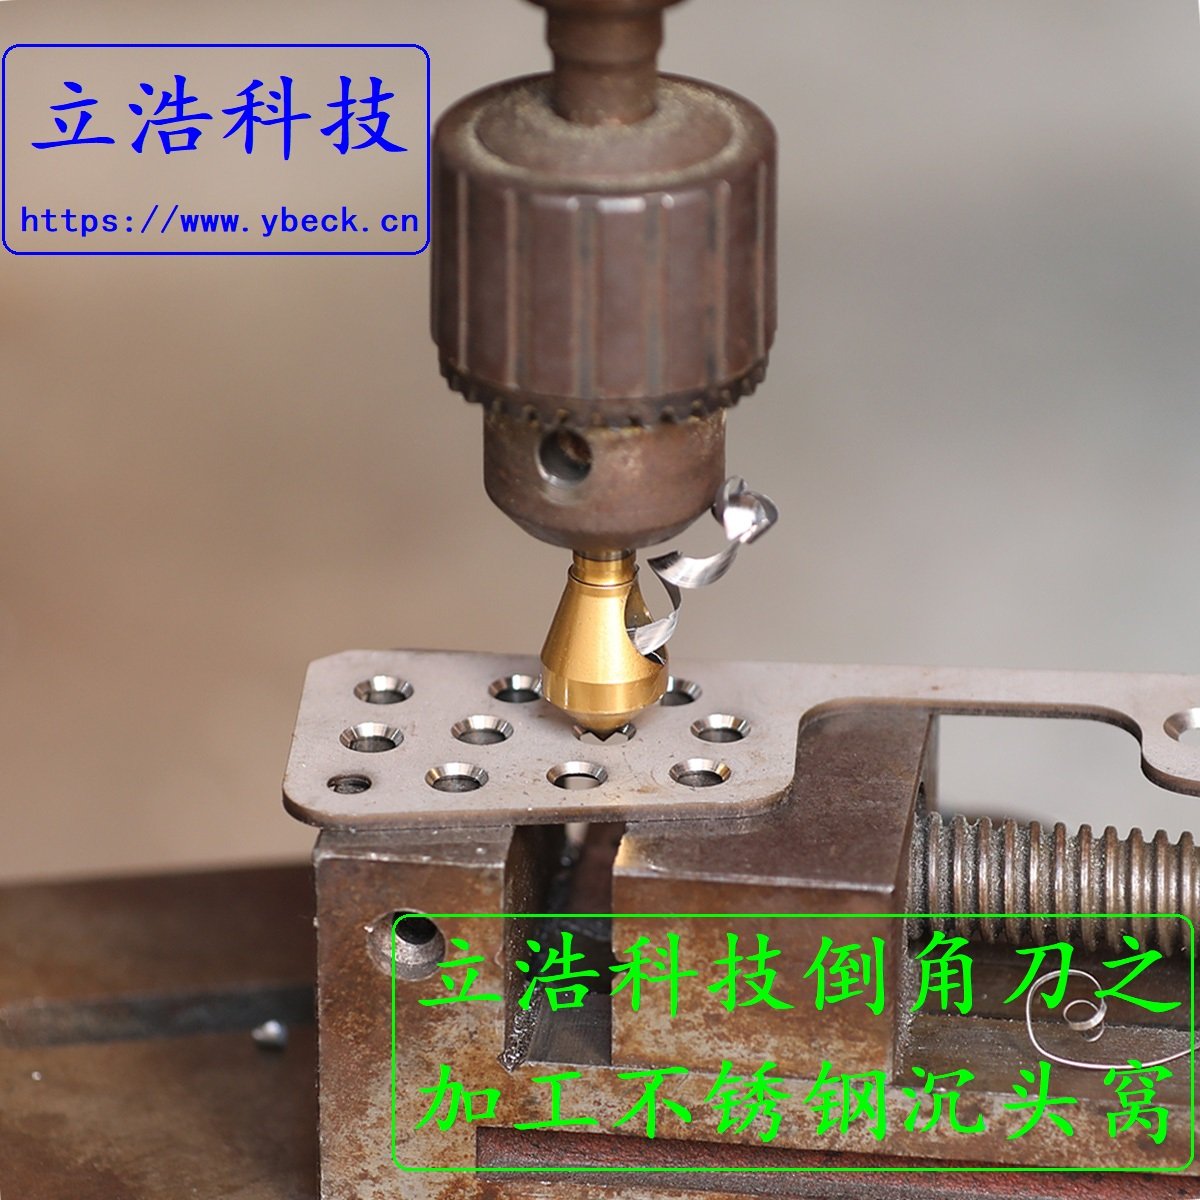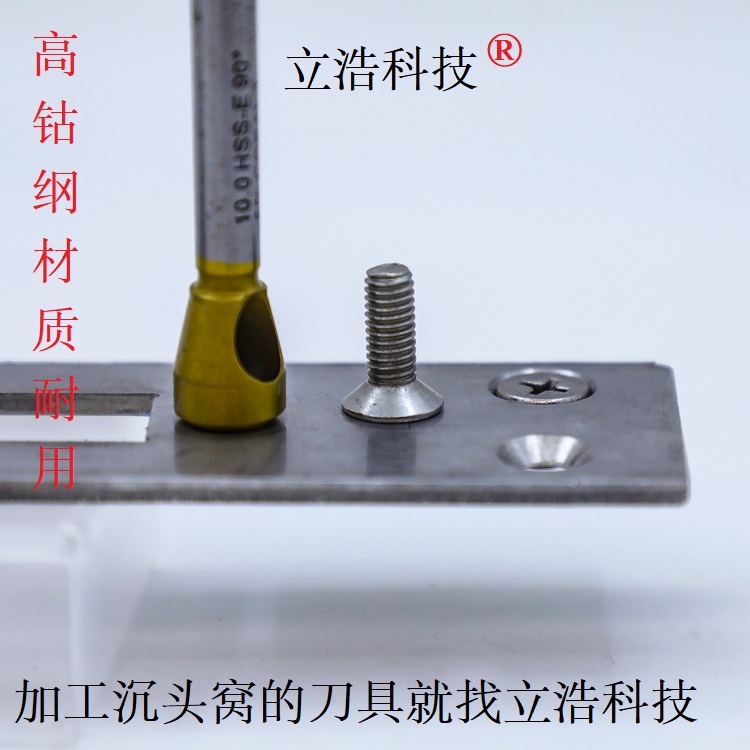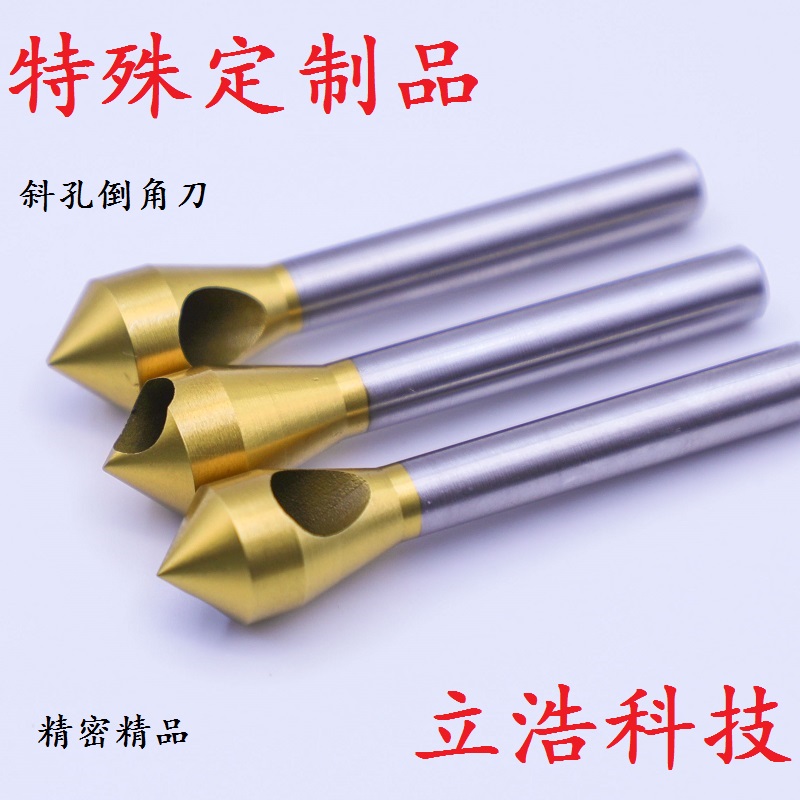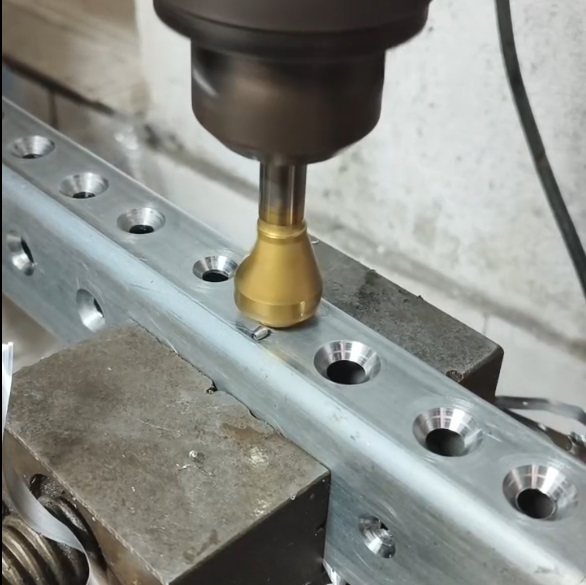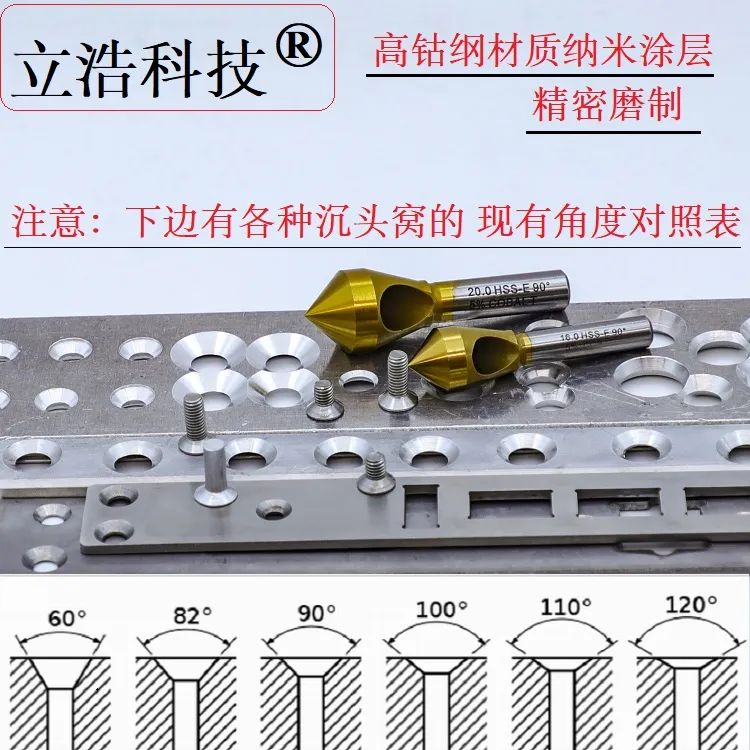
做钣金和机加工的师傅都知道,倒角刀不是随便拿一把就能上。角度差 5°,螺丝头要么凸出来刮手,要么陷进去装不平。立浩科技备齐了 60°、82°、90°、100°、110°、120° 六个角度,下面把每个角度用在什么场合一次讲清。
60°:小件精密倒角
60° 角度最陡,沉孔窄而深。主要用在小型精密零件、仪表配件、电子元件上 —— 这类零件板薄、孔小,螺丝规格通常在 M3 以下,需要一个小直径、小角度的沉孔来容纳螺丝头。如果你做的是仪器仪表、小型电子设备的金属外壳,60° 刀刚好合适。
82°:美制订单专用
82° 对应英制 UNC/UNF 沉头螺丝。做出口设备、外贸钣金、美标汽车零件的厂家注意:客户图纸上标的是 #6、#10、1/4"这类英制螺丝,必须用 82° 刀。用 90° 刀去加工美制螺丝孔,螺丝头会高出沉孔面 —— 因为美制螺丝头角就是 82°,比公制" 扁 "。
90°:国内钣金主力
90° 对应国标 GB 沉头螺丝,是国内钣金厂、机箱机柜厂用得最多的角度。M3 到 M12 的普通公制沉头螺钉,配 90° 刀准没错。设备外壳、机架、门板、侧板,国内 90% 的沉头孔加工都是这个角度。
100°:航空高铁标准
100° 对应航空航天和高铁行业的沉头铆钉、沉头螺钉。这个角度用得少,但要求极高 —— 航空结构件对沉孔深度和贴合度有严格公差,差 0.1mm 都可能影响疲劳强度。做航空配件、高铁内饰、轨道交通零件的,图纸上标了 100° 沉孔就必须用 100° 刀。
110°:特殊标准与非标件
110° 介于 90° 和 120° 之间,主要用于客户图纸指定的特殊角度,或者某些行业专用标准的沉头螺丝。接到非标订单、出口到特定国家地区的项目,经常会遇到 110° 的要求。这种角度市面通用刀很少备货,需要找有定制能力的厂家。
120°:薄板加工首选
120° 角度最平缓,沉孔浅而宽。专门对付薄板 ——1mm 到 2mm 的冷轧板、铝板上,用 90° 刀沉孔太深容易钻穿,120° 刀只在表面压出一个浅窝,螺丝头刚好坐平。机箱门板、电子设备薄板外壳、汽车内饰件,薄板沉孔加工都用这个角度。
选错角度的后果
表格
不匹配情况
实际后果
刀角度偏大(90° 刀配 82° 螺丝)
螺丝头凸出沉孔面,刮手、装不平
刀角度偏小(82° 刀配 90° 螺丝)
螺丝头悬空,拧紧后松动
薄板用了 90° 刀
沉孔太深直接钻穿工件
选型三步走
看螺丝标准:公制选 90°,英制选 82°,航空件选 100°,薄板选 120°,小件精密件选 60°,非标图纸看要求。
看板厚:薄板优先 120°,中厚板用 90° 或 82°。
看材质:不锈钢选高钴钢 + TiAlN 涂层,铝板选普通涂层即可。
立浩科技位于东莞长安,60° 到 120° 全角度备有现货,φ8 到 φ30 全规格覆盖 M3 到 M12,非标角度 7 天定制。拿不准该用哪个角度,把螺丝规格或加工图纸发过来,帮你一次选对。