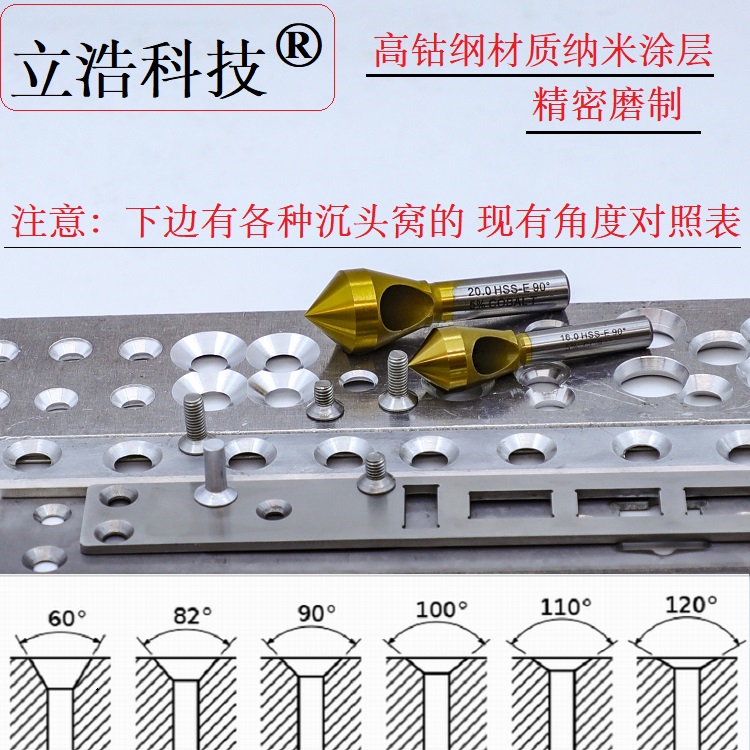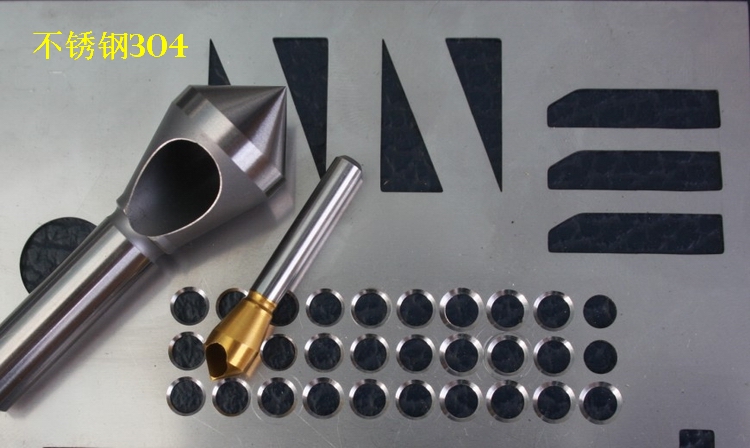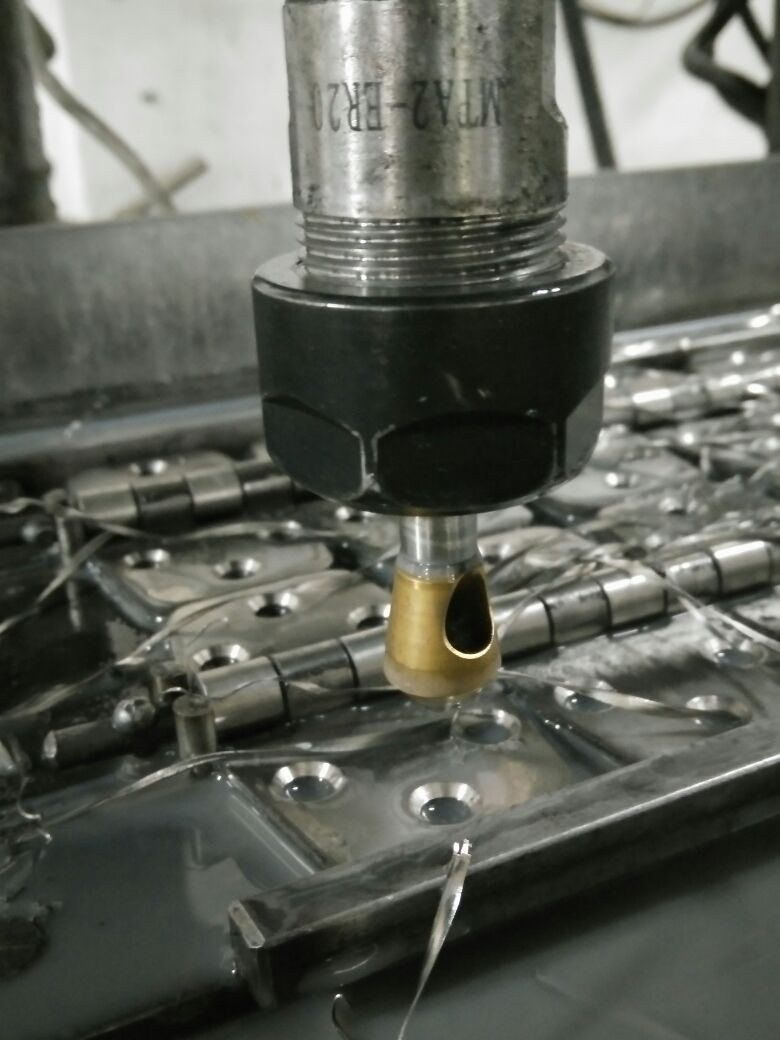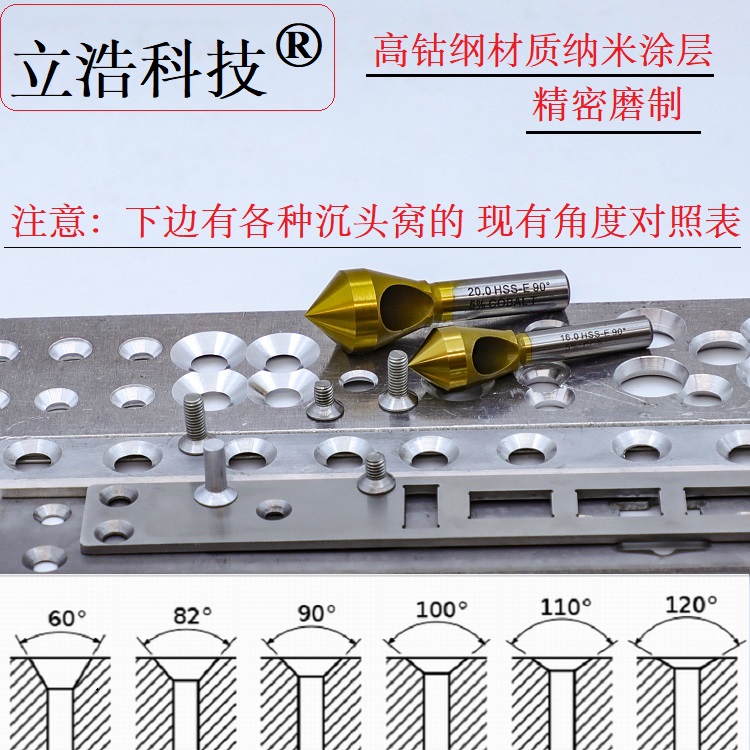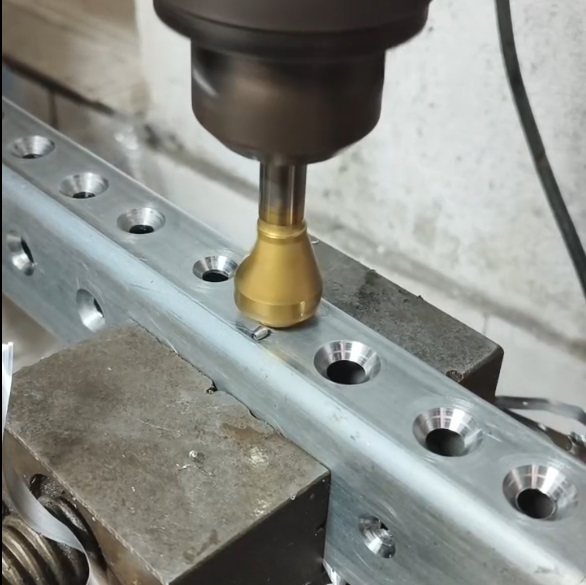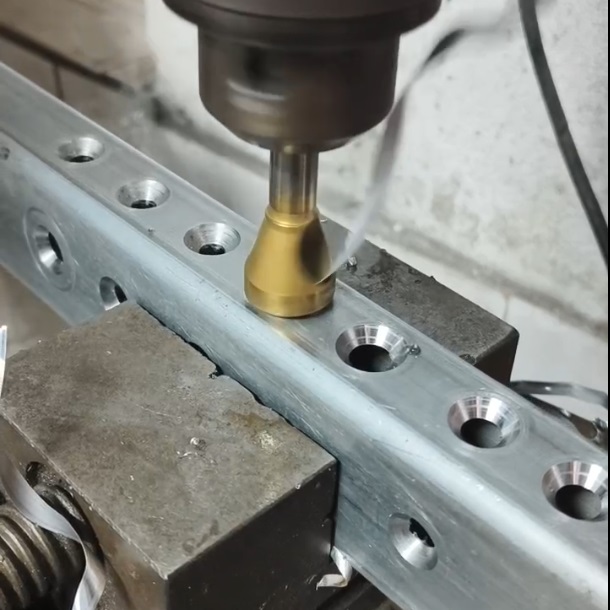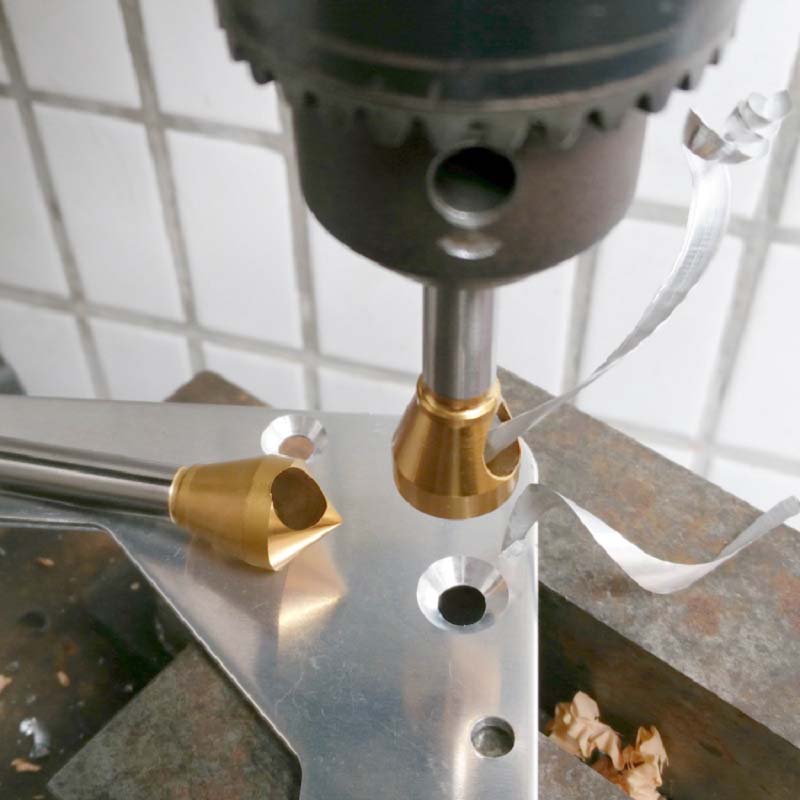
模具是工业之母,模具制造中大量的孔口倒角加工,对倒角刀的性能和韧性提出了很高要求。模具材料多为淬硬钢、粉末冶金、预硬钢等,硬度高、强度大,普通倒角刀磨损快、易崩刃。立浩科技十几年专注高钴高速钢倒角刀研发制造,在模具行业有丰富的应用经验,本文为您分享模具行业倒角加工的刀具选择和实用技巧。 倒角刀作为精密加工的核心刀具,在汽车、模具、3C电子、航空航天等行业有着广泛应用。本文深入解析高钴高速钢倒角刀在模具行业的应用与技巧,帮助您掌握关键技术要点,提升加工效率。
1. 材料硬度高 模具常用材料及硬度:
预硬钢(P20、718、NAK80):HRC28-42 淬硬钢(Cr12MoV、SKD11、DC53):HRC50-62 粉末冶金(ASP23、ASP60):HRC60-66 热作模具钢(H13、SKD61):HRC40-50 这些材料硬度远高于普通钢材,普通高速钢倒角刀加工时刃口快速磨损,甚至无法切削。
2. 零件价值高,不允许报废 模具零件加工周期长、成本高,一个孔倒角出问题可能导致整个零件报废,损失巨大。因此对倒角刀的可靠性要求极高,不允许突然崩刃。
3. 倒角位置多样 模具模板上孔位密集,有通孔、盲孔、阶梯孔,倒角深度不一,有些孔位置深、空间小,对倒角刀的可达性和刚性要求高。
4. 精度要求高 模具配合面的倒角直接影响装配和使用,倒角尺寸和表面质量要求严格。
#二、模具行业倒角刀选择
1. 材质选择
模具材料硬度推荐倒角刀材质说明 HRC30以下(预硬钢、铝模)6542高速钢或M35高钴钢6542性价比高,M35寿命更长 HRC30-45(预硬钢、热作模)M35高钴钢红硬性好,耐磨 HRC45-55(淬硬钢)M42高钴高速钢硬度高,韧性好 HRC55以上(高淬硬钢、粉末冶金)M42+涂层或硬质合金M42带TiAlN涂层优先 立浩科技推荐:模具行业优先选用M42高钴高速钢倒角刀,通用性强,从预硬钢到淬硬钢都能胜任,减少刀具种类。
2. 涂层选择
TiAlN涂层:模具行业首选,硬度高、耐热性好,适合淬硬钢加工 AlCrN涂层:更高耐热性,适合HRC55以上高硬材料和干切 TiN涂层:适合预硬钢和中低硬度材料,性价比高
3. 刃数选择
单刃:切削力小,适合深孔、薄板、精密倒角,但效率低 三刃:最常用,切削平稳,效率适中,适合大多数模具加工 多刃:效率高,但切削力大,适合大直径、高刚性机床
4. 特殊结构选择
带导向柱:深孔或高精度倒角,导向柱插入底孔定位,防止偏斜 加长杆:深腔或深孔倒角,标准刀够不到时使用 带限位套:薄板或深度要求严格的倒角,精确控制倒角深度 锥柄:大直径倒角刀,传递扭矩大 #三、模具倒角加工切削参数 立浩科技根据多年经验,推荐以下切削参数(M42高钴高速钢倒角刀): 材料硬度切削速度(m/min)每齿进给(mm/z)倒角深度(mm)冷却方式 HRC30以下30-500.05-0.100.5-2.0乳化液 HRC30-4520-350.04-0.080.3-1.5乳化液/极压液 HRC45-5510-200.03-0.050.2-1.0极压切削液 HRC55以上5-120.02-0.040.1-0.5高压内冷/油冷
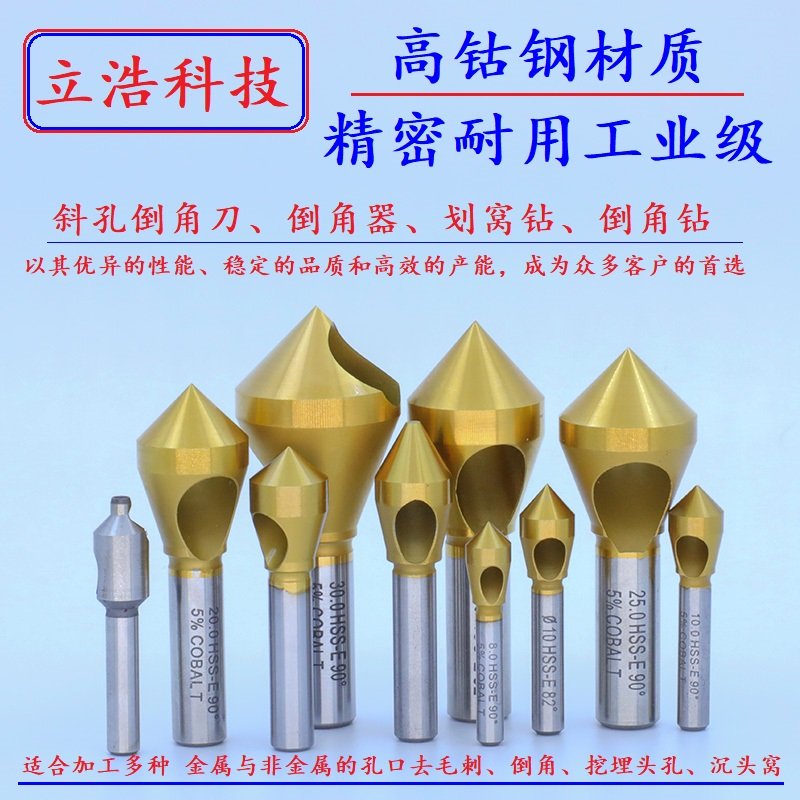
转速换算:n(rpm)=1000×v/(π×D),D为倒角刀直径。 ▲ 应用方案 - 立浩科技产品展示 注意:以上参数仅供参考,实际加工时请根据机床刚性、刀具直径、倒角大小适当调整。初次使用建议从较低参数开始,逐步优化。 #四、模具倒角加工实用技巧
1. 先钻后倒,保证同轴度 倒角前确保底孔已加工完成,倒角刀中心与底孔中心对准。数控加工时使用同一坐标系,手动操作时可先用中心钻定位。
2. 分次进给,减少冲击 加工淬硬钢时,不要一次切到最终深度,分2-3次进给,每次切入0.2-0.5mm,减少切削力冲击,防止崩刃。
3. 充分冷却,降低温度 高硬度材料加工产生大量切削热,必须充分冷却。推荐使用极压切削液,浓度8%-12%,流量充足,直接冲刷切削区域。有内冷功能的优先使用内冷。
4. 避免干切 高钴高速钢虽然红硬性好,但干切会加速磨损,除非有AlCrN等耐高温涂层且降低参数,否则不建议干切。
5. 及时修磨,保持锋利 模具加工中,当发现表面质量下降、切削力增大、尺寸变化时,应及时修磨刀具。不要等到崩刃再处理,崩刃的刀具修磨量大,甚至无法修复。
6. 深孔倒角技巧
使用加长杆倒角刀,尽量短,增加刚性 降低转速和进给,减少振动 使用带导向柱的倒角刀,保证同轴度 多次进退排屑,防止切屑堵塞
7. 薄板模具倒角
使用带限位套的倒角刀,防止钻穿 单刃倒角刀,切削力小 背面垫支撑,防止薄板变形 小进给,轻切削 #五、常见问题及解决 问题原因解决方案 刀具快速磨损参数过高、冷却不足、材质不对降低速度、加强冷却、换M42+涂层 刃口崩缺进给过大、刃口未钝化、冲击减小进给、使用钝化好的刀具、分次进给 倒角表面粗糙刀具磨损、振动、进给大修磨刀具、增加刚性、减小进给 倒角尺寸不准刀具磨损、深度设置错、跳动大换刀、重新对刀、检查刀柄跳动 孔口崩边材料硬、刃口钝、进给快锋利刀具、减小进给、降低速度 刀具折断刚性差、排屑堵、参数不当短刀、排屑、降参数
#六、立浩科技模具行业服务 立浩科技十几年服务模具行业客户,深知模具加工的痛点: 专用刀具:M42高钴高速钢模具专用倒角刀,淬硬钢加工首选 非标定制:加长杆、带导向、带限位等特殊结构快速定制 修磨服务:模具倒角刀价值高,专业修磨可重复使用3-5次 技术支持:工程师协助选择刀具和参数,解决加工难题 样品测试:提供样品在客户机床上测试,验证后采购 紧急响应:模具厂常有急单,我们优先处理,最快当天发货
#七、应用案例 某精密模具厂,加工Cr12MoV淬硬钢模具(HRC58-60),原使用进口某品牌M42倒角刀,价格高、交期长。 试用立浩科技M42+TiAlN涂层倒角刀后: 刀具寿命达到进口品牌的90% 价格仅为进口品牌的55% 交货期从45天缩短至7天 技术人员上门优化参数,表面质量进一步提升 客户已全面切换立浩科技产品,年节省刀具费用超过20万元。 #八、结语 模具行业倒角加工虽然难度大,但选对高钴高速钢倒角刀、用对工艺参数,完全可以实现高效稳定加工。立浩科技以十几年的专业积累,为模具企业提供高品质倒角刀和专业技术服务,助力模具制造业降本增效。
如果您在模具倒角加工中遇到难题,欢迎联系立浩科技,我们将为您提供专业的解决方案。
#总结
以上就是关于高钴高速钢在模具行业的应用与技巧的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。 如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案! 📚 相关文章推荐 • 刀具表面处理技术详解:寿命优化与性能对比 78次阅读
• 立浩科技倒角刀助力3C电子精密加工 77次阅读 • 含钴钢Co%成分解析:含钴刀具优势与材料应用场景 76次阅读 • 高钴高速钢倒角刀加工淬硬钢的工艺方案 66次阅读 • 航空结构件划窝加工工艺与质量检验标准 66次阅读
总结
综上所述,选择合适的倒角刀、高速钢需要综合考虑加工材料、设备类型、精度要求和成本预算等多个因素。立浩科技提供全系列倒角刀产品,涵盖60°-120°全角度、φ8-φ30全规格,支持非标定制。 如果您在选型过程中有任何疑问,欢迎联系立浩科技专业工程师团队,我们将根据您的实际加工需求,为您推荐最合适的倒角刀规格和参数。