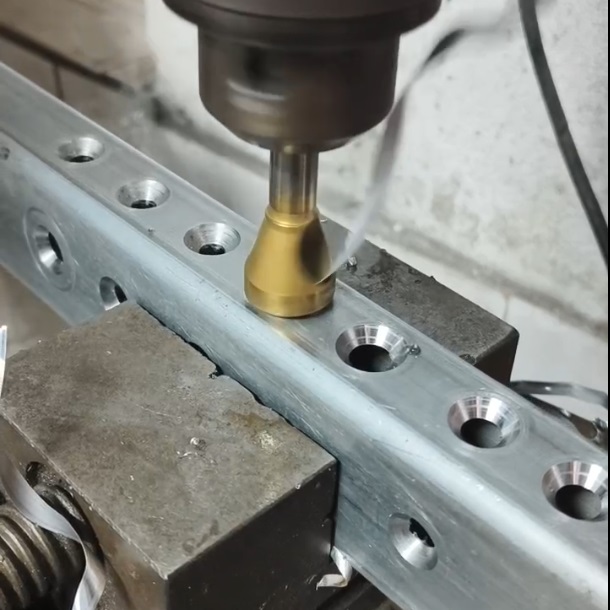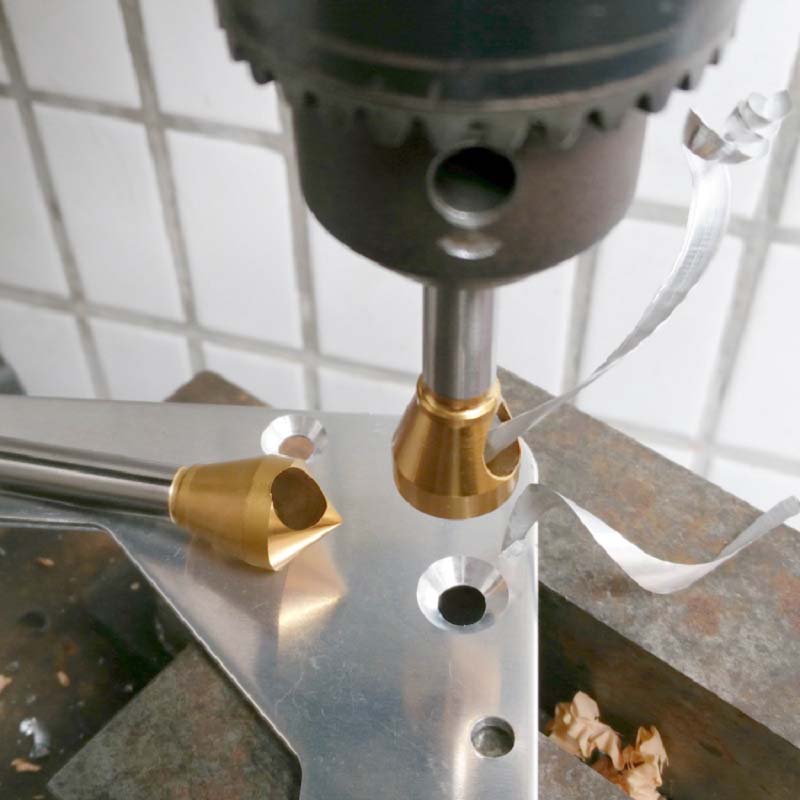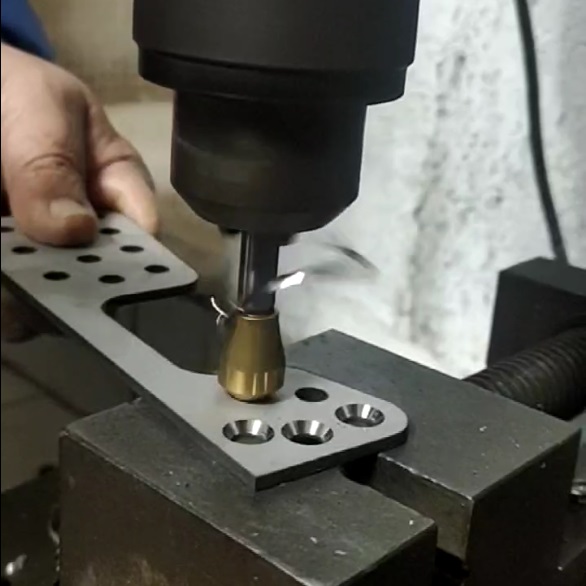
一、航空划窝的重要性
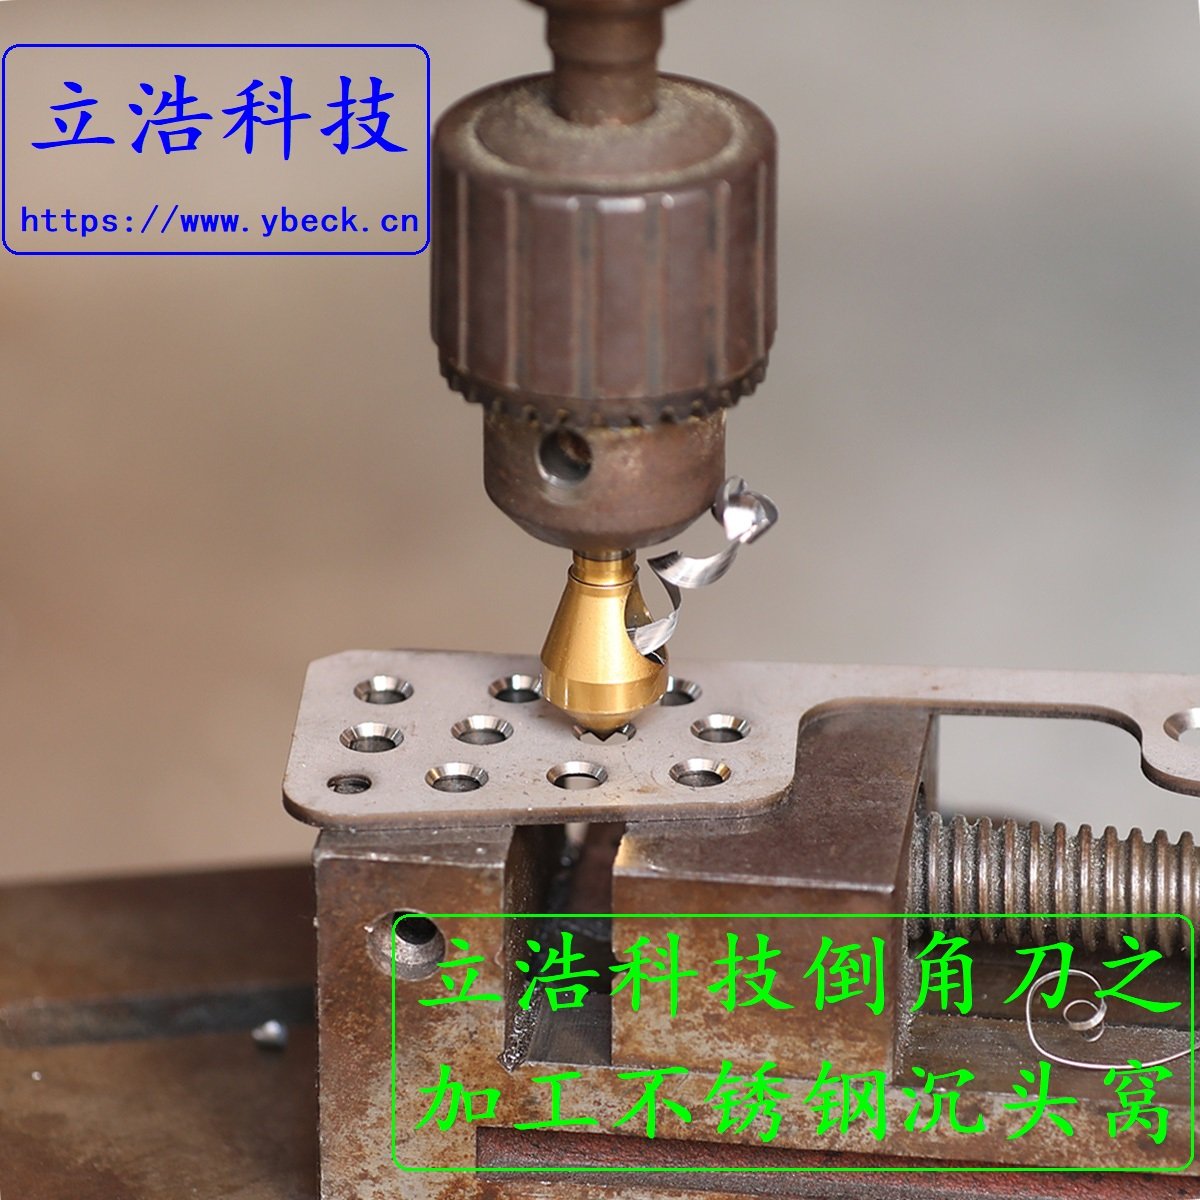
二、划窝加工方法
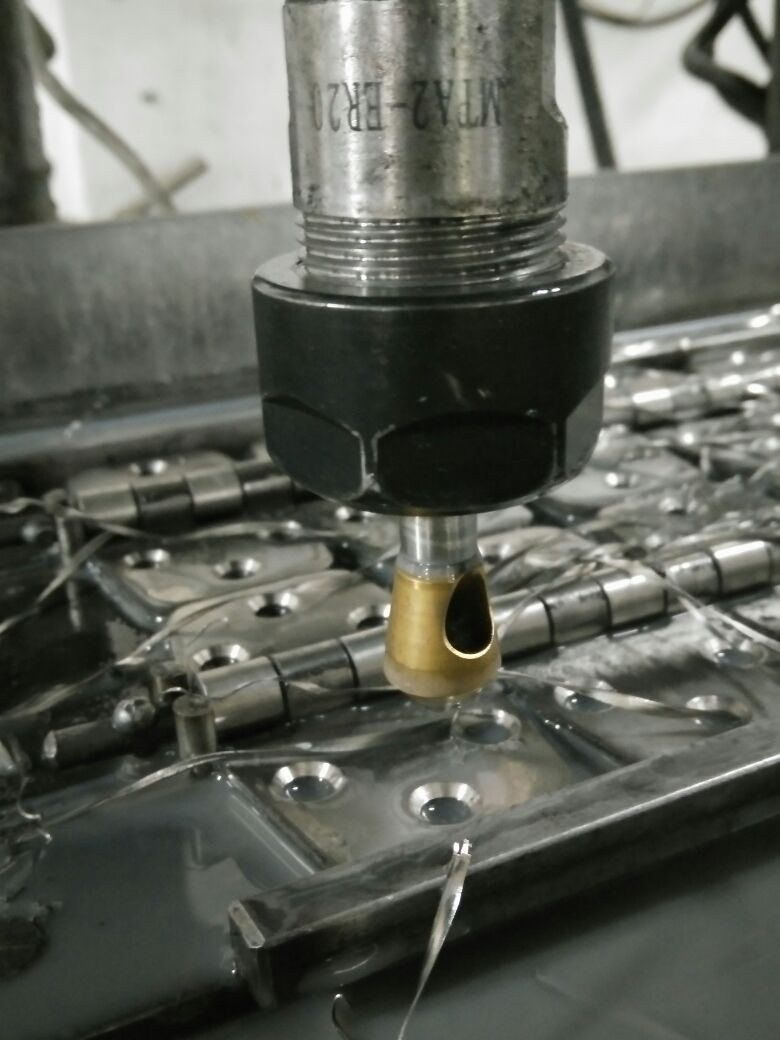
在实际生产中,很多用户对倒角刀的认识还不够深入,导致选型不当或使用方法有误,影响加工质量和刀具寿命。本文详细讲解航空结构件划窝加工工艺与质量检验标准,助您避坑增效。 #1. 按材料分类 • 金属材料划窝:铝合金、钛合金、高强度钢等,采用高速钢或硬质合金锪钻 • 复合材料划窝:碳纤维复合材料(CFRP),需采用专用刀具和工艺参数,避免分层 • 夹层结构划窝:金属-复合材料混合结构,需考虑两种材料的不同切削特性
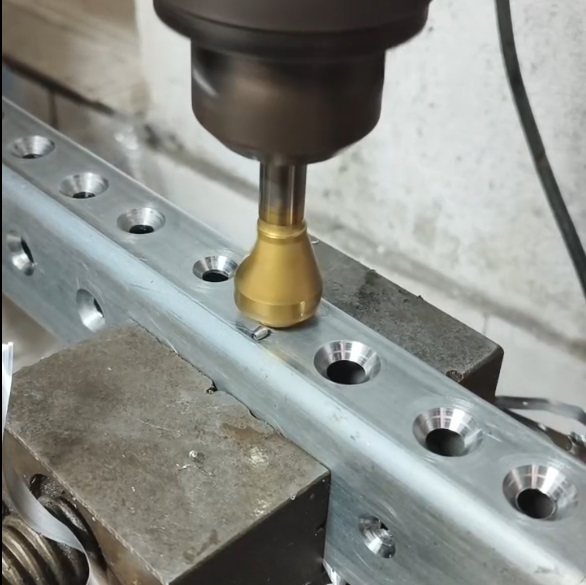
#2. 按设备分类 • 机械划窝:使用风钻、电钻配合锪钻,适用于:现场维修和小批量生产 • 数控划窝:CNC加工中心自动加工,精度高、一致性好,适用于:批量生产 • 机器人划窝:自动化机器人系统,适用于:大型飞机部件的自动化装配
三、深度与精度控制
#1. 深度精度要求 航空标准要求极高。研究表明,加工后的沉头孔深度误差需控制在0.05mm以内;铆钉头凸出量则需严格控制在0~0.02mm范围内。窝深通常只取负公差,即允许略浅但不允许过深。 #2. 深度控制方法 • 限位器控制:在锪钻上安装可调限位器,精确控制加工深度 • 数控程序控制:CNC加工中通过程序精确控制Z轴进给深度 • 深度尺实时检测:加工过程中定期用深度尺测量,及时调整
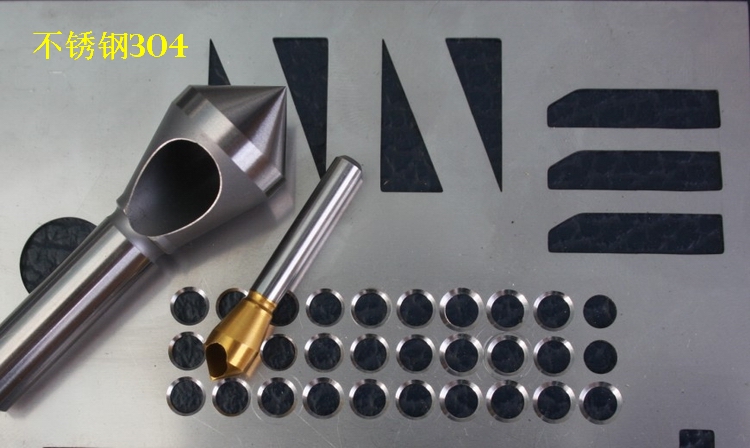
#3. 垂直度控制 窝的轴线相对于工件表面的垂直度必须合格。垂直度偏差会导致铆钉头倾斜,影响连接强度和表面质量。通常采用带导向的锪钻或钻模来保证垂直度。 ▲ 应用方案 - 立浩科技产品展示
四、质量检验标准
#1. 外观与贴合度检验 • 窝内不允许有毛刺、棱角、破边和裂纹 • 铆钉头应与窝表面紧密贴合,无晃动或明显间隙 • 窝的表面光洁度应符合要求,无明显刀痕和划痕 • 窝的轴线相对于工件表面的垂直度必须合格 #2. 检验工具与方法 • 窝量规:检查窝的深度、角度、直径和偏斜度,是最常用的检验工具 • 深度千分尺:精确测量窝的深度 • 视觉检测设备:对于复合材料等特殊结构,可采用手持式视觉检测设备,其窝深测量精度优于0.1mm • 三坐标测量机:对关键部位进行高精度三维检测
#3. 工艺规范依据 实际操作中,请务必以具体机型的维护手册(AMM)和工艺规范(如HB/Z 223.18-2002)为准。不同机型、不同部位的划窝要求可能存在差异,必须严格按照相应的工艺文件执行。
五、立浩科技航空锪钻的优势
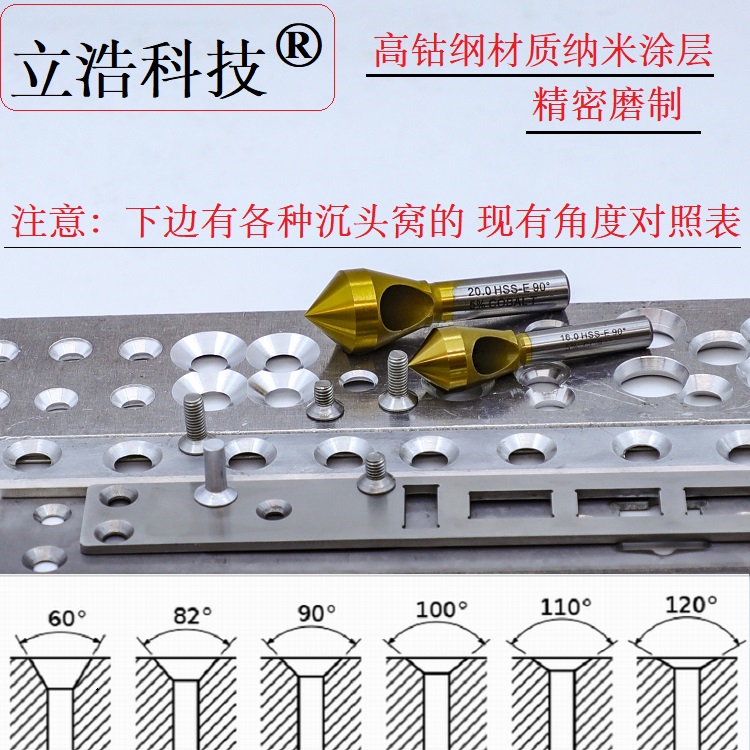
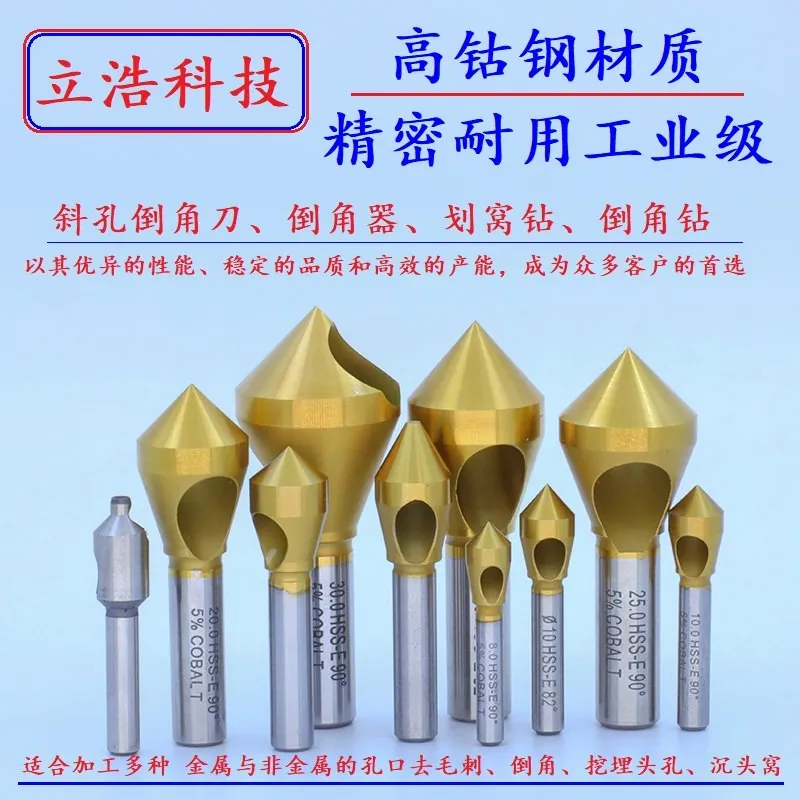
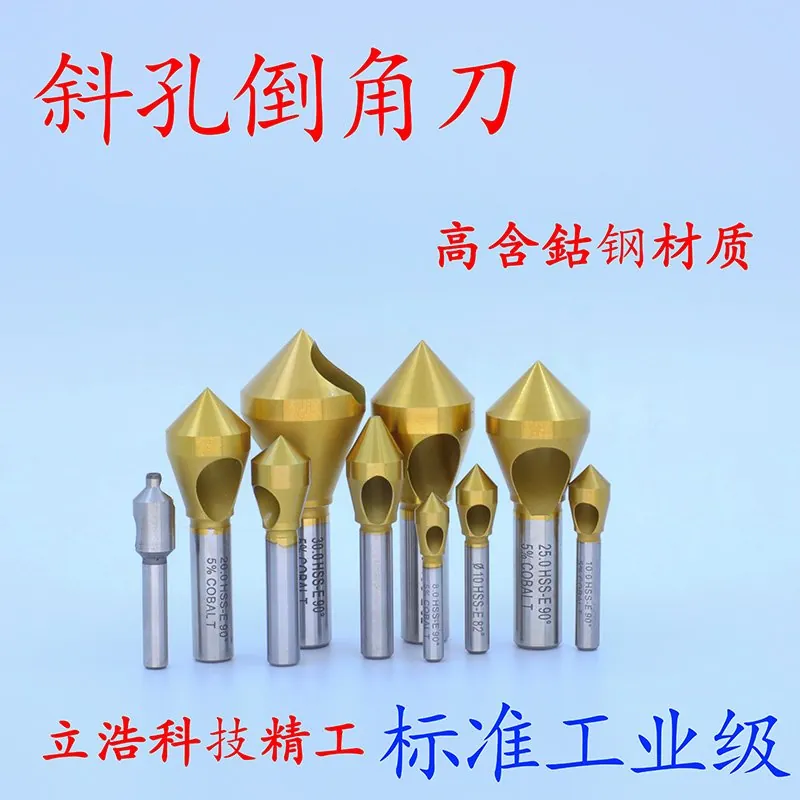
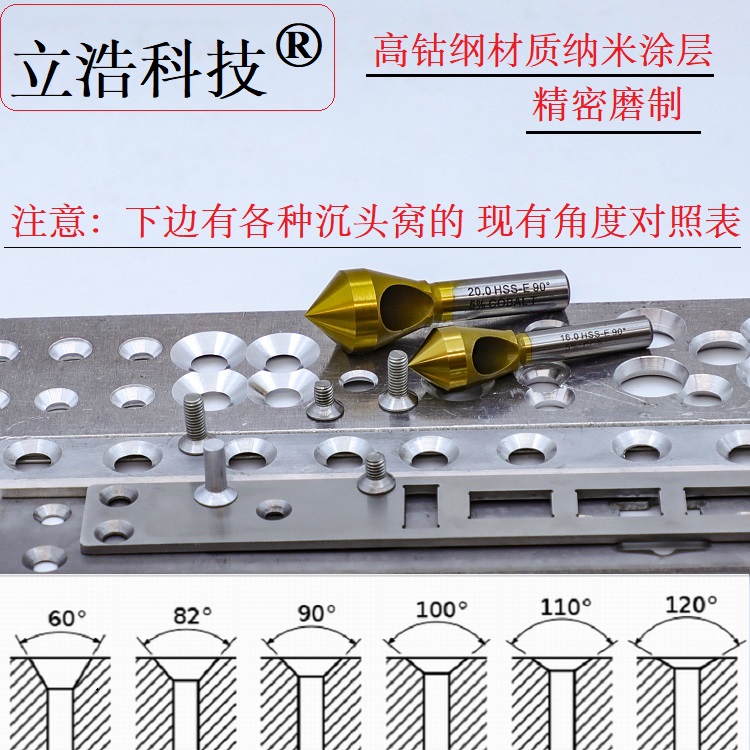
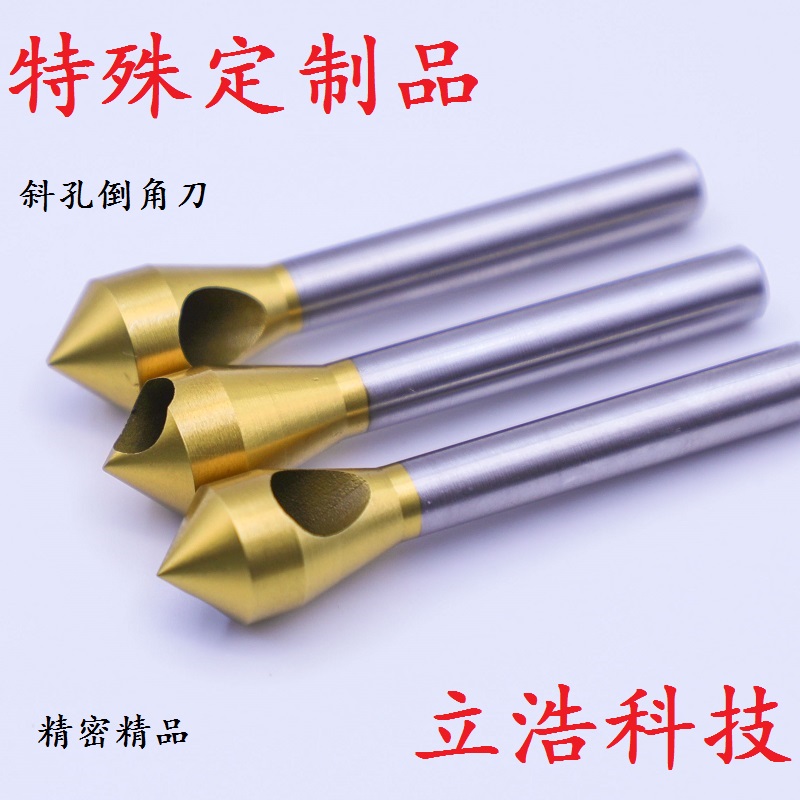
立浩科技针对航空航天领域的高精度要求,推出系列航空锪钻产品: #1. 超高精度 采用进口数控磨床精密磨削,刀具角度误差控制在±0.5°以内,直径公差达到h6级,确保加工出的沉头孔精度满足航空标准。 #2. 高钴钢材质 采用HSS-E含钴高速钢(Co5-8%),硬度HRC67度,红硬性优异,在加工钛合金、高强度钢等难加工材料时仍能保持刃口锋利和尺寸稳定。 #3. 多角度规格
提供100°、110°等航空标准角度,以及90°、82°等通用角度,支持非标定制,满足不同机型和不同标准的要求。 #4. 专业技术支持 资深工程师团队提供划窝工艺咨询、刀具选型指导和加工参数优化,帮助客户解决航空结构件划窝的技术难题。 结论:航空结构件划窝,精度决定安全。立浩科技航空锪钻以超高精度、优质材质和专业服务,为航空制造业提供可靠的沉头孔加工解决方案。 💡
总结
综上所述,选择合适的倒角刀需要综合考虑加工材料、设备类型、精度要求和成本预算等多个因素。立浩科技提供全系列倒角刀产品,涵盖60°-120°全角度、φ8-φ30全规格,支持非标定制。 如果您在选型过程中有任何疑问,欢迎联系立浩科技专业工程师团队,我们将根据您的实际加工需求,为您推荐最合适的倒角刀规格和参数。 需要倒角刀选型建议? 立浩科技专业技术团队为您解答,48小时内响应。支持非标定制,全规格覆盖60°-120°。
📞 立即咨询 🧮 参数计算器 📋 规格手册下载 📱 销售热线:15818389531(微信同号) | 📍 地址:广东省东莞市长安镇