一、刀具表面处理概述
二、常见刀具表面处理技术
随着制造业的不断发展,对倒角刀的要求也越来越高。很多加工企业在选择和使用倒角刀时常常遇到各种问题。本文系统介绍刀具表面处理技术详解:寿命优化与性能对比,为您提供专业的参考和建议。 #1. PVD物理气相沉积涂层 PVD(Physical Vapor Deposition)是目前应用最广泛的刀具涂层技术,通过真空环境下的物理过程将涂层材料沉积到刀具表面。涂层厚度通常为2-5μm,与基体结合力强,不影响刀具尺寸精度。
常见PVD涂层种类: 涂层种类颜色硬度(HV)最高使用温度适用场景 TiN(氮化钛)金黄色2200-2400550°C通用钢件、铸铁,低速切削 TiCN(碳氮化钛)灰黑色2800-3200450°C钢件精加工,耐磨性好 TiAlN(氮铝化钛)紫黑色2800-3300800-900°C高速切削、干切、硬材料 AlTiN(铝钛氮)黑灰色3000-3500900-1000°C高速、高温、难加工材料 AlCrN(铬铝氮)深灰色2800-32001000-1100°C不锈钢、高温合金、干切 DLC(类金刚石)黑色2000-4000350-400°C铝、铜、非金属,防粘结
#2. CVD化学气相沉积涂层 CVD(Chemical Vapor Deposition)通过化学反应在刀具表面沉积涂层,涂层厚度可达5-15μm,结合力强,但处理温度高(900-1100°C),会影响高速钢基体的硬度,主要用于硬质合金刀具。 #3. 氮化处理 通过在高温下使氮原子渗入刀具表面,形成氮化层,提高表面硬度和耐磨性。常见的有气体氮化、离子氮化等。氮化层深度通常为0.05-0.2mm,硬度可达HV1000以上。
#4. 蒸汽处理(发黑处理) 将刀具在高温蒸汽中处理,表面形成一层致密的Fe3O4氧化膜,呈蓝黑色。可以提高防锈能力和储油性能,减少粘结磨损,常用于丝锥、钻头等刀具。 #5. 镀钛处理 通过电镀或化学镀在刀具表面镀一层钛或钛合金,提高耐磨性和耐腐蚀性。但镀层与基体结合力不如PVD涂层,容易脱落,目前已逐渐被PVD取代。 #6. 抛光处理 通过机械或化学方法对刀具表面进行抛光,降低表面粗糙度,减少摩擦和粘结,提高排屑性能和表面质量。高精密刀具通常会进行镜面抛光,表面粗糙度可达Ra0.1以下。
三、表面处理对刀具寿命的影响
以加工45#钢为例,不同表面处理对φ10mm立铣刀寿命的影响: 表面处理加工长度(米)相对寿命表面粗糙度 未处理(白刀)12100%Ra3.2 蒸汽处理(发黑)15125%Ra3.2 氮化处理22183%Ra2.5 TiN涂层30250%Ra1.6 TiCN涂层38317%Ra1.6 TiAlN涂层52433%Ra1.2 AlTiN涂层65542%Ra1.2 可以看出,经过优质PVD涂层处理的刀具,寿命是未处理刀具的4-5倍,加工表面质量也明显提升。
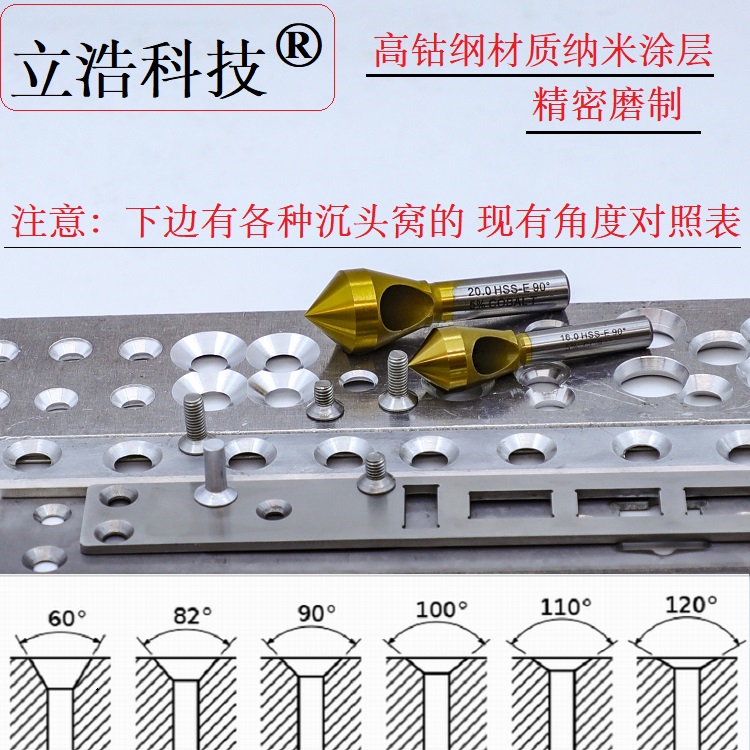
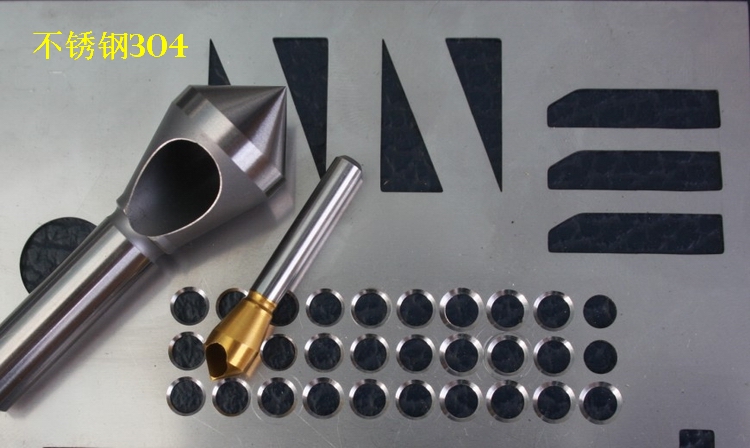
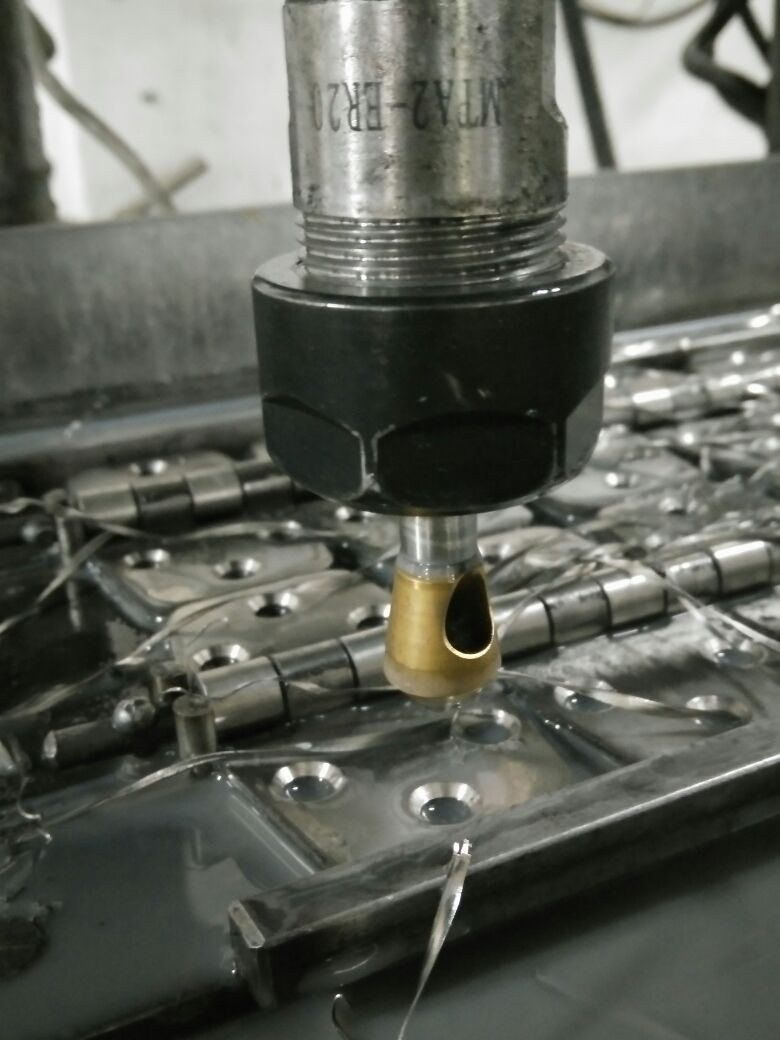
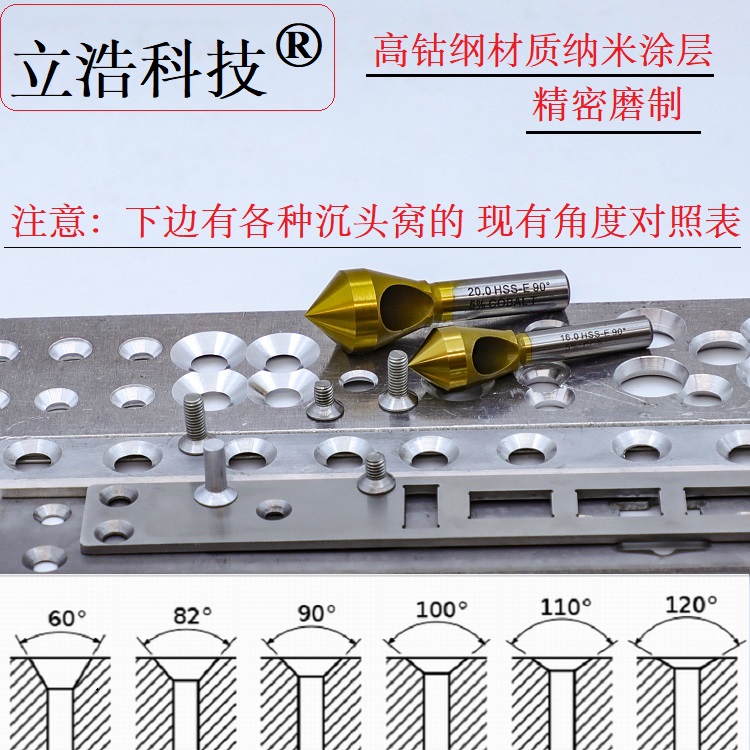
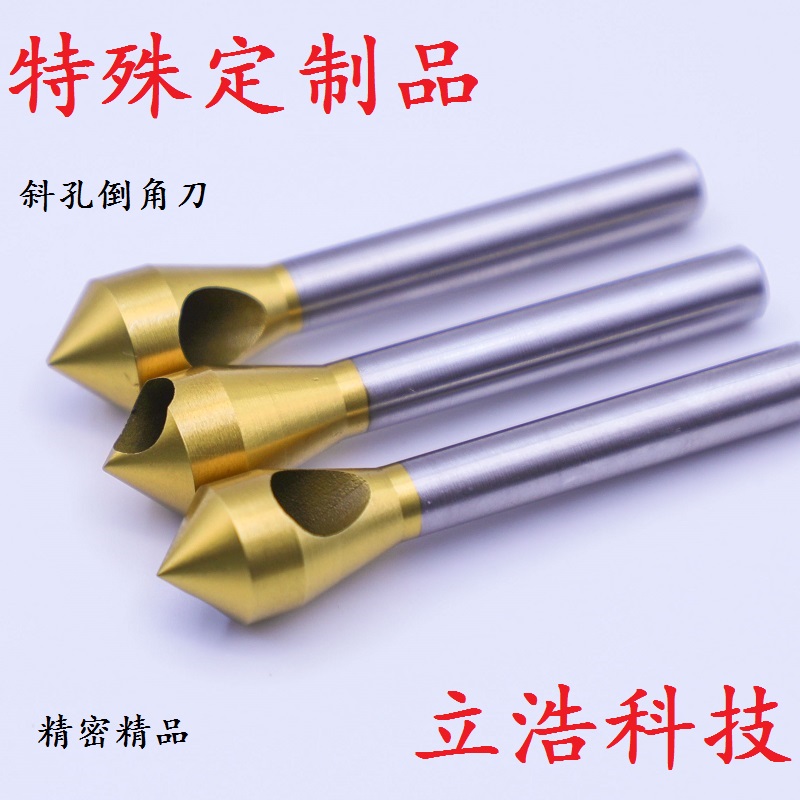
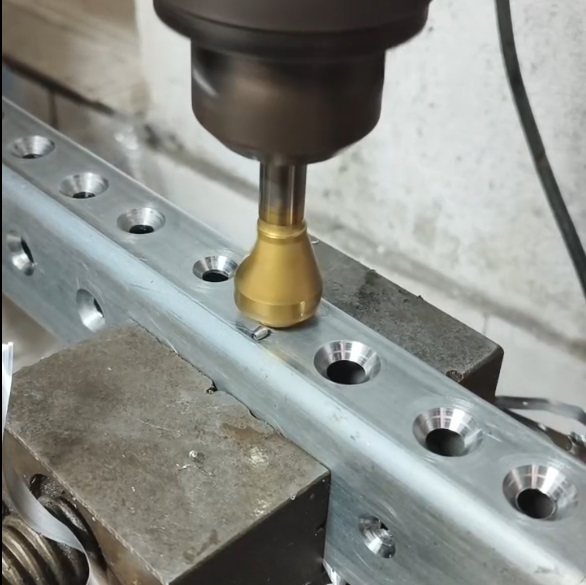
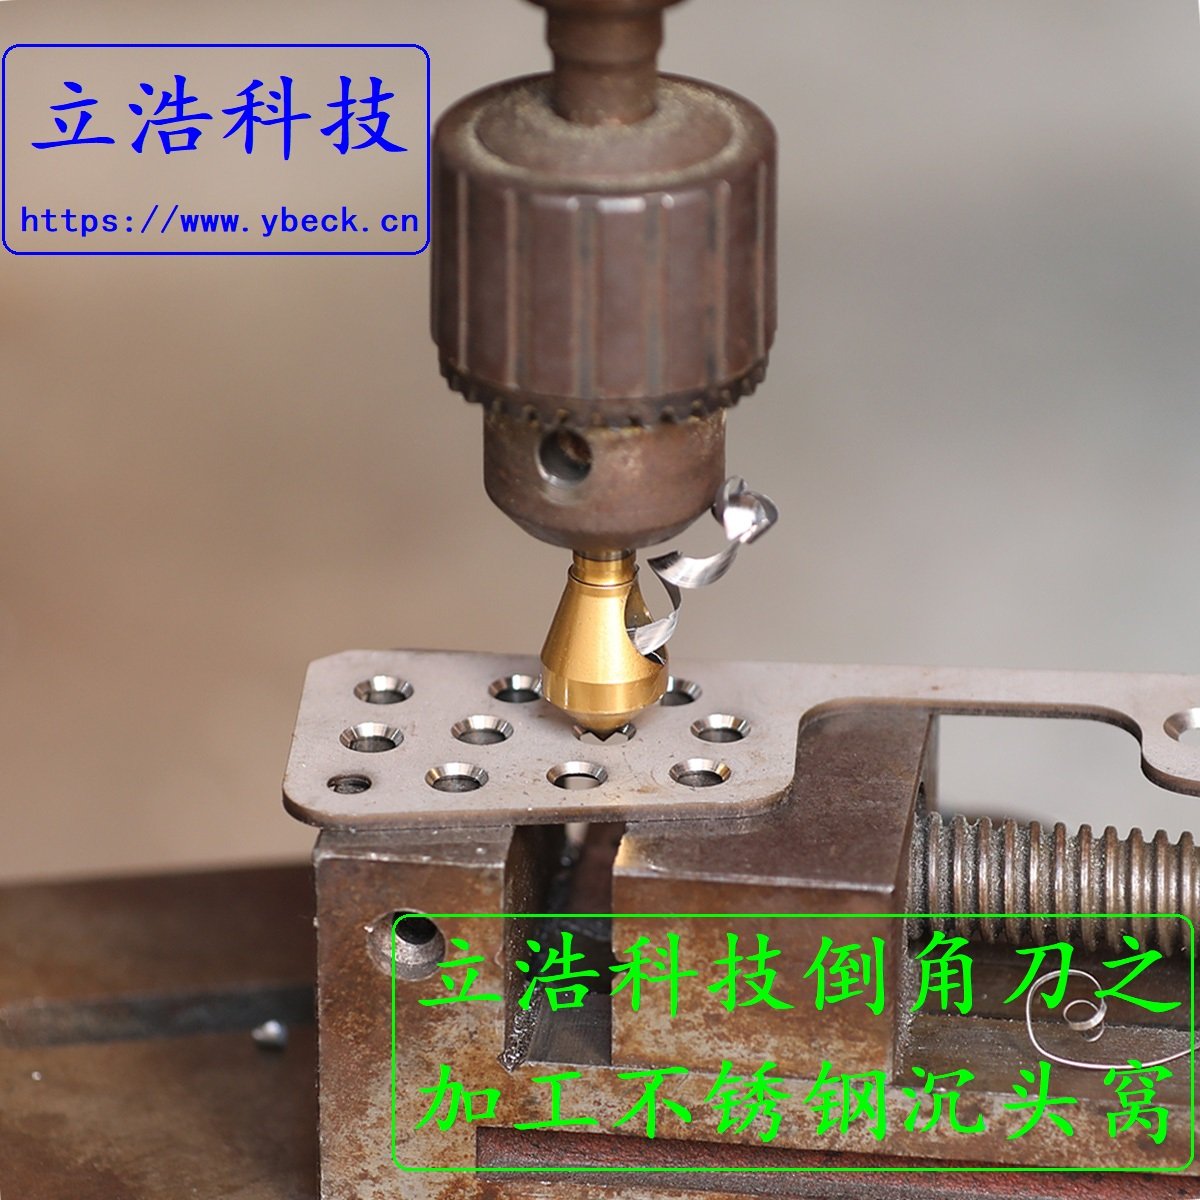
▲ 应用方案 - 立浩科技产品展示
四、不同加工材料的表面处理选择
加工材料推荐涂层原因说明 碳钢、合金钢TiAlN、TiCN、TiN通用性好,耐磨性和红硬性均衡 不锈钢AlCrN、TiAlN、AlTiN耐高温、抗粘结,减少积屑瘤 高温合金、钛合金AlTiN、AlCrN极高的高温硬度和抗氧化性 铸铁TiAlN、TiN耐磨性好,适合铸铁中的硬质点 铝合金、铜合金DLC、抛光、TiN降低摩擦,防粘结,排屑顺畅 塑料、复合材料DLC、抛光表面光滑,减少摩擦和发热
五、刀具寿命优化方案
除了选择合适的表面处理,还可以通过以下方式优化刀具寿命: #1. 合理选择切削参数 切削速度对刀具寿命影响最大。根据刀具材质和涂层选择合理的切削速度,不要超速使用。一般来说,切削速度提高20%,刀具寿命降低约50%。 #2. 正确使用切削液 加工钢件、不锈钢时使用切削液,可以降低切削温度、减少摩擦、冲屑排屑,刀具寿命可延长2-3倍。高速干切时应选择耐高温的AlTiN或AlCrN涂层。
#3. 保证刀具装夹精度 使用高精度夹头,减少刀具跳动。跳动量每增加0.01mm,刀具寿命降低约30%。刀具伸出长度尽量短,提高刚性,减少振动。 #4. 及时更换磨损刀具 刀具磨损到一定程度后应及时更换,不要"带病工作"。过度磨损的刀具会导致工件报废、表面质量下降,甚至引起崩刃损坏机床。 #5. 做好刀具维护保养 刀具不用时涂抹防锈油,存放在干燥环境中,避免碰撞。定期检查刀具状态,及时重磨或更换。
六、刀具性能对比与选型建议
刀具方案采购成本刀具寿命加工效率综合成本适用场景 普通高速钢白刀低短低高小批量、低要求 高钴钢白刀中中中中通用加工 高钴钢+TiN涂层中高长中高低钢件通用 高钴钢+TiAlN涂层高很长高很低高速、不锈钢 硬质合金+涂层很高极长很高中大批量、硬材料 选型建议: 小批量、低要求:普通高速钢白刀即可 通用加工、追求性价比:高钴钢+TiN或TiAlN涂层 不锈钢、高速加工:高钴钢+TiAlN或AlCrN涂层 大批量、硬材料:硬质合金+涂层
七、立浩五金表面处理能力
东莞立浩五金与专业涂层公司合作,可为客户提供多种PVD涂层服务: TiN氮化钛:金黄色,通用型,适合钢件、铸铁 TiCN碳氮化钛:灰黑色,高硬度,适合钢件精加工 TiAlN氮铝化钛:紫黑色,耐高温,适合高速、干切 AlCrN铬铝氮:深灰色,极耐高温,适合不锈钢、高温合金 DLC类金刚石:黑色,低摩擦,适合铝、铜、非金属 所有涂层均采用进口设备加工,涂层均匀、结合力强、质量稳定。涂层刀具寿命是普通白刀的3-5倍,性价比极高。
如需了解涂层刀具的详细信息、价格或定制专用涂层,欢迎联系立浩五金客服,我们将为您提供专业的刀具选型和涂层建议。
#总结
以上就是关于刀具表面处理技术详解寿命优化与性能对比的全部内容。选对倒角刀,不仅能提升加工效率,还能降低成本、提高产品质量。 如果你还有疑问,或者需要定制非标倒角刀,欢迎随时联系我们!立浩科技专业工程师团队为你提供一对一选型指导和技术支持。 👉 立即咨询:15818389531(微信同号),获取专属报价和技术方案! 📚 相关文章推荐 • 立浩科技倒角刀助力3C电子精密加工 77次阅读
• 含钴钢Co%成分解析:含钴刀具优势与材料应用场景 76次阅读 • 高钴高速钢倒角刀在模具行业的应用与技巧 66次阅读 • 高钴高速钢倒角刀加工淬硬钢的工艺方案 66次阅读 • 航空结构件划窝加工工艺与质量检验标准 66次阅读
总结
综上所述,选择合适的倒角刀需要综合考虑加工材料、设备类型、精度要求和成本预算等多个因素。立浩科技提供全系列倒角刀产品,涵盖60°-120°全角度、φ8-φ30全规格,支持非标定制。 如果您在选型过程中有任何疑问,欢迎联系立浩科技专业工程师团队,我们将根据您的实际加工需求,为您推荐最合适的倒角刀规格和参数。